Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Alu-Schalenzellenbestückungsmaschine
- >
- Aluminium Shell Cell Laser Versiegelungsmaschine
- >
- Laserschweißmaschine zum Versiegeln von prismatischen Zelldeckeln und Einfüllöffnungen
Kategorien
Heiße Produkte
Loading...
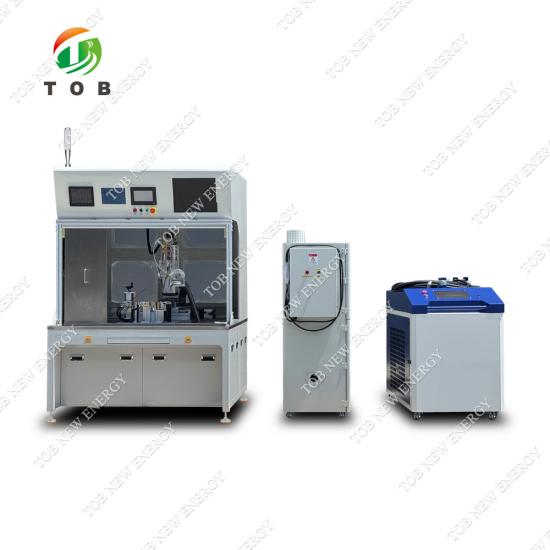
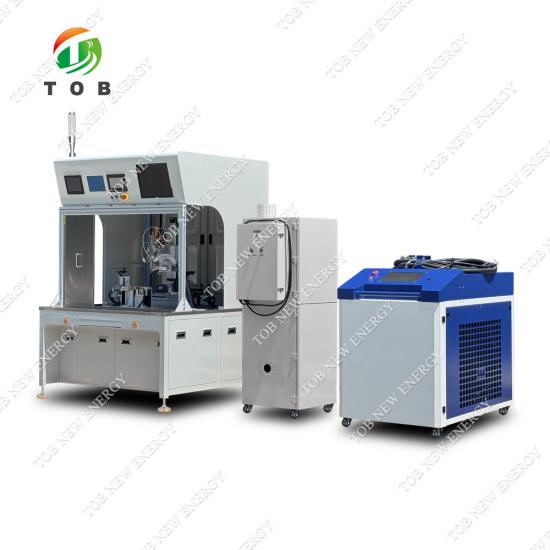
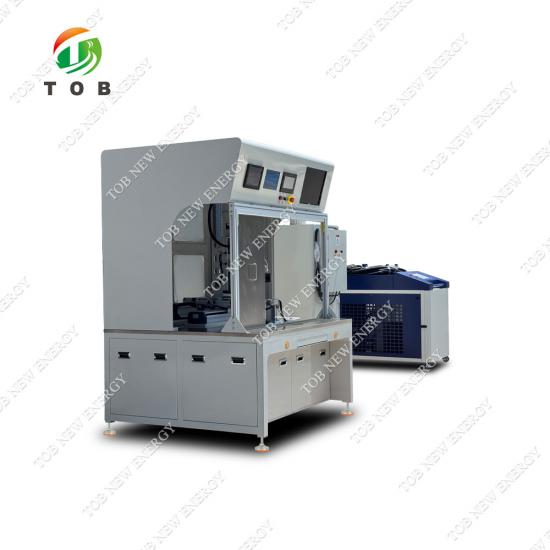
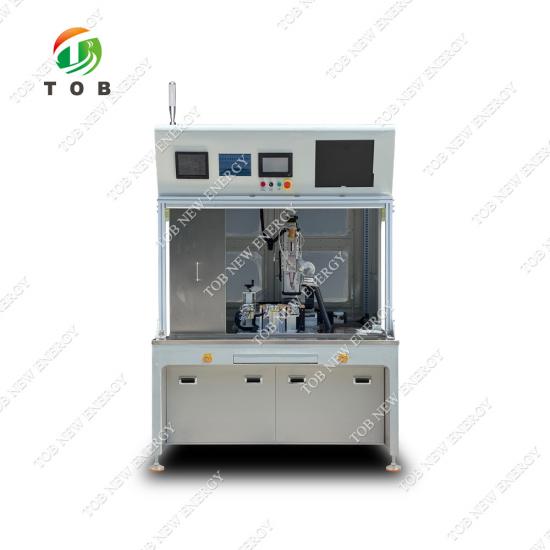
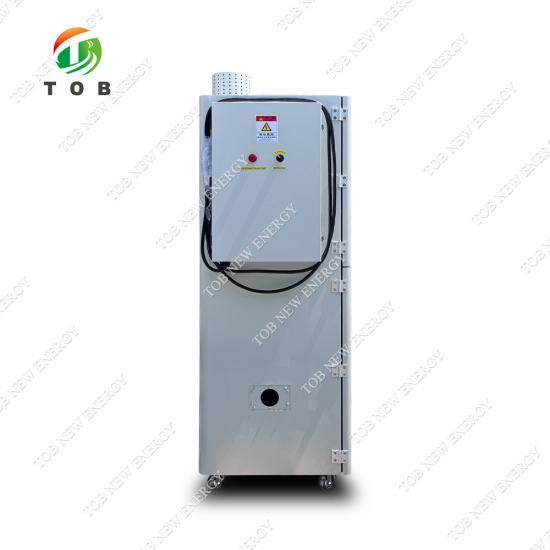
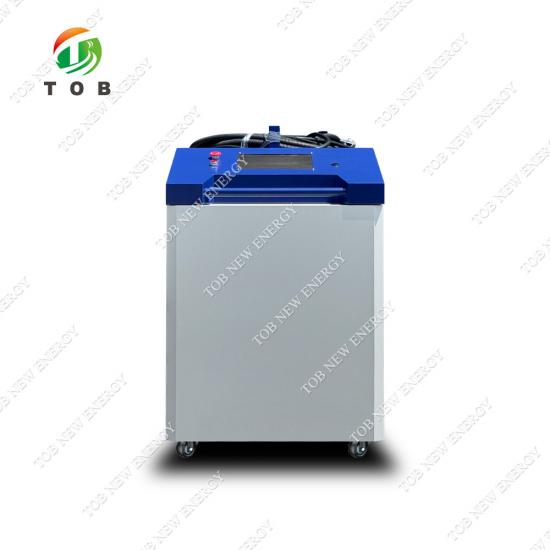
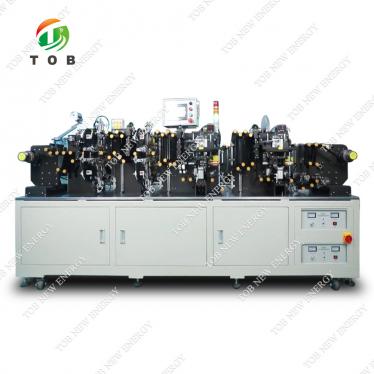
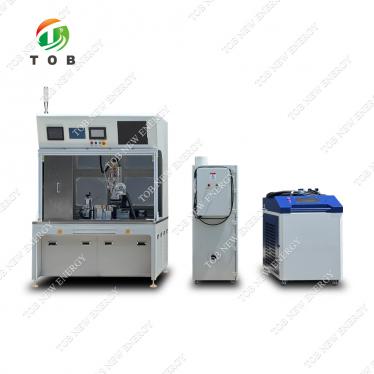
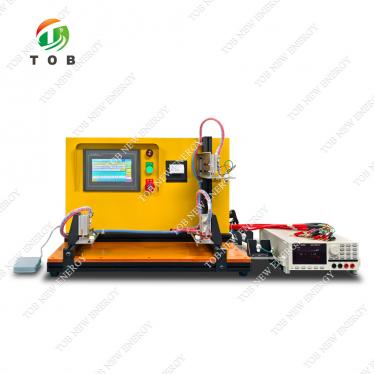
Laserschweißmaschine zum Versiegeln von prismatischen Zelldeckeln und Einfüllöffnungen
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-LW-SF3000Bestellung (moq):
1Zahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Laserschweißmaschine zum Versiegeln von prismatischen Zelldeckeln und Einfüllöffnungen
SPEZIFIKATIONEN
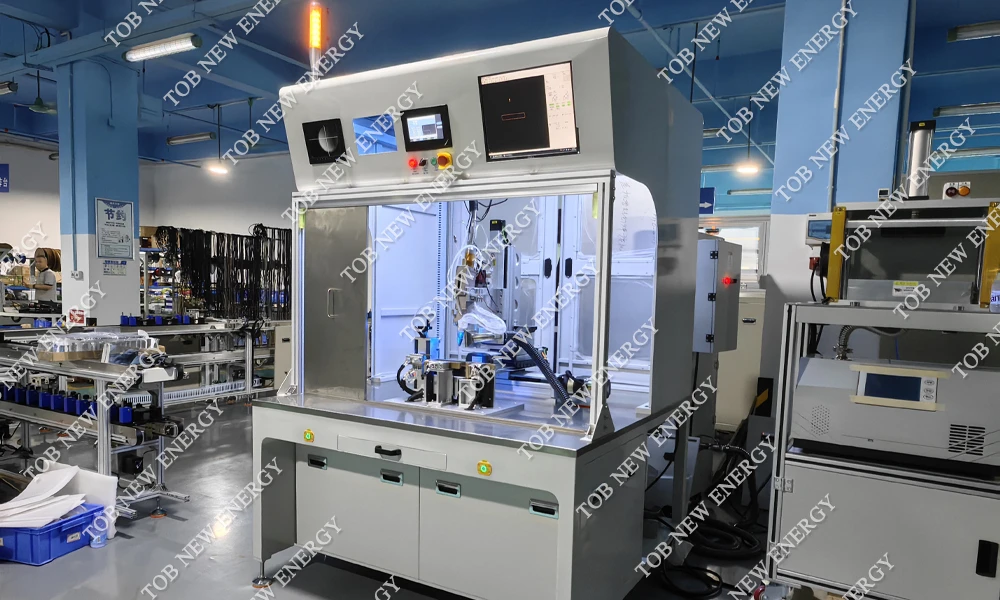
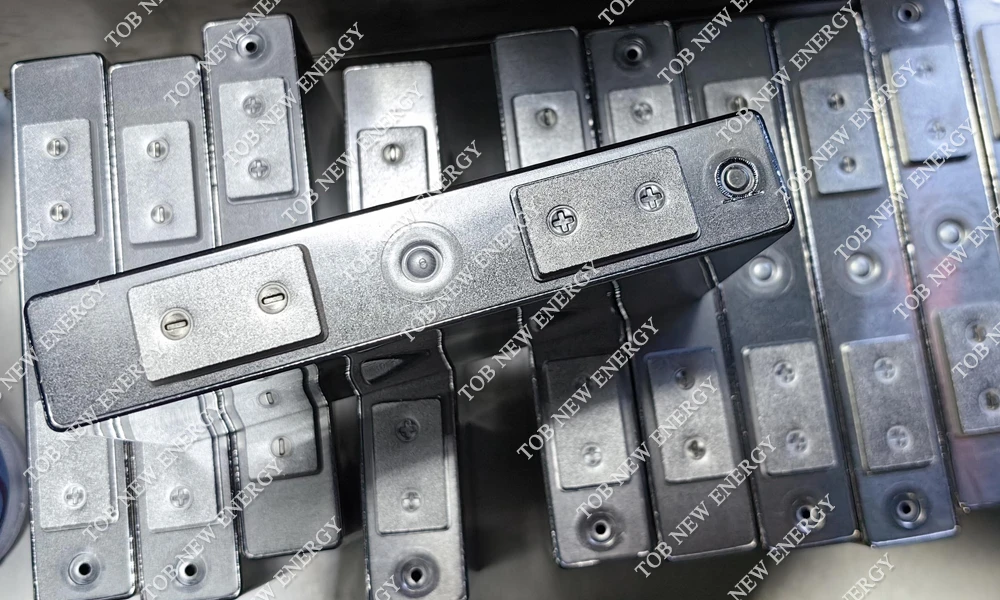
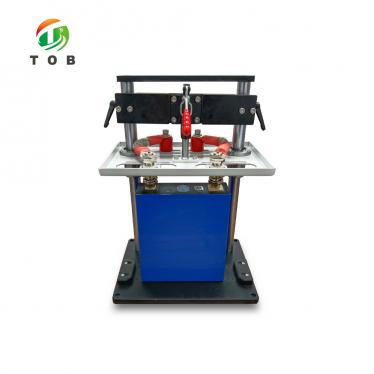
Die Laserschweißmaschine TOB-LW-SF3000 für prismatische Zelldeckel und Einfüllöffnungen ist eine Kernkomponente bei der Montage prismatischer Lithium-Ionen-Zellen und verantwortlich für die endgültige, dauerhafte hermetische Versiegelung des Zellgehäuses (Deckel-zu-Behälter) und der Elektrolyt-Einfüllöffnung. Sie gewährleistet die strukturelle Integrität, Sicherheit, Leistung und Lebensdauer der fertigen Batteriezelle.
Versiegelung des oberen Deckels:
Präzises Verschweißen des Zelldeckels mit dem prismatischen Zellgehäuse aus Aluminiumlegierung. Dadurch entsteht eine hermetische, gasdichte und elektrisch isolierte Versiegelung, die für die Integrität, Sicherheit und langfristige Leistung der Zelle unerlässlich ist. Sie verhindert das Austreten von Elektrolyt und das Eindringen von Feuchtigkeit oder Verunreinigungen.
Manuelle Kernbeladung - Vorrichtungsspannung - Laservorschweißen - Vollschweißen - manuelle Kernentladung
Abdichtung der Einfüllöffnung:
Schweißen des Elektrolyt-Einfüllstopfens nach Abschluss der Elektrolytbefüllung. Dadurch wird die Einfüllöffnung dauerhaft abgedichtet und das Innenklima und der Druck der Zelle aufrechterhalten.
Manuelles Laden des Kerns – Spannen der Vorrichtung – manuelles Einsetzen der Dichtungsnägel – Laserschweißen – manuelles Prüfen und Entladen.
Anpassungsspezifikationen: Prismatische Batterie
|
Batteriemodell |
T(mm) |
B (mm) |
Hmm) |
|
Entwurf |
20-25 |
100 |
120 |
|
Kompatibel |
12-60 |
80-170 |
90-190 |
Technische Anforderungen zum Schweißen des oberen Deckels:
|
Funktionen |
Technische Voraussetzungen |
|
Positionierung der Batterie |
Die Positionierung der Batterie erfolgt durch Festklemmen mit einer beweglichen Vorrichtung und vertikales Schweißen. |
|
Das Batterieschweißen erfolgt von oben (obere Abdeckungsfläche). |
|
|
Wiederholbare Positionierungstoleranz der Positioniervorrichtung: ±0,02 mm (wiederholter Master-Klemmtest), der Spalt zwischen Master und Klemmplatte nach dem Einspannen der Vorrichtung ≤ 0,04 mm. |
|
|
Bei der Positionierung in verschiedenen Achsen muss darauf geachtet werden, dass die Gleitreibung zwischen der Spannvorrichtung und der Batterie zu optischen Mängeln führt. |
|
|
Positionierungs- und Klemmzylinder müssen über eine Luftdrucküberwachung und Alarmfunktion verfügen, Luftdruckschwankungen ≤ 0,05 MPa. |
|
|
Der Höhenunterschied zwischen der Oberseite der Vorrichtung und der Oberseite der Abdeckung beträgt 1,5–2,0 mm. |
|
|
Im Kontaktbereich mit dem elektrischen Kern darf kein metallisches Material verwendet werden. |
|
|
Schweißen |
Koaxiales Einblasen von Schutzgas (N2, Reinheit ≥ 99,99 %) zur Vermeidung von Schweißoxidation, einstellbare Durchflussrate (Auflösung von 0,1 l/min), mit Durchflussüberwachung und Alarmfunktionen |
|
Laserkopf höhenverstellbar, Höhenwertanzeige mit einer Auflösung von 0,05 mm (zur Überwachung des Höhenversatzes) |
|
|
Unscharfer Bereich der automatischen Messung, anormaler Alarm, Auflösung ≤ 0,05 mm |
|
|
Ringpunktlaser, 2KW + 1KW, Liniendurchmesser > 100µm/600µm, ausgestattet mit Kühler, Laserschweißkopf und Übertragungsfaser, Laserleistungsschwankungen ≤ 3%, Leistungslinearität ≥ 0,99 |
|
|
Wiederholungsausrichtungstoleranz des Laserkopfs in X-/Y-/Z-Richtung ± 0,02 mm, Schweißgeschwindigkeit des Laserkopfs ≥ 70 mm/s, Jitteramplitude der Schweißbewegung des Laserkopfs ≤ 0,05 mm, Schwankungen der Eckschweißgeschwindigkeit ≤ 10 mm/s, Flugbahnabweichung: ± 0,05 mm |
|
|
Laserschweißwinkel einstellbar, Laserschweißen kann 5 ~ 13 ° Laserablenkung verwendet werden |
|
|
Effektive Schweißtiefe 0,5–1,2 mm, Schmelzbreite 0,8–1,4 mm; |
|
|
Vorschweißen vor dem Vollschweißen (mit Kompressionsfunktion), 6-8 Schweißnähte |
|
|
Schweißnahtdruck ≥ 1,1 MPa; Anforderungen an die Wiederholgenauigkeit der Laserausrichtung: ± 0,04 mm; Schweißprozess und Transportprozess dürfen die Oberfläche der Aluminiumschale und die Kunststoffteile der oberen Abdeckungsmastsäulen nicht beschädigen |
|
|
Schweißprodukte für die Aluminiumschale, Schalenwandstärke 0,4–0,8 mm, Schweißnahtbild und innere Schweißspuren glatt und hell, glatter Übergang zum Grundmaterial, kein Schweißen, kein Austreten von Schweißnähten, kein Überschweißen, keine Einschlüsse, keine Luftlöcher, keine Berststellen |
|
|
Umgang mit Schweißspritzern und Rauch |
Autonome Staubentfernungsfunktion |
|
Ausgestattet mit Schweißschutzgasgerät, Durchfluss, Winkel, Abstand einstellbar (Durchfluss nachverfolgbar) |
|
|
Der Querschnitt des Injektionskopfes erstreckt sich nicht mehr als 5 mm vom Staubabsauganschluss |
|
|
Ausgestattet mit einer Staubentfernungsmaschine, am Ende der Staubabsaugöffnung beträgt die Windgeschwindigkeit ≥ 15 m/s; Schweißstation mit Schweißschlackenschutzmechanismus, keine Schweißschlackenrückstände auf der Oberfläche des Aluminiumgehäuses |
|
|
Staubabsaugleitung Installation von Regelventilen, um die Luftmenge, Windgeschwindigkeit einzustellen, während die Verwendung von Edelstahlrohren |
|
|
In der Staubabsorptionsleitung sollte ein Winddruckmesser installiert werden, der den Winddruck in Echtzeit überwachen kann. Der Winddruckmesser sollte mit dem Gerätesteuerungsprogramm verbunden sein, um die Funktion des Stoppens und Alarmierens bei zu hohem bzw. zu niedrigem Winddruck zu erreichen. |
|
|
Entfernen der Schutzabdeckung |
Schutzabdeckung und Deckschichtfläche liegen beim Schweißvorgang eng aneinander |
|
Verhindert das Verbrennen des Kunststoffteils des Pols beim Schweißvorgang; verhindert die Verunreinigung der Batterieoberfläche durch Schweißspritzer; keine sichtbaren Rußrückstände. |
|
|
Produktwechsel |
Das Schweißen der oberen Abdeckung und das Schweißen der Dichtungsnägel sind in einer Maschine integriert, die Umschaltzeit der Vorrichtungen für verschiedene Modelle beträgt ≤ 30 Minuten, die Maschine lässt sich leicht zerlegen und installieren und der Produktwechsel beeinträchtigt weder die Positioniergenauigkeit der Vorrichtungen noch die Lebensdauer der Maschine. |
Technische Voraussetzungen für das Einfüllstutzenschweißen:
|
Funktionen |
Technische Voraussetzungen |
|
Positionierung der Batterie |
Zylinder bis zur Referenzplatte, mechanische Begrenzung, die Befestigung ist ein Federmechanismus; |
|
Die Unterseite der Referenzplatte wird mit 0,1–0,3 mm Teflon besprüht, um die Kontaktisolierung mit der Batterie sicherzustellen. |
|
|
Vorrichtungspräzision ≤ 0,1 mm |
|
|
Toleranz der Batterieausrichtung nach der Positionierung: ±0,5 mm. |
|
|
Die Höhenrichtung der oberen Batterieabdeckung als Positionierungsreferenz |
|
|
Einfüllöffnungsschweißen |
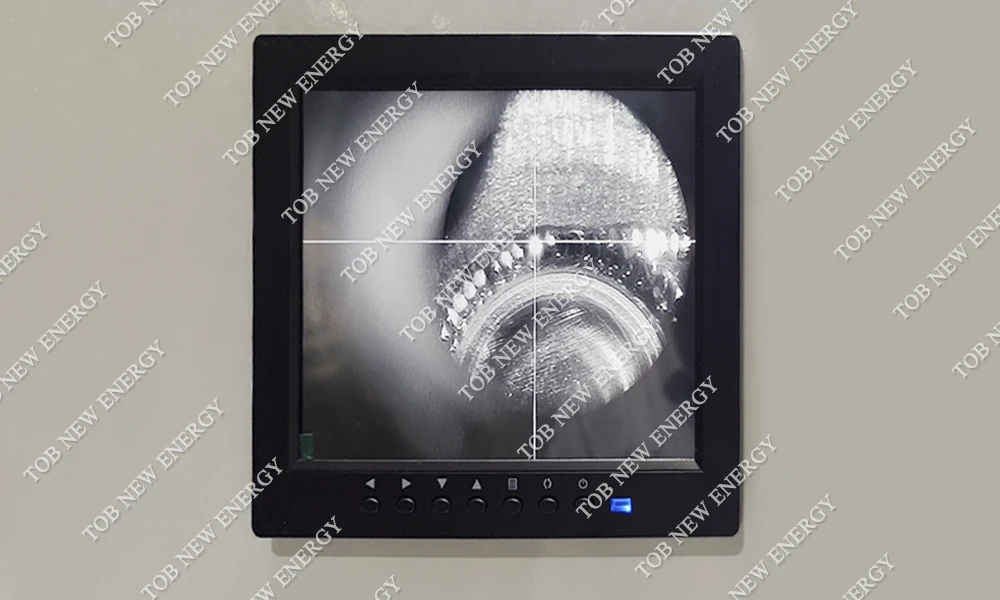
Mit CCD-System zur Erfassung der Position des Versiegelungsnagels, Genauigkeit des Erfassungs- und Positionierungssystems von ≤ ± 0,03 mm, automatische Erkennung der Fokusauflösung: ≤ 0,02 mm |
|
Vorschweißen: Automatisches Einspannen der Batterie in die Schweißpositionsvorrichtung und durch Positionieren, Vorschweißen, Vorschweißen, Vorschweißen von vier Quadrantenpunkten (auf die je nach Verfahren verzichtet werden kann) |
|
|
Nach Abschluss der Vorschweißung erfolgt die Vollschweißung |
|
|
Einstellbarer Laserschweißwinkel, 5~13° Laserablenkung kann beim Laserschweißen verwendet werden |
|
|
Schweißprozess mit weniger Spritzern, gutes Nahtbild, Schweißtiefe von mehr als 0,5 mm, Punktdurchmesser (Schmelzbadbreite) von mehr als 0,95 mm, Schweißgeschwindigkeit: ≥ 6 mm/s |
|
|
Schweißnahtdruck ≥ 1,1 MPa |
|
|
Motorpositionierung, Schweißversatz ≤ 0,05 mm |
|
|
Glattes Erscheinungsbild der Schweißverbindungen, keine Grate, schwarzen Flecken, Krater usw. Die Wärmeeinflusszone beim Schweißen ist klein, die Temperatur 2 mm von der Schweißnaht entfernt beträgt weniger als 80 °C. |
|
|
Schweißen mit Schutzabdeckung zum Schutz der Batterie Schweißspritzer; Schweißstation Vorrichtungen sind unabhängig voneinander entworfen, um die Konsistenz jedes Hebens zu gewährleisten |
|
|
Echtzeit-Absaugung des beim Schweißvorgang entstehenden Rauchs, ausgestattet mit einer Staubentfernungsmaschine, Verwendung von Edelstahlrohren, Windgeschwindigkeit am Ende der Staubabsaugöffnung ≥ 10 m/s |
|
|
Stabilität der Laserkopfbewegung: Geschwindigkeitsbereich der Bewegung, Jitteramplitude des Laserkopfs (X/Y/Z-Achse) ≤ 0,05 mm; Wiederholgenauigkeit der Laserkopfausrichtung (X/Y-Achse) ≤ 0,05 mm; Echtzeitüberwachung der Schweißbrennweite und Kompensation des Messwerts auf die Schweiß-Z-Achse |
|
|
Das Schweißen der oberen Abdeckung und das Schweißen der Dichtungsnägel sind in einer Maschine integriert, die Umschaltzeit der Vorrichtungen für verschiedene Produkttypen beträgt ≤ 30 Minuten, die Maschine lässt sich leicht zerlegen und installieren und das Umschalten der Produkte beeinträchtigt weder die Positionierungsgenauigkeit der Vorrichtungen noch die Lebensdauer der Maschine. |
Oberdeckelschweißen Füllanschluss Schweißfunktionsmodul
Maschinenkörper
① Funktion: Tragen jeder Arbeitseinheit auf diesem Gerät usw.;
② Hauptteile: quadratischer Rahmen, Abdeckung, Mensch-Maschine-Schnittstelle usw.
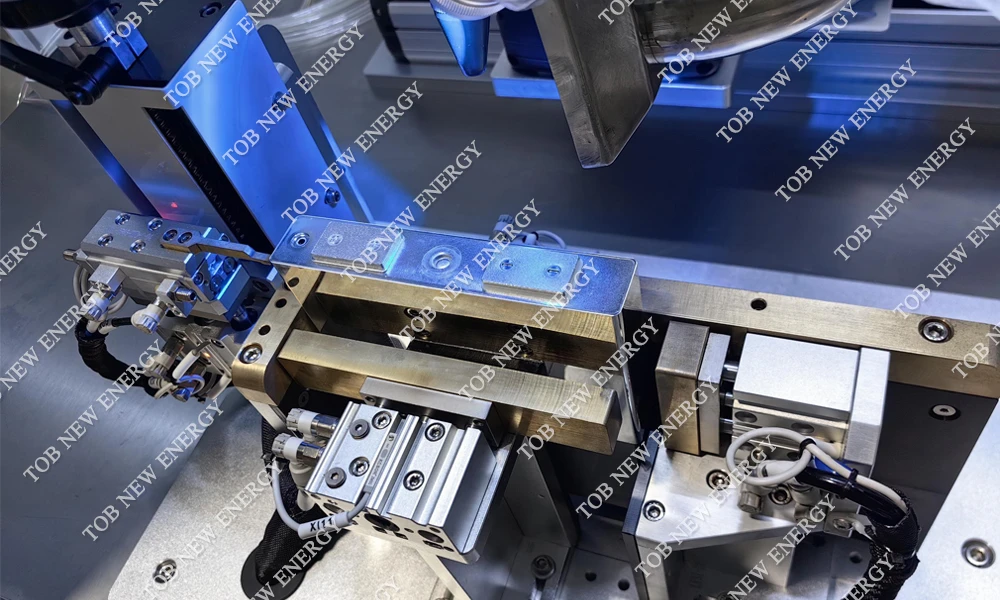
Laser-Vorschweißvorrichtungsmodul
① Funktion: Positionierung in Längen-, Breiten- und Höhenrichtung des Kerns;
② Hauptteile: Positionierungsvorrichtungen usw.
Laser-Vollschweißvorrichtungsmodul
① Funktion: Positionierung in Längen-, Breiten- und Höhenrichtung des Kerns;
② Hauptteile: Positionierungsvorrichtungen usw.
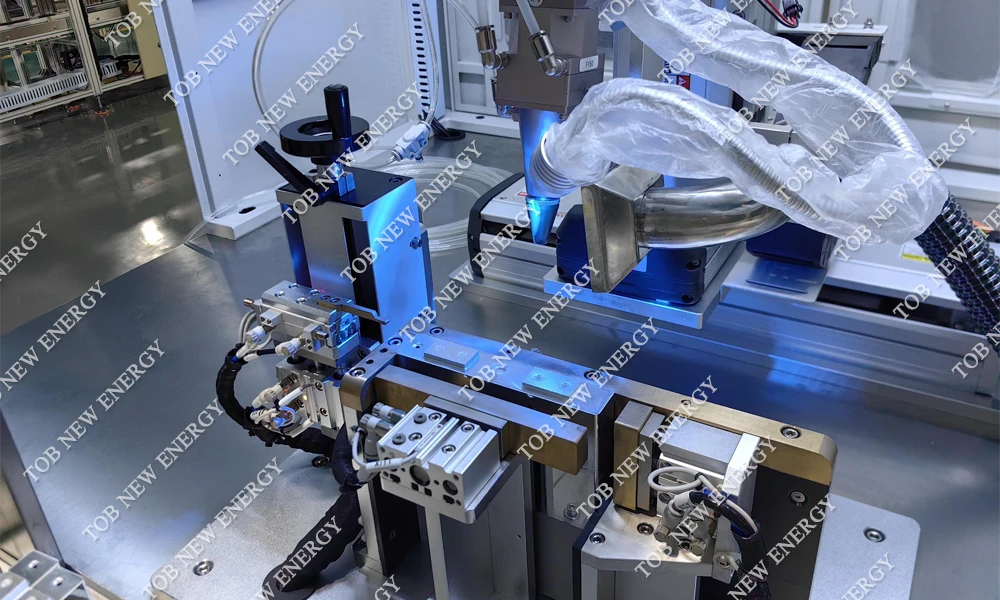
Laserschweißmodul
① Funktion: Laserfokussierung, Unschärfemessung, Schweißen und Einblasen von Schutzgas, der Bewegungsmechanismus zieht den Laserkopf, um die Schweißspur abzutasten, und kann in Echtzeit über den Spurbildschirm des CCD-Erfassungssystemgeräts angezeigt werden;
② Hauptkomponenten: 2 KW + 1 KW Laser und unterstützender Kühler, dreiachsige Bewegungsplattform, Laserkopf usw.
Nach der Staubentfernung ist das Schweißen der oberen Abdeckung des Vakuum-Staubentfernungsmoduls und das Versiegeln mit Nägeln erforderlich.
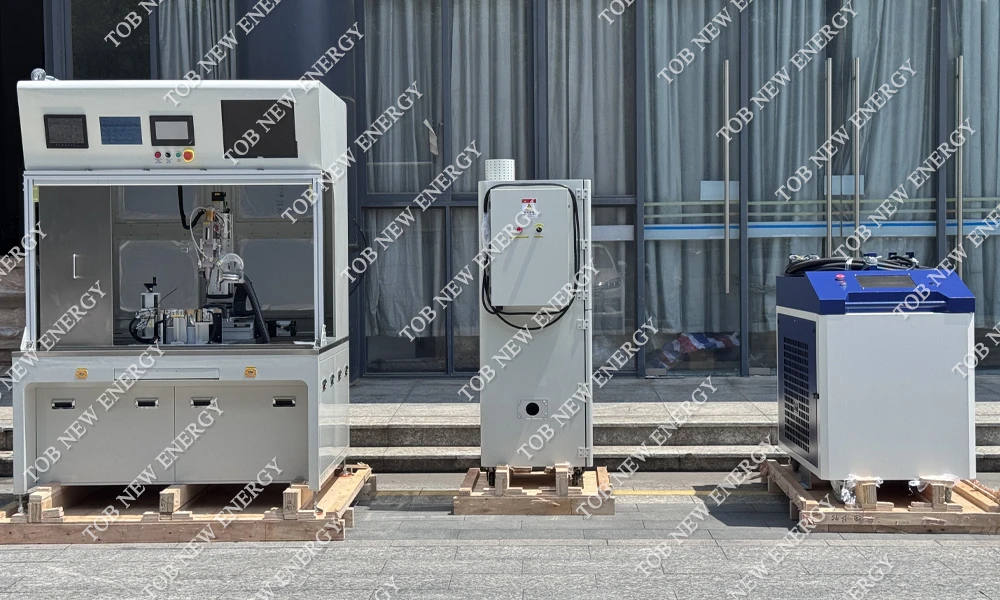
PRODUKTANZEIGE
|
|
|
|
|
|
Mehr erfahren Maschine zur Montage prismatischer Zellen
E-Mail : tob.amy@tobmachine.com
Skype: amywangbest86
WhatsApp/Telefonnummer: +86 181 2071 5609
Vorherige:
Vakuum-Stahlkugelversiegelungsmaschine für prismatische ZellengehäuseNächste:
Laserschweißsystem zum Versiegeln prismatischer Zellen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.




 Abonnieren Sie uns