Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Ausrüstung für die Montage von Beutelzellen
- >
- Maschine zur Herstellung von Beutelzellen
- >
- Automatische kontinuierliche Pouch-Zellen-Gehäuseformmaschine
Kategorien
Heiße Produkte
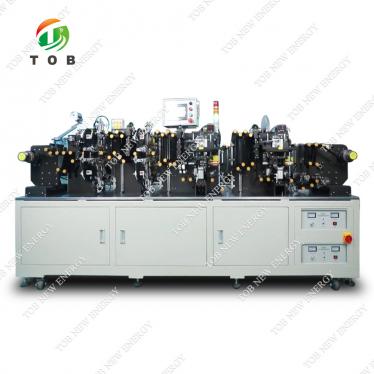
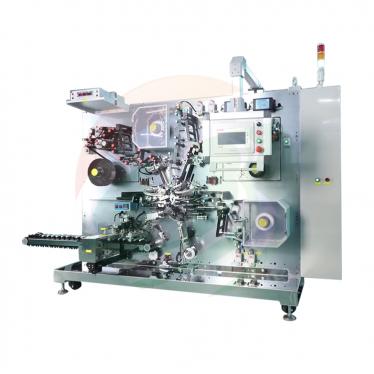
Loading...
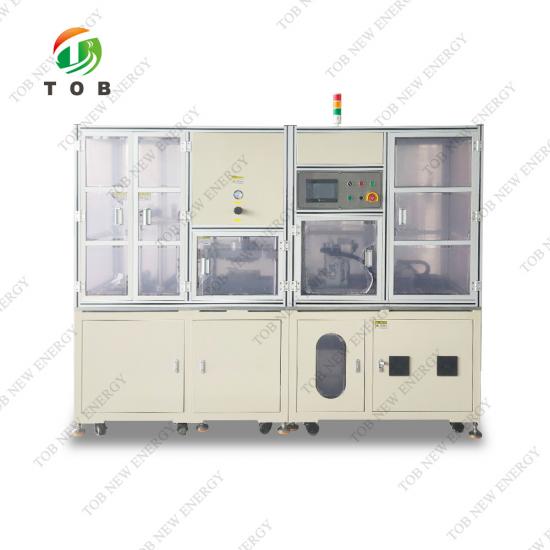
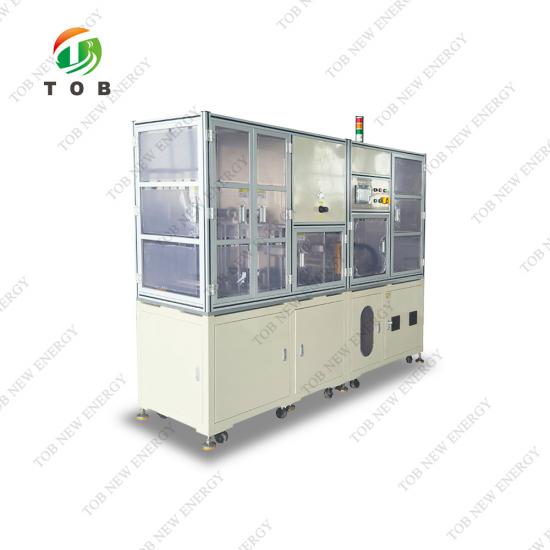
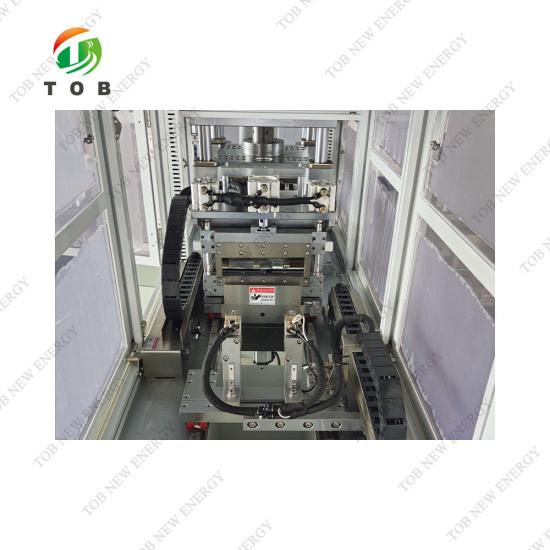
Automatische kontinuierliche Pouch-Zellen-Gehäuseformmaschine
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-ZCY-002Bestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Automatische kontinuierliche Pouch-Zellgehäuse-Formmaschine für aluminiumlaminierte Folien - TOB-ZCY-002
Produktübersicht und ideale Anwendungen
Die TOB-ZCY-002 ist eine automatische kontinuierliche Gehäuseformmaschine, die speziell für die Formung von aluminiumlaminierten Folien für Polymer- und Pouch-Lithiumbatterien entwickelt und hergestellt wurde. Sie ist für die kontinuierliche Taschenformung (Gehäuseformung oder Stanzen) von aluminiumlaminierter Folie in Einzel- oder Doppeltaschenkonfigurationen ausgelegt.
Bei der Pouch-Zellproduktion ist die aluminiumlaminierte Folie das Zellgehäuse. Bevor der Elektrodenstapel eingeschlossen werden kann, muss die flache Folie zu einer Tasche geformt werden, die den Stapel aufnimmt. Die Taschengeometrie – Länge, Breite, Tiefe und Randabstände – bestimmt sowohl den für die Elektroden verfügbaren Innenraum als auch die für nachgelagerte Versiegelungsprozesse verfügbaren Siegelränder. Die TOB-ZCY-002 führt diesen Formungsschritt auf einer kontinuierlichen Rolle-zu-Rolle-Basis durch: Die Folie wird von einer Rolle abgewickelt, unter einem servogesteuerten Werkzeug geformt, auf die erforderliche Größe zugeschnitten und ausgegeben, wobei der gesamte Ablauf automatisch erfolgt, nachdem der Bediener die Starttaste gedrückt hat.
Die Maschine basiert auf einem Servo-Formungssystem: Das Oberwerkzeug schließt auf einem gas-flüssigkeitsbetriebenen Schnellverstärkerzylinder mit einer maximalen Leistung von 10 t, während der untere Stempel von einem Servomotor und einer Spindel mit einer Formtiefengenauigkeit von ±0,1 mm an den vier Ecken angetrieben wird. Die Formtiefe ist über den Touchscreen von 0 bis 15 mm einstellbar, mit einer Einstellgenauigkeit von 0,01 mm, und kann im Modus mit konstanter Kraft betrieben werden. Die Folienspannung wird durch eine schwimmende Konstantspannungsrolle gehalten, und der Vorschub ist servogesteuert, sodass die geformten Taschen ihre Maßhaltigkeit durch den Schnitt beibehalten. Die Parallelität des Werkzeugsatzes wird innerhalb von 0,1 mm gehalten, und die fertigen Taschen werden mit abgerundeten Ecken ohne Falten, Nadellöcher, Vertiefungen, Kratzer, Risse oder Delaminierung hergestellt.
Die Maschine lässt sich durch einfache Anpassung an verschiedene Produkte anpassen: Die Folienabwickelbreite deckt 50 bis 200 mm ab, die maximale Foliengröße beträgt 200 mm mal 200 mm (basierend auf den vom Kunden bereitgestellten maximalen Batterieaußenmaßen), und ein Formatwechsel wird von einer Person innerhalb von zwei Stunden abgeschlossen. Die TOB-ZCY-002 eignet sich daher sowohl für Produktionsbetriebe, die ein definiertes Pouch-Format betreiben, als auch für Werkstätten, die zwischen mehreren Pouch-Formaten wechseln müssen.
Ideal für:
- Hersteller von Pouch-Zellen, die den Gehäuse-(Taschen-)Formungsschritt in einer kontinuierlichen Produktion oder Pilotlinie durchführen.
- Forschungs- und Entwicklungsteams für Batterien, die Pouch-Zelldesigns entwickeln, bei denen Taschengeometrie, Tiefe und Randabstände geformt und verifiziert werden müssen.
- Produzenten von Pouch-Zellen in Kleinserien und mit mehreren Formaten, die einen schnellen Formatwechsel benötigen (eine Person, innerhalb von zwei Stunden).
- Hersteller von Polymer- und Pouch-Lithiumbatterien, die aluminiumlaminierte Folien in Einzel- oder Doppeltaschenformaten verwenden.
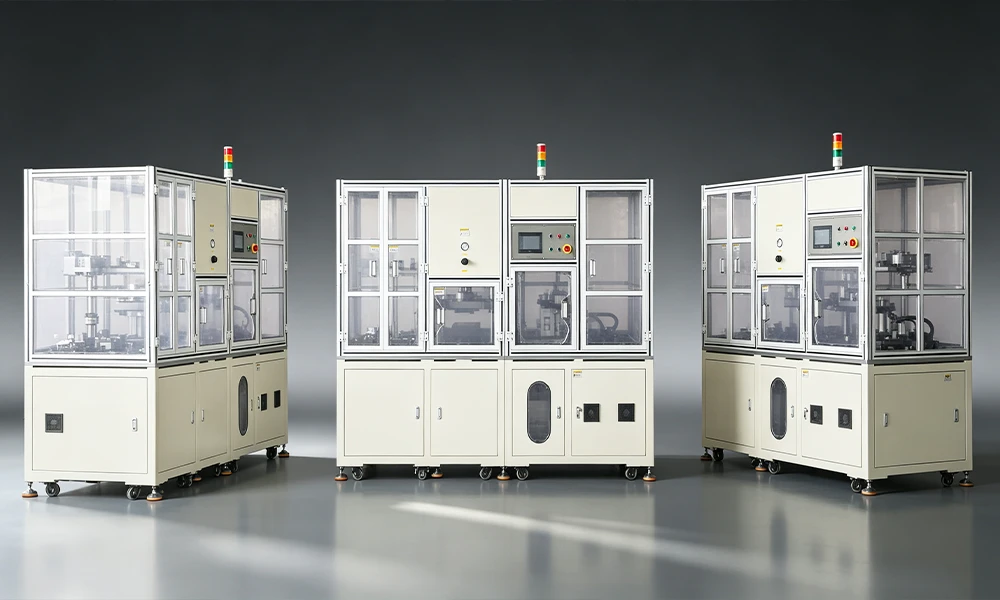
Wo die Gehäuseformung in die Pouch-Zellproduktion passt
Im Fertigungsablauf von Pouch-Zellen erfolgt die Gehäuseformung, nachdem die Bahn aus aluminiumlaminierter Folie auf Breite geschnitten wurde und bevor der Elektrodenstapel eingeschlossen wird. Der typische Prozesskontext ist:
- Folienvorbereitung: Die Rolle aus aluminiumlaminierter Folie wird auf die erforderliche Breite geschnitten.
- Gehäuseformung: Die flache Folie wird zu Taschen mit der definierten Geometrie geformt – der Schritt, der von der TOB-ZCY-002 durchgeführt wird – und auf die erforderliche Produktgröße zugeschnitten.
- Stapeleinlegung: Der Elektrodenstapel (zusammengesetzt durch Stapeln oder Wickeln) wird in die geformte Tasche eingelegt.
- Oberseitige Versiegelung, Elektrolytbefüllung, Formierung und sekundäre Vakuumversiegelung vervollständigen die Zelle.
Der Formungsschritt legt das dimensionale Fundament für alles, was folgt. Eine mit der korrekten Tiefe geformte Tasche gibt dem Elektrodenstapel seinen Raum und hält den Stapel fest, ohne ihn zu komprimieren; die Seitenränder und die Oberkante bieten die Oberflächen, die später heißversiegelt werden; und die geformten Eckenradien sowie die Wandqualität bestimmen, ob die Folie ohne Falten versiegelt werden kann, die andernfalls zu Leckagepfaden würden. Deshalb sind die Genauigkeit der Taschentiefe (±0,1 mm an den vier Ecken), die Genauigkeit der geformten Außenabmessungen (±0,1 mm) und die Anforderungen an die Oberflächenqualität (keine Falten, Nadellöcher, Vertiefungen, Kratzer, Risse oder Delaminierung) bei der TOB-ZCY-002 so streng spezifiziert.
Das kontinuierliche Rolle-zu-Rolle-Design der Maschine unterstützt diesen Schritt im Produktionstakt: Die Folie rückt nach jedem Formungshub per Servo vor, der geformte Abschnitt wird hinten auf die erforderliche Größe zugeschnitten, und die fertigen Stücke werden über die Rutsche ausgegeben, wobei der Ausschuss separat gesammelt wird.
Wie die TOB-ZCY-002 arbeitet
Der Arbeitsablauf der TOB-ZCY-002 folgt dem für die Maschine beschriebenen kontinuierlichen Formungsfluss:
- Rollenbeladung:Die auf Breite geschnittene Rolle aus aluminiumlaminierter Folie wird auf die Abwickelwelle (luftausdehnende Welle) gelegt.
- Folienführung:Die Folie läuft durch die Führungsrollen, das Stanzwerkzeug und den Zuführtisch und wird am Zuführspannzylinder festgeklemmt.
- Start:Der Bediener drückt die Starttaste, und die Maschine beginnt den automatischen Betrieb.
- Formung:Das Oberwerkzeug stanzt die Tasche mit dem servogesteuerten Formungssystem in die Folie.
- Zuführung:Nachdem das Oberwerkzeug den Formungshub abgeschlossen hat, schiebt der Zuführservo die Folie vorwärts.
- Schneiden:Die geformte Folie wird hinten auf die erforderliche Größe zugeschnitten.
- Sammlung:Die zugeschnittenen Stücke werden in der Wendebox gesammelt.
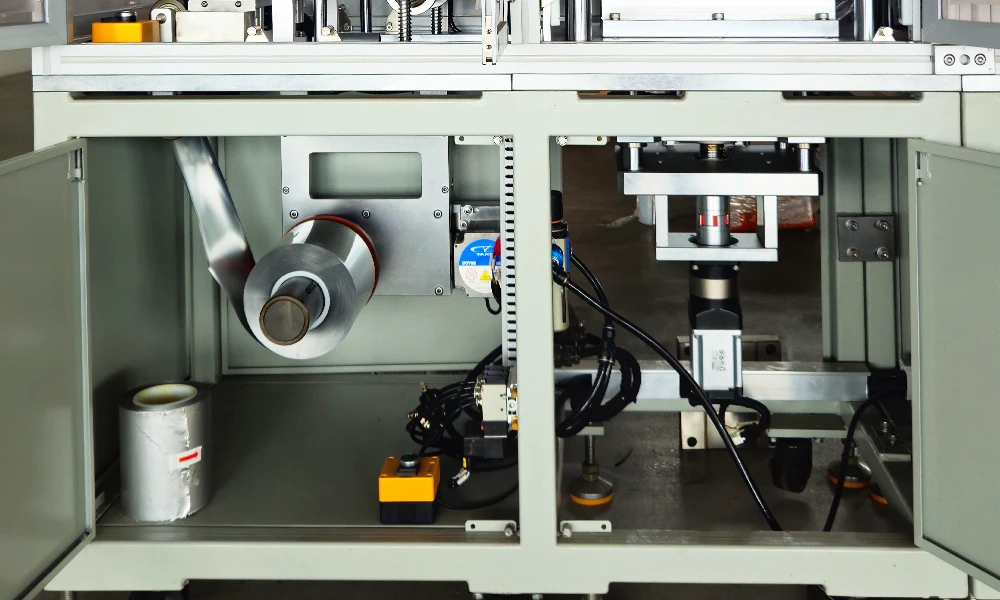
Funktionsmodulstruktur
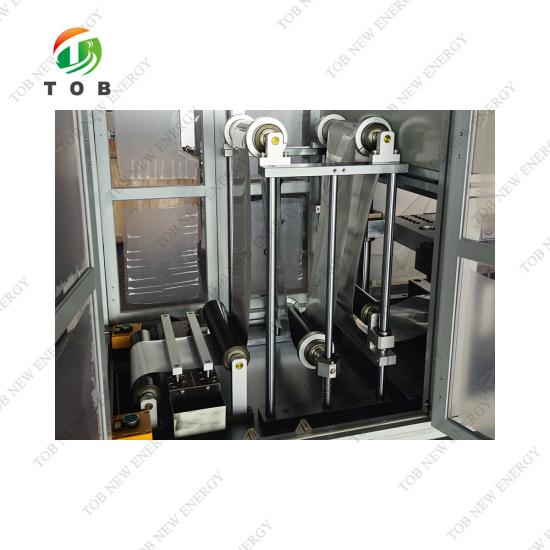
1. Abwickelbereich:Das Abwickeln verwendet eine 3-Zoll-luftausdehnende Welle. Das Abwickeln ist motorgetrieben (aktives Abwickeln), und die Abwickelgeschwindigkeit wird entsprechend der Position der Spannrolle angepasst; der Abwickelmotor ist einstellbar.
2. Rollen- und Schwimmrollenbereich:Der Spannmechanismus verwendet eine schwimmende Rolle mit konstanter Spannung. Der Mechanismus umfasst eine Filmspleißvorrichtung und eine Einstellrolle für die Filmzuführhöhe vor der Formung.
3. Formgebungsbereich:Der obere Teil verwendet einen gas-flüssigkeitsbetriebenen Schnellverstärkerzylinder zum Schließen des Werkzeugs mit einer maximalen Leistung von 10 t. Der untere Teil verwendet einen Servomotor mit Schraubenantrieb für die Aufwärtshub-Stanzformung; die Genauigkeit der Formtiefe beträgt ±0,1 mm, und die Formtiefe ist auf dem Touchscreen von 0 bis 15 mm einstellbar. Nach der Formung weist das Produkt an keiner Eckposition oder am Rand Fischschwanzlinien oder eingedrückte Ecken auf. Nach dem Anheben des Verstärkerzylinders beträgt der maximale Spalt zwischen der oberen und unteren Werkzeugplatte 80 bis 90 mm. Die Maschine arbeitet mit servogesteuerter Konstantkraftformung, und es sind Konfigurationen für Einzel- und Doppeltaschen verfügbar.
4. Zuführbereich:Ein Zugservomotor, der hinter dem Schneidmesser positioniert ist, treibt die Schraube für den Materialzug an; die Schnittkantengenauigkeit für die geformte Länge beträgt ±0,1 mm. Der Zugmechanismus ist hinter dem Schneidmesser platziert, um eine kontinuierliche konstante Spannung des Films aufrechtzuerhalten und die Anzahl der angesammelten Produkte zwischen dem Schneidmesser und der Werkzeugposition zu minimieren, wodurch die Schnittgenauigkeit sichergestellt wird. Der Abfallschnitt erfolgt mittels Servopositionierung.
5. Werkzeug:Siehe die schematische Zeichnung des Werkzeugs (die mit der Ausrüstung gelieferte Abbildung).
6. Aufnahmevorrichtung:Die Aufnahmevorrichtung sammelt Abfall und Fertigprodukte getrennt. (Abfall bezieht sich auf das Material, das nach dem Schneiden zwischen den Zellen verbleibt, sobald das Maß der oberen Dichtungskante erreicht ist. Er beträgt im Allgemeinen ≤ 5 mm und wird separat im Abfallbehälter gesammelt.)
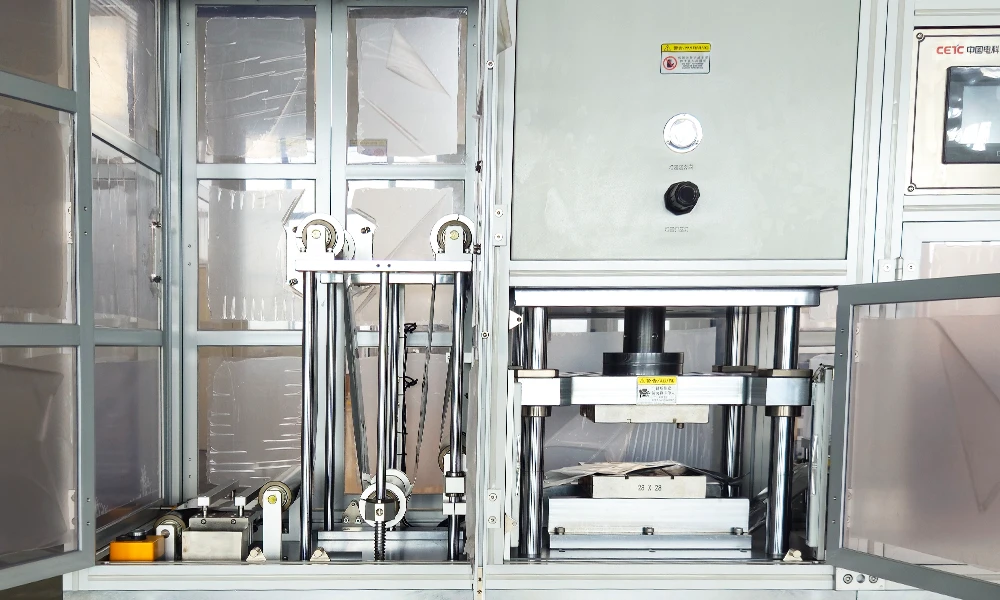
Steuerungssystem
7.1 Steuerungsmodus:PLC-Steuerung, wobei 10 % der E/A-Punkte für zukünftige Erweiterungen reserviert sind.
7.2 Bedienerschnittstelle:Benutzerfreundliche Mensch-Maschine-Bedienung mit umfassenden Informationen zum Gerätestatus für einfache Bedienung und Wartung. Das System unterstützt eine passwortgeschützte Berechtigungsverwaltung auf drei Ebenen, Rezepturen, Produktionsdatenstatistiken und historische Alarmaufzeichnungen.
7.3 Betriebsmodi:Das System bietet automatischen Betrieb, manuellen Betrieb und Wartungsmodi. Im manuellen Modus können einzelne bewegliche Teile separat bedient werden. Im Wartungsmodus sind die beweglichen Teile verriegelt, um die Sicherheit der Ausrüstung zu erhöhen.
7.4 PLC-Steuerungssystem:
- Die Maschine bietet Multi-User-Verwaltungseinstellungen, wobei verschiedene Benutzer unterschiedliche Berechtigungen für die Gerätebedienung besitzen.
- Alle Aktionseinheiten sind mit Schutzvorrichtungen und einem Türzugangssystem ausgestattet; die Maschine kann nicht laufen, wenn eine Tür geöffnet ist.
- Das Bedienfeld ist eine chinesischsprachige Schnittstelle.
- Die Mensch-Maschine-Schnittstelle ist für eine einfache Bedienung konzipiert, wobei die Bedienelemente zur besseren Übersicht beschriftet sind. Die Anzeige umfasst unter anderem: Gerätesteuerung (OK-Menge, NG-Menge, Gesamtproduktion, Kapazität, Ausbeute, Auslastungsgrad), Gerätestatus, Fehlerliste und Fehlerort, Debugging-Funktionen und Systemeinstellungen. Einige Anzeigefunktionen sind lesbar oder beschreibbar.
- Im Programm ist keine Passwort- oder Zeitperioden-Sperrfunktion hinzugefügt.
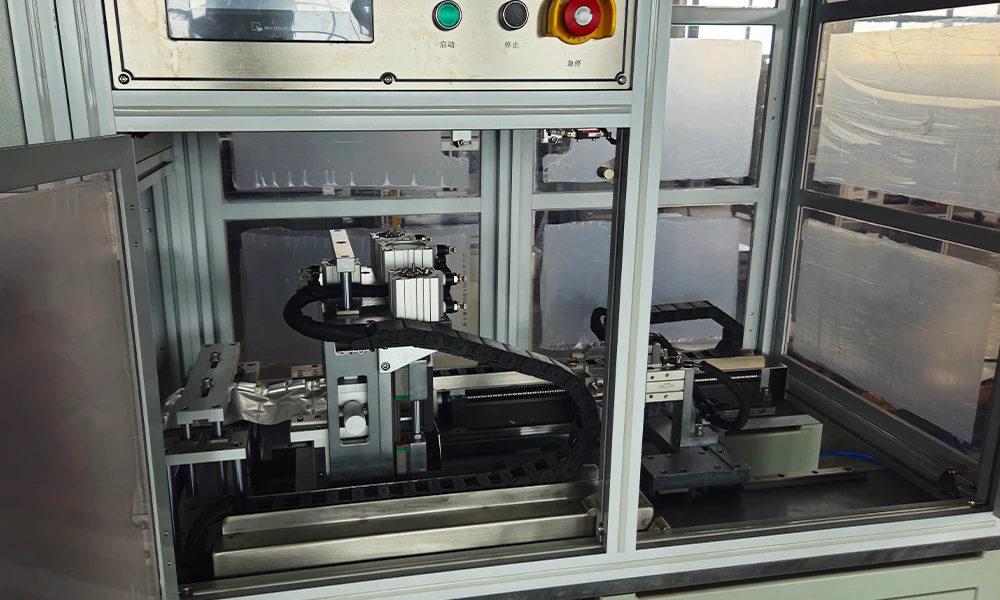
Wichtige technische Merkmale der TOB-ZCY-002
- Kontinuierliche Rolle-zu-Rolle-Formung -Der Film wird von der Rolle abgewickelt, geformt, durch Servo vorwärts bewegt und am hinteren Ende in einem kontinuierlichen automatischen Fluss geschnitten. Die Maschine erfordert nur das anfängliche Einlegen und Einfädeln der Rolle, wonach sie bis zum Stopp automatisch läuft – ein Design, das für die kontinuierliche Produktion von Pouch-Zellen geeignet ist.
- Servogesteuerte Formung mit präziser Tiefensteuerung- Die Formtiefe beträgt 0 bis 15 mm, kontinuierlich einstellbar durch Servo, wobei der Touchscreen eine Einstellgenauigkeit von 0,01 mm ermöglicht. Die Genauigkeit der Taschentiefe beträgt ±0,1 mm an den vier Ecken, und die Genauigkeit der geformten Konturabmessung beträgt ±0,1 mm. Der 10 t Gas-Flüssigkeits-Verstärkerzylinder schließt das Werkzeug, während der untere Servostempel die Konstantkraftformung ausführt.
- Stabiles Werkzeugset mit hoher Parallelität- Die Parallelität des Werkzeugsets beträgt ≤ 0,1 mm, was eine gleichmäßige Taschentiefe und Wandqualität über das geformte Teil hinweg unterstützt. Die Lebensdauer des Werkzeugs ist mit 1.000.000 Zyklen angegeben.
- Schwimmende Filmsteuerung mit konstanter Spannung- Die Filmspannung wird durch eine schwimmende Rolle gesteuert, und die Abwickelgeschwindigkeit folgt der Position der Spannrolle. Dies hält die Spannung während des Formens, Zuführens und Schneidens stabil und schützt den dünnen Film vor Dehnung und Fehlausrichtung. Der Mechanismus umfasst eine Filmspleißvorrichtung und eine Einstellrolle für die Zuführhöhe.
- Servozuführung mit präzisem Schnitt- Die Zuführung ist servogesteuert (Einstellung auf dem Touchscreen) mit einer Zuführgenauigkeit von ±0,2 mm, und die Schnittgenauigkeit der Oberkante beträgt ±0,1 mm. Der Zugmechanismus ist hinter dem Schneidmesser positioniert, wodurch die Spannung konstant gehalten und das angesammelte Material zwischen Messer und Werkzeug minimiert wird, um die Schnittgenauigkeit zu schützen. Der Abfallschnitt erfolgt mittels Servopositionierung.
- Sauberes, fehlerfreies Taschenerscheinungsbild- Die geformten Taschen sind mit abgerundeten Ecken spezifiziert, ohne Falten oder Nadellöcher und mit einer glatten Oberfläche frei von Vertiefungen, Kratzern, Rissen und Delaminierung. Das Formungssystem ist so konfiguriert, dass es ohne Fischschwanzlinien oder eingedrückte Ecken an den Ecken und am Rand läuft.
- Flexible Produktion: Einzel- oder Doppeltasche, schneller Wechsel- Die Maschine formt Einzel- oder Doppeltaschenprodukte, verarbeitet Filmbreiten von 50 bis 200 mm und führt einen Formatwechsel durch eine Person innerhalb von zwei Stunden durch – dies unterstützt sowohl die Produktion mit festem Format als auch Werkstätten mit mehreren Formaten.
- Getrennte Abfall- und Produktsammlung- Die Aufnahmevorrichtung trennt Abfall von Fertigprodukten: Die Fertigteile werden über die Rutsche zur manuellen Entnahme aus dem Materialbehälter ausgegeben, während der Abfall (im Allgemeinen ≤ 5 mm Material, das zwischen den Zellen verbleibt) separat im Abfallbehälter gesammelt wird, wodurch der Arbeitsbereich organisiert bleibt.
- Produktionsüberwachung und Datenfunktionen- Das SPS-Steuerungssystem bietet Anzeigen für OK/NG-Zählungen, Gesamtproduktion, Kapazität, Ausbeute und Auslastungsgrad sowie Gerätestatus, Fehlerliste und Fehlerort, Rezepturen, Produktionsstatistiken und historische Alarmprotokolle – zur Unterstützung von Produktionsmanagement und Rückverfolgbarkeit.
- Sicherheitsorientiertes Design- Alle Funktionseinheiten sind mit Schutzvorrichtungen und einem Türzugangssystem ausgestattet, das den Betrieb der Maschine bei geöffneter Tür verhindert; der Wartungsmodus blockiert bewegliche Teile während der Instandhaltung.
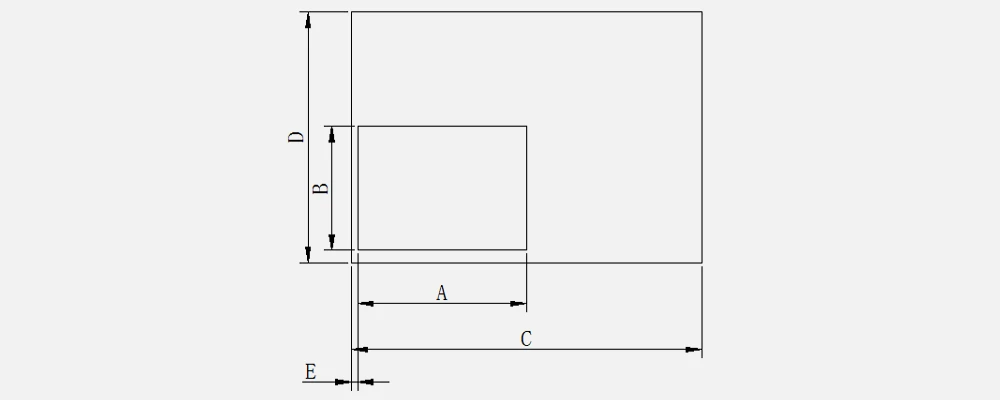
Produktspezifikationen für geformte Folien
| Nr. | Artikel | Größe (mm) | Genauigkeit | Anmerkung |
| A | Taschenlänge | 20-200 | ±0,1 mm | |
| B | Taschenbreite | 20-150 | ±0,5 mm | |
| C | Gesamtlänge des Produkts | 400 | ±0,1 mm | |
| D | Seitenrandbreite | 40-100 | ±0,5 mm | |
| E | Oberkante | 2-20 | ±0,2 mm | |
| T | Taschenformtiefe | 0-15 | ±0,1 mm |
Wichtigste technische Parameter
| Artikel | Spezifikation |
| Gerätemodell | TOB-ZCY-002 |
| Ausgabemodus | Einfachausgabe (ein geformtes Teil pro Maschinenzyklus) |
| Ladungsmodus | Rollenladung, Motorabwicklung, Spannung durch Spannrolle gesteuert |
| Folienrollenabmessungen | Breite (max.) 200 mm, Innendurchmesser 3 Zoll, Außendurchmesser |
| Folienspannung | Spannungsregelung für aluminiumkaschierte Folien unter Verwendung einer Tänzerwalze zur Spannungssteuerung |
| Entladungsmodus | Rutsch-Entladung (Ausschuss wird separat gesammelt), manuelle Entnahme aus der Materialbox |
| Max. Foliengröße | Länge 200 mm, Breite 200 mm (basierend auf den vom Kunden bereitgestellten maximalen Batterieaußenmaßen) |
| Taschenerscheinungsbild | Abgerundete Ecken, glatt, keine Falten, keine Nadellöcher; glatte Oberfläche ohne Vertiefungen, Kratzer, Risse und Delaminierung |
| Zufuhrmodus | Servozufuhr (über Touchscreen einstellbar) |
| Anlagenkapazität | ≥ 150 Zellen/Tag (basierend auf 8 Stunden, exklusive Be- und Entladezeit) |
| Anlagenausbeute | ≥ 99 % (nur durch die Anlage verursachte Defekte) |
| Anlagenausfallrate | ≤ 2 % (durch die Anlage verursachte Ausfälle; regelmäßige Wartung und Vorbereitung vor der Produktion nicht inbegriffen) |
| Formatwechsel | Durch 1 Person innerhalb von 2 Stunden abgeschlossen |
| Taschenformtiefe | 0-15 mm, servo-kontinuierlich einstellbar |
| Taschentiefengenauigkeit | ± 0,1 mm (vier Ecken); Einstellgenauigkeit am Touchscreen 0,01 mm |
| Genauigkeit der geformten Außenabmessungen | ± 0,1 mm |
| Formdruck | Max. 10 t, kontinuierlich einstellbar |
| Formmodus | Servoformen |
| Taschentiefeneinstellung | Servoeinstellung der Formtiefe des Werkzeugs |
| Werkzeuglebensdauer | 1.000.000 Zyklen |
| Stanzdruckbereich | Max. 3 t, kontinuierlich einstellbar |
| Parallelität des Werkzeugsatzes | ≤ 0,1 mm |
| Breite der Oberkante | ≥ 2 mm |
| Genauigkeit der Oberkante | ≤ ± 0,2 mm |
| Zufuhrgenauigkeit | ± 0,2 mm |
| Schnittgenauigkeit der Oberkante | ± 0,1 mm |
| Folienabwickelbreite | 50-200 mm |
| Genauigkeit der Gesamtproduktlänge | ≤ ± 0,1 mm |
| Effektiver Schnittbereich der Folienschneidklinge | ≤ 300 mm |
| Lebensdauer der Folienschneidklinge | ≥ 1.000.000 Zyklen (nachschleifbar) |
| Formgebungsverfahren | Einfachformung |
Konfigurationsliste der Ausrüstung (Modul-Stückliste)
Die Maschine besteht aus: Abwickelmechanismus, Rollen- und Schwimmrollenmechanismus, Formgebungsmechanismus (einschließlich Werkzeug), Zufuhrstruktur und Aufnahmevorrichtung.
Marken der Hauptkomponenten
| Position | Marke | Spezifikation | Menge | Anmerkung |
| SPS | Panasonic | 60-Punkt | 1 | 10 % der E/A-Punkte für zukünftige Erweiterungen reserviert |
| Touchscreen | Weinview | 7-Zoll | 1 | |
| Servo | Panasonic + Inovance | 0,4/1,5 kW | 3 | Zwei Sätze mit 400 W, ein Satz mit 1,0 kW |
| Zylinder | AirTac | Bohrung 63 mm und andere Größen | 14 insgesamt | |
| Magnetventil | AirTac | 4V210 und andere | 10 | |
| Taste | Inländisch | Durchm. 22 mm | 6 | |
| Sicherheitslichtvorhang | Panasonic | 8-strahlig | 1 |
Anmerkung: Aus Gründen der Lieferzeit hat der Lieferant das Recht, Komponenten anderer Marken gleichwertiger Qualität entsprechend dem Marktangebot ohne vorherige Ankündigung an den Kunden auszuwählen.
Geräteabmessungen und Installation
| Artikel | Spezifikation |
| Gesamtabmessungen (L x B x H) | Ca. 2250 x 650 x 1900 mm (abhängig vom tatsächlichen Design) |
| Gewicht | Ca. 1,5 t |
| Installationsanforderungen | 220 V / 50 Hz, einphasig; Druckluftquelle: 0,5-0,6 MPa (stabil bei 0,5 MPa); Luftverbrauch: 0,04 m³/min; Leistung: 2,5 kW |
| Gerätefarbe | Internationales Warmgrau 1C (Einbrennlackierung; kann einem vom Kunden bereitgestellten Farbmuster folgen) |
Anforderungen an die Installationsumgebung und unterstützende Einrichtungen
| Artikel | Anforderung |
| Umgebungstemperatur | 15 °C - 35 °C |
| Relative Luftfeuchtigkeit | ≤ 70 %, keine Kondensation, keine brennbaren oder korrosiven Gase |
| Reinheit | Klasse 100.000 |
| Hauptstromversorgung | AC 220 V ± 10 %, 50 Hz |
| Druckluft | Druck ≥ 0,6 MPa, Durchfluss 1 m³/min, Schnellanschluss mit 10 mm Außendurchmesser |
| Druckluftqualität | A. Max. Partikeldurchmesser ≤ 1 µm, max. Partikelkonzentration |
Empfehlungen für den praktischen Betrieb
- Vorbereitung der Folienrolle: Die Folienrolle muss vor dem Einlegen auf die richtige Breite geschnitten werden. Die Maschine akzeptiert Rollenbreiten von 50 bis 200 mm mit einem Innendurchmesser von 3 Zoll und einem Außendurchmesser von unter 400 mm. Überprüfen Sie die Rolle vor dem Einlegen, da eine ungleichmäßig gewickelte Rolle die Tänzerwalzen-Spannungsregelung stört.
- Einfädeln: Führen Sie die Folie durch die Umlenkrollen, das Stanzwerkzeug und den Zuführtisch und klemmen Sie sie am Zuführ-Spannzylinder fest. Ein korrektes Einfädeln ist die Grundlage für eine präzise Zuführung und einen genauen Schnitt während des gesamten Betriebs.
- Tiefeneinstellung: Stellen Sie die Formtiefe über den Touchscreen im Bereich von 0 bis 15 mm ein. Die Einstellgenauigkeit beträgt 0,01 mm, und die Formtiefe kann während des Werkzeuglaufs servogesteuert angepasst werden, sodass eine Optimierung der Tiefe für eine neue Folienspezifikation ohne Hardwareänderungen möglich ist.
- Spannungsprüfung: Überwachen Sie die Position der Tänzerwalze während der ersten Produkte jedes Durchlaufs. Die Abwickelgeschwindigkeit sollte sich an die Position der Spannwalze anpassen; wenn die Folie am Werkzeug Falten wirft oder falsch ausgerichtet ist, überprüfen Sie den Spannungszustand, bevor Sie fortfahren.
- Einzel- oder Doppeltasche: Bestätigen Sie die für das Zelldesign erforderliche Taschenkonfiguration und überprüfen Sie die Werkzeugeinrichtung vor der Produktion. Die Maschine unterstützt beide Konfigurationen.
- Abfallentsorgung:Überprüfen Sie regelmäßig den Abfallbehälter. Der Abfall beträgt im Allgemeinen 5 mm oder weniger pro Schnitt, aber der Behälter sollte in definierten Abständen geleert werden, um den Auswurfschacht frei zu halten.
- Formatwechsel: Planen Sie für den Formatwechsel wie spezifiziert eine Person und zwei Stunden ein. Verwenden Sie die Rezepturfunktion, um Parameter pro Format zu speichern und so die Einrichtungszeit bei wiederholten Durchläufen zu verkürzen.
- Luftversorgung: Die Maschine verbraucht während des Betriebs etwa 0,04 m³/min Druckluft. Stellen Sie sicher, dass die Versorgung stabil bei 0,5 MPa liegt (innerhalb des Bereichs von 0,5-0,6 MPa) und dass die Luftqualität die spezifizierten Grenzwerte für Partikel, Taupunkt und Ölgehalt erfüllt.
Technische FAQ
F1: Welche Taschenabmessungen kann die TOB-ZCY-002 formen?
Die Spezifikation des geformten Folienprodukts umfasst eine Taschenlänge von 20 bis 200 mm, eine Taschenbreite von 20 bis 150 mm, eine Gesamtproduktlänge von 400 mm, eine Seitenrandbreite von 40 bis 100 mm, einen oberen Rand von 2 bis 20 mm und eine Taschenformtiefe von 0 bis 15 mm. Die entsprechenden Genauigkeiten betragen ±0,1 mm (Taschenlänge, Gesamtproduktlänge, Taschentiefe), ±0,5 mm (Taschenbreite, Seitenrandbreite) und ±0,2 mm (oberer Rand). Die maximale Foliengröße beträgt 200 mm x 200 mm, basierend auf den vom Kunden bereitgestellten maximalen Batterieaußenmaßen.
F2: Kann die Maschine sowohl Einzeltaschen als auch Doppeltaschen formen?
Ja. Es sind sowohl Konfigurationen für Einzeltaschen als auch für Doppeltaschen verfügbar, und die Zuführ- und Schneidabschnitte verarbeiten die geformten Teile in einem kontinuierlichen Rolle-zu-Rolle-Fluss mit getrennter Abfallsammlung.
F3: Wie wird die Formtiefe eingestellt und wie hoch ist ihre Genauigkeit?
Die Formtiefe beträgt 0 bis 15 mm, ist servogesteuert stufenlos einstellbar und wird über den Touchscreen mit einer Einstellgenauigkeit von 0,01 mm festgelegt. Die Genauigkeit der Taschentiefe beträgt ±0,1 mm an den vier Ecken. Der untere Stempel wird von einem Servomotor und einer Spindel für eine kraftkonstante Formung angetrieben, während das obere Werkzeug durch einen Gas-Flüssigkeits-Schnellverstärkerzylinder mit einer maximalen Leistung von 10 t geschlossen wird.
F4: Welche Produktionsleistung bietet die Maschine?
Die Anlagenkapazität beträgt ≥ 150 Zellen/Tag (basierend auf 8 Stunden, ohne Be- und Entladezeit). Der Anlagenausstoß beträgt ≥ 99 %, basierend auf Fehlern, die ausschließlich durch die Anlage verursacht werden, und die Ausfallrate der Anlage beträgt ≤ 2 %, unter Berücksichtigung von Ausfällen, die durch die Anlage verursacht werden, exklusive regelmäßiger Wartung und Vorbereitung vor der Produktion. Der Formatwechsel wird von einer Person innerhalb von zwei Stunden abgeschlossen.
F5: Wie werden der Abfall und die fertigen Teile gehandhabt?
Die Aufnahmevorrichtung sammelt Abfall und Fertigprodukte getrennt. Die fertigen Teile werden über die Rutsche ausgegeben und manuell aus der Materialbox entnommen. Der Abfall – das Material, das nach dem Schneiden zwischen den Zellen verbleibt, im Allgemeinen ≤ 5 mm – wird separat im Abfallbehälter gesammelt. Der Abfallschnitt erfolgt mittels servogesteuerter Positionierung.
F6: Welche Versorgungsanschlüsse und Umgebungsbedingungen erfordert die Maschine?
Die Installation erfordert eine einphasige Stromversorgung von 220 V / 50 Hz (Leistung 2,5 kW) und eine Druckluftquelle von 0,5-0,6 MPa, stabil bei 0,5 MPa, mit einem Luftverbrauch von ca. 0,04 m³/min. Die Umgebung muss 15 °C bis 35 °C warm sein, bei einer relativen Luftfeuchtigkeit ≤ 70 % ohne Kondensation, frei von brennbaren oder korrosiven Gasen und der Reinraumklasse 100.000 entsprechen. Die Druckluft muss die spezifizierten Grenzwerte für Partikel, Taupunkt und Ölgehalt erfüllen, und die werkseitige Druckluftversorgung ist mit ≥ 0,6 MPa und 1 m³/min an einem 10 mm Schnellanschluss spezifiziert.
F7: Welche Sicherheitsfunktionen bietet die Maschine?
Alle Funktionseinheiten sind mit Schutzvorrichtungen und einem Türzugangssystem ausgestattet; die Maschine kann nicht laufen, wenn eine Tür geöffnet ist. Das Steuerungssystem bietet automatische, manuelle und Wartungsmodi, wobei der Wartungsmodus die beweglichen Teile während der Wartung sperrt. Ein Panasonic Sicherheitslichtvorhang ist als Standardkomponente verbaut, und das System bietet eine Mehrbenutzerverwaltung mit unterschiedlichen Bedienberechtigungen für verschiedene Benutzer.
F8: Wie wird die Maschine gesteuert und überwacht?
Die Maschine verwendet eine Panasonic SPS (60-Punkt, mit 10 % der E/A-Punkte für zukünftige Erweiterungen reserviert) und einen 7-Zoll Weinview Touchscreen. Das HMI unterstützt eine passwortgeschützte dreistufige Berechtigungsverwaltung, Rezepturen, Produktionsdatenstatistiken und historische Alarmaufzeichnungen und zeigt Gerätesteuerungsdaten (OK-Menge, NG-Menge, Gesamtproduktion, Kapazität, Ausbeute, Auslastungsgrad), Gerätestatus, Fehlerliste und -ort, Debugging-Funktionen sowie Systemeinstellungen an.
Sind Sie bereit, Ihre Pouch-Zellen-Produktionslinie um eine kontinuierliche Präzisionsgehäuseformung zu erweitern? Fordern Sie ein Angebot für die TOB-ZCY-002 mit Ihrer Folienrollenspezifikation (Breite, Innen- und Außendurchmesser) und Ihrer Taschenzeichnung an. Unsere Ingenieure für Pouch-Zellen-Ausrüstung können Sie bei der Werkzeugkonfiguration, den Zuführparametern und der Planung des Formatwechsels für Ihre Zelldesigns beraten.
tob.amy@tobmachine.com | +86 181 2071 5609
Das könnte Sie auch interessieren
▶ Automatische Pouch-Zellen-Gehäuseformmaschine für aluminiumkaschierte Folien – Eine automatische Gehäuseformmaschine für aluminiumkaschierte Folien. Eine alternative TOB-Formlösung für die Pouch-Zellen-Gehäuseproduktion; vergleichen Sie diese mit der TOB-ZCY-002, um die Konfiguration zu finden, die zu Ihrer Taschengeometrie und Ihrem Produktionstakt passt.
▶ Lithium-Pouch-Zellen-Formmaschine – Eine Formmaschine für Lithium-Pouch-Zellen. Eine zugehörige TOB-Formplattform für die Pouch-Zellen-Taschenproduktion, die die TOB-ZCY-002 für unterschiedliche Produktspezifikationen ergänzt.
▶ Automatische Ober- und Seitenversiegelungsmaschine für Pouch-Zellen – Eine automatische Ober- und Seitenversiegelungsmaschine für Pouch-Zellen. Ergänzt die TOB-ZCY-002 in der nachgelagerten Produktion: Die von der Gehäuseformmaschine geformte Tasche wird zur Ober- und Seitenversiegelung weitergeleitet, während die Zellenmontage fortgesetzt wird.
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns