Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Knopfzellenausrüstung
- >
- Knopfzellen-Crimpmaschine
- >
- Elektrische Knopfzellen-Bördelmaschine
Kategorien
Heiße Produkte

Loading...


Elektrische Knopfzellen-Bördelmaschine
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-DF-160Bestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Knopfzellen-Bördelmaschine Elektrische Bördel- und Demondiermaschine - TOB-DF-160
Elektrische Bördelpresse mit 1200 kg digitalem Sollwert und auswechselbaren Matrizen, für CR20-Serie Knopfzellen innerhalb und außerhalb einer Glovebox
Produktübersicht und ideale Anwendungen
Die TOB-DF-160 ist eine elektrische Knopfzellen-Bördel- und Demontiermaschine: Sie verschließt Gehäuse der CR20-Serie unter einem über einen Touchscreen eingegebenen Druck und öffnet sie wieder, wenn eine Zelle für eine Inspektion zerlegt werden muss. Sie stellt den Versiegelungsschritt einer Knopfzellen-Fertigungslinie dar und befindet sich zwischen dem Zusammenbau der Zelle und den elektrochemischen Tests.
Wo eine hydraulische Handbördelpresse den Bediener auffordert, nach Gefühl zu pumpen, hält diese Maschine einen Sollwert von bis zu 1200 kg und zeigt den Wert auf dem Bildschirm an, sodass die zwanzigste und die zweihundertste Zelle unter demselben Wert verschlossen werden. Der 250 mm x 185 mm x 450 mm große Rahmen mit 20 mm Arbeitshub und einem Nettogewicht von 30 kg ist so bemessen, dass das Gerät in eine Glovebox getragen und durch eine 360 mm große Schleuse (Antechamber) geführt werden kann, anstatt luftempfindliche Zellen an offener Luft zu bördeln.
Neues Upgrade: schnellere Versiegelungsgeschwindigkeit und weniger Geräusche als bei der Vorgängerversion dieser Maschine.
Ideal für:
- Forschungslabore für Batteriematerialien, die CR2016-, CR2025- und CR2032-Zellen in Chargen versiegeln und einen Druckwert für die gesamte Charge benötigen.
- Glovebox-Arbeitsabläufe, bei denen die Presse durch die Schleuse eingeführt und im Inneren der Box betrieben werden muss.
- Kleinserienproduktion von Knopfzellen in einer Fabrik, in der dieselbe Einheit den ganzen Tag laufen muss, ohne dass ein Bediener einen Hebel pumpen muss.
- Labore, die auch Trockenpulvertabletten, Nasspulvertabletten, Pressgussteile oder Nieteile pressen, da die Matrize austauschbar ist.
- Nicht die richtige Wahl, wenn die erforderliche Bördelkraft über 1200 kg liegt, wenn die Zelle ein größeres Format wie 4680 hat oder wenn die Linie eine vollautomatische Versiegelungsstation benötigt.

Die TOB-DF-160 von vorne und von hinten: Touchscreen und obere Matrize auf der Vorderseite, Motor und Rahmen auf der Rückseite.
Wo sich der Versiegelungsschritt in den Knopfzellen-Arbeitsablauf einfügt
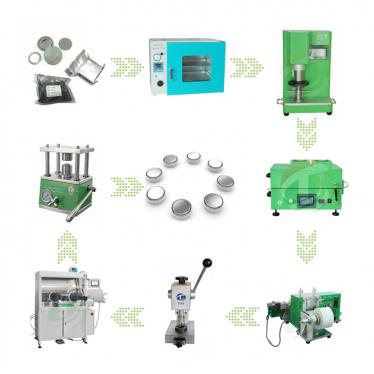
Eine Knopfschale (Knopfzelle) ist ein Stapel aus fünf oder sechs Teilen, die durch eine Bördelung verschlossen werden, und jeder Schritt davor entscheidet, ob die Bördelung hält. Die TOB-DF-160 übernimmt den letzten mechanischen Schritt dieser Kette:
- Elektrodenscheiben werden aus beschichteter Folie oder einer getrockneten Elektrodenschicht mit einer Schneidmatrize gestanzt, auf der TOB-CP60 manuellen Knopfzellen-Elektrodenscheiben-Schneidmaschine.
- Gehäuse, Kappe, Distanzstück, Wellfeder und Unterlegscheibe werden für das gewählte Format aus dem Sortiment der Knopfzellenteile ausgewählt.
- Elektrode, Separator und Elektrolyt werden in das Gehäuse gefüllt, innerhalb der Glovebox für Lithium und andere luftempfindliche Chemismen.
- Das beladene Gehäuse wird in die Matrize eingesetzt und bei dem eingestellten Druck auf der TOB-DF-160 gebördelt, was den Schritt darstellt, den diese Seite abdeckt.
- Die versiegelte Zelle wird ruhen gelassen und dann auf einem Knopfzellen-Testanalysator wie dem TOB-CT-4008-5V5mA zyklisiert.
Zwei Dinge wandern diese Kette hinunter und werden durch die Bördelung bestimmt: die Kompression des Separators und der Dichtung sowie der Übergangswiderstand zwischen Gehäuse und Elektrode. Eine Bördelung mit zu geringem Druck lässt die Dichtung unkomprimiert und die Zelle leckt; eine Bördelung mit zu hohem Druck flacht die Dichtung ab und kann das Gehäuse verformen. Aus diesem Grund ist der Druckwert, nicht die Maschinengröße, der zu kontrollierende Parameter.
Wichtigste technische Merkmale der TOB-DF-160
- Touchscreen-Drucksteuerung: der Versiegelungsdruck wird über einen Touchscreen eingegeben und bleibt während des Zyklus auf dem Display sichtbar, sodass die Parameter einmal für eine Charge eingestellt werden, anstatt bei jeder Zelle manuell wiederholt zu werden. Ein hoher Automatisierungsgrad ist das praktische Ergebnis und kein Marketingversprechen: Der Bediener lädt das Gehäuse ein und die Maschine erledigt den Rest des Zyklus.
- 1200 kg Maximum, frei einstellbar: die Presse ist für ein Maximum von 1200 kg ausgelegt und der Arbeitswert wird unterhalb dieses Limits auf dem Bildschirm eingestellt. Der Messwert ist wichtiger als das Maximum: Er ist die Zahl, anhand derer die nächste Charge reproduziert wird.
- 20 mm Arbeitshub: der Stempel bewegt sich 20 mm zwischen der offenen und der geschlossenen Position, was dem Raum entspricht, der erforderlich ist, um eine Matrize und ein geladenes Gehäuse von Hand einzusetzen und den Stapel dennoch zu schließen, ohne dass ein langer Hebelarm im Weg ist.
- Passt durch eine 360 mm große Schleuse in eine Glovebox: der Rahmen misst 250 mm x 185 mm x 450 mm und das Nettogewicht beträgt 30 kg, sodass die Maschine ohne Demontage durch eine φ360-Schleuse passt und dann im Inneren der Box betrieben wird. Bei Lithiummetall und reaktiven Elektrolyten entfällt dadurch der Transfer an offener Luft, den eine reine Tischpresse erzwingt.
- Elektroantrieb, kein Handpumpen: ein elektrischer Antrieb ersetzt den hydraulischen Hebel, was die Arbeitsersparnis gegenüber einer hydraulischen Bördelmaschine darstellt. Der Bördelprozess läuft ohne die Vibrationen des Handpumpens und ohne die Leckage ab, die auf ein ungleichmäßig geschlossenes Gehäuse folgt.
- Auswechselbare Matrize, Stahlkonstruktion: Eine präzise Matrize positioniert das Gehäuse exakt und ein stabiler Stahlrahmen hält den Stempel ausgerichtet, wodurch die Versiegelung präzise und wiederholbar wird. Da die Matrize ein separates Teil ist, verarbeitet dieselbe Presse auch Trockenpulvertabletten, Nasspulvertabletten, Pressformen und Nieten.
- Kompakte Stellfläche, wartungsfreundlich gebaut: Das Gerät ist klein genug, um in einer Handschuhbox betrieben zu werden, und sein Äußeres sowie sein Aufbau sind so gestaltet, dass Führungssäule, bewegliche Platte und Matrize gereinigt und geölt werden können, ohne den Rahmen auseinanderzubauen.
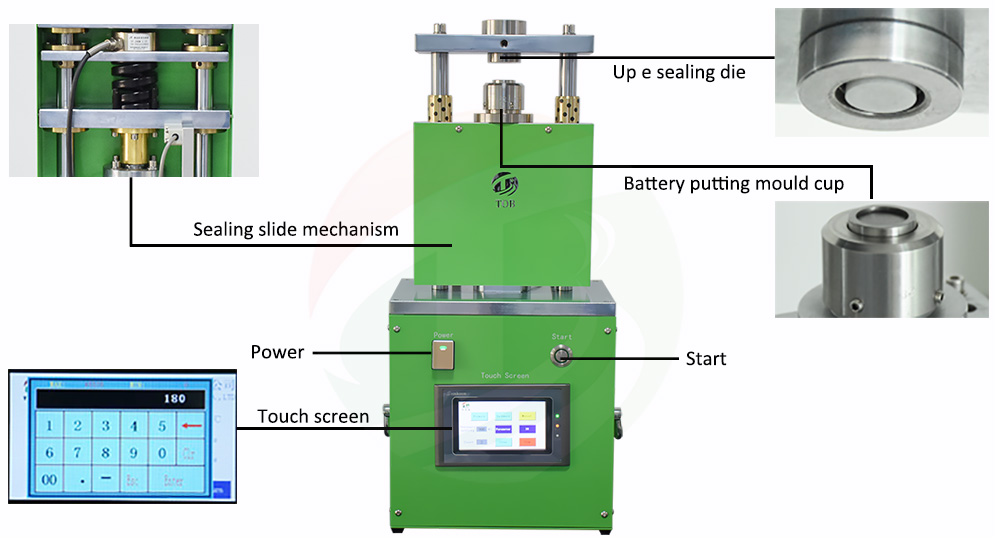
Jede Komponente des TOB-DF-160 ist beschriftet: Touchscreen, obere Matrize, Führungssäule, bewegliche Platte und Basis.
Vollständige technische Daten
1. Maschinenspezifikationen
| Parameter | Wert |
|---|---|
| Modell | Elektrische Crimp- und Demontagemaschine TOB-DF-160 |
| Spannung | 110V/220V AC±10% 50Hz/60Hz |
| Leistung | 100W |
| Druck | Max. 1200 kg, Digitalanzeige einstellbar |
| Arbeitshub | 20 mm |
| Matrize | Standard-Matrize für das Crimpen der CR20-Serie, weitere Matrizen sind optional |
| Vorteile | Präzise gesteuerter Siegeldruck; der Druck wird auf dem Bildschirm angezeigt und kann frei eingestellt werden. |
| Garantie | Ein Jahr mit lebenslangem Support |
| Abmessungen (L x B x H) | 250 mm x 185 mm x 450 mm |
| Nettogewicht | 30 kg |
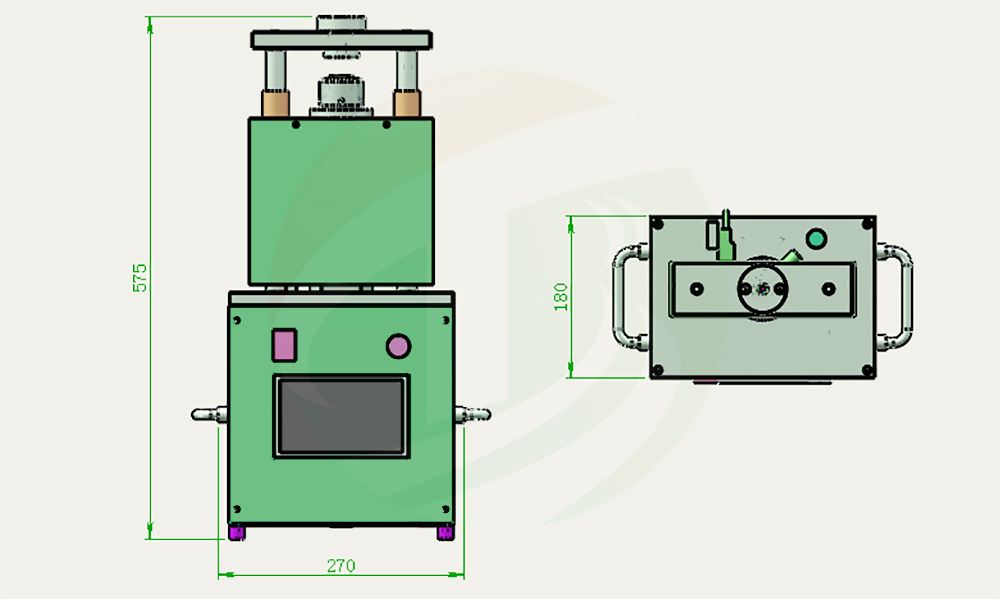
Vorderansicht und Draufsicht des TOB-DF-160 mit den Gehäuseabmessungen 270 mm x 180 mm x 575 mm (Alte Version). (Da das Produkt ständig aktualisiert und weiterentwickelt wird, dienen die Bilder und Abmessungen nur als Referenz.)
2. Matrizen- und Gehäusekompatibilität
Die Matrize ist das Teil, das bestimmt, welche Zelle die Maschine schließen kann, und sie ist das einzige Teil, das sich beim Wechsel zwischen Formaten ändert.
| Matrize | Knopfzellenformate | Verfügbarkeit |
|---|---|---|
| Standard-CR20-Matrize | CR2016, CR2025, CR2032 | Wird als Standard-Crimpmatrize für die CR20-Serie mit der Maschine geliefert |
| CR1016-Matrize | CR1016 | Optional, mit der Maschine bestellt oder später hinzugefügt |
| Andere Matrizen | Trockenpulvertabletten, Nasspulvertabletten, Pressformen, Nieten | Optional; geben Sie bei der Bestellung die Teilgeometrie an |
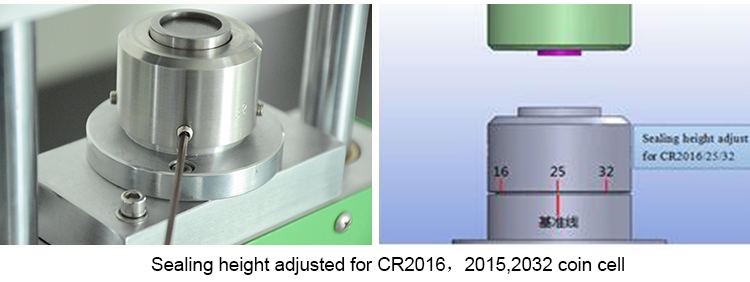
Die Bördelmatrize des TOB-DF-160, dimensioniert für Knopfzellengehäuse vom Typ CR2016, CR2025 und CR2032.
CR1016 Matrizen- und Gehäuseoption
Anpassung der Matrize an ein CR1016 Gehäuse
Das Format CR1016 ist das kleinste gebräuchliche Format und sorgt oft für Überraschungen: Eine CR20-Matrize ist für ein Gehäuse mit etwa dem doppelten Durchmesser ausgelegt, sodass der Deckel nicht geführt und die Dichtung nie komprimiert wird. Eine spezielle CR1016-Matrize ist für diese Maschine als Option erhältlich, und die mitgelieferten Gehäusesätze bestehen aus 304er Edelstahl.

Gekrimpte CR1016-Knopfzellen neben der passenden CR1016-Bördelmatrize.
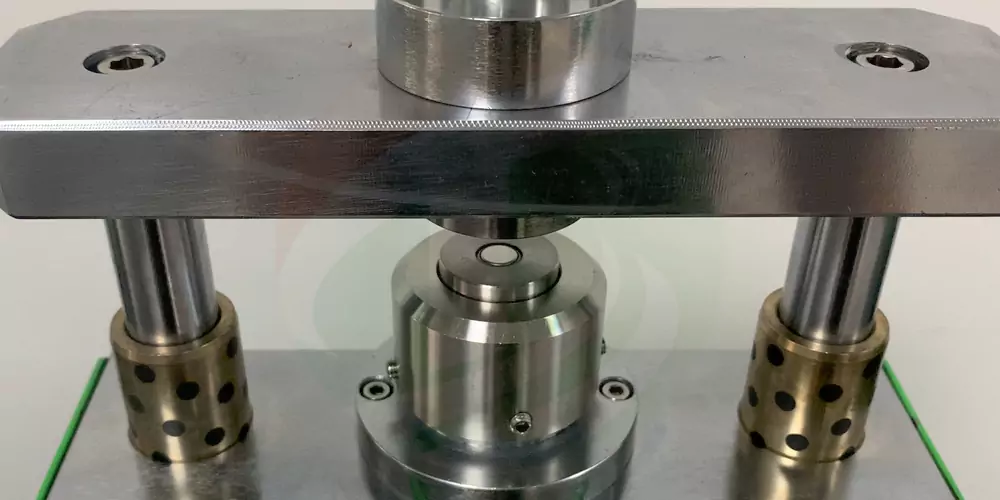
Eine CR1016-Knopfzelle, die in der Matrize sitzt und gebördelt wird.
Wir bieten auch das CR1016-Gehäuse selbst in Sätzen zu 100 Stück an: 304er Edelstahl, geliefert mit der passenden Matrizenoption, sodass Gehäuse und Matrize nachweislich zueinander passen. Der Gehäusesatz wird separat aufgeführt als CR1016 Knopfzellengehäuse 304SS und Bördelmatrize, Teilenummer TOB-1016-304SS.

100 Sätze CR1016-Knopfzellengehäuse aus 304er Edelstahl, das Verbrauchsmaterial, das zur CR1016-Matrize passt.
Praktische Betriebsempfehlungen
1. Vor der ersten Zelle einer Charge
- Überprüfen Sie die Matrize anhand des Gehäuses: Der Gehäusecode auf der Schachtel sollte mit der Matrize in der Maschine übereinstimmen. Das Mischen eines CR2032-Deckels mit einer CR2016-Dose ist die häufigste Ursache dafür, dass eine Zelle nicht dichtet.
- Überprüfen Sie den Sollwert auf dem Bildschirm: Der Druckwert ist vor Beginn des Zyklus auf dem Display sichtbar. Lesen Sie diesen zu Beginn jeder Charge ab, anstatt anzunehmen, dass der letzte Bediener ihn dort belassen hat, wo Sie ihn benötigen.
- Reinigen und ölen Sie die Matrizenflächen und den Führungspfosten: Rückstände auf einer Matrizenfläche werden auf jede nachfolgende Zelle übertragen, und ein trockener Führungspfosten lässt den Stempel klemmen.
- Setzen Sie das Gehäuse rechtwinklig ein: Das Gehäuse sollte unter seinem Eigengewicht in die Matrize fallen. Wenn es hineingedrückt werden muss, haben Matrize und Gehäuse nicht dasselbe Format.
2. Wartung und Sicherheit
- Täglich: Wischen Sie Schmutz vom Führungspfosten und anderen beweglichen Teilen ab, halten Sie diese sauber und schmieren Sie sie mit Öl, damit die Bewegung reibungslos bleibt.
- Nach dem Gebrauch: Schalten Sie den Strom aus und bringen Sie die bewegliche Platte in ihre ursprüngliche Position zurück. Entfernen Sie bei langer Lagerung die obere Matrizenschraube, nehmen Sie die Bördelmatrize heraus, reinigen Sie sie und halten Sie ihre Oberfläche sauber und leicht eingeölt.
- Regelmäßig: Überprüfen Sie die Schrauben, Muttern, Stifte und anderen Befestigungselemente an allen Teilen der Maschine auf Lockerung, damit weder die fertige Zelle noch der Bediener gefährdet werden.
- Niemals: Bringen Sie Hände oder andere Körperteile in den Gefahrenbereich des Führungspfostens, der Gleitplatte oder des Arbeitsbereichs, und lassen Sie niemals zwei oder mehr Personen gleichzeitig die Maschine bedienen.
Technischer FAQ-Bereich
F1: Warum ist der Drucksollwert wichtiger als das Maximum von 1200 kg?
Das Maximum ist eine Obergrenze, kein Arbeitswert. Was entscheidet, ob eine Zelle abdichtet, ist die tatsächlich auf das Gehäuse ausgeübte Kraft, und dasselbe Gehäuse, das mit zwei verschiedenen Kräften geschlossen wird, führt zu zwei unterschiedlichen Dichtungskompressionen. Bei einem hydraulischen Handbördelgerät hängt diese Kraft davon ab, wie fest und wie lange der Bediener pumpt; bei dieser Maschine wird sie eingegeben und auf dem Bildschirm gehalten, sodass der Wert zu einem schriftlichen Parameter des Prozesses wird anstelle einer Fähigkeit der Person am Werktisch. Für ein Labor, das ein Ergebnis in einer Arbeit verteidigen muss, ist dies der Unterschied zwischen einer reproduzierbaren Methode und einer Anekdote.
F2: Warum reicht ein Arbeitshub von 20 mm für Gehäuse der CR20-Serie aus?
Der Hub ist der Weg, nicht die geschlossene Höhe der Zelle. Eine CR20-Zelle ist nach dem Versiegeln nur wenige Millimeter hoch, aber der Stempel muss weit genug über der Matrize beginnen, um ein bestücktes Gehäuse von Hand einzulegen und eine Matrize für einen Formatwechsel herauszuheben. Zwanzig Millimeter decken die offene Position, den Matrizen- und Gehäusestapel sowie diesen Handabstand ab. Ein längerer Hub würde nicht stärker pressen oder besser abdichten; er würde die Maschine nur höher machen, was dem Einbau in eine Glovebox entgegenwirkt.
F3: Warum taucht eine Anlasser-Vorkammer von 360 mm bei einer so kleinen Maschine auf?
Weil die Vorkammer, nicht der Werktisch, der eigentliche Engpass bei einem luftempfindlichen Arbeitsablauf ist. Wenn die Presse nicht hindurchpasst, muss die Zelle außerhalb der Glovebox gebördelt werden, wodurch der Elektrolyt genau in dem Moment freigesetzt wird, in dem er versiegelt wird. Der Rahmen von 250 mm x 185 mm x 450 mm und das Nettogewicht von 30 kg ermöglichen es, das Gerät ohne Demontage durch eine Vorkammer mit φ360 zu schleusen und dann im Inneren der Box zu betreiben.
F4: Soll ich das elektrische TOB-DF-160 oder das hydraulische manuelle TOB-MR-120 wählen?
Sie verrichten dieselbe mechanische Arbeit und unterscheiden sich darin, wie die Kraft erzeugt wird. Die hydraulische manuelle Knopfzellen-Bördelmaschine TOB-MR-120 hat keinen Motor und keinen Bildschirm: Der Druck kommt von einer Handpumpe, sodass sie keinen Strom benötigt und weniger kostet. Die TOB-DF-160 treibt den Stempel elektrisch an und hält einen Sollwert auf einem Touchscreen. Wenn Sie ein paar Zellen pro Woche versiegeln und an einem Ort arbeiten, an dem Strom am Arbeitstisch ungünstig ist, reicht die manuelle Bördelmaschine aus. Wenn Sie Serien fahren oder der Druckwert von einer Sitzung zur nächsten reproduziert und aufgezeichnet werden muss, macht sich die elektrische Maschine allein durch die Entlastung des Bedieners bezahlt.
F5: Wann ist das TOB-DF-160 die falsche Maschine?
Vor der Bestellung lohnt sich ein Blick auf vier Grenzen. Erstens: Wenn die von Ihrem Gehäuse benötigte Kraft über 1200 kg liegt, gibt es keinen Spielraum mehr und eine größere Presse ist erforderlich. Zweitens handelt es sich um eine Knopfzellenmaschine: 4680-, Pouch- und zylindrische Formate erfordern eine andere Presse, nicht nur eine andere Matrize. Drittens ist es ein Tischgerät, das jeweils eine Zelle bearbeitet, sodass es keinen Ersatz für eine automatische Versiegelungsstation an einer Produktionslinie darstellt. Viertens läuft der Antrieb mit 110 V oder 220 V Wechselstrom bei 50/60 Hz ohne manuellen Notbetrieb, sodass ein Standort ohne Netzstrom am Arbeitsplatz ihn nicht verwenden kann.
F6: Eine Zelle leckt oder der Becher verformt sich nach dem Crimpvorgang. Was sollte ich als Erstes überprüfen?
Arbeiten Sie sich an dem Teil entlang, das am leichtesten falsch zu machen ist. Überprüfen Sie, ob Matrize und Gehäuse dasselbe Format haben, dann, ob die Matrizenflächen sauber sind und das Gehäuse plan aufliegt, dann den Sollwert im Vergleich zu dem Wert, der eine nachweislich gute Zelle erzeugt hat, und schließlich die Stapelhöhe, da zu viele Distanzstücke oder eine zu hohe Tellerfeder verhindern, dass sich das Gehäuse unabhängig vom Druck auf seine konstruktionsbedingte Höhe schließt. Ein Leck am Dichtring bedeutet in der Regel, dass die Dichtung nie komprimiert wurde, was auf geringe Kraft oder ein falsch eingesetztes Gehäuse hindeutet; ein verformter Becher bedeutet in der Regel, dass die Kraft über das hinausging, wofür das Gehäuse ausgelegt war.
TOB-DF-160 in der wissenschaftlichen Literatur
Das TOB-DF-160 wird in 10 wissenschaftlichen Publikationen namentlich nach Modellnummer aufgeführt, in denen auch beschrieben wird, wie es in ihrem Versuchsaufbau verwendet wurde.
- 10 Datensätze zu 9 verschiedenen Studien (eine Studie ist sowohl als Preprint als auch in ihrer veröffentlichten Version enthalten)
- 8 begutachtete Zeitschriftenartikel und 2 Preprint-Versionen; Autoreninstitutionen erstrecken sich über 3 Länder
| Publikationsplattform | Artikel | Erstautor und Institutionen | Land | Wie das TOB-DF-160 zitiert wird |
|---|---|---|---|---|
|
ChemRxiv (Preprint) 2025 DOI 10.26434/chemrxiv-2025-lhxgk |
Eine übergangsmetall- und lösungsmittelfreie Dual-Graphit-Batterie für die Energiespeicherung im Netzmaßstab |
Minh Canh Vu et al. University of Chicago |
Vereinigte Staaten | Schließlich wurden die Al-Scheibe und das Al-beschichtete positive Gehäuse nacheinander eingesetzt, und die Zelle wurde unter einem Druck von 900 MPa mit dem Montagein-strument TOB-DF-160 von Xiamen TOB New Energy Technology Co., Ltd. montiert. |
|
Matter (Elsevier) 2023, 6(12), 4357-4375 DOI 10.1016/j.matt.2023.10.017 |
Schmelzpunktniedrige Alkalimetall-basierte geschmolzene Salzelektrolyte für lösungsmittelfreie Lithium-Metall-Batterien |
Minh Canh Vu et al. University of Chicago |
Vereinigte Staaten | Schließlich wurden die Al-Scheibe (18 mm Durchmesser) und das Al-beschichtete positive Gehäuse (Al-Clad CR2032, MTI) eingelegt, und die Zelle wurde zur Entfernung von Blasen im Elektrolyt und zur Sicherstellung der Benetzung des Separators vor dem Zuschneiden/Bördeln der Knopfzelle bei 700 MPa (TOB-DF-160, Xiamen TOB New Energy Technology) 2 Minuten lang in der Vorkammer der Glovebox evakuiert. |
|
Journal of Materials Chemistry A (RSC) 2026, 14(47), 31889-31903 DOI 10.1039/d6ta00159a |
Eine übergangsmetall- und lösungsmittelfreie Dual-Graphit-Batterie |
Minh Canh Vu et al. University of Chicago |
Vereinigte Staaten | Schließlich wurden die Al-Scheibe und das Al-beschichtete positive Gehäuse nacheinander eingesetzt und die Zelle unter einem Druck von 900 MPa mit dem Montagewerkzeug TOB-DF-160 von Xiamen TOB New Energy Technology Co., Ltd. montiert. |
|
Journal of the European Ceramic Society (Elsevier) 2023, 43(2), 407-418 DOI 10.1016/j.jeurceramsoc.2022.10.030 |
Einfluss des Argon-Sputterdrucks auf die elektrochemische Leistung der LiFePO4-Kathode |
Raúl Manuel Ugalde-Vázquez et al. Instituto Politécnico Nacional |
Mexiko | Nach der Montage wurden die Knopfzellen mit einer hydraulischen Crimpmaschine (TOB-Df-160, Tob machine) versiegelt. |
|
Materials Science in Semiconductor Processing (Elsevier) 2026, 203, 110219 DOI 10.1016/j.mssp.2025.110219 |
Photonenunterstützte Ladung in Dünnschicht-Lithium-Ionen-Batterien unter Verwendung von LiMn2O4-Kathoden |
D.A. Medina-Sánchez et al. Tecnológico Nacional de México / Instituto Tecnológico de Cd. Madero; Instituto Nacional de Astrofísica, Óptica y Electrónica |
Mexiko | Die montierten Knopfzellen wurden mit einer hydraulischen Crimpmaschine (TOB-Df-160, Tob Machine) bei einem Druck von 700 kg hermetisch verschlossen. |
|
The Journal of Physical Chemistry C (ACS) 2026, 130(30), 10504-10519 DOI 10.1021/acs.jpcc.6c02264 |
Rolle des Sputter-Abscheidungsdrucks auf die elektrochemische Leistung von Li4Ti5O12-Anoden |
L. Salvador Valle-García et al. Universidad Nacional Autónoma de México |
Mexiko | Die Endversiegelung wurde mit einer hydraulischen Crimpmaschine (TOB-Df-160, TOB Machine, China) durchgeführt. |
|
Batteries (MDPI) 2024, 10(12), 449 DOI 10.3390/batteries10120449 |
Feinabstimmung der Kathodenleistung: Der Einfluss des Argon-Abscheidungsdrucks auf die LiMn2O4-Dünnschicht-Elektrochemie für Li-Ionen-Batterien |
Fabián Ambriz-Vargas et al. The University of Texas at Dallas |
Vereinigte Staaten | Nach der Montage wurden die Knopfzellen mit einer hydraulischen Crimpmaschine (TOB-Df-160, Tob Machine) verschlossen. |
|
ChemRxiv (Preprint) 2026 DOI 10.26434/chemrxiv-2026-p1sk9 |
Anionen- und Kationen-(Co-)Interkalationsverhalten aus einem anorganischen geschmolzenen Salz für Dual-Ionen-Batterien |
Hrishikesh Srinivasan et al. The University of Chicago |
Vereinigte Staaten | Die Zelle wurde mit einem automatischen Knopfzellen-Bördelgerät TOBDF-160 von Xiamen TOB New Energy Technology Co., Ltd. versiegelt. |
|
Journal of Materials Science: Materials in Electronics (Springer) 2025, 36(34), 2188 DOI 10.1007/s10854-025-16260-2 |
Einfluss der Plasmagasatmosphäre auf die Sputterdeposition von Li–Mn–O-Kathoden |
L. S. Valle-García et al. INRS; The University of Texas at Dallas |
Kanada; Vereinigte Staaten | Das endgültige Verschließen wurde mit einem hydraulischen Bördelgerät (TOB-Df-160, TOB Machine, China) durchgeführt. |
|
MRS Advances (Springer) 2026, 11(3), 246-253 DOI 10.1557/s43580-025-01476-5 |
Elektrochemische Evaluierung von aluminiumdiffundierten LiMn₂O₄-Dünnschichtkathoden, hergestellt durch RF-Magnetronsputtern |
Joao Trujillo et al. Centro de Investigaciones en Óptica |
Mexiko | Das endgültige Verschließen wurde mit einem hydraulischen Bördelgerät (TOB-Df-160, TOB Machine, China) durchgeführt. |
Zusammengestellt im Oktober 2026 aus einer Google-Scholar-Schlüsselwortsuche, gefiltert nach einer ausdrücklichen Erwähnung von TOB-DF-160. Preprints sind als solche gekennzeichnet und haben den Peer-Review-Prozess nicht unbedingt durchlaufen.
Nennen Sie uns das Knopfzellenformat und den Druck, den Ihr Prozess bereits verwendet, und wir bestätigen die Matrize und den Sollwert vor Ihrer Bestellung, sodass die erste Zelle, die Sie bördeln, diejenige ist, die Sie reproduzieren können.
tob.amy@tobmachine.com | +86 181 2071 5609
Geprüft von: Pinery Gong, Battery Assembly & Yield Process | Zuletzt aktualisiert: 19.10.2026
Vorherige:
pneumatische KnopfzellenpresseNächste:
pneumatische Knopfzellen-Crimpmaschine
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns