Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Ausrüstung für Festkörperbatterien
- >
- Festelektrolyt-Transfer-Laminiergerät für Elektroden
Kategorien
Heiße Produkte
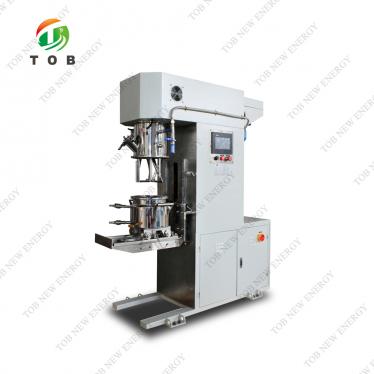
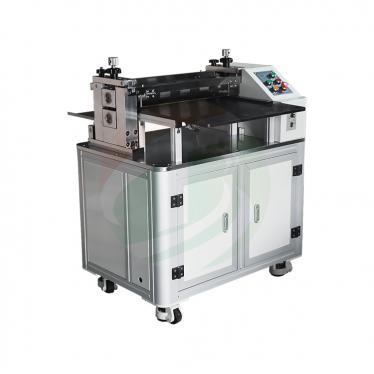
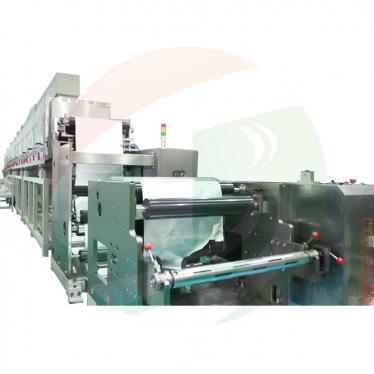
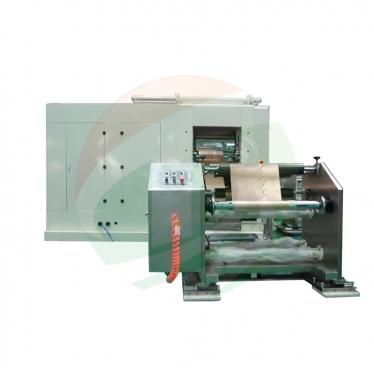
Loading...
Festelektrolyt-Transfer-Laminiergerät für Elektroden
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-GZYJ-250-20TBestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Doppelseitige Festelektrolytfolien-Transferlaminierungsmaschine für die Verarbeitung von Festkörperbatterie-Elektroden
Produktübersicht und ideale Anwendungen
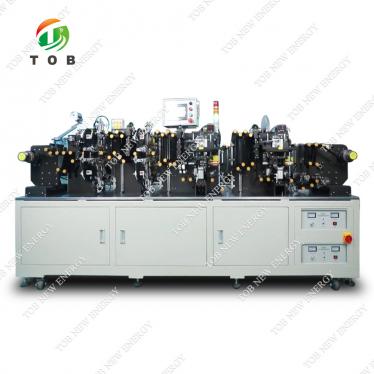
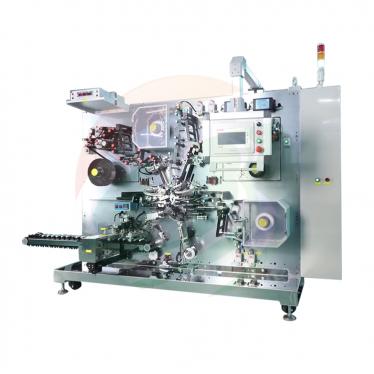
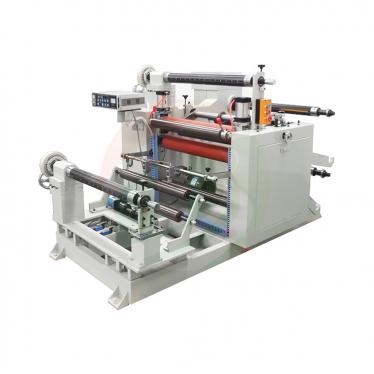
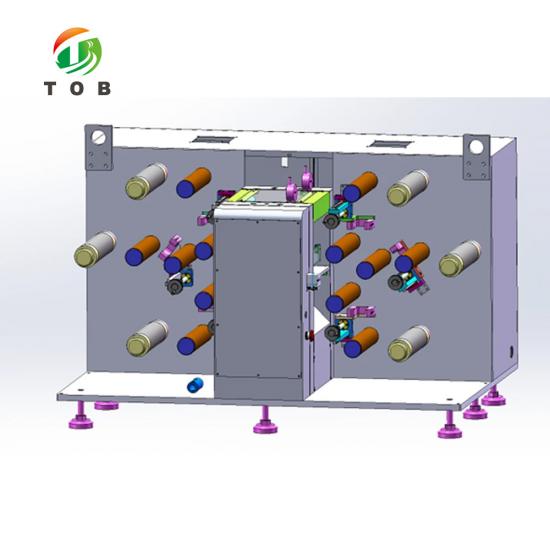
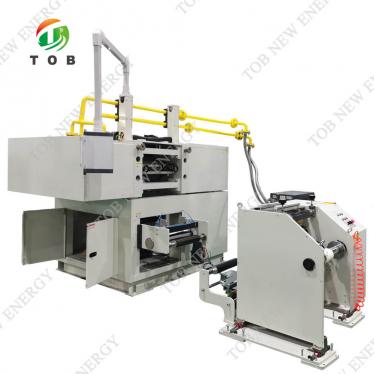
Die TOB-GZYJ-250-20T ist eine doppelseitige Festelektrolytfolien-Transferlaminierungsmaschine, die für die Herstellung von Festkörperbatterie-Elektroden entwickelt wurde. Die Maschine überträgt gleichzeitig zwei Rollen PET-Träger-Festelektrolytfolie auf beide Seiten eines Anoden- oder Kathoden-Elektrodenblatts und erzeugt durch kontrolliertes Wärme- und Druckwalzen eine Elektroden-Elektrolyt-Verbundstruktur. Diese Architektur – ein einziger Durchgang, der beide Seiten der Elektrode laminiert – macht es überflüssig, die Elektrode zu wenden oder den Laminierungsschritt zweimal durchzuführen, was den Durchsatz und die Konsistenz bei der Herstellung von Festkörperbatterie-Elektroden verbessert.
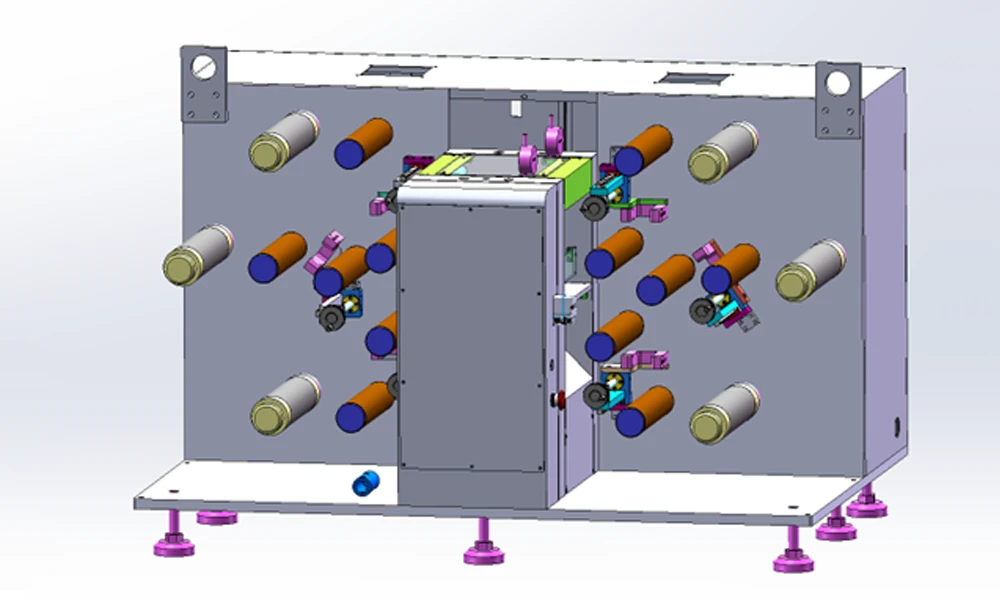
Die TOB-GZYJ-250-20T ist mit drei Ab-/Aufwickelstationen konfiguriert: einem Elektroden-Abwickelmechanismus, zwei Festelektrolyt-Abwickelmechanismen (einer für jede Seite der Elektrode) und einem Elektroden-Aufwickelmechanismus. Die PET-Trägerfolie, die die empfindliche Festelektrolytmembran während der Handhabung stützt, wird während des Prozesses abgetrennt, wenn die Elektrolytfolie auf die Elektrodenoberfläche übertragen wird. Die Maschine integriert eine Elektroden-Abwickeleinheit, eine Festelektrolyt-Abwickeleinheit, eine Walzenpress-Laminierungseinheit, ein Spannungskontrollsystem, Bahnkantensteuerungsmechanismen für Ab- und Aufwicklung sowie eine Elektroden-Aufwickeleinheit. Unter kontrollierter Temperatur (bis zu 130 °C) und Walzdruck (bis zu 20 Tonnen) wird die Elektrolytfolie mit der Elektrodenoberfläche verbunden, wodurch eine gleichmäßige Laminierung sowohl in Quer- als auch in Längsrichtung mit einem hochwertigen Verbunderscheinungsbild erreicht wird.
Ideal für:
- F&E- und Pilotlinien für Festkörperbatterien, die Verbundelektroden herstellen, bei denen eine Festelektrolytschicht direkt auf ein Kathoden- oder Anodenblatt gebondet wird.
- Forschungsgruppen, die PET-Träger-Festelektrolytmembranen und deren Transferprozess auf Elektroden evaluieren.
- Pilotproduktion von Festkörperbatterie-Elektrodenrollen für die Pouch- oder prismatische Zellmontage.
- Prozessentwicklung für Roll-to-Roll-Festelektrolyttransfer,bei dem ein konstanter Laminierungsdruck, eine konstante Temperatur und Spannung erforderlich sind.
Wo der Transferlaminierungsschritt in die Festkörperbatterie-Herstellung passt
Bei der Herstellung einer Festkörper-Lithium-Ionen-Batterie ist einer der kritischsten Schritte die Bildung einer kontinuierlichen Schnittstelle mit geringem Widerstand zwischen dem Festelektrolyten und der Elektrode. Im Gegensatz zu Zellen mit flüssigem Elektrolyten, bei denen die Flüssigkeit alle Grenzflächenhohlräume füllt, erfordert eine Festkörperzelle, dass die Elektrolytschicht in engem, gleichmäßigem Kontakt mit der Elektrodenoberfläche steht. Die TOB-GZYJ-250-20T adressiert diese Anforderung, indem sie die Festelektrolytfolie unter kontrollierter Wärme und Druck direkt auf beide Seiten der Elektrode überträgt.
Die typische Herstellungssequenz für Festkörperelektroden ist:
- Elektrodenblattvorbereitung: Das aktive Kathoden- oder Anodenmaterial wird mittels konventioneller Schlammbeschichtung, Trocknung und Kalandrierung auf eine Stromabnehmerfolie aufgetragen.
- Elektrolytfolienvorbereitung: Der Festelektrolyt (auf Oxid-, Sulfid- oder Polymerbasis) wird zu einer dünnen, selbsttragenden Membran geformt, die typischerweise zur mechanischen Unterstützung auf eine PET-Trägerfolie gegossen wird.
- Transferlaminierung (die Rolle der TOB-GZYJ-250-20T):Die PET-Träger-Elektrolytfolie wird unter Wärme und Druck auf die Elektrodenoberfläche übertragen. Die TOB-GZYJ-250-20T führt dies für beide Seiten der Elektrode in einem einzigen Durchgang durch, wobei zwei unabhängige Elektrolytfolien-Abwickelstationen verwendet werden.
- Verbundelektroden-Finish: Die laminierte Elektroden-Elektrolyt-Verbundstruktur wird zugeschnitten und der PET-Träger entfernt, wodurch die Elektrolytschicht für die anschließende Zellmontage freigelegt wird.
- Zellmontage: Die Verbundelektrode wird mit der gegenüberliegenden Elektrode und den restlichen Zellkomponenten kombiniert.
Die Roll-to-Roll-Beschaffenheit der TOB-GZYJ-250-20T macht sie besonders geeignet für die kontinuierliche Verarbeitung im Pilotmaßstab. Die Servodrehmomentmotoren sorgen für eine konstante Spannung (0–30 N) für ein straffes, gleichmäßiges Aufwickeln, während das Bahnkantensteuerungssystem die Ausrichtung innerhalb von ±0,5 mm beibehält – essenziell, um sicherzustellen, dass die Elektrolytfolie präzise und ohne Fehljustierung auf die Elektrodenoberfläche übertragen wird.
Wie das doppelseitige Transferlaminierungssystem arbeitet
Die TOB-GZYJ-250-20T koordiniert drei Ab-/Aufwickelpfade und eine beheizte Walzenpresseinheit, um den doppelseitigen Elektrolyttransfer in einem einzigen Durchgang zu erreichen:
- Elektrodenabwicklung: Die beschichtete Elektrodenrolle wird auf eine 3-Zoll-Pneumatik-Expansionswelle geladen und unter kontrollierter Spannung abgewickelt. Die Elektrode durchläuft den Bahnkantensteuerungsmechanismus, der die seitliche Ausrichtung auf ±0,5 mm korrigiert.
- Festelektrolytabwicklung: Zwei Rollen PET-Träger-Festelektrolytfolie werden auf separate Abwickelstationen geladen – eine für die Oberseite der Elektrode, eine für die Unterseite. Jeder Folienpfad umfasst eine eigene Spannungskontrolle und Bahnkantensteuerung, wodurch sichergestellt wird, dass die Elektrolytfolien auf beiden Seiten mit der Elektrode ausgerichtet sind.
- Beheizte Walzenpress-Laminierung: Die Elektrode und die beiden Elektrolytfolien treffen sich am Walzenpressabschnitt. Die Walzen (Ø150 mm × 250 mm breit) werden durch obere und untere Walzenheizsysteme beheizt, wobei die Temperatur von Raumtemperatur bis 130 °C einstellbar ist und digital angezeigt wird. Der Walzdruck, der von einer servogesteuerten elektrischen Ölpumpe bereitgestellt wird, ist bis zu einem Maximum von 20 Tonnen einstellbar. Der Walzenspalt wird durch einen servomotorisch angetriebenen Keilblock-Einstellmechanismus eingestellt, mit einem Spaltbereich von 0–2 mm und einer Genauigkeit von ±3 μm. Der Spalt wird auf einer digitalen Messuhr angezeigt.
- Transfer und Verbundbildung: Unter der kombinierten Wirkung von Wärme und Druck wird die Festelektrolytfolie vom PET-Träger gelöst und mit der Elektrodenoberfläche verbunden. Der PET-Träger wird abgetrennt und auf seinem eigenen Aufwickelmechanismus aufgewickelt. Da es sich bei dem Prozess um einen Warmwalzvorgang handelt, erreicht die Laminierung eine gleichmäßige Bindung sowohl in Quer- als auch in Längsrichtung mit einem hochwertigen Verbunderscheinungsbild.
- Elektrodenaufwicklung: Die fertige doppelseitig laminierte Elektrode wird unter konstanter Spannung (0–30 N) auf eine 3-Zoll-Pneumatikwelle aufgewickelt, wodurch eine straffe, gleichmäßige Rolle für die nachgelagerte Verarbeitung entsteht.
Wichtige mechanische Konstruktionsmerkmale (wie spezifiziert):
- Der Walzmechanismus verwendet ein patentiertes hydraulisch ausgeglichenes Walzdesign, das eine stabile Druckhaltung und ein gleichmäßiges Walzen sowohl in Quer- als auch in Längsrichtung bietet.
- Die servogesteuerte elektrische Ölpumpe liefert eine präzise Druckregelung mit stabilem Betrieb.
- Der Keilblock-Spalteinstellmechanismus bietet eine hohe Einstellgenauigkeit und bequeme Bedienung.
- Der Temperaturregler bietet eine digitale Anzeige und eine einstellbare Temperaturregelung mit einer Regelgenauigkeit von ±2 °C.
- Die Maschine ist mit einer Spannungskontrollfunktion unter Verwendung von Servodrehmomentmotoren ausgestattet, die eine konstante Spannung für ein straffes, ausgerichtetes Aufwickeln gewährleistet.
- Die Ab- und Aufwickelstationen sind mit einer Bahnkantensteuerung ausgestattet, mit einer Korrekturausrichtungsgenauigkeit von ±0,5 mm.
Wichtige technische Vorteile der TOB-GZYJ-250-20T
- Doppelseitige Laminierung in einem Durchgang- Die TOB-GZYJ-250-20T überträgt Festelektrolytfolie gleichzeitig auf beide Seiten der Elektrode unter Verwendung von zwei unabhängigen Abwickelstationen für Elektrolytfolien. Dies macht das Wenden der Elektrode zwischen den Durchgängen überflüssig, halbiert die Handhabungsschritte und verbessert die Ausrichtungsgenauigkeit zwischen den beiden Seiten.
- Hohe Walzkraft mit präziser Druckregelung (max. 20 T)- Der Walzdruck wird durch eine servogesteuerte elektrische Ölpumpe erzeugt und ist bis zu 20 Tonnen einstellbar. Das patentierte hydraulisch ausgeglichene Walzdesign sorgt für eine stabile Druckhaltung über die gesamte Walzenbreite, was für eine gleichmäßige Laminierungsdicke in Querrichtung unerlässlich ist.
- Beheiztes Walzen mit digitaler Temperaturregelung (RT–130 °C, ±2 °C)- Sowohl die obere als auch die untere Walze sind beheizt, und die Temperatur ist von Raumtemperatur bis 130 °C mit einer Regelgenauigkeit von ±2 °C einstellbar. Die digitale Anzeige ermöglicht es dem Bediener, die Temperatur präzise einzustellen und zu überwachen, wodurch sichergestellt wird, dass die Elektrolytfolie die geeignete Erweichungs- oder Bindungstemperatur für eine zuverlässige Übertragung erreicht.
- Präzisionsspalt und Walzgenauigkeit (±3 μm)- Der Walzspalt, einstellbar von 0–2 mm, wird durch einen servomotorisch angetriebenen Keilblockmechanismus eingestellt und auf einer digitalen Messuhr angezeigt. Die Walzpräzision von ±3 μm stellt sicher, dass die Dicke der Verbundelektrode entlang der Rolle konsistent ist, was für die Aufrechterhaltung eines gleichmäßigen Grenzflächenkontakts zwischen Elektrolyt und Elektrode entscheidend ist.
- Konstante Spannungsregelung (0–30 N) mit Servodrehmomentmotoren- Die Servodrehmomentmotoren sorgen für eine konstante Spannungsregelung während des gesamten Ab- und Aufwickelvorgangs und stellen sicher, dass die dünne Elektrodenfolie und die PET-Träger-Elektrolytfolie ohne Dehnung oder Faltenbildung gehandhabt werden. Die Aufwicklung ist fest und ausgerichtet, wodurch eine Rolle entsteht, die für die nachgelagerte Verarbeitung bereit ist.
- Bahnkantensteuerung mit ±0,5 mm Ausrichtung- Die Ab- und Aufwickelstationen sind mit Bahnkantensteuerungsmechanismen ausgestattet, die eine seitliche Ausrichtung innerhalb von ±0,5 mm beibehalten. Diese Ausrichtungspräzision ist entscheidend, um sicherzustellen, dass die Elektrolytfolie exakt ohne Kantenüberstand oder Fehlausrichtung auf die Elektrodenoberfläche übertragen wird.
- SPS- und HMI-Steuerung -Die Maschine wird von einer SPS mit einer Mensch-Maschine-Schnittstelle (HMI) gesteuert, wodurch alle Prozessparameter – Temperatur, Druck, Spalt, Geschwindigkeit und Spannung – bequem eingestellt und überwacht werden können. Der Walzgeschwindigkeitsbereich von 0,2–4,7 m/min bietet Flexibilität sowohl für eine langsame, sorgfältige Prozessentwicklung als auch für eine schnellere Pilotproduktion.
Technische Spezifikationen
| Parameter | Spezifikation |
| Walztemperatur | Beheizung der oberen und unteren Walze, Raumtemperatur bis 130 °C einstellbar, digitale Anzeige |
| Temperaturregelgenauigkeit | ±2 °C |
| Drucksystem | Servogesteuerte elektrische Ölpumpe |
| Walzkraft | Max. 20 T, Druck einstellbar |
| Spalteinstellung | Servomotor treibt Keilblock an, um den Walzenspalt einzustellen |
| Walzspalt | 0–2 mm einstellbar |
| Walzgeschwindigkeit | 0,2–4,7 m/min |
| Walzenspezifikation | Durchmesser Φ150 × 250 mm |
| Walzenbreite | 250 mm |
| Walzpräzision | ±3 μm |
| Hydraulikmedium | 68# verschleißfestes Hydrauliköl |
| Spaltanzeige | Digitale Messuhr |
| Spannung | Einphasig 220 VAC ±10 %, Frequenz 50 Hz |
| Gesamtleistung | 6 kW |
| Zugspannungsregelung | Ja (Zugspannungsregelfunktion) |
| Bahnkantensteuerung | Ja, Korrekturausrichtungsgenauigkeit ±0,5 mm |
| Zugspannungsbereich | 0–30 N |
| Max. Abwickel-/Aufwickelrollendurchmesser | 250 mm |
| Wellentyp | 3-Zoll pneumatische Spreizwelle |
Maschinenabmessungen und Gewicht
| Artikel | Abmessung | Gewicht |
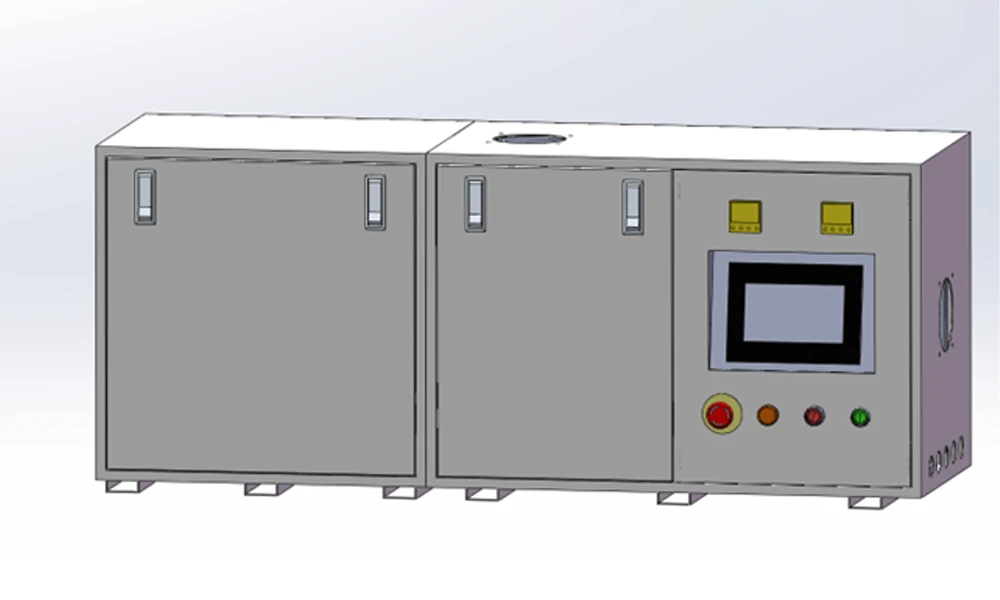
| Maschine | L1370 mm × B940 mm × H955 mm | 700 kg |
| Schaltschrank | L1250 mm × B400 mm × H520 mm | 200 kg |
Empfohlene Prozessparameter
Die folgenden Parameter sind Ausgangswerte für die TOB-GZYJ-250-20T beim Laminieren einer typischen Festelektrolytfolie auf PET-Träger auf eine Elektrode. Optimieren Sie diese für Ihre spezifische Elektrolytzusammensetzung und Ihr Elektrodendesign.
| Parameter | Empfohlener Startwert | Hinweise |
| Walztemperatur | 60–80 °C | Am unteren Ende beginnen; erhöhen, bis die Elektrolytfolie haftet, ohne dass der PET-Träger kleben bleibt. |
| Walzdruck | 5–10 T | Bei unzureichender Haftung erhöhen; Verbunddicke überwachen. |
| Walzspalt | 0,3–0,5 mm (weniger als die kombinierte Dicke von Elektrode + 2× Elektrolyt) | Der Spalt muss kleiner als die Stapeldicke sein, um Kompression auszuüben. |
| Walzgeschwindigkeit | 0,5–1,0 m/min | Langsame Geschwindigkeit für die anfängliche Prozessentwicklung; erhöhen, sobald die Parameter festgelegt sind. |
| Bahnspannung | 5–15 N | Ausreichend, um die Bahnen flach zu halten, ohne die Elektrodenfolie zu dehnen. |
Technische FAQ
F1: Welche Rolle spielt die PET-Trägerfolie bei diesem Prozess?
Die Festelektrolytmembran ist mechanisch empfindlich und als freistehende Folie schwer zu handhaben, insbesondere bei geringen Dicken. Das Gießen des Elektrolyten auf eine PET-Trägerfolie bietet mechanische Unterstützung beim Abwickeln, Transferieren und Laminieren. Während des Heißwalzschritts wird der Elektrolyt vom PET-Träger gelöst und mit der Elektrodenoberfläche verbunden, während der PET-Träger separat wieder aufgewickelt wird. Die TOB-GZYJ-250-20T ist für diesen trägerbasierten Prozess ausgelegt.
F2: Kann die TOB-GZYJ-250-20T oxidbasierte, sulfidbasierte oder polymerbasierte Festelektrolyte laminieren?
Der beheizte Walzprozess der Maschine eignet sich für Festelektrolytfolien, die unter Hitze und Druck erweichen oder haften. Polymerbasierte und viele oxidbasierte Elektrolytfolien können bei Temperaturen von bis zu 130 °C transferiert werden. Bei sulfidbasierten Elektrolyten, die feuchtigkeitsempfindlich sind, muss die Maschine in einem Trockenraum oder einer Inertgasatmosphäre betrieben werden, und die Prozessparameter (Temperatur und Druck) müssen für das spezifische Sulfidmaterial optimiert werden. Kontaktieren Sie TOB, um Ihren spezifischen Elektrolyttyp zu besprechen.
F3: Wie wird die doppelseitige Laminierung in einem einzigen Durchgang erreicht?
Der Elektrodenpfad und zwei unabhängige Elektrolytfolienpfade laufen am Walzenspalt zusammen. Eine Elektrolytfolie tritt von oberhalb der Elektrode ein, die andere von unterhalb. Die beheizten Walzen verbinden beide Folien gleichzeitig mit den jeweiligen Elektrodenflächen, und die beiden PET-Träger werden getrennt und auf ihren eigenen Aufwickelmechanismen wieder aufgewickelt. Dieses Design für die doppelseitige Laminierung in einem Durchgang ist das entscheidende Merkmal der TOB-GZYJ-250-20T.
F4: Welche Wartung erfordert das Hydrauliksystem?
Das Hydrauliksystem verwendet 68# verschleißfestes Hydrauliköl. Der Ölstand und der Zustand sollten monatlich überprüft werden, und das Öl sollte gemäß dem Wartungsplan ausgetauscht werden (normalerweise jährlich oder früher, wenn es milchig oder verunreinigt erscheint). Die servogesteuerte elektrische Ölpumpe und der hydraulisch ausgeglichene Walzmechanismus sollten bei der routinemäßigen Wartung auf Lecks und eine gleichmäßige Druckverteilung überprüft werden.
F5: Welcher maximale Rollendurchmesser kann verarbeitet werden?
Der maximale Abwickel-/Aufwickelrollendurchmesser beträgt 250 mm unter Verwendung von 3-Zoll-Pneumatik-Spannwellen. Dies ist für typische Elektroden- und Elektrolytfolienrollen im Pilotmaßstab geeignet. Die Maschine ist mit drei Abwickel-/Aufwickelstationen konfiguriert: eine für die Elektrode, zwei für die Festelektrolytfolien (mit ihren PET-Trägern) und eine für die fertige Verbundelektrode.
Sind Sie bereit, einen doppelseitigen Festelektrolyt-Transferlaminierungsschritt in Ihre Produktionslinie für Festkörperbatterieelektroden zu integrieren? Fordern Sie ein Angebot für die TOB-GZYJ-250-20T an und geben Sie dabei Ihre Elektrodenbreite, den Elektrolytfolientyp und den Zieldurchsatz an. Unsere Prozesstechniker für Festkörperbatterien können Ihnen einen technischen Vorschlag und empfohlene Startparameter unterbreiten.
tob.amy@tobmachine.com | +86 181 2071 5609
Das könnte Sie auch interessieren
- Ausrüstung für Festkörperbatterien — Entdecken Sie das komplette Sortiment von TOB an Fertigungsanlagen für Festkörperbatterien, von der Pulversynthese und Elektrolytfolienbildung bis hin zur Zellmontage und Prüfung. Die TOB-GZYJ-250-20T lässt sich in diese Linie integrieren, um ein vollständiges Produktionssystem für Festkörperelektroden zu bilden.
- Materialien für Festkörperbatterien— Beziehen Sie Festelektrolytpulver, PET-Trägerfolien und aktive Elektrodenmaterialien, die für den TOB-GZYJ-250-20T Transferlaminierungsprozess für die Forschung und Produktion von Festkörperbatterien geeignet sind.
Vorherige:
Labor-Enteisenungsfilter für FeststoffbatterieschlammNächste:
Warmisostatische Pressmaschine
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.



 Abonnieren Sie uns