Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Alu-Schalenzellenbestückungsmaschine
- >
- Aluminium Shell Cell Pet und PVC-Wickelmaschine
- >
- Isolierfolien-Umwicklungsmaschine für prismatische Zellen | TOB-SFCA-300
Kategorien
Heiße Produkte
Loading...
Isolierfolien-Umwicklungsmaschine für prismatische Zellen | TOB-SFCA-300
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-SFCA-300Bestellung (moq):
1 setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
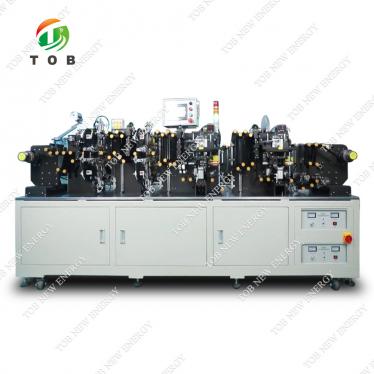
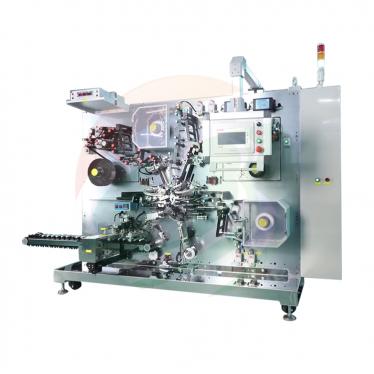
Automatische Maschine zum Umwickeln von prismatischen Batteriezellen mit Isolierfolie
Produktübersicht und ideale Anwendungen
Die TOB-SFCA-300 ist eine automatische Maschine zum Umwickeln von prismatischen Batteriezellen mit Isolierfolie, die Isolierfolie auf fertige prismatische Lithium-Ionen-Batteriezellen mit Aluminiumgehäuse aufbringt. Der Wickelvorgang ist ein kritischer Qualitäts- und Sicherheitsschritt bei der Herstellung prismatischer Zellen: Die Isolierfolie isoliert das Aluminiumgehäuse elektrisch, verhindert Kurzschlüsse, falls Zellen einander oder ein Metallteil innerhalb eines Moduls berühren, und sorgt für ein sauberes, einheitliches Erscheinungsbild, das das fertige Produkt kennzeichnet.
Die TOB-SFCA-300 führt den gesamten Wickelvorgang automatisch durch: Zuführung der Zellen über ein Förderband, Abwickeln der Isolierfolie, Umwickeln des Zellkörpers, Falten der oberen und unteren Kanten sowie Entladung über ein Förderband. Die Maschine ist für eine Vielzahl von prismatischen Zellgrößen ausgelegt – Zellbreite von 115 mm bis 300 mm, Zellhöhe von 90 mm bis 200 mm und Zelldicke von 25 mm bis 45 mm – und deckt damit die meisten kommerziellen prismatischen Zellformate von Energiespeicher- und EV-Anwendungen bis hin zu kleineren Verbraucherformaten ab.
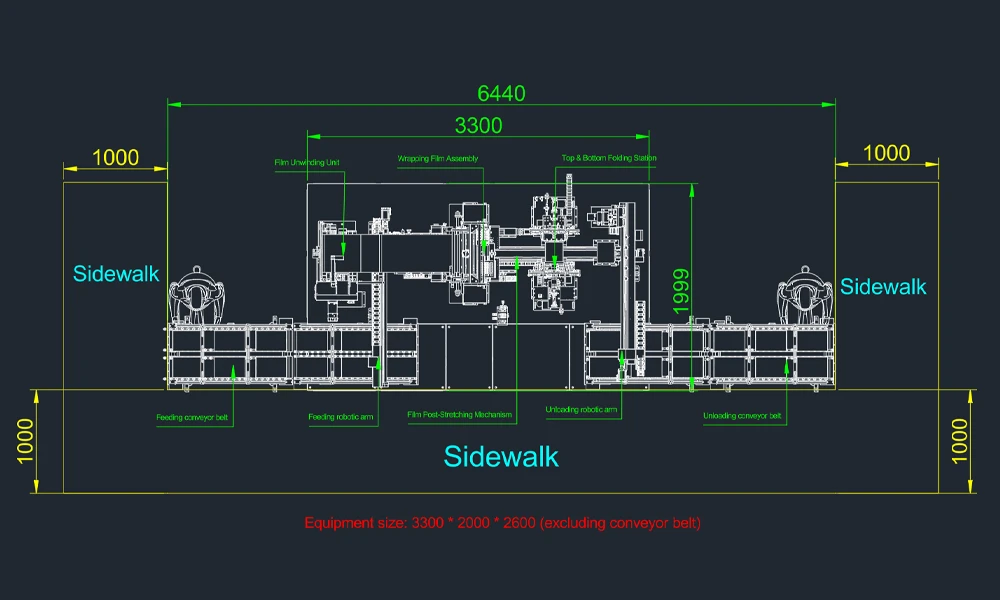
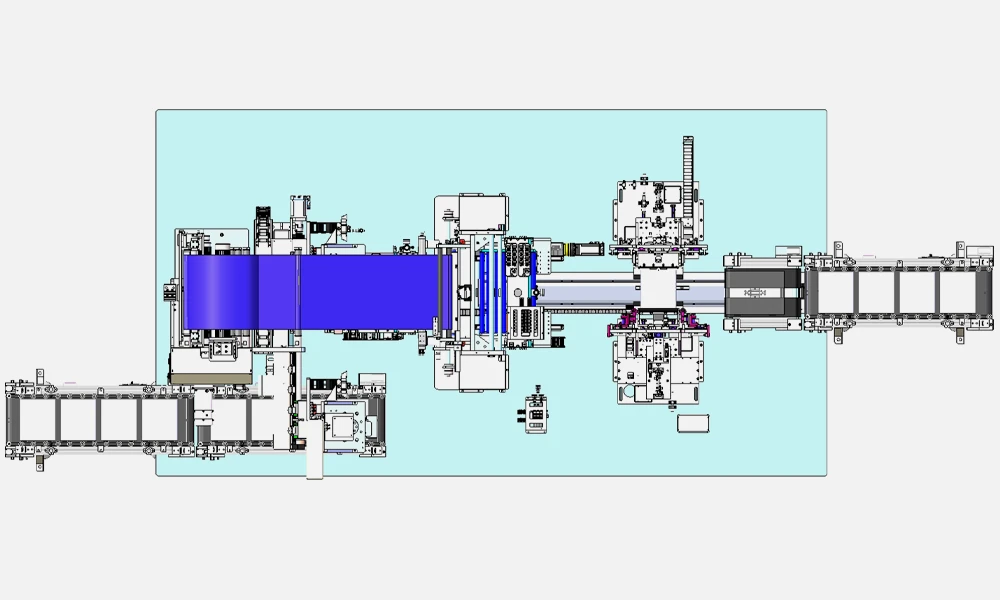
Das System ist auf einem geschweißten Quadratrohrrahmen mit einer Profil- und Acrylverkleidung aufgebaut und integriert acht Funktionsmodule: Gestell und Gehäuse, elektrische Hauptverkabelung, Zuführung, Abwicklung, Wicklung, seitliches Falten der Wicklung, oberes und unteres Falten sowie Entladung. Ein servogesteuerter Traversenroboter lädt die Zelle in die Wickelstation, das Abwickelmodul führt die Isolierfolie mit automatischer Bahnlaufregelung und Spannungskontrolle zu, das Wickelmodul drückt die Folie auf die Unterseite und beide großen Flächen, und die Faltmodule schließen die oberen und unteren Kanten ab, bevor die fertige Zelle zum Entladeband transportiert wird. Jede Maschine wird von einer Person pro Schicht bedient.
Ideal für:
- Produktionslinien für prismatische Zellen mit Aluminiumgehäuse, bei denen der Schritt des Umwickelns mit Isolierfolie nach der Formierung und Kapazitätsklassifizierung vollautomatisiert werden muss.
- Hersteller von Energiespeicher- und EV-Zellen, die großformatige prismatische Zellen (bis zu 300 mm Breite) verarbeiten, bei denen manuelles Wickeln körperlich anstrengend und inkonsistent ist.
- Pilot- und Kleinserienfertigungsanlagen, die einen einzelnen Bediener pro Schicht benötigen, um eine automatische Wickelstation zu verwalten.
- Zellhersteller, deren Qualitätssystem eine dokumentierte, wiederholbare Wickelqualität, MES-Daten-Upload für den Folienverbrauch sowie eine strenge Partikel- und Kratzerkontrolle auf der Zelloberfläche erfordert.
Wo der Schritt des Umwickelns mit Isolierfolie in die Produktion prismatischer Zellen passt
Im Fertigungsablauf für eine prismatische Zelle mit Aluminiumgehäuse erfolgt das Umwickeln mit Folie nach der Zellmontage, Formierung, Entgasung und Kapazitätsklassifizierung sowie unmittelbar vor der Endkontrolle und Modulmontage. Die Reihenfolge ist:
- Zellmontage – Elektrodenstapelung oder -wicklung, Ableiterschweißen, Einsetzen in das Aluminiumgehäuse, Elektrolytbefüllung und Versiegelung.
- Formierung und Klassifizierung – Erstes Laden und Entladen, SEI-Bildung, Kapazitätsmessung und Zellsortierung.
- Entgasung und endgültige Versiegelung – Entfernung von Formierungsgasen und hermetischer Verschluss.
- Umwickeln mit Isolierfolie (die Rolle der TOB-SFCA-300) – Aufbringen der Isolierfolie auf den Zellkörper und die Kanten.
- Endkontrolle und Modulmontage – Sichtprüfung, OCV-Verifizierung und Pack-Integration.
Die Isolierfolie dient zwei Zwecken. Funktionell verhindert sie, dass das elektrisch leitende Aluminiumgehäuse andere Zellen oder leitende Teile innerhalb des Moduls berührt, wodurch das Risiko externer Kurzschlüsse verringert wird. Kommerziell sorgt sie für ein konsistentes, professionelles Finish und eine Oberfläche, auf der das Zellmodell und Rückverfolgbarkeitsinformationen aufgedruckt werden können.
Die TOB-SFCA-300 integriert sich als eigenständige Station mit einem Bediener in diese Kette. Der Bediener legt die Zellen auf das Zuführband, und die Maschine fördert, wickelt, faltet und entlädt die fertigen Zellen automatisch. Das SPS-basierte Steuerungssystem unterstützt drei Betriebsmodi – automatisch, manuell und Wartung –, wobei der manuelle Modus die individuelle Bedienung jedes beweglichen Teils zur Einrichtung ermöglicht und der Wartungsmodus die beweglichen Teile für eine sichere Wartung sperrt. Die Servotreiber kommunizieren über den EtherCAT-Bus, was eine schnelle Reaktion und eine starke Entstörungsleistung in der Produktionsumgebung bietet.
Wie das automatische System zum Umwickeln von prismatischen Batteriezellen mit Isolierfolie funktioniert
Die TOB-SFCA-300 führt den Wickelprozess durch eine koordinierte Abfolge von servogesteuerten Modulen aus, wie in der Gerätespezifikation beschrieben:
1. Zellzuführung: Die Zelle wird auf das Zuführband gelegt und zur Wickelstation befördert. Das Zuführmodul umfasst ein verstellbares Zugbanddesign mit gummierten Polyurethan-Doppelschicht-Führungsrollen, einen Sensor gegen Auffahrunfälle sowie eine Bürsten- und Staubsammelbox, die unter dem Zugband für die automatische Reinigung montiert ist. Ein servogesteuerter Traversenroboter – konstruiert mit einem flexiblen Arm, zwei Sensoren zur Verhinderung des Kippens der Zelle und Strom-/Gas-Abschaltschutz – überträgt die Zelle in die Wickelstation. Alle Teile, die die Zelle berühren, bestehen aus nichtmetallischen Materialien, und die Positionierblöcke sind abgeschrägt, um Kratzer zu vermeiden.
2. Abwickeln der Isolierfolie: Die Isolierfolie, die auf einer Rolle mit Trennfolie geliefert wird, wird auf die Abwickelluftwelle geladen. Die Trennfolie und die Folie werden getrennt: Die Folie läuft durch eine Pufferrolle, wird durch das automatische Bahnlaufregelungssystem korrigiert (Korrekturreaktion ≤ 0,5 s, Abweichung ≤ ±0,5 mm), passiert einen statischen Eliminator und erreicht die Folienziehposition. Die Trennfolie wird durch einen Motor- und Bremswickelmechanismus aufgewickelt. Die Abwickelwelle ist so ausgelegt, dass sie einer Last von > 30 kg ohne Verbiegung standhält, und der Foliendurchmesser beträgt ≥ 420 mm bei einer maximalen Breite ≥ 330 mm. Die Abwickelspannung wird durch einen Servomechanismus gesteuert und ist einstellbar, und ein Materialsensor liefert eine Warnung bei niedrigem Folienstand.
3. Umwickeln: Die Zelle wird in die Wickelstation geschoben, von Bodenrollen geführt, die um 1–2° geneigt sind, und durch einseitige Führungsräder mit einer Positioniergenauigkeit von ±0,2 mm positioniert. Die oberen und unteren Druckrollen – jede von einem unabhängigen Servomotor mit einer Positioniergenauigkeit von 0,02 mm angetrieben – drücken die beiden großen Flächen der Zelle, während die Folie um die Bodenfläche und beide großen Flächen gewickelt wird. Eine Folienziehstange, servogesteuert mit einer Positioniergenauigkeit von ±0,2 mm, dreht sich während des Ziehens um 10–30°, um den Ziehbereich zu vergrößern und ein Ablösen der Folie zu verhindern. Nach Abschluss des Wickelvorgangs wird die Folie durch einen stangenlosen Zylinder (Hub ≥ 400 mm) mit Führungsschienenführung geschnitten; der Schneider ist mit einer Sicherheitsabdeckung ausgestattet. Der obere Druckblock ist so konstruiert, dass er die Pole und das explosionsgeschützte Ventil umgeht.
4. Seitliches Falten der Wicklung: Das seitliche Faltmodul verwendet obere und untere Faltseitenrollen zusammen mit Materialerkennungs- und Positionierungsmechanismen, um die Wicklung an den Seitenkanten des Zellkörpers abzuschließen.
5. Oberes und unteres Falten: Die Zelle erreicht den Boden der Faltstation und wird zuerst präzise positioniert (Genauigkeit ±0,2 mm), dann auf allen fünf Seiten gepresst und fixiert – links und rechts, vorne und hinten sowie auf der Oberseite. Der Pressbereich überschreitet 2/3 der Fläche der großen Seite der Zelle. Die Faltreihenfolge ist: Zuerst werden die kurzen Kanten der Ober- und Unterseite gleichzeitig gefaltet, dann die langen Kanten der Ober- und Unterseite. Die Faltblöcke werden durch Zylinder mit Führungsschienenführung angetrieben, und der Hub der Faltblöcke ist einstellbar. Während des Faltens wird die Zelle stationär gehalten, ohne Rotationswinkelabweichung, und es sind keine Dellen, Kratzer oder Verformungen zulässig.
6. Entladung:Nachdem die umwickelte prismatische Zelle von einem servogesteuerten Verfahrmechanismus aufgenommen wurde, wird sie auf das Entladeband gelegt. Das Entlademodul umfasst verstellbare Zugbandanschläge, Polyurethan-Führungsrollen (Durchmesser 20 ± 2 mm), einen Sensor zur Vermeidung von Auffahrunfällen sowie eine Bürsten- und Staubsammelbox für die automatische Reinigung. Das Band für jede einzelne Zelle kann unabhängig betrieben werden, und die Zugbandhöhe beträgt 850 ± 10 mm. Ein flaches Förderband verbindet die Entladestation mit den nachgelagerten Anlagen.
Merkmale des Steuerungssystems:
- Servotreiber kommunizieren über den EtherCAT-Bus für schnelle Reaktion und starke Störfestigkeit.
- 10 % der E/A-Punkte des Host-Computers sind für zukünftige Erweiterungen reserviert; mindestens 8 E/A-Punkte und ein Platz für ein Erweiterungsmodul sind in der SPS reserviert.
- Die SPS verfügt über mindestens zwei Ethernet-Anschlüsse – einen für die MES-Integration und einen für die Integration in das zentrale Steuerungssystem – mit Fernsteuerungsfunktionalität.
- Die Benutzeroberfläche unterstützt eine dreistufige Passwort-Zugriffskontrolle, Rezept- und Produktionsdatenstatistiken sowie die Aufzeichnung historischer Alarm-Informationen.
- Das System ist in Automatik-, Hand- und Wartungsmodi unterteilt. Der Handmodus ermöglicht die individuelle Bedienung jedes beweglichen Teils; der Wartungsmodus sperrt die beweglichen Teile aus Sicherheitsgründen.
- Der Roboterarm ist flexibel konstruiert und verfügt über eine fotoelektrische und drehmomentbasierte Fehlersicherung. Nachdem ein Alarm des flexiblen Arms ausgelöst wurde, verformen oder brechen der Greifer und andere Mechanismen nicht, und Strom-/Gasabschaltmechanismen verhindern das Herunterfallen der Zelle.
- Der Host-Computer analysiert statistisch die Materialzuführungs-/-entladekapazität und die Wartezeit, wobei die Daten für mindestens einen Monat gespeichert werden.
Technische Spezifikationen
Produktspezifikationen der nackten Zelle
| Abmessungen | Minimum (mm) | Maximum (mm) |
| Zellenbreite B | 115 | 300 |
| Zellenhöhe H | 90 | 200 |
| Zellendicke T | 25 | 45 |
Prozessablauf der Anlage
| Phase | Prozess |
| Schleifenwicklung | Zellenzuführung → (Isolierfolienabwicklung) Wickeln → Ober- & Unterseitenfaltung → Zellenentladung |
Gesamtabmessungen
| Parameter | Spezifikation |
| Anlagenabmessungen (Hauptkörper) | Länge (L) × Breite (B) × Höhe (H): ≤ 3,5 m × 1,8 m × 2 m |
Bedienerkonfiguration
| Schicht | Personalbedarf (Personen) | Anmerkung |
| Tagschicht (8:00–20:00) | 1 Person | Eine Person pro Maschine |
| Nachtschicht (20:00–8:00) | 1 Person | Eine Person pro Maschine |
Funktionale Gerätemodule (einzelne Einheit, abhängig vom tatsächlichen Design)
| Nr. | Modulname | Hauptkomponenten | Menge | Einheit | Anmerkung |
| 1 | Gestell- und Gehäusemodule | Rahmen | 1 | Set | Vierkantrohrschweißung |
| Haube | 1 | Set | Profil + Acryl | ||
| Elektronische Steuereinheit | 1 | Set | / | ||
| Mensch-Maschine-Schnittstelle | 1 | Set | / | ||
| 2 | Hauptmodul für elektrische Verkabelung | Elektrisches System | 1 | Set | / |
| Pneumatisches System | 1 | Set | / | ||
| 3 | Zufuhrmodul | Zuführband | 1 | Satz | / |
| Traversen-Handhabungsroboter | 1 | Satz | / | ||
| Bahnführungssystem | 1 | Satz | / | ||
| 4 | Abwickelmodul | Zugspannungsregelsystem | 1 | Satz | / |
| Isolierfolienschneidmechanismus | 1 | Satz | / | ||
| Trennfolienaufwickelmechanismus | 1 | Satz | / | ||
| Abwickelmechanismus | 1 | Satz | / | ||
| Vorwickel-Klemmmechanismus | 1 | Satz | / | ||
| 5 | Wickelmodul | Materialzuführmechanismus-Komponenten | 1 | Satz | Mit Links-Rechts-Positionierungsfunktion |
| Oberer und unterer Druckrollenmechanismus | 1 | Satz | / | ||
| Isolierfolienschneidmechanismus | 1 | Satz | / | ||
| Folienziehmechanismus | 1 | Satz | / | ||
| Positionier- und Klemmmechanismus | 1 | Satz | / | ||
| 6 | Schlaufenwickel-Seitenfaltmechanismus | Obere und untere Faltseitenrollen | 1 | Satz | / |
| Materialerkennungsmechanismus | 1 | Satz | / | ||
| Positioniermechanismus | 1 | Satz | / | ||
| 7 | Oberes und unteres Faltmodul | Mechanismus zum Falten der kurzen Ober- und Unterseite | 2 | Satz | / |
| Mechanismus zum Falten der langen Ober- und Unterseite | 2 | Satz | / | ||
| Positionierungsmechanismus | 2 | Satz | / | ||
| 8 | Entlademodul | Traversen-Handhabungsmechanismus | 1 | Satz | / |
| Entladeband | 1 | Satz | / |
Wichtige technische Anforderungen der Wickelmodule
Die folgenden Schlüsselparameter definieren die Präzision und Qualität des Wickelvorgangs der TOB-SFCA-300, wie für jedes Modul spezifiziert.
Abwickelmodul
| Position | Technische Anforderung |
| Folienrollendurchmesser | ≥ 420 mm |
| Maximale Folienbreite | ≥ 330 mm |
| Bahngleitabweichung | ≤ ± 0,5 mm |
| Reaktionszeit der Bahngleitung | ≤ 0,5 s |
| Tragfähigkeit der Abwickelwelle | > 30 kg (darf sich nicht verbiegen oder verformen) |
| Spannungsregelung | Servogesteuert, einstellbar; Trennfolie wird mittels Motor und Bremse aufgewickelt |
| Lebensdauer der Pufferrolle | ≥ 1 Jahr, kein Pulververlust |
Wickelmodul
| Position | Technische Anforderung |
| Wickelmethode | Schlaufenwickelverfahren |
| Wickelpositionierung | Untere Rollen um 1–2° geneigt, einseitige Führungsräder; Positioniergenauigkeit ± 0,2 mm |
| Genauigkeit der Bohrung für die Führungsrad-Montagebasis | ± 0,05 mm |
| Gesamtbreite des Führungsrads | Einstellbar per Handkurbel |
| Folienziehmechanismus | Servogesteuerte Stange; Positionsgenauigkeit ± 0,2 mm; rotiert während des Ziehens um 10–30°, um die Ziehfläche zu vergrößern und ein Ablösen der Folie zu verhindern |
| Obere und untere Druckwalzen | Unabhängige Servomotoren; Positionsgenauigkeit 0,02 mm; Gummibeschichtungsdicke empfohlen ≥ 7 mm |
| Folienschneiden | Nach dem Wickeln; kolbenstangenloser Zylinder (Hub ≥ 400 mm) + Führungsschienenführung; Parallelität der Installation von Schiene + kolbenstangenlosem Zylinder 0,02 mm |
Modul zum Falten von Ober- und Unterseite
| Punkt | Technische Anforderung |
| Wickelmethode | Zuerst gleichzeitig die kurzen Kanten von Ober- und Unterseite falten, dann die langen Kanten von Ober- und Unterseite falten |
| Positionierung | ± 0,2 mm; Zelle an allen fünf Seiten gepresst (links/rechts, vorne/hinten, Oberseite); Pressfläche überschreitet 2/3 der Großflächenfläche |
| Faltmechanismus | Isolierfolie faltet obere und untere Kanten; Faltbasis durch Zylinder angetrieben |
| Parallelität des oberen und unteren Faltblocks | 0,02 mm |
| Hub des Faltblocks | Einstellbar |
| Faltqualität | Keine Dellen, Kratzer oder Verformungen; Zelle wird ohne Drehwinkelabweichung stationär gehalten |
Allgemeine Anforderungen an die Ausrüstung
| Punkt | Technische Anforderung |
| Betriebsumgebung | Temperatur 22 ± 3 °C, Taupunkt ≤ −35 °C, Reinraumklasse 10000 |
| Geräuschpegel der Ausrüstung | ≤ 75 dB, gemessen in 1000 mm Entfernung von der Ausrüstung |
| Farbe der Ausrüstung | Computer-Grau RAL 7035 |
| Farben der Riemen | Tablett-Zugriemen: schwarz; palettenloser Zugriemen: grün; NG-Produkt-Zugriemen: gelb |
| Freiliegende stoßanfällige Teile | Hartverchromt (Dicke ≥ 0,02 mm) oder mit 304 Edelstahl ummantelt |
| Farbcodierung der Luftleitungen | Drucklufteinlass: blau, Auslass: schwarz; Vakuum: transparent; Stickstoff: gelb; Helium: weiß |
| Staubdichtes Design | Keine Metall-auf-Metall-Reibung entlang des Batteriestrompfads; Staubabscheide- oder Isolationsvorrichtungen installiert; wo immer möglich nichtmetallische Materialien verwendet |
| Beschränkung von Kupfer/Nickel/Zink/Cadmium | Materialien, die Cu, Ni, Zn oder Cd enthalten, werden vermieden; streng verboten bei Teilen, die das Produkt berühren oder indirekt damit in Kontakt kommen; verboten innerhalb von 1 m oberhalb und 0,4 m in anderen Richtungen des Produktdurchlaufbereichs |
| Edelstahlschrauben | Bevorzugt für die Gerätemontage; verzinkte Schrauben verboten |
Marken für wichtige elektrische Komponenten und Teile
Die folgende Tabelle listet die spezifizierten Marken für die Hauptkomponenten der TOB-SFCA-300 auf.(Aus Liefergründen behält sich der Lieferant das Recht vor, gleichwertige Marken desselben Niveaus entsprechend dem Marktangebot ohne Benachrichtigung des Kunden auszuwählen.)
| Nr. | Kategorie | Standardteilname | Marke |
| 1 | Mechanisches Getriebe | Lager | THK / Japan |
| 2 | Schlitten / Schiene | IKO / Japan | |
| 3 | Linearlager | NSK / Japan | |
| 4 | Gewindespindel | TBI / Taiwan | |
| 5 | Kupplung | COUP-LINK / China | |
| 6 | Synchronriemen | MITSUBOSHI / Japan | |
| 7 | Vierachsiger Roboterarm | Epson / Japan | |
| 8 | Elektrischer Zylinder | IAI / Japan | |
| 9 | Untersetzungsgetriebe | Alfa / Deutschland | |
| 10 | Lagergehäuse | FAG / Deutschland | |
| 11 | Pneumatikkomponenten | Pneumatikpumpe | WILDEN |
| 12 | Wartungseinheit | CKD / Japan | |
| 13 | Druckmessgerät | KEYENCE / Japan | |
| 14 | Magnetventil | FESTO / Deutschland | |
| 15 | Zylinder | FESTO / Deutschland | |
| 16 | Vakuumelement | FESTO / Deutschland | |
| 17 | Druckregelventil | FESTO / Deutschland | |
| 18 | Drosselrückschlagventil | FESTO / Deutschland | |
| 19 | Saugnapf | FESTO / Deutschland | |
| 20 | Rohrverschraubungen | Airtac / Taiwan | |
| 21 | Druckluftschlauch | FESTO / Deutschland | |
| 22 | Hydraulischer Stoßdämpfer | CKD / Japan | |
| 23 | Elektrische Komponenten | Schalter | OMRON / Japan |
| 24 | Taste | APT / Deutschland | |
| 25 | Schaltnetzteil | Weidmüller / Deutschland | |
| 26 | Schrittmotor | Oriental Motor / Japan | |
| 27 | Servomotor | MITSUBOSHI / Japan |
Ausrüstungslieferliste
| Nr. | Name | Modell | Marke | Menge | Einheit | Standard/Nicht-Standard | Anmerkung |
| 1 | Wickelmaschine | TOB-SFCA-300 | TOB | 1 | Set | Nicht-Standard |
Spezifikationen des Steuerungssystems
| Punkt | Spezifikation |
| Servokommunikation | EtherCAT-Bus; schnelle Reaktion, starke Entstörung |
| I/O-Reserve | 10 % der Host-Computer-I/O für Erweiterungen reserviert; ≥ 8 I/O-Punkte und ≥ 1 Platz für Erweiterungsmodule in der SPS reserviert |
| SPS-Ethernet-Anschlüsse | ≥ 2 (einer für MES, einer für die zentrale Steuerung; verschiedene Netzwerksegmente konfigurierbar); Fernsteuerung unterstützt |
| Benutzeroberfläche | Touchscreen; dreistufiger Passwortzugang; Rezeptur- und Produktionsdatenstatistik; historische Alarmaufzeichnung |
| Betriebsarten | Automatik, manuell, Wartung |
| Sicherheit | Unabhängige Schaltkreise für Not-Aus, Lichtvorhänge und Sicherheitstüren; Sicherheitszugangskontrolle und Verriegelung; die Anlage stoppt alle Vorgänge, wenn Personal eintritt |
| Roboterarm | Flexibles Design; fotoelektrische und drehmomentbasierte Fehlersicherung; Strom-/Gasabschaltschutz; Selbstschutz- und Antikollisionsmaßnahmen |
| Datenstatistik | Zuführ-/Entladekapazität und Wartezeit analysiert; für mindestens 1 Monat gespeichert |
Technik-FAQ
F1: Welche Zellformate kann die TOB-SFCA-300 umwickeln?
Die TOB-SFCA-300 ist für prismatische Aluminiumgehäuse-Zellen mit einer Zellbreite von 115–300 mm, einer Zellhöhe von 90–200 mm und einer Zelldicke von 25–45 mm ausgelegt. Die Umstellung zwischen den Größen innerhalb dieses Bereichs erfolgt über die einstellbare Führungsradbreite (Handkurbel), die einstellbaren Zugbandanschläge und das Rezeptursystem auf dem Touchscreen-HMI. Werkzeuganpassungen für ein spezifisches Zellmodell werden im manuellen Modus durchgeführt.
F2: Wie stellt die Maschine sicher, dass sich die Isolierfolie während des Wickelns nicht ablöst oder faltet?
Drei Designmerkmale adressieren die Folienqualität. Erstens hält das Abwickelmodul eine servogesteuerte, einstellbare Spannung auf der Folie aufrecht und korrigiert die Bahnabweichung auf ≤ ±0,5 mm mit einer Reaktionszeit von ≤ 0,5 s, sodass die Folie gerade und flach an die Wickelstation herangeführt wird. Zweitens rotiert die Folienzugstange während des Ziehens um 10–30°, wodurch die Zugfläche vergrößert und ein Ablösen der Folie verhindert wird. Drittens drücken die oberen und unteren Druckrollen, die jeweils von einem unabhängigen Servo mit 0,02 mm Positioniergenauigkeit angetrieben werden, die Folie vor dem Faltvorgang gleichmäßig auf den Zellkörper.
F3: Wie wird der Verbrauch des Isolierfolienmaterials nachverfolgt?
Das Wickelmodul überträgt den Folienmaterialverbrauch an das MES-System. Zusätzlich liefert ein Materialsensor eine Warnung bei niedrigem Folienstand, und eine Materialverbrauchs-Frühwarnfunktion alarmiert den Bediener, bevor die Rolle aufgebraucht ist. Diese Daten unterstützen die Produktionskostenverfolgung und die Planung von Verbrauchsmaterialien.
F4: Was passiert bei einer Strom- oder Gasunterbrechung während des Betriebs?
Die TOB-SFCA-300 ist mit einem Strom- und Gasabschaltschutz ausgestattet. Der Roboterarm ist so konstruiert, dass die Batteriezellen bei einer Strom- oder Gasunterbrechung nicht herausfallen und beschädigt werden. Wenn die Strom- oder Gasversorgung wiederhergestellt ist, nimmt die Anlage ihren verriegelten, sicheren Betriebsablauf wieder auf. Das Steuerungssystem protokolliert das Ereignis zudem in den historischen Alarmaufzeichnungen.
F5: Wie verhindert die Anlage eine Partikelkontamination der Zelloberfläche?
Die TOB-SFCA-300 ist auf strenge Partikelkontrollanforderungen ausgelegt. Alle relativ zueinander gleitenden Teile sind durch Führungsschienen oder Zylinder verbunden, wodurch Gleitreibung eliminiert wird; unter den beweglichen Teilen ist ein Staubsammelbehälter installiert, um Abrieb aufzufangen; die Teile, die die Zelle berühren, bestehen aus nichtmetallischen Materialien, wobei an den Positionierungskontaktpunkten PEEK/PP/POM-Blöcke verwendet werden; und Kupfer-, Nickel-, Zink- und Cadmiummaterialien sind im Produktbereich verboten. Die Anlage arbeitet in einer spezifizierten Klasse 10000-Umgebung.
Bereit, den Isolierfolien-Wickelschritt in Ihrer Fertigungslinie für prismatische Zellen zu automatisieren? Fordern Sie ein Angebot für die TOB-SFCA-300 an, einschließlich einer Kompatibilitätsprüfung für Ihre spezifischen Zellabmessungen und Tray-Konfiguration. Unsere Ingenieure für Produktionsanlagen können einen technischen Vorschlag und eine Empfehlung für das Installationslayout erstellen.
tob.amy@tobmachine.com| +86 181 2071 5609
Das könnte Sie auch interessieren
-
Manuelle Folienwickelmaschine für prismatische Zellen (TOB-MBFW-300) — Eine manuell betriebene Isolierfolien-Wickelstation für prismatische Aluminiumgehäuse-Zellen. Ergänzt die TOB-SFCA-300 durch eine flexible, kostengünstige Wickellösung für die Kleinserienfertigung, den Prototypenbau oder Nacharbeiten, bei denen sich eine automatische Maschine nicht rechtfertigt.
-
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns