Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Knopfzellenausrüstung
- >
- Laborbeschichter
- >
- Automatische Filmstreich- und Trocknungsmaschine, 300 und 400 mm Hub
Kategorien
Heiße Produkte
Loading...
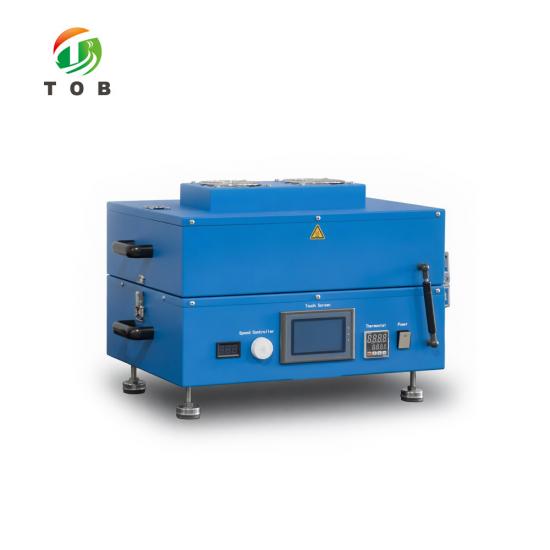
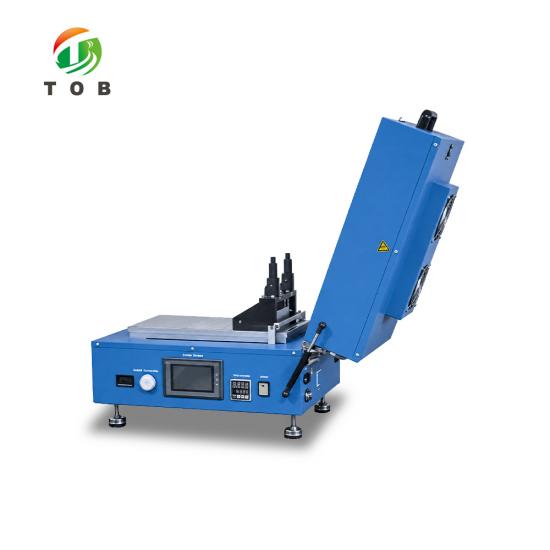
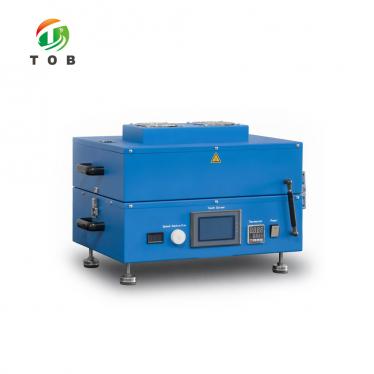
Automatische Filmstreich- und Trocknungsmaschine, 300 und 400 mm Hub
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-VCH-300X250 / TOB-VCH-400X250Bestellung (moq):
1 setZahlung:
L/C, T/TProduktherkunft:
ChinaHafen:
XIAMEN
Automatisches Filmbeschichtungs- und Trocknungsgerät – TOB-VCH Serie
Eine beheizte Flachbettplattform, zwei Beschichtungshübe: TOB-VCH-300X250 (300 mm) und TOB-VCH-400X250 (400 mm)
Produktübersicht und ideale Anwendungen
Der TOB-VCH ist ein beheizter Flachbett-Beschichter: Ein Rakel bewegt sich mit einer festgelegten Geschwindigkeit über ein auf einem Vakuumtisch gehaltenes Substrat, trägt einen Nassfilm mit kontrollierter Dicke auf, und die darunter liegende Platte trocknet diesen Film bei bis zu 130 °C, ohne dass der Film abgehoben und bewegt wird. Das Gießen und Trocknen finden auf derselben Oberfläche statt, sodass eine Probe in einem einzigen Durchgang und Aufbau von der Suspension zu einem trockenen, handhabbaren Film wird.
Zwei Modelle teilen sich diese Plattform. Sie verwenden dieselbe Klinge, dasselbe Vakuumplattenkonzept, dieselbe SPS und denselben Touchscreen sowie denselben Antrieb mit 0–120 mm/s; sie unterscheiden sich im Beschichtungshub (300 mm oder 400 mm), der Vakuumplattenlänge (415 mm oder 515 mm), der Heizungsanordnung, der Leistung und der Stellfläche. Die Unterschiede sind im Spezifikationsabschnitt übersichtlich nebeneinander dargestellt, sodass Sie ein Modell auswählen können, ohne zwei separate Seiten lesen zu müssen.
Ideal für:
- Keramische Dünnschichten, bei denen eine Grünfolie flach gegossen und ohne Rissbildung getrocknet werden muss
- Kristall- und spezielle Nanodünnschichten, die eine reproduzierbare Nassfilmdicke im Mikrometerbereich erfordern
- Batterieelektrodensuspensionen auf Kupfer- oder Aluminiumfolie, einschließlich LFP, bei denen der Bereich von 0–120 mm/s auf diese Rheologie eingestellt ist
- Jedes Labor, das vom manuellen Gießen zu einem motorisierten Hub übergeht, bei dem die Bedienervariabilität das zu lösende Problem darstellt
Dies ist ein Rakelgießgerät, kein Produktionsbeschichter. Wenn Ihr Prozess eher durch einen Breitschlitzdüsenkopf als durch eine Klinge definiert ist, ist der TOB-JYCM-800 Labor-Schlitzdüsenbeschichter die bessere Wahl; wenn Sie eine kontinuierliche Beschichtung auf einer sich bewegenden Bahn anstelle von einem Bogen nach dem anderen benötigen, schauen Sie sich den TOB-SY300J Rolle-zu-Rolle-Beschichtungsautomat an.
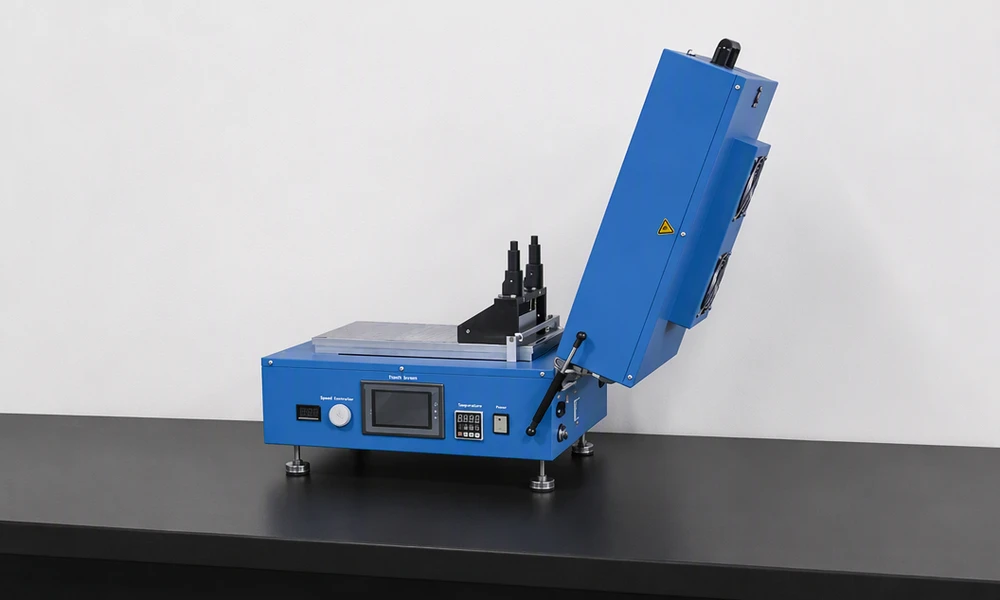
TOB-VCH-300X250 auf einer Laborbank aufgebaut, Deckel geöffnet, mit dem Rakel-Applikator auf dem Beschichtungsbett.
Vollständige technische Daten
Alles, was sich zwischen den beiden Modellen nicht ändert, steht in der ersten Tabelle; alles, was sich ändert, steht in der zweiten in zwei Spalten, sodass ein Unterschied in einer einzigen Zeile abgelesen werden kann.
1. Gemeinsame technische Daten
| Parameter | Wert (beide Modelle) |
|---|---|
| Beschichtungsmethode | Flachbettbeschichtung mit dem Standard-Film-Applikator; Rakel oder Spiralrakel für manuelles Aufziehen |
| Beschichtungsgeschwindigkeit | 0–120 mm/s (eingestellt für eine LFP-Suspension) |
| Spaltbreite | 0–6 mm, einstellbar |
| Beschichtungsgenauigkeit | ±3 μm (optionale 1-μm-Messuhr) |
| Heizen und Trocknen | Raumtemperatur bis 130 °C, digitaler Temperaturregler, ±2 °C |
| Vakuumplatte | Aluminium-Vakuumplatte |
| Vakuumpumpe | Ölfreie Pumpe, eingebaut; alternativ kann eine externe Vakuumquelle angeschlossen werden |
| Stromversorgung | 220 V / 50 Hz |
| Steuerung | SPS mit Touchscreen; Hub, Geschwindigkeit und Temperatur als Parameter eingestellt |
2. Wie sich die beiden Modelle unterscheiden
| Parameter | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| Beschichtungshub | 300 mm, stufenlos über den Touchscreen | 400 mm, stufenlos über den Touchscreen |
| Vakuumplattengröße | L415 x B300 x H23 mm | L515 x B300 x H23 mm |
| Heizanordnung | Großflächige, gleichmäßige Beheizung von der Platte | Gleichmäßige Beheizung von oben und unten |
| Beschichtungsbreite | 100 mm Standard; 150-mm- und 250-mm-Applikatoren optional; maximal 250 mm | 100 mm Standard; 150-mm- und 250-mm-Applikatoren optional; maximal 250 mm |
| Leistung | 1,5 kW | 3 kW |
| Nettogewicht | 38 kg | 65 kg |
| Außenabmessungen | L560 x B530 x H370 mm | L660 x B550 x H370 mm |
Die Außenabmessungen sind ca.-Angaben und werden vor dem Versand anhand der endgültigen Zeichnung bestätigt. Zwei weitere Mitglieder dieser Produktfamilie sind hier nicht aufgeführt: das Modell mit kürzerem Hub TOB-VCH-300X200 sowie die Roll-to-Roll-Maschinen im Produktionsmaßstab.
Elektrische und mechanische Komponenten
Die Teile, die bestimmen, wie lange die Maschine kalibriert bleibt, sind unten aufgeführt. Drei Positionen unterscheiden sich zwischen den beiden Modellen und werden in beiden Spalten statt als Mittelwert angegeben.
| Komponente | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| Touchscreen | Samkoon | Samkoon |
| Schrittmotor | Leadshine / Zhikong | Leadshine |
| Temperaturregler | Autonics | Autonics |
| Zwischenrelais | IDEC | IDEC |
| Halbleiterrelais | FOTEK | FOTEK |
| Netzteil | MEAN WELL | MEAN WELL |
| Leistungsschalter | CHINT | CHINT |
| Pneumatikfittings | AirTAC | AirTAC |
| Lager | NSK / HRB | HRB |
| Linearlager | MYT | MYT |
| Heizrohr | Linzhi | Linzhi |
Um die Lieferanforderungen zu erfüllen, behält sich der Lieferant das Recht vor, Komponenten je nach Marktverfügbarkeit ohne vorherige Ankündigung durch gleichwertige Alternativen anderer Marken zu ersetzen.
Warum eine beheizte Vakuumplatte den Film verändert
Ein nasser Film ist in den ersten Minuten seines Lebens empfindlich. Alles, was ihn berührt, neigt oder ungleichmäßig trocknet, zeigt sich später als Dickengradient, rissige Kante oder Nadelöhr, und zu diesem Zeitpunkt ist die Ursache schwer zu ermitteln. Die Platte behebt drei dieser Fehlerarten gleichzeitig.
Sie hält das Substrat flach. Kupfer- und Aluminiumfolie weisen beim Eintreffen eine Wölbung und ein „Gedächtnis“ der Rolle auf. An den Rändern festgeklebt, wölben sie sich in der Mitte immer noch auf, und das Rakel schneidet dann einen Film, der über der Wölbung dünner und an den Rändern dicker ist. Das Vakuum zieht das gesamte Blatt auf eine maschinell bearbeitete Aluminiumfläche, sodass das Rakel über seine gesamte Breite eine einzige Ebene sieht.
Sie trocknet vom Substrat nach oben. Wärme strömt durch die Platte und die Folie in den Boden der nassen Schicht. Das Lösungsmittel entweicht von der freien Oberfläche, während der Film noch fest mit der darunter liegenden Folie verbunden ist – das ist das Gegenteil des Trocknens einer Probe im Ofen auf einem Tablett, wo der Film beim Schrumpfen eine Haut bilden, Blasen werfen oder sich an den Rändern ablösen kann.
Sie macht den Handhabungsschritt überflüssig. Gießen, trocknen, dann das Vakuum lösen und die Probe als fertigen Film abnehmen. Es muss nichts im nassen Zustand übertragen werden, sodass es beim Beschichten und Trocknen weder zu Durchhängen noch zu Wellenbildung oder erneutem Ausrichten der Probe kommt.
Die Obergrenze liegt bei 130 °C, gehalten auf ±2 °C durch einen Digitalregler. Dies deckt Wasser, Ethanol, NMP und die meisten niedrig siedenden Lösungsmittel ab, die beim Bandgießen verwendet werden, aber es handelt sich um eine Trocknungstemperatur, nicht um eine Sinter- oder Anlasstemperatur; wenn Ihr Prozess 200 °C oder mehr erfordert, ist dies unabhängig vom Modell das falsche Instrument.
Wichtige technische Merkmale
- Großflächige, gleichmäßige Erwärmung. Der 300X250 erwärmt sich über die gesamte Arbeitsfläche von der Platte aus; der 400X250 erwärmt sich gleichmäßig von oben und unten. Beide zielen auf dasselbe ab: keine kalte Zone an den Enden des Hubs, wo ein Film langsamer trocknet und am Ende eine andere Mikrostruktur als in der Mitte aufweist.
- Motorangetriebenes Rakel, stufenlose Geschwindigkeit. Der Schlitten wird von einem Schrittmotor angetrieben und die Geschwindigkeit wird auf dem Touchscreen stufenlos von 0 bis 120 mm/s eingestellt. Das manuelle Gießen koppelt die Filmdicke an die Geschwindigkeit, mit der der Bediener zufällig schiebt, weshalb zwei Personen aus einer Suspension zwei verschiedene Proben erzeugen.
- Vakuum-Aluminiumplatte. Die Folie wird in Sekundenschnelle ohne Klebeband platziert und gelöst, und die integrierte ölfreie Pumpe bedeutet, dass keine externe Vakuumleitung erforderlich ist; stattdessen kann eine externe Quelle angeschlossen werden, falls das Labor bereits eine besitzt.
- Standard-Filmapplikator, Spalt 0-6 mm. Die Nassfilmdicke wird durch den Spalt statt durch Schätzen eingestellt, und Strakrakel oder andere Dosiervorrichtungen können anstelle des manuellen Aufziehens verwendet werden, wenn ein anderes Schersystem gewünscht wird.
- Klein genug für eine Glovebox. Die gesamte Maschine ist so gebaut, dass sie in einer Box mit inerter Atmosphäre steht, wodurch sie für Lithiummetall, Natrium und andere luftempfindliche Chemikalien verwendbar ist, bei denen die Suspension zwischen dem Gießen und dem Trocknen nicht der Laborluft ausgesetzt werden darf.
- SPS mit Touchscreen. Hublänge, Schlittengeschwindigkeit, Temperatur und die Vakuumsequenz werden als Parameter statt als mechanische Anschläge eingestellt, sodass ein Rezept aufgeschrieben, wiederholt und an den nächsten Bediener übergeben werden kann.
Betriebsempfehlungen, Wartung und Sicherheit
1. Vor und während eines Beschichtungsvorgangs
- Wischen Sie die Platte und die Rakel mit Alkohol und einem weichen Tuch ab. Ein einziges getrocknetes Suspensionsstückchen unter der Rakel zeigt sich als Längsstreifen im Film.
- Legen Sie die Folie oder das Substrat auf die Vakuumplatte, schalten Sie das Vakuum ein und prüfen Sie, ob die Bahn bis zu allen vier Kanten flach aufliegt, bevor Sie fortfahren.
- Stellen Sie den Nassspalt am Applikator irgendwo im Bereich von 0 bis 6 mm ein und arretieren Sie ihn.
- Geben Sie die Hublänge und die Schlittengeschwindigkeit auf dem Touchscreen ein. Beide sind stufenlos, sodass die Zahl, die Sie in das Laborbuch schreiben, die Zahl ist, mit der die Maschine läuft.
- Stellen Sie die Plattentemperatur ein und warten Sie, bis sie den Sollwert auf ±2 °C hält. Das Gießen auf eine Platte, deren Temperatur noch steigt, führt zu einem Film, der entlang seiner Länge mit unterschiedlicher Geschwindigkeit trocknet.
- Gießen Sie und lassen Sie den Film dann zum Trocknen auf der Platte, bevor Sie das Vakuum lösen und die Probe abheben. Ein zu frühes Lösen ist der häufigste Grund für einen gewellten oder gerissenen Film.
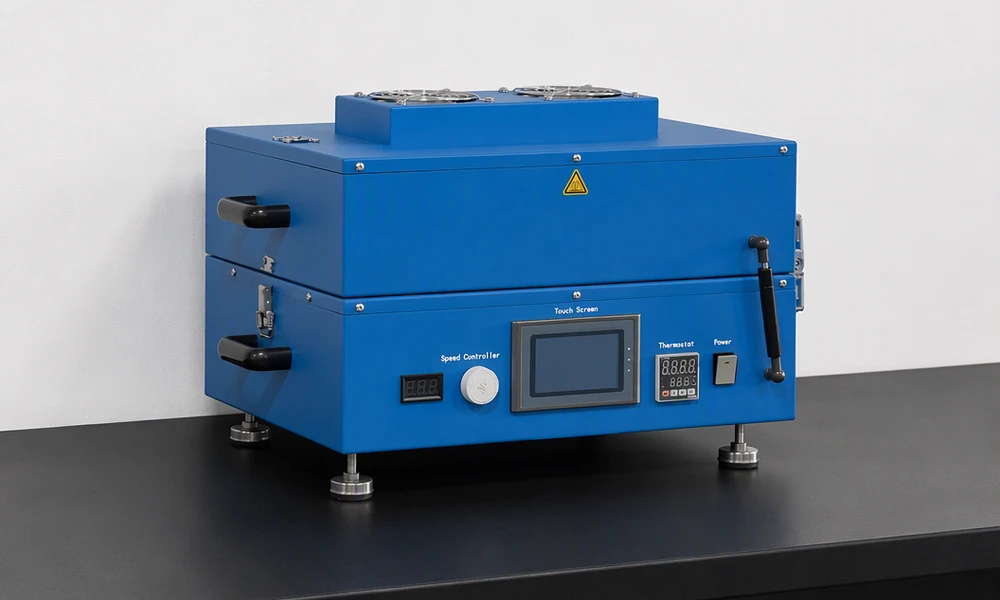
Dieselbe Maschine mit geschlossenem Deckel – die Position, in der sie belassen wird, während ein Film auf der Platte trocknet.
Die Platte bleibt nach dem Anhalten des Schlittens auf Temperatur. Bewegen Sie Proben mit einer Pinzette oder einer Klinge, nicht mit den Fingern.
2. Wartung und Sicherheit
- Reinigung. Wischen Sie regelmäßig mit einem weichen, mit Alkohol angefeuchteten Tuch ab und halten Sie Platte und Rakel frei von angetrockneter Suspension.
- Schmierung. Ölen Sie die beweglichen Teile, damit der Schlitten gleichmäßig weiterläuft; eine trockene Führungsschiene zeigt sich zuerst als Geschwindigkeitswelle.
- Längere Stillstandszeiten. Reinigen Sie die beweglichen Oberflächen und besprühen Sie sie anschließend mit Rostschutzöl, bevor die Maschine eingelagert wird.
- Befestigungselemente. Überprüfen Sie Schrauben, Muttern und Stifte nach einem Zeitplan. Ein gelöstes Befestigungselement an einer Beschichtungsmaschine ist sowohl ein Qualitäts- als auch ein Sicherheitsrisiko.
- Hände aus dem Bewegungsbereich. Bringen Sie niemals Hände oder Körperteile in den Bewegungs- oder Arbeitsbereich, während die Maschine läuft, und lassen Sie immer nur eine Person gleichzeitig die Maschine bedienen, damit niemand von einem unerwarteten Start erfasst wird.
- Keine unbefugte Demontage. Externe Techniker und Personal, das nicht vom Werk benannt wurde, dürfen das Gerät nicht auseinanderbauen.
Technischer FAQ (Häufig gestellte Fragen)
F1: Warum bei 130 °C stoppen und was kann diese Maschine nicht trocknen?
Weil 130 °C eine Trocknungstemperatur ist, keine Wärmebehandlungstemperatur. Sie entfernt Wasser, Ethanol, NMP und die anderen niedrig siedenden Lösungsmittel, die beim Foliengießen verwendet werden, schnell genug, damit der Film fest wird, während die Partikel noch dort sind, wo die Rakel sie platziert hat. Was sie nicht tun wird, ist Keramik zu glühen, eine Kathode zu sintern oder ein hochsiedendes Additiv auszutreiben, das sich erst oberhalb von 200 °C verflüchtigt. Wenn Ihr Rezept diese Temperaturen erfordert, ist die Einschränkung die Platte und nicht das Modell, und ein Röhrenofen oder ein Hochtemperatur-Beschichter ist das richtige Instrument.
F2: Warum die Folie durch Vakuum festhalten anstatt sie festzukleben?
Klebeband berührt nur die Kanten, sodass die Mitte einer gewellten Folie immer noch durchhängt und die Rakel über diesen Bogen fährt und einen dünneren Film schneidet, als der Spalt vorgibt. Das Vakuum wirkt sofort auf die gesamte Fläche und zieht die Bahn auf eine bearbeitete Ebene. Es hinterlässt außerdem keinen Klebstoff auf der Folie, was wichtig ist, wenn die beschichtete Bahn direkt in einen Montageprozess für Zellen geht, bei dem Rückstände den Stapel kontaminieren würden.
F3: Rakel oder Strakrakel – welche und warum?
Die Rakel ist das Standardwerkzeug auf dieser Plattform: ein Spalt, eine Geschwindigkeit, ein Film von konstanter Dicke über den gesamten Hub, was genau das ist, was Sie wollen, wenn die untersuchte Variable die Suspension und nicht das Beschichtungsverfahren ist. Eine Strakrakel wendet eine andere Schargeschichte an und eignet sich besser für sehr dünne Filme oder zur Reproduktion eines Literaturrezepts, das einen Drahtrakel vorschreibt. Beide können hier verwendet werden; die Rakel wird standardmäßig mitgeliefert und der Stab ist eine Option zum manuellen Aufziehen.
F4: Warum benötigt die 400X250 3 kW, während die 300X250 1,5 kW benötigt?
Übereinstimmend mit den beiden in der Spezifikationstabelle aufgeführten Unterschieden: Die Platte ist länger (515 mm gegenüber 415 mm), und der 400X250 heizt von oben und unten, während der 300X250 von der Platte aus heizt. Eine längere beheizte Fläche plus eine zweite Heizfläche bedeutet ungefähr die doppelte Wärmemenge, die bereitgestellt werden muss, was in der Größenordnung des Unterschieds zwischen 1,5 kW und 3 kW liegt. Aus diesem Grund muss der 400X250 vor der Installation auch separat auf seine Stromversorgung hin überprüft werden, anstatt sich einen Stromkreis für die Werkbank zu teilen.
F5: Warum sollte man eine Beschichtungsanlage in einer Glovebox unterbringen?
Weil bei Lithiummetall, Natrium und mehreren Sulfidsystemen die Suspension (Slurry) zwischen dem Gießen und dem Trocknen keinen Kontakt zur Laborluft haben darf. Feuchtigkeit und Sauerstoff reagieren an der frischen Filmoberfläche, und der Schaden ist angerichtet, bevor die Probe jemals eine Zelle erreicht. Das Gießen und Trocknen im Inneren der Box hält den gesamten Ablauf in einer einzigen Atmosphäre, weshalb das Gerät auch so kompakt gebaut ist: Ein Instrument, das nicht durch die Schleuse (Antechamber) passt, ist ein Instrument, das auf diese Weise überhaupt nicht genutzt werden kann.
F6: Welches Modell benötige ich, 300X250 oder 400X250?
Gehen Sie von der Probe aus, nicht von den Spezifikationen. Der Hub (Stroke) muss länger sein als Ihre längste Probe plus einem Einlauf und einem Auslauf an jedem Ende, da die Rakel (Blade) sonst über einen Teil des Films noch beschleunigt oder bereits abbremst. Überprüfen Sie dann die Länge der Vakuumplatte anhand derselben Probe, da eine 415-mm-Platte eine 400-mm-Folie mit Rand an beiden Enden nicht sinnvoll halten kann. Überprüfen Sie schließlich die Stellfläche (Footprint) und die Stromversorgung: 560 x 530 mm bei 1,5 kW oder 660 x 550 mm bei 3 kW. Wenn selbst der 300-mm-Hub zu viel ungenutzte Platte für die Proben lässt, die Sie tatsächlich verwenden, ist der kürzere 300X200 aus derselben Familie die kleinere und günstigere Lösung.
Schicken Sie uns die Suspension (Slurry), die Nassfilmdicke, das Lösemittel und die Größe der größten Probe, die Sie beschichten müssen, und wir sagen Ihnen, welcher der beiden Hübe passt und ob der Standard-100-mm-Applikator ausreicht oder ob Sie die 150-mm- oder 250-mm-Version benötigen.
tob.amy@tobmachine.com | +86 181 2071 5609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 21.10.2026
Vorherige:
Hochpräzise Doppelschicht-Schlitzdüsen-BeschichtungsmaschineNächste:
Automatische Filmbeschichtungs- und Trocknungsmaschine
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns