Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- zylindrische Zellenmontagemaschine
- >
- zylindrische Zell-PVC-Schrumpffolienmaschine
- >
- Automatische Batterie-Schrumpffolienverpackungsmaschine für 21700 Zellen
Kategorien
Heiße Produkte
Loading...
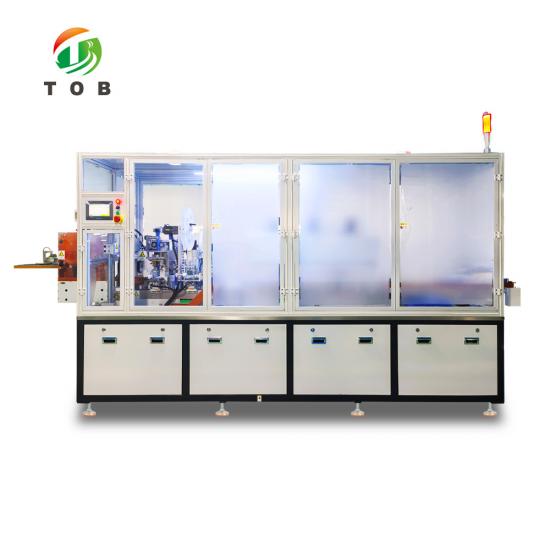
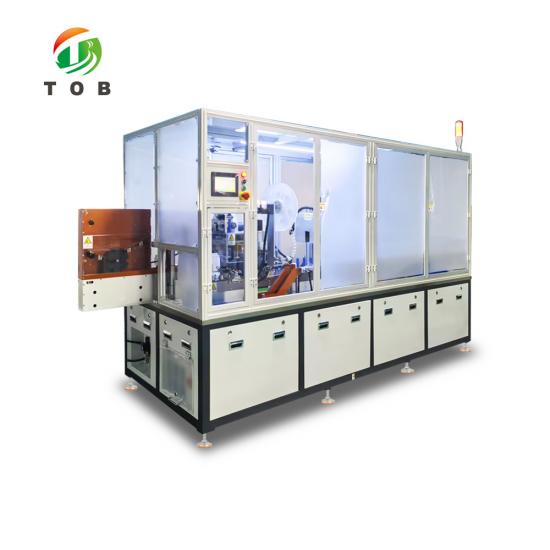
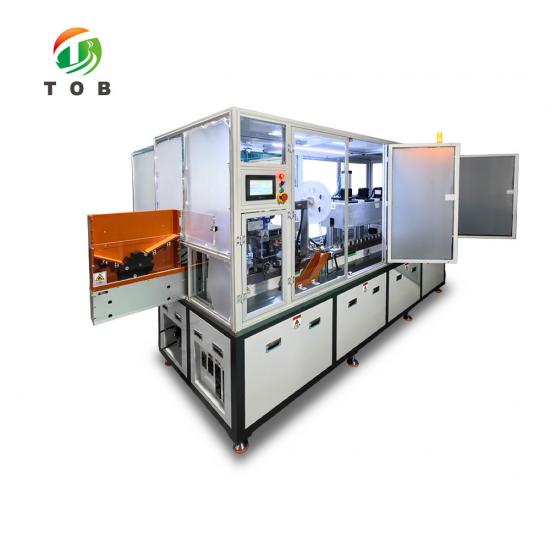
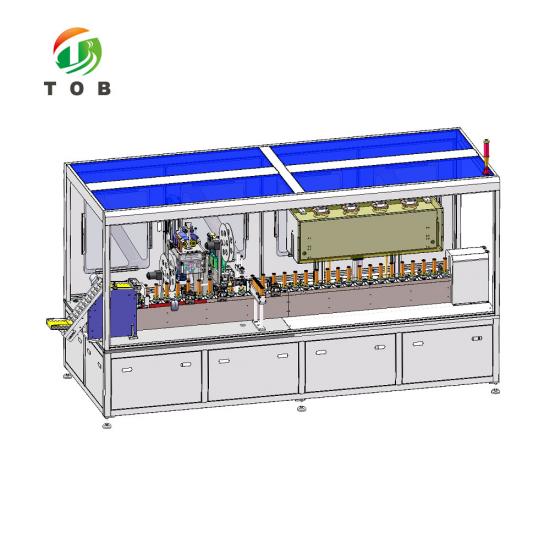
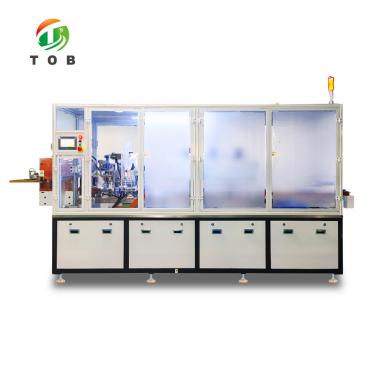
Automatische Batterie-Schrumpffolienverpackungsmaschine für 21700 Zellen
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-AFC-21700-C1Bestellung (moq):
1 setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Automatische Batterie-Schrumpfverpackungsmaschine für 21700 Zellen – TOB-AFC-21700-C1
Schlauch, Pluspol-Isolierpad und Schrumpfung in einer Kette: auf ±0,7 mm zugeschnittener Schlauch, Auswurf bei fehlendem Pad, Heißluftkanal von 0 bis 180 °C mit Zellendrehung, 2 Zellen pro Minute in einer vollständigen Schutzumhausung
Produktübersicht und ideale Anwendungen
Eine 21700 Zelle verlässt die Linie mit drei Dingen: einer Folienhülle, einem Pluspol-Isolierpad und einer schrumpfpassgenauen Oberfläche. Die TOB-AFC-21700-C1 erledigt alle drei Schritte auf einer Kette: Zellen bewegen sich auf einer schrittgesteuerten Kette auf Magnetsitzen an den Schlauch-, Pad-, Positionier- und Schrumpfstationen vorbei und werden von Hand entnommen.
Einschlauchen und Polstern gehören zusammen, da das Pad im Schlauch sitzt und nicht darauf. Der Schlauch wird auf ±0,7 mm zugeschnitten und auf eine festgelegte Höhe zugeführt; das Pad wird aus Band gestanzt und auf den Pluspol abgelegt; ein Sensor prüft es, und eine Zelle ohne Pad wird vor dem Tunnel aussortiert. Eine ungepolsterte Zelle, die geschrumpft wird, sieht fertig aus und fällt später im Akkupack auf.
Der Tunnel arbeitet von 0 bis 180 °C mit zirkulierender Heißluft und dreht jede Zelle im Durchlauf, sodass die Hülle gleichmäßig schrumpft, anstatt Falten zu werfen. Die Nennleistung beträgt 2 Zellen pro Minute, 900 pro Tag, innerhalb einer vollständigen mechanischen Schutzumhausung. Für die 18650 ist die Wärmeschrumpfmaschine für 18650 Zylinderbatterien und Superkondensatoren dieselbe Ausführung im kleineren Format.
Ideal für:
- 21700er-Linien mit gemeinsamem Einschlauchen und Polstern
- Akkupacks, die ein Pluspol-Pad benötigen
- Labore, die das manuelle Einschlauchen ersetzen
- Anlagen, die einen Aussortierung bei fehlendem Pad erfordern
- Tunnel, deren Außentemperatur unter 50 °C bleiben muss
Die Zahlen sind Nennwerte: 900 Zellen pro Tag entsprechen 2 pro Minute über eine 7,5-Stunden-Schicht, und die Gutteilquote von 98 % bezieht sich auf die fertigen Zellen und nicht auf die in den Tabellen unten aufgeführte maschinenbedingte Ausschussquote von 99 %.
Ablauf: Magazin, Schlauch, Pad-Stanze, Tunnel, Auswurf.
Nennen Sie uns das Zellformat, das Schlauchmaterial und die Ummantelungsabmessungen aus Ihrer Packzeichnung. Unser Ingenieur bestätigt die Schlauchstation, die Pad-Matrize und die Tunneleinstellungen.
Füllen Sie das Anfrageformular unten aus und unser Ingenieur wird Ihre Anforderungen prüfen. Bevorzugen Sie E-Mail? Kontaktieren Sie tob.amy@tobmachine.com.
Vollständige technische Daten
Drei Zahlengruppen sind bei dieser Maschine von Bedeutung: was sie pro Schicht produziert, welche Maße der Schlauch und die Ummantelung einhalten müssen und was die Linie bereitstellen muss. Sie sind unten getrennt aufgeführt, da sie in verschiedenen Phasen von unterschiedlichen Personen überprüft werden.
1. Leistung und Qualität
| Artikel | Wert | Hinweis |
| Kapazität pro Tag | 900 Zellen oder mehr | Nennwert, nicht gemessen |
| Kapazität pro Minute | 2 Zellen oder mehr | 2 pro Minute entsprechen 900 über eine 7,5-Stunden-Schicht |
| Gutteilquote | 98 % oder mehr | Fertige Zellen |
| Ausbeute | 99 % | Ausschluss ausschließlich durch die Maschine verursacht |
| Verfügbarkeit | 95 % oder mehr | Ausfallzeit nur durch die Maschine verursacht |
| Schutzvorrichtung | Vollständig geschlossene mechanische Schutzvorrichtung | Ganze Maschine |
98 % Durchsatzrate und 99 % Ausbeute sind zwei verschiedene Zahlen: Erstere zählt jede Zelle, die die Maschine verlässt, letztere zählt nur Zellen, die die Maschine selbst beschädigt hat.
2. Abmessungen von Schrumpfschlauch, Isolierpad und Umwicklung
| Position | Wert | Hinweis |
| Schlauchmaterial | PET oder PVC | Wärmeschrumpfschlauch |
| Außendurchmesser der Schlauchrolle | 420 mm max. | |
| Schlauchbreite | 33,5 bis 34,0 mm | Flachbreite im Lieferzustand |
| Schlauchdicke | 0,05 bis 0,15 mm | |
| Schlauch-Schnittgenauigkeit | ±0,7 mm | Rotiermesser |
| Tunneltemperatur | 0 bis 180 °C, einstellbar | Auf das gewünschte Schrumpfergebnis einstellen |
| Umwicklungsbreite oben und unten | 1,5 bis 2,5 mm | Nach dem Schrumpfen |
| Positive Endumwicklung | 3 mm, +0,95 / -0,90 mm | Wie in der Zeichnung angegeben |
| Negative Endumwicklung | 2,5 mm, +1 / -1 mm | Wie in der Zeichnung angegeben |
| Isolierpad | Aus Band gestanzt, auf dem Pluspol platziert | Vorhandensein vor dem Tunnel geprüft |
Die Umwicklungszahlen sind exakt wie angegeben aufgeführt. Die Zeichnung, die festlegt, von welchem Bezugspunkt jede einzelne gemessen wird, wird mit der Bestellung ausgegeben.
3. Maschinenabmessungen und Medienanschlüsse
| Position | Wert | Hinweis |
| Abmessungen (L x B x H) | 2750 x 930 x 1900 mm | Tatsächliche Abmessungen werden an die Endkonfiguration angepasst |
| Leistung | 7 kW | |
| Stromversorgung | 220 / 380 bis 400 V AC, dreiphasig, vier Leiter plus Schutzleiter, 50 Hz | |
| Spannungsschwankung | Weniger als ±10% | |
| Druckluft | 6 bar | Am Einlass trocken und gefiltert |
| Außenflächentemperatur | Unter 50 °C | Isolierte Außenplatten |
| Struktur | Aluminium und Edelstahl oder zum Korrosionsschutz beschichtet | Ergonomisches Layout |
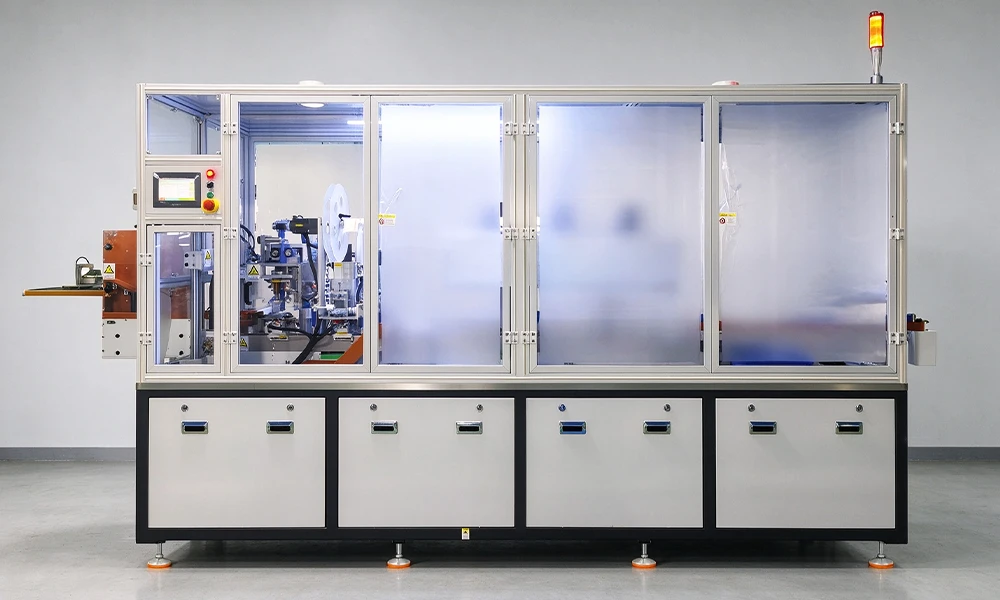
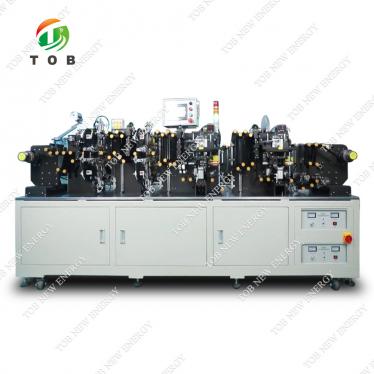
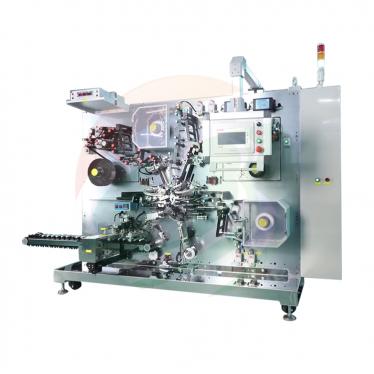
TOB-AFC-21700-C1: Trichter an einem Ende, Hülsen- und Unterlegscheibenstationen in der Mitte, Schrumpftunnel und Auswurf am anderen Ende, alles hinter einer vollständigen Schutzverkleidung.
Wie sich eine Zelle durch die Maschine bewegt
Die Reihenfolge wird durch die Kette festgelegt, nicht durch den Bediener: Trichter, Magnetsitz, Hülse, Unterlegscheibe, Unterlegscheibenprüfung, zweite Positionierung, Schrumpfen, Auswurf. Jede Station arbeitet, während die Kette angehalten ist, und übergibt die Zelle an den nächsten Takt, sodass ein Fehler an einer Station die Linie anhält, anstatt eine halbfertige Zelle weiterzuleiten.
1. Trichter, Magnetsitze und Schrittvorschub
Zellen fallen aus dem Trichter auf eine Kette aus Gliederverbindungen, von denen jede einen Magnetsitz trägt, der die Zelle an ihrer Basis aufrecht hält. Ein Schrittmotor treibt die Kette in Takten an, sodass die Zelle an einer Station ankommt, anhält, bearbeitet wird und weiterfährt. Nichts wird durch Vakuum transportiert und nichts wird an der Seitenwand gegriffen, wodurch verhindert wird, dass die Hülse vor dem Schrumpfen markiert wird.
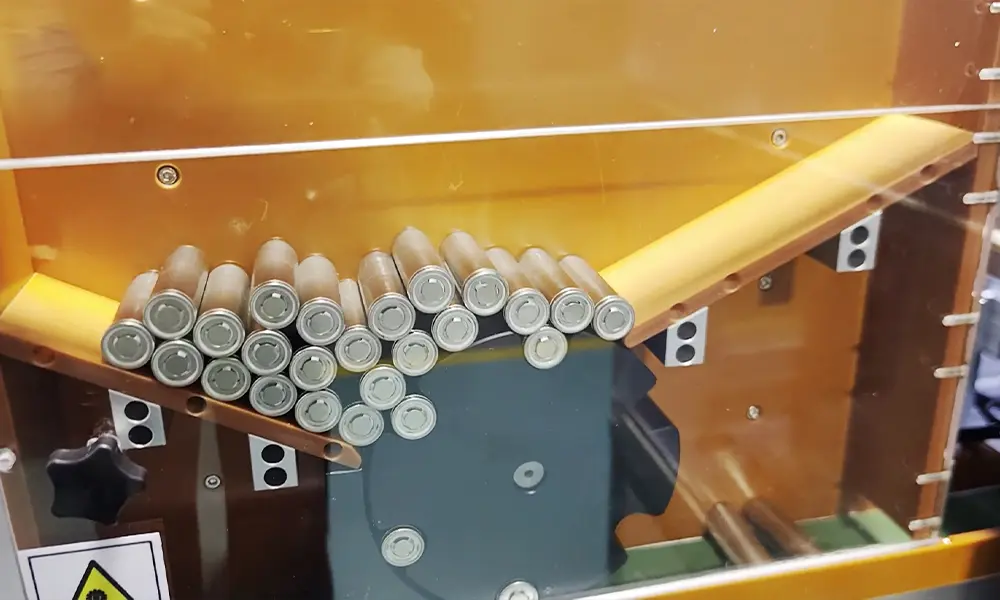
21700-Zellen werden über ein Zuführsternrad zum Zuführförderband transportiert.
2. Hülsenstation: Abwickeln, Rundschnitt, Höhe einstellen
Die Hülsenrolle wird über Führungsstangen und Rollen in einen von einem Schrittmotor angetriebenen Rundringschneider abgewickelt, wobei die Klinge durch eine Buchse geführt wird, damit der Schnitt rechtwinklig zum Schlauch bleibt. Ein Servovorschub misst die Länge, sodass die Hülse auf eine eingestellte Höhe statt auf einen festen Hub geschnitten wird. Ein pneumatischer V-Block schließt sich um die Zelle, um sie unter dem Schneider zu zentrieren, und Rollen werden beim Produktwechsel mit Klebeband verbunden, sodass die Linie nicht für jede Rolle neu eingefädelt werden muss. Die gleiche Aufgabe für die kleinere Dose wird ausgeführt von der PVC Film Shrink Packaging Machine For 18650 Cylindrical Battery, welche die Hülsen- und Schrumpfsequenz in einem anderen Format teilt.
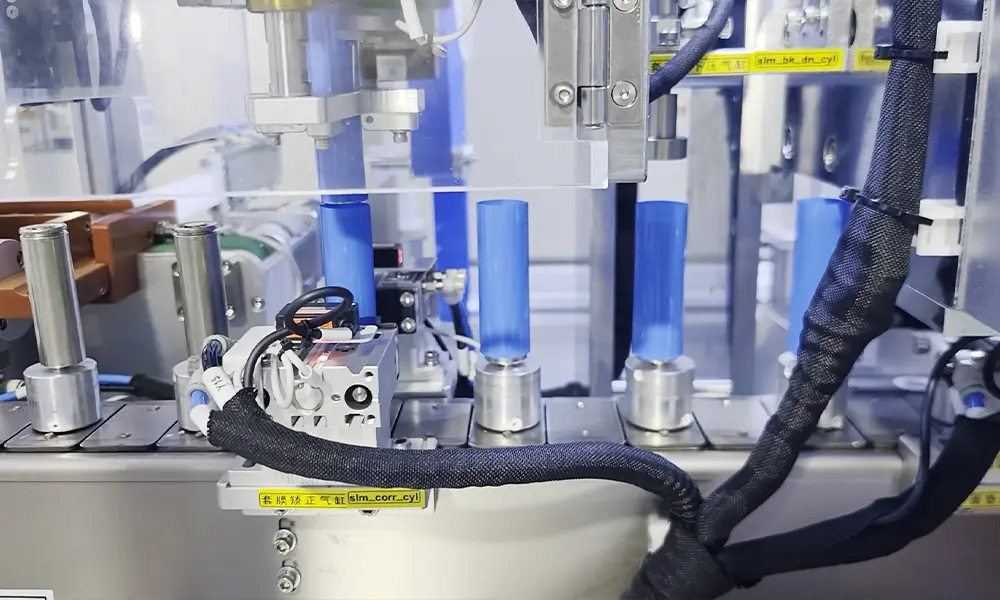
21700-Zelle wird an der Hülsenstation mit einer Hülse versehen
3. Unterlegscheibenstanzen, -platzierung und -anwesenheitsprüfung
Isolierband wird von einem Schrittmotor in ein pneumatisches Stanzwerkzeug gezogen, und die gestanzte Unterlegscheibe fällt auf das darunter wartende Plusende der Zelle. Das Abfallband wird auf einer Aufwickelspule aufgewickelt, sodass das Werkzeug nicht durch seinen eigenen Abfall verstopft wird. Ein Sensor prüft dann, ob eine Unterlegscheibe vorhanden ist: eine Zelle ohne Unterlegscheibe wird beim nächsten Takt aussortiert, anstatt geschrumpft zu werden, da eine fehlende Unterlegscheibe nicht mehr zu sehen ist, sobald sich die Hülse über die Schulter gelegt hat. Prismatische Zellen nehmen einen völlig anderen Weg: Die Prismatic Cell Insulation Film Wrapping Machine umwickelt das Gehäuse, anstatt eine Dose mit einer Hülse zu versehen.
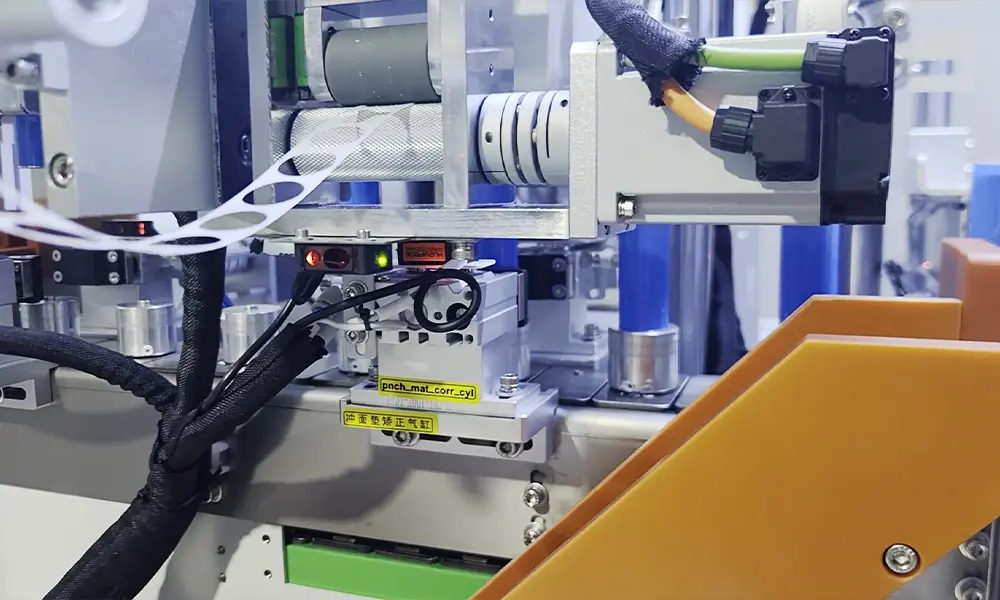
Unterlegscheibenstation: Die gestanzte Scheibe wird auf das Plusende gesetzt und überprüft, bevor die Zelle weiterfährt.
4. Zweite Positionierung vor dem Tunnel
Bevor die Zelle in den Tunnel einfährt, wird ihre Position auf dem Magnetsitz korrigiert, sodass der Magnet die Basis zentriert hält. Ohne diese Korrektur kann die Folie während des Schrumpfens den Magneten erreichen, und die Unterkante rollt sich um den Sitz anstatt um die Zelle: Die Zelle kommt mit einer eingerollten unteren Lippe heraus, die durch keine Tunneleinstellung behoben werden kann.
5. Schrumpftunnel mit Zellrotation
Der Tunnel verteilt Heißluft um die Kammer und hält den Sollwert von 0 bis 180 °C. Wenn die Kette hindurchfährt, wird jede Zelle gedreht, sodass jede Seite der Hülse dieselbe Luft abbekommt: eine stehende Zelle schrumpft zuerst auf der der Düse zugewandten Seite und wirft auf der anderen Seite Falten. Die Außenplatten sind isoliert und die berührbare Oberfläche bleibt unter 50 °C.
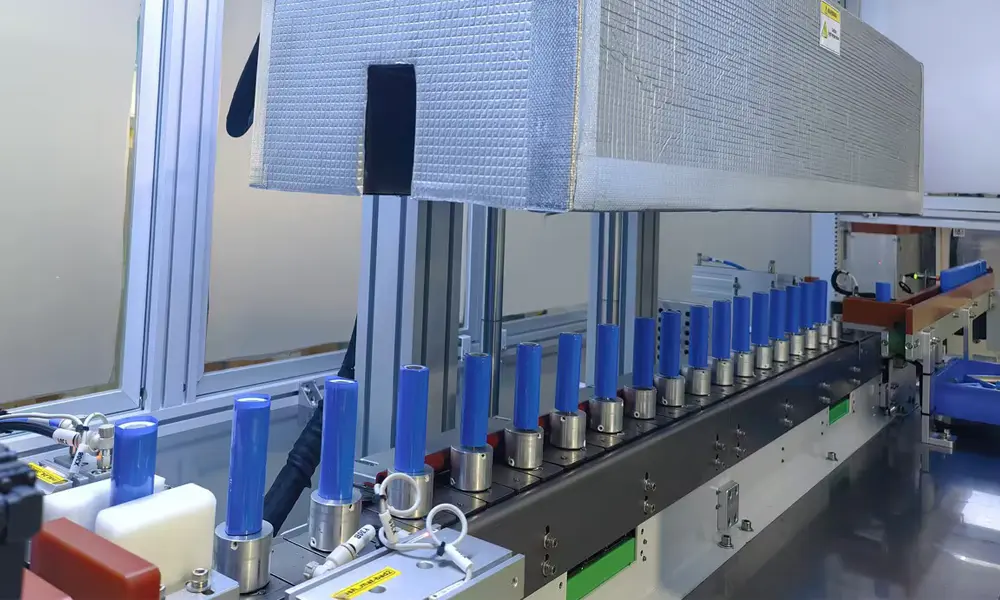
Schrumpftunnel mit geöffneter oberer Abdeckung zu Demonstrationszwecken; die Zellen rotieren, während die Kette sie durchtransportiert.
Steuerungssystem und Hauptkomponenten
| Position | Marke / Spezifikation | Hinweis |
| SPS | Mitsubishi / Panasonic / Keyence | Wird bei Bestellung festgelegt |
| Pneumatische Komponenten | SMC / FESTO | Zylinder, Ventile, Wartungseinheit |
| Bedieneinheit | Chinesische und englische Benutzeroberfläche | Sprache wird bei Bestellung festgelegt |
| Gestell und Abdeckungen | Aluminium und Edelstahl oder beschichtet für Korrosionsbeständigkeit | Vollständige mechanische Schutzeinrichtung |
| Schlauchschneider | Rundmesser, schrittmotorangetrieben, buchsengeführt | Schnittgenauigkeit ±0,7 mm |
Um die Lieferanforderungen zu erfüllen, behält sich der Lieferant das Recht vor, eine Komponente durch ein gleichwertiges Teil zu ersetzen, sofern die in den obigen Tabellen genannte Nennleistung unverändert bleibt. Teilen Sie uns bereits bei der Anfrage mit, wenn Ihre eigene Qualifizierungs- oder Ersatzteilrichtlinie eine Marke vorschreibt; diese wird dann in der Bestellspezifikation bestätigt.
Wichtigste technische Merkmale
- Drei Arbeitsgänge auf einer Kette. Das Überziehen der Schläuche, das Einlegen der Pads und das Schrumpfen sind separate Stationen auf einer einzigen schrittmotorangetriebenen Kette, sodass eine Zelle niemals zwischen diesen umgespannt wird und das Pad bei einem Transfer nicht verloren gehen kann.
- Schlauchabschnitt auf festgelegte Höhe statt auf festen Hub. Ein Servo misst die Länge und ein Schrittmotor treibt den Ringcutter an, der buchsengeführt ist, damit die Klinge rechtwinklig zum Schlauch bleibt; die angegebene Schnittgenauigkeit beträgt ±0,7 mm.
- Pads direkt von der Rolle ausgestanzt. Das Pad wird direkt an der Maschine aus einer Rolle hergestellt, anstatt vorgefertigt eingekauft zu werden, und das Stanzgitter wird wieder aufgewickelt, sodass es keinen Behälter mit losen Pads gibt, die ausgehen können, und keine Teilenummer an ein Zellformat angepasst werden muss.
- Ein Ausschussteil statt einer Sichtprüfung. Ein Sensor sucht nach dem Pad nach dem Einlegen, und die Zelle wird vor dem Tunnel aussortiert. Das ist der Unterschied zwischen einer Maschine, die Pads einlegt, und einer Maschine, die beweisen kann, dass sie es getan hat.
- Die zweite Positionierung schützt die untere Umhüllung. Die Zelle wird vor dem Schrumpfen auf dem magnetischen Sitz zentriert, damit die Folie den Magneten nicht erreicht und sich um diesen herumrollt.
- Rotation durch den Tunnel. Zellen werden beim Durchlaufen der Kette gedreht, sodass der Schlauch gleichmäßig Luft abbekommt und gleichmäßig schrumpft; die spezifizierte obere und untere Umhüllung beträgt 1,5 bis 2,5 mm.
- Gesichert und berührungssicher. Die gesamte Maschine befindet sich hinter einer mechanischen Schutzvorrichtung, und die isolierten Außenpaneele bleiben unter 50 °C, während der Tunnel mit bis zu 180 °C betrieben wird.
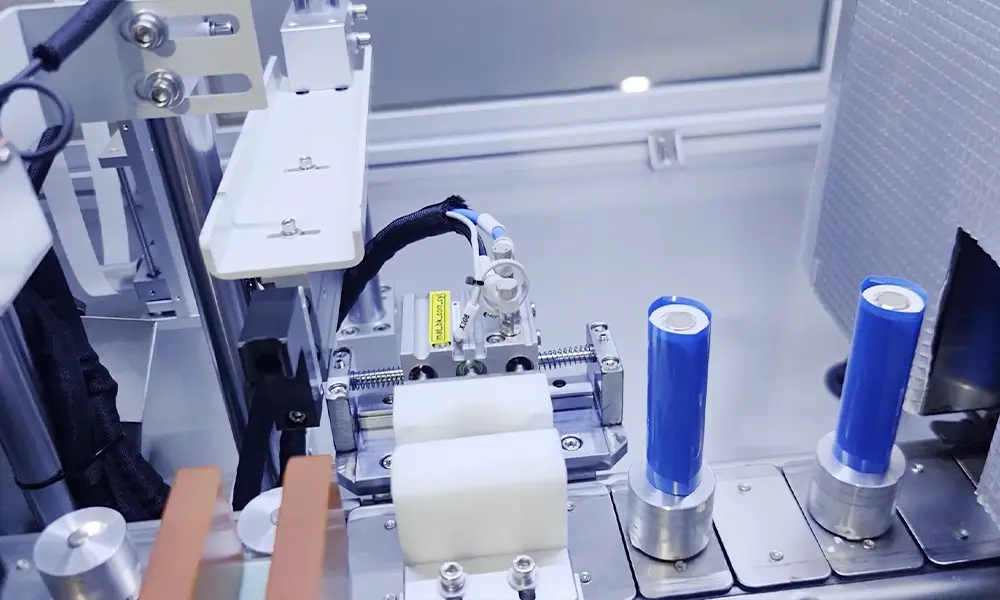
Eine Zelle, die die Schlauch- und Padstationen passiert hat, auf dem Weg in den Tunnel.
Warum Pad und Umhüllung über die Ausbeute entscheiden
Das Aufbringen des Schrumpfschlauchs sieht nach dem einfachen Teil der Zellenmontage aus, und genau hier entsteht ein überraschend großer Teil der Ausfälle. Ein Schlauch, der an der Schulter 0,5 mm zu kurz ist, lässt die Aluminiumkante gegenüber einem Nickelstreifen frei; ein verrutschtes Pad bedeutet, dass der Pluspol im Inneren des Akkupacks freiliegt; eine untere Umhüllung, die sich über den Magneten gerollt hat, führt dazu, dass die Zelle im Halter hervorsteht. Nichts davon zeigt sich bei einem elektrischen Test am Ende der Linie, aber alles zeigt sich später.
Das ist das Argument dafür, die drei Arbeitsgänge auf einer Kette und nicht an drei Werkbänken durchzuführen. Jede Übergabe zwischen Aufnahmen ist eine Gelegenheit für das Pad, sich zu verschieben, oder für den Schlauch, die Dose hinaufgeschoben zu werden; wenn die Zelle vom Magazin bis zum Tunnel auf demselben magnetischen Sitz belassen wird, entfallen diese Übergaben vollständig, allerdings um den Preis einer Maschine, die komplett und nicht Station für Station umgerüstet werden muss.
Die Isolierplattner-Station verdient einen eigenen Absatz, da hier bei billigen Maschinen oft gespart wird. Vorgeschnittene Platten werden in Beuteln gekauft und von Hand oder von einem Bestückungskopf eingesetzt; eine Klebebandrolle und ein Stanzwerkzeug fertigen die Platte direkt am Einsatzort, und da sich der Stanzstempel in der Maschine befindet, kann der Präsenzsensor direkt dahinter platziert werden. Wenn das Werkzeug blockiert oder das Band ausgeht, erkennt der Sensor blanke Zellen und der Auswurf springt an, anstatt dass die Linie unbemerkt Zellen ohne Platten produziert.
Die untere Umhüllung ist ein mechanisches Problem, kein Tunnelproblem. Folie wird weich, bevor sie schrumpft. Wenn sich die Zelle also nicht mittig auf ihrem Sitz befindet, hängt die Folie zum Magneten hin durch und nimmt die Form dessen an, was sie berührt. Die Korrektur der Position vor dem Tunnel ist ein zwei Sekunden langer mechanischer Vorgang und der Grund, warum die zweite Positionierungsstation zwischen der Plattenprüfung und dem Ofen existiert.
Was die Maschine nicht tut, ist ebenso klar. Zwei Zellen pro minute sind eine Endverarbeitungsrate für eine Linie, die mit einem ähnlichen Tempo wickelt und montiert; es ist kein Hochgeschwindigkeitsverpacker, und ein Werk, das zehn pro minute benötigt, muss sich nach einer anderen Maschinenklasse umsehen. Die Werkzeuge dieser Ausführung sind für das Format 21700 ausgelegt, sodass ein anderer Becherdurchmesser eher eine Frage für die Anfrage als ein Wechsleteil ist, von dem man einfach ausgehen kann.
Rüsten, Qualitätsprüfungen und Sicherheit
1. Wechseln einer Hülsenrolle
Rollen werden mit Klebeband verbunden, damit die Linie nicht bei jedem Wechsel neu eingefädelt werden muss: an der Spleißstelle anhalten, die Verbindung am Schneider vorbeilassen und fortfahren. Halten Sie die neue Rolle innerhalb des angegebenen Außendurchmessers von 420 mm, der Breite von 33,5 bis 34,0 mm und der Dicke von 0,05 bis 0,15 mm; ein breiteres Rohr sitzt nicht in der Führung, und ein dickeres verändert die Schnittqualität, ohne dass die Einstellung geändert wird.
2. Was bei jeder Schicht zu prüfen ist
Messen Sie die Umhüllung an den ersten fünf Zellen: oben und unten 1,5 bis 2,5 mm, Pluspol 3 mm mit einer Toleranz von +0,95 / -0,90, Minuspol 2,5 mm mit ±1 mm. Brechen Sie dann eine Zelle auf und vergewissern Sie sich, dass sich die Platte unter der Hülse befindet, nicht daneben. Protokollieren Sie den Tunneleinstellwert passend zur Charge, denn dieselbe Einstellung ergibt bei einer anderen Hülsendicke keine identische Umhüllung.
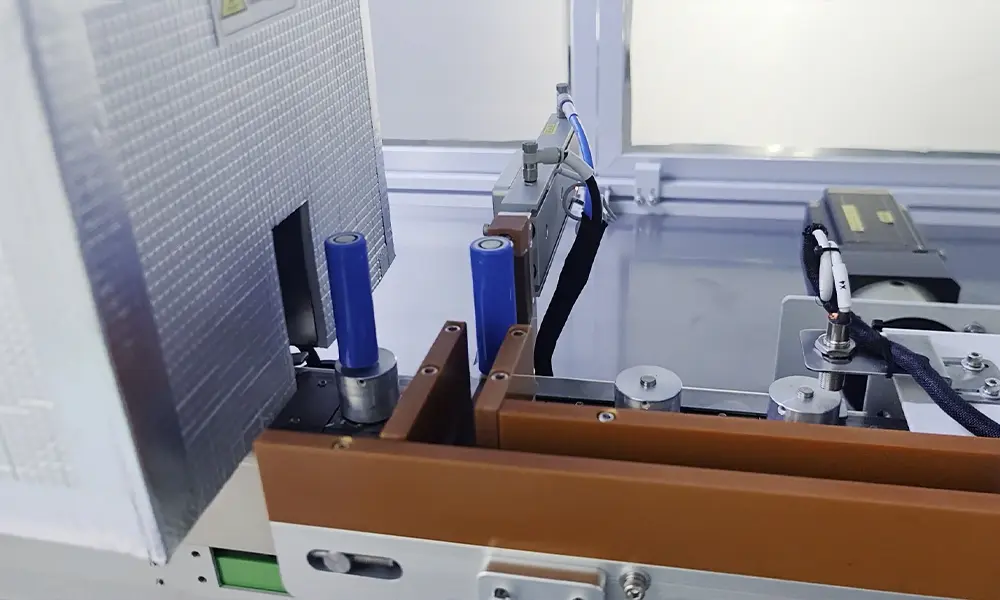
Eine Zelle direkt aus dem Tunnel: Die Hülse hat sich über der Platte geschlossen und die Umhüllung sitzt.
3. Sicherheit und Sperrung (Lockout)
Die Maschine läuft mit 7 kW bei 220 oder 380 bis 400 V Drehstrom, mit 6 bar Druckluft, und der Tunnel hält bis zu 180 °C aus. Schalten Sie den Strom ab und entlüften Sie die Druckluft, bevor Sie in eine Station greifen, und betreiben Sie die Anlage nicht ohne Schutzabdeckungen: Die Schutzvorrichtung ist mechanisch und das Einzige zwischen einem Bediener und einer sich bewegenden Kette. Die Außenverkleidungen sind isoliert, um unter 50 °C zu bleiben, aber das Tunnelinnere und der Stanzbereich sind es nicht.
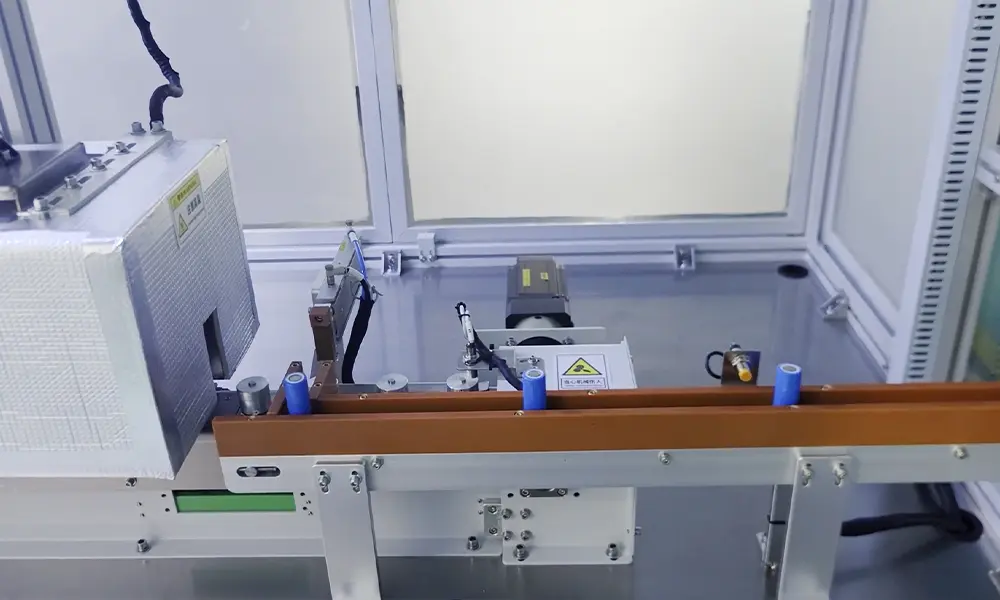
Ausgabeseite: Fertige Zellen werden am Ende der Kette von Hand entnommen.
Zertifizierung, Patente und Forschungsnachweis
1. CE-Kennzeichnung: Was im Zertifikat tatsächlich genannt wird
Die CE-Dateien 2024 für diese Maschinenfamilie lauten M.2024.206.C00042 gemäß Niederspannungsrichtlinie 2014/35/EU und M.2024.206.C00063 gemäß Maschinenrichtlinie 2006/42/EG mit der EMV-Richtlinie 2014/30/EU, ausgestellt durch CAC für ein Produkt, das als PVC-Schrumpfmaschine beschrieben wird. Ihre Modellspalte lautet TOB-RS4015, TOB-AFC-C1, TOB-AFC-C2 und TOB-TMD-A26. Sie nennt die Familienbezeichnung TOB-AFC-C1, nicht die auf dieser Seite genannte, für 21700 qualifizierte TOB-AFC-21700-C1. Wenn Ihr Import erfordert, dass das Zertifikat exakt mit dem Typenschild übereinstimmt, sollte entweder das Typenschild die zertifizierte Bezeichnung tragen oder das Modell muss zur Datei hinzugefügt werden, und dies sollte besser vor der Bestellung als erst beim Zoll geklärt werden.
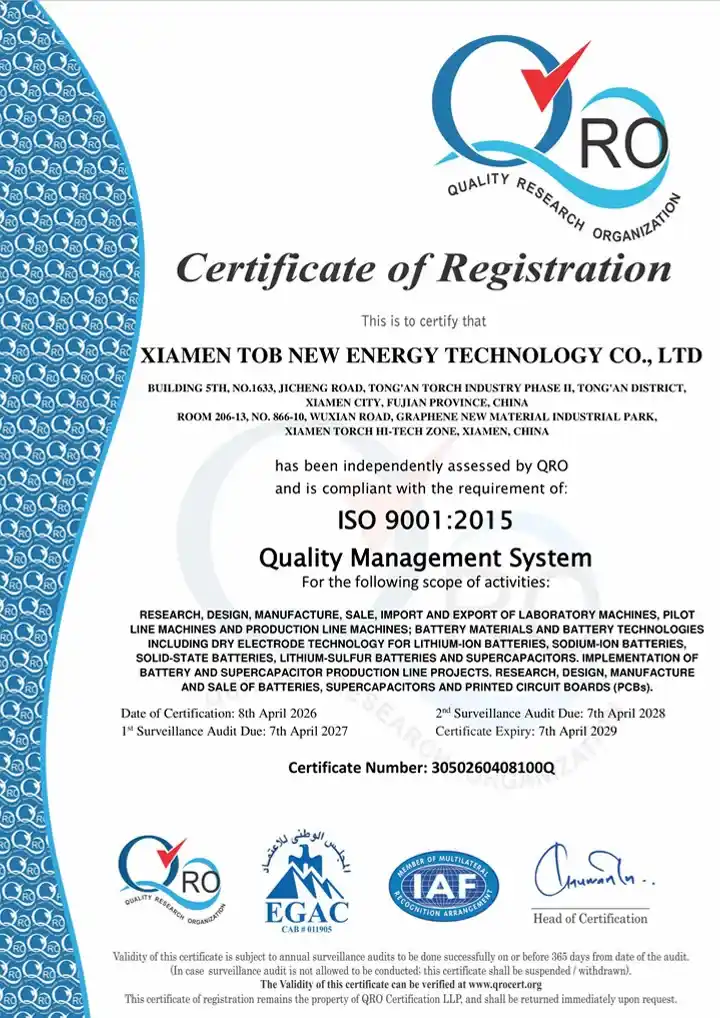
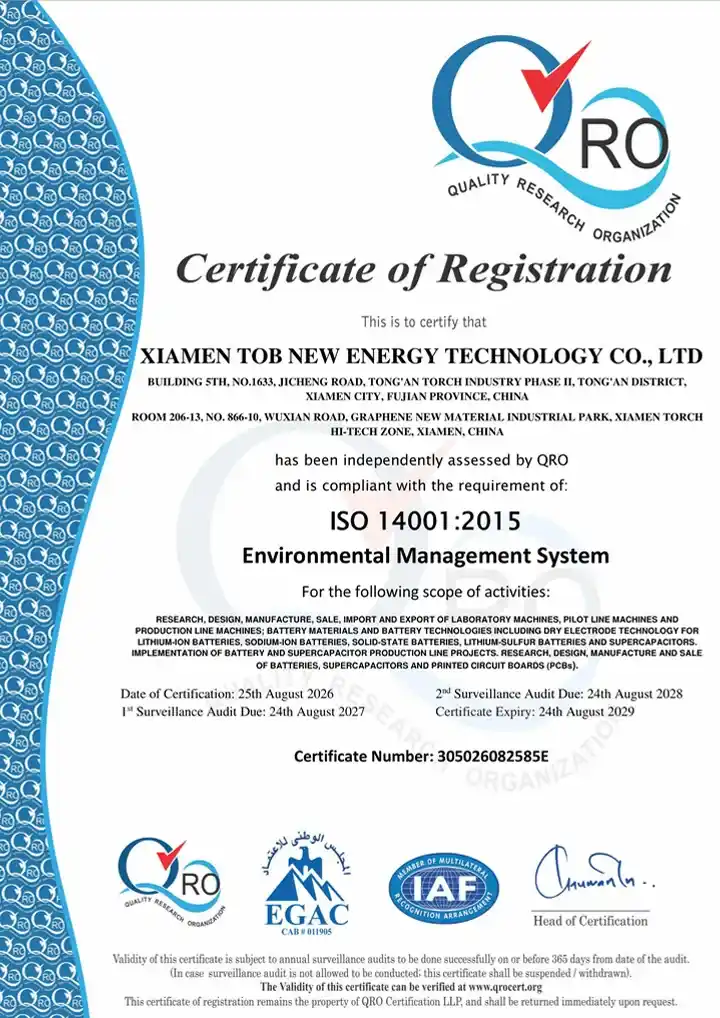
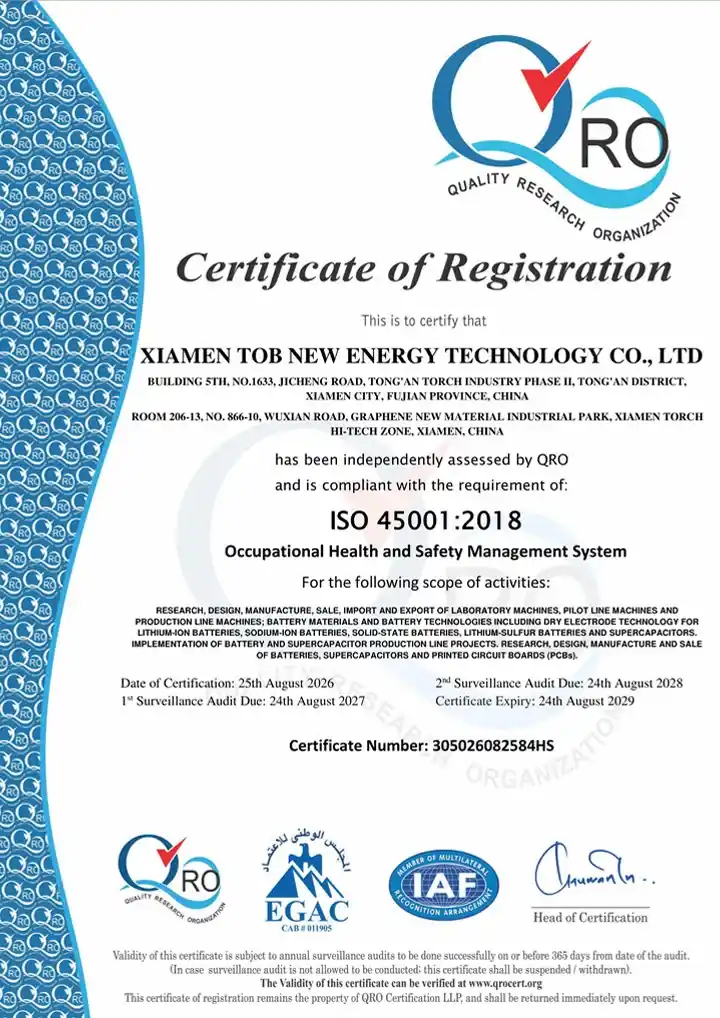
2. Managementsystem-Zertifikate
|
|
|
| ISO 9001: 3050260408100Q | ISO 14001: 305026082585E | ISO 45001: 305026082584HS |
ISO 9001 wurde am 8. April 2026 ausgestellt und ist bis zum 7. April 2029 gültig; 14001 und 45001 decken dasselbe Werk ab. Diese beschreiben das Werk, nicht die Maschine, und werden aus diesem Grund separat von den CE-Dateien aufgeführt.
3. Patente
Das Unternehmen hält 55 chinesische Patente. Keines davon bezieht sich auf Folieneinwickeln, Polsterstanzen oder Schrumpftunnel, sodass auf dieser Seite nichts auf einem Patentanspruch beruht; die technische Entwicklung liegt hier im Mechanismus und in der Abfolge, nicht in einem geschützten Merkmal.
4. Akademische Leistungen
Unser Zitationsindex enthält 707 begutachtete Datensätze zu Geräten dieser Art, von denen 70 ein TOB-Modell nennen. Keiner der 707 benennt TOB-AFC-21700-C1, und wir werden keine Zitation von einer anderen Maschine ausleihen, um diesen Platz zu füllen.
5. Zylindrische Linien, in denen diese Maschinenklasse verwendet wird
- TOB liefert eine 32140er Produktionslinie für tablose Zylinderzellen mit Edelstahlbechern in Europa: eine Zylinderzellenlinie, bei der Ummanteln und Schrumpfen die Montage abschließen.
- Projekt einer LabFertigungslinie für zylindrische Superkondensatoren in Europa: eine kleinere zylindrische Bauform, bei der derselbe Veredelungsschritt im Labormaßstab auftritt.
Keine der Projektseiten spezifiziert TOB-AFC-21700-C1; sie werden als die Art von zylindrischer Linie dargestellt, für die diese Maschine angeschafft wurde, nicht als Referenzen für dieses Modell.
Technik-FAQ
Kann sie sowohl PET- als auch PVC-Schläuche verarbeiten?
Ja. Die Maschine ist für PET- oder PVC-Wärmeschrumpfschläuche ausgelegt, und der Tunnel ist von 0 bis 180 °C einstellbar, was dem Bereich entspricht, den Sie benötigen, um der Schrumpfkurve des jeweiligen Materials gerecht zu werden. Sagen Sie uns, welches Sie verwenden werden, damit die Tunneleinstellungen bei der Inbetriebnahme vorgenommen und nicht geschätzt werden.
Liegt die Ausbringung bei 2 Zellen pro Minute oder 900 Zellen pro Tag?
Das ist dieselbe Rate, nur auf zwei Arten ausgedrückt: 2 Zellen pro Minute während einer 7,5-Stunden-Schicht ergeben 900 Zellen. Was den Tageswert verändert, ist die Betriebszeit und nicht der Takt der Maschine, weshalb der Verfügbarkeitswert von 95 % separat von den 2 pro Minute angegeben wird.
Platziert es das Isolierpad oder versieht es nur die Zelle mit einer Hülse?
Sie stanzt das Pad aus dem Band und platziert es auf dem Pluspol, prüft dann, ob es vorhanden ist, bevor die Zelle den Tunnel erreicht. Eine Zelle ohne Pad wird aussortiert, was der Teil ist, der wichtiger ist als die Platzierung selbst.
Welche Hülle muss ich kaufen?
Eine Rolle mit höchstens 420 mm Außendurchmesser, 33,5 bis 34,0 mm Flachbreite und 0,05 bis 0,15 mm Dicke. Dies sind die Werte, auf die die Abwicklung, die Führung und das Schneidwerk eingestellt sind; ein Schlauch außerhalb des Breitenfensters läuft nicht gerade durch den Rundschneider.
Steht auf dem CE-Zertifikat TOB-AFC-21700-C1?
In denselben Dateien werden TOB-AFC-C1 und TOB-AFC-C2 benannt, was die Familienbezeichnung ohne den Zusatz 21700 darstellt. Wenn Ihr Zoll oder Kunde ein Zertifikat verlangt, dessen Modellspalte zeichengenau mit dem Typenschild übereinstimmt, teilen Sie dies bitte bei der Anfrage mit, damit das Typenschild und die Datei vor dem Versand aufeinander abgestimmt sind.
Kann dieselbe Maschine eine andere Zellgröße ummanteln?
Die Werkzeugausstattung für diesen Aufbau ist auf das Format 21700 ausgelegt, und die Hülsenbreite in der Spezifikation ist darauf abgestimmt. Andere Formate sollten abgesprochen und nicht vorausgesetzt werden: Senden Sie den Durschnitt und die Länge der Dose, und wir teilen Ihnen mit, ob es sich um ein Wechsellteil oder einen anderen Aufbau handelt.
Senden Sie das Zellformat, das Hülsenmaterial und die Wickelabmessungen aus Ihrer Packzeichnung, und wir bestätigen die Hülsenstation, das Stanzmesser und die Tunneleinstellungen.
E-Mail: tob.amy@tobmachine.com | Mobiltelefon: +86-18120715609
Geprüft von: Pinery Gong, Batterie-Montage & Ausbeuteprozess | Zuletzt aktualisiert: 18.11.2026
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns