Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Ausrüstung für die Montage von Beutelzellen
- >
- Beutelzellen-Vorversiegelungsmaschine
- >
- Kompakte Vakuum-Vordersiegelmaschine für Pouch-Zellen
Kategorien
Heiße Produkte
Loading...
Kompakte Vakuum-Vordersiegelmaschine für Pouch-Zellen
Marke:
TOBArt.-Nr.:
TOB-VHSX-100Bestellung (moq):
1 setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Kompakte Vakuum-Vordersiegelmaschine für Pouch-Zellen - TOB-VHSX-100
Passt durch eine Handschuhkasten-Schleusenkammer von 360 mm oder mehr, kein Ausbau von Glas erforderlich, 20 kg Haupteinheit, Siegelbreite 5 mm bis 120 mm
Produktübersicht und ideale Anwendungen
Die TOB-VHSX-100 ist eine Tisch-Vakuumin- und Heißsiegel-Vordersiermaschine für Pouch-Zellen und Festkörperzellen, die nach dem Einfüllen und Einwirken des Elektrolyts verwendet wird. Die Zelle wird in eine Kammer aus Aluminiumlegierung gegeben, die Kammer wird auf einen einstellbaren Wert von -95 kPa evakuiert, und ein Kupfer-Siegelkopf schließt sich bei einer eingestellten Temperatur, einem eingestellten Druck und einer eingestellten Verweilzeit auf der Aluminiumverbundfolienkante. Alles wird über den SPS-Touchscreen programmiert: Siegelzeit von Raumtemperatur bis 250 °C, Druck von 0 bis 5 kg/cm², Verweilzeit von 0 bis 99 Sekunden. Eine versiegelte, entgaste Pouch verlässt die Kammer, und der Elektrolyt bleibt dort, wo ihn die Füllung platziert hat.
Der Grund, warum diese Maschine diese Form hat, ist der Handschuhkasten. Die meisten Vakuum-Vordersiegelgeräte sind als ein Gehäuse gebaut, bei dem sich die Elektronik im Rahmen befindet, und ein Gehäuse dieser Größe kann nicht in einen Trockenraum gelangen. Die übliche Lösung besteht daher darin, ein Fenster auszubauen, die Maschine durch die Öffnung zu heben und das Glas wieder einzubauen. Das bedeutet einen Tag Arbeit, zerstört die Atmosphäre, deren Aufbau Tage gedauert hat, und die neu erstellte Versiegelung entspricht nie ganz derjenigen aus der Fabrik. Diese Maschine ist 420 mm lang, 300 mm breit und 230 mm hoch bei geschlossenem Deckel, und die Steuereinheit ist eine separate 10-kg-Einheit; beide passen durch eine Schleusenkammer von 360 mm oder mehr, sodass der Kasten niemals geöffnet wird. Wenn Ihr Handschuhkasten über eine große Vorkammer verfügt, ist die Installation ein Transfer und kein Umbau.
Das Aufteilen der Maschine tut mehr, als sie nur transportabel zu machen. Die Haupteinheit wiegt etwa 20 kg und enthält die Kammer, den Siegelkopf sowie die beiden Zylinder; die Steuerbox wiegt etwa 10 kg und enthält die SPS, das HMI und den Temperaturregler. Die Box kann im Handschuhkasten neben der Maschine oder draußen auf einem Regal stehen, und dieselbe Aufteilung ermöglicht den Betrieb der Maschine an einer Fertigungslinie, an der der Bediener an einem Förderband statt an einem Trockenraum steht. Eine Maschine, zwei Einsatzmöglichkeiten, bestimmt durch den Ort, an dem Sie die kleinere der beiden Boxen platzieren.
Was sie nicht ist, sollte ebenfalls erwähnt werden. Sie versiegelt eine Kante pro Zyklus mit einer Länge von bis zu 120 mm auf einem Stapel mit einer Dicke von 60 bis 500 µm; sie füllt keinen Elektrolyten ein, sie führt nicht die Endversiegelung nach der Formierung durch und sie evakuiert keine bereits versiegelte Zelle. Sie stellt den Schritt zwischen Befüllung und Formierung dar, und die unten verlinkten Seiten behandeln die Maschinen für die jeweiligen Schritte auf beiden Seiten.
Ideal für:
- Vordersiegeln von Pouch- und Festkörperzellen nach dem Befüllen mit Elektrolyt und Einwirken, innerhalb eines Handschuhkastens oder Trockenraums
- Labore, deren Handschuhkasten über eine große Schleusenkammer verfügt und bei denen keine praktische Möglichkeit besteht, ein Fenster zu entfernen
- Versiegelungsversuche, bei denen Verweilzeit, Druck und Temperatur jeweils unabhängig voneinander variiert werden müssen
- Pilotlinien, die ein Vordersiegelgerät an einer Station und nicht als Gehäuse in einer Ecke benötigen
- Zellen bis zu 130 mm Länge einschließlich Laschen und 130 mm Breite einschließlich der Gastasche, mit einer Siegelnaht bis zu 120 mm
Drei verwandte Geräte im Katalog lassen sich leicht mit diesem verwechseln, weshalb die Unterschiede hier aufgeführt und nicht einer Spezifikationstabelle überlassen werden. Wenn die Siegelnaht länger als 120 mm sein muss, bietet das Kompakte Vakuum-Verschweißungsgerät mit 200 mm Länge zum Vakuum-Vordersiegeln Versiegelungen bis zu 200 mm im selben Tischformat. Wenn das Befüllen, das Einwirken und das Vordersiegeln stattfinden sollen, ohne die Zelle zwischen Maschinen zu bewegen, kombiniert das All-in-One-Gerät zum Vakuum-Befüllen, Einwirken und Vordersiegeln von Elektrolyten diese drei Schritte. Und wenn die Linie außerdem die Endversiegelung und den Diffusionsschritt benötigt, erledigt das Drei-in-Eins-Gerät für Vakuum-Vordersiegeln, Endversiegelung und Elektrolytdiffusion alle drei. Diese Seite beschreibt das kleinste der vier Geräte und das einzige, das für eine Schleusenkammer dimensioniert ist.
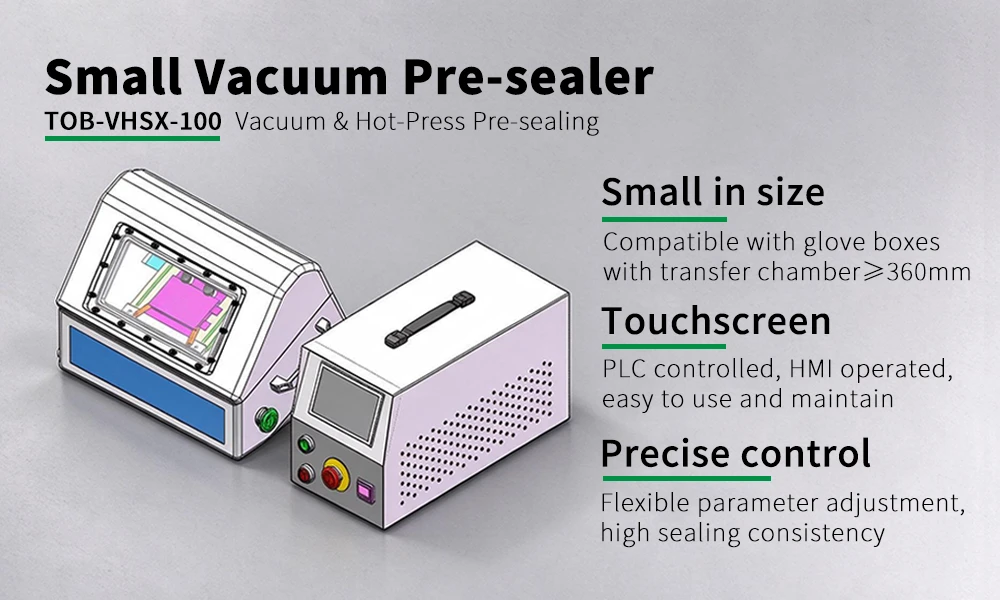
Die beiden Gehäuse der Maschine: die 20 kg schwere Verschweißeinheit mit ihrer Kammer und dem Sichtfenster auf der linken Seite und der 10 kg schwere Steuerkasten mit dem SPS-Touchscreen auf der rechten Seite. Beide passieren eine Schleuse jeweils einzeln.
Komplette technische Daten
Die erste Tabelle ist diejenige, die Sie im Hinblick auf Ihre eigene Zelle lesen sollten, da sie entscheidet, ob diese Maschine sie überhaupt verschweißen kann. Alles danach sind Maschinendetails. Die Werte entsprechen dem Datenblatt und werden ohne Rundung wiedergegeben.
1. Verschweißungsleistung auf einen Blick
| Position | Wert |
|---|---|
| Siegelbreite | 5 ± 0,4 mm, auf Anfrage einstellbar |
| Maximale Siegelarmlänge | 120 mm |
| Maximale Zellgröße | 130 mm lang einschließlich Laschen mal 130 mm breit einschließlich der Gaskammer |
| Dichtungsdickenbereich | 60 bis 500 µm |
| Dickenhomogenität | Unterschied zwischen zwei beliebigen Punkten einer Siegelnahtunter 15 µm |
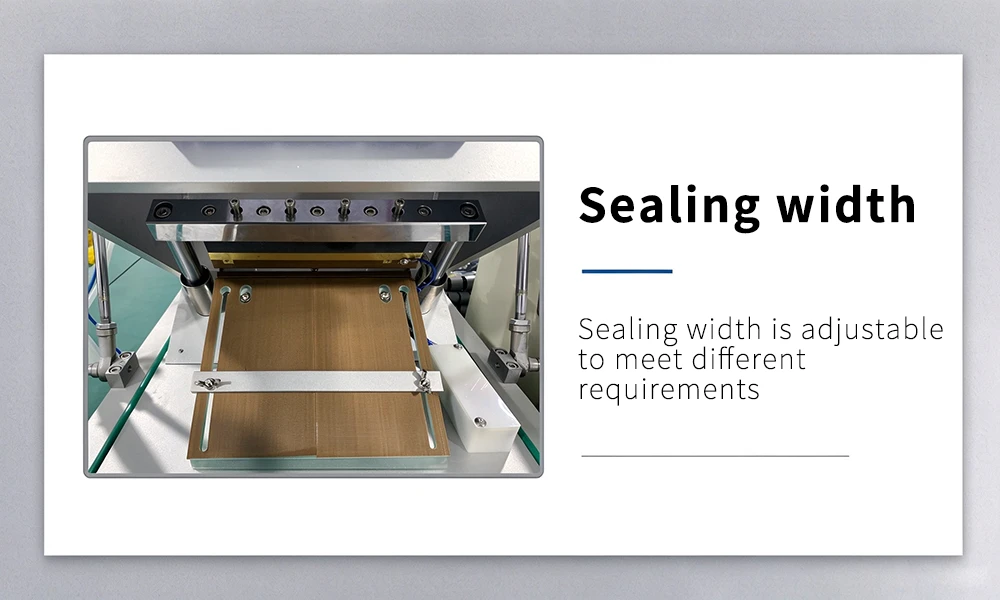
Die obere Siegelbacke mit ihrer Reihe von Einstellschrauben, den beiden Führungshülsen, die die Flächen parallel halten, und dem kupfernen Siegelbett auf dem Kammerboden.
2. Kammer, Siegelkopf und Vakuum
| Position | Spezifikation |
|---|---|
| Kammer | Aluminiumlegierung, korrosionsbeständig, mit einem Sichtfenster für die Kammer während des Zyklus |
| Vakuum | Einstellbar bis -95 kPa; die Vakuumpumpe wird vom Käufer gestellt |
| Siegelkopftemperatur | Raumtemperatur bis 250 °C, einstellbar |
| Temperaturgenauigkeit | ± 2 °C |
| Siegeldruck | 0 bis 5 kg/cm², an einem Druckregelventil eingestellt |
| Siegelzeit | 0 bis 99 s, einstellbar |
| Siegelkopfmaterial | Kupfer, für die Wärmeübertragung bei geringerer Leistung |
| Kopfbewegung | Ober- und Unterkopf durch Zylinder angetrieben und auf zwei Linearführungshülsen geführt, sodass die Siegelflächen parallel bleiben |
| Deckelbewegung | Zylinderbetrieben, geführt auf einer Drehführungshülse für eine wiederholbare Abdichtung der Kammer |
| Steuerung | SPS mit Touchscreen |
| Luftverbrauch | Ca. 0,2 L Druckgas pro Versiegelung |
| Siegelrate | 180 Siegel pro Stunde oder schneller |
3. Leistung, Versorgung und Platzbedarf
| Position | Spezifikation |
|---|---|
| Stromversorgung | 220 V, 50 Hz |
| Heizung und Verbrauch | 300-W-Heizelement; ca. 0,6 kW während des Heizens |
| Druckgas | 0,4 bis 0,5 MPa; in einer Glovebox muss das Zylinderantriebsgas dasselbe Arbeitsgas sein, das die Box verwendet |
| Größe der Anschweißeinheit | 420 mm lang mal 300 mm breit mal 230 mm hoch bei geschlossenem Deckel |
| Größe des Schaltkastens | 450 mm lang mal 220 mm breit mal 265 mm hoch |
| Gewicht | Etwa 20 kg für die Siegeleinheit, etwa 10 kg für den Schaltkasten |
| Schleuse | 360 mm oder größer, sodass die Maschine ohne Entfernen des Glovebox-Glases hineinpasst |
Zwei dieser Werte liegen in der Verantwortung des Käufers und nicht der Maschine: die Vakuumpumpe und das Druckgas. Die Pumpe muss -95 kPa beim Kammervolumen erreichen, und innerhalb einer Glovebox muss das Gas, das die Zylinder antreibt, das Boxgas sein, da alles andere die Atmosphäre verändert, die Sie zu schützen versuchen.
Haupteinheit und Schaltkasten: Was kommt wohin
Es gibt keine Komponenten-Markentabelle für diese Maschine, da das Datenblatt keine Marken nennt und das Erfinden einer Marke schlimmer wäre als das Weglassen. Was das Datenblatt jedoch spezifiziert, ist, wie die Maschine aufgeteilt ist, und diese Aufteilung ist das Nützlichste, das ein Glovebox-Käufer vor der Bestellung wissen kann.
Die Siegeleinheit trägt die Arbeitsteile: die Aluminiumkammer, den oberen und unteren Kupferkopf, die zwei Linearführungshülsen, die die Köpfe parallel halten, den Deckelzylinder an seiner Drehführung, das Sichtfenster und die zwei Zylinder, die das Pressen übernehmen. Sie misst 420 mal 300 mal 230 mm und wiegt etwa 20 kg, und sie ist der einzige Teil, der sich in der Inerte Atmosphäre befinden muss.
Der Schaltkasten enthält die SPS, den Touchscreen und den Temperaturregler: 450 mal 220 mal 265 mm, etwa 10 kg. Er kann in der Glovebox neben der Maschine stehen, draußen auf einem Regal mit durch einen Anschluss geführtem Kabel oder neben einem Förderband, wenn die Maschine an einer Linie eingesetzt wird. Nichts darin benötigt die Atmosphäre, weshalb das Aufstellen außerhalb nichts kostet und eine Wärmequelle sowie eine Elektronik aus der Box entfernt.
Drei Leitungen kreuzen die Grenze, unabhängig davon, wo die Box steht: die Stromleitung zur Siegeleinheit, die Druckgasleitung zum Antreiben der Zylinder und die Vakuumleitung zur Pumpe. Planen Sie diese drei, bevor die Maschine ankommt, denn ein Anschluss, den Sie später hinzufügen müssen, ist ein Lecktest, für den Sie kein Budget eingeplant haben. Das Sichtfenster befindet sich an der Siegeleinheit selbst, sodass der Bediener während der Siegelung eher die Kammer als den Bildschirm beobachtet.
Wichtige technische Merkmale
- Dimensioniert für eine Schleuse, nicht für einen Kran. 420 mal 300 mal 230 mm und etwa 20 kg für die Arbeitseinheit, 450 mal 220 mal 265 mm und etwa 10 kg für den Schaltkasten. Eine Schleuse von 360 mm oder mehr nimmt beides auf, was der Hauptzweck des Designs ist.
- Geteiltes Gehäuse, zwei Einsatzmöglichkeiten. Dieselbe Maschine läuft innerhalb einer Glovebox mit dem Schaltkasten daneben oder an einer Produktionslinie mit dem Schaltkasten an der Station. Nichts an der Siegeleinheit ändert sich zwischen diesen beiden Einsatzbereichen.
- Kupfersiegelköpfe. Kupfer leitet Wärme schneller als Stahl oder Aluminium, sodass der Kopf mit einem 300-W-Element die Temperatur erreicht und die Maschine beim Aufheizen etwa 0,6 kW verbraucht, anstatt einen großen Block die ganze Schicht über auf Temperatur zu halten.
- Zwei Linearführungshülsen an den Köpfen. Die oberen und unteren Köpfe werden geführt anstatt schwimmend gelagert, wodurch die beiden Siegelflächen über die 120-mm-Breite parallel gehalten werden und der Wert für die Dickengleichmäßigkeit von 15 µm eine Bedeutung erhält.
- Jeder Parameter separat einstellbar. Temperatur bis 250 °C, Druck 0 bis 5 kg/cm² über ein Regulierventil, Haltezeit 0 bis 99 s, Vakuum bis -95 kPa, Siegelbreite 5 mm nominal. Ein Siegelversuch ist ein Durchlauf dieser fünf Werte, und jeder wird einzeln eingestellt und nicht über ein festes Rezept.
- Siegelkonsistenz als Zahl angegeben. Der Unterschied zwischen zwei beliebigen Punkten einer Siegelung liegt unter 15 µm. Bei einem Stapel von 60 bis 500 µm ist dies der Wert, der vorhersagt, ob die Siegelung während der Bildung und Entgasung hält.
- Pneumatik, die in der Box bleiben kann. Etwa 0,2 l Gas pro Siegelung, und das Antriebsgas muss dasselbe Arbeitsgas sein, das die Glovebox verwendet. Bei 180 Siegelungen pro Stunde sind das etwa 36 Liter pro Stunde – ein Wert, der so klein ist, dass das Box-Reinigungssystem ihn nicht bemerkt.
Warum die Schleuse den Kauf entscheidet
Eine Glovebox ist kein Raum, den Sie betreten; es ist eine Atmosphäre, die Sie aufrechterhalten. Jedes Mal, wenn die Box zum Raum hin geöffnet wird, kommen das Wasser und der Sauerstoff, die Sie tagelang entfernt haben, wieder hinein, und das Reinigungssystem muss wieder dagegen arbeiten. Deshalb ist die Frage „geht sie durch die Vorkammer?“ kein Logistikdetail. Es ist der Unterschied zwischen einer Installation, die einen Nachmittag dauert, und einer Installation, die eine Woche Atmosphäre und ein neu versiegeltes Fenster kostet, über das Sie sich immer Gedanken machen werden.
Die Maschinen, die diesen Test nicht bestehen, sind diejenigen, die als einzelnes Gehäuse gebaut sind. Ein Vorversiegler mit der SPS, dem Temperaturregler und der Pneumatik im selben Rahmen wird zu einem Kasten von vielleicht 600 mal 500 mal 700 mm, und keine Standard-Schleuse nimmt das auf. Die Branchenantwort besteht darin, ein Fenster zu entfernen, die Maschine mit einem Kran hineinzubringen und neu zu verglasen; die Siegelung, die Sie beim zweiten Mal erhalten, wird von einem Techniker auf einer Werkbank statt in der Fabrikvorrichtung hergestellt, und sie ist die Siegelung, die darüber entscheidet, ob Ihre Box ihre Spezifikation für die nächsten fünf Jahre hält.
Was hier durch die Öffnung passen muss, ist ein Querschnitt von 300 mal 230 mm an der 20-kg-Einheit und ein Querschnitt von 220 mal 265 mm am 10-kg-Schaltkasten. Der Wert von 360 mm ist die kleinste Schleuse, in der TOB diese Maschine bestätigt hat. Eine Rechnung lohnt sich vor der Bestellung: Wenn Ihre Vorkammer eine runde Bohrung statt einer rechteckigen Tür ist, benötigt ein Rechteck von 300 mal 230 mm einen Kreis von 377 mm, um ohne Kippen hindurchzupasssen, da dies die Diagonale des Querschnitts ist. Messen Sie die lichte Öffnung anstelle der Nenngröße, und wenn sie zwischen 360 und 380 mm liegt, senden Sie uns die Zeichnung vor der Bestellung und nicht danach.
Das Aufteilen der Maschine ändert auch, womit die Atmosphäre fertig werden muss. Die Siegeleinheit bringt die Kammer, die Kupferköpfe und die Zylinder nach innen; der Schaltkasten bringt die SPS, den Touchscreen und den Temperaturregler nach außen, wo ihre Wärme die Boxkühlung nicht belastet und ihre Elektronik nicht dem Arbeitsgas ausgesetzt ist. Zwei Gehäuse bedeuten auch zwei Hübe von 20 und 10 kg anstelle eines Hubs von 30 kg, was wichtig ist, wenn sich die Schleuse auf Brusthöhe befindet und der Bediener eine einzelne Person ist.
Das Gas ist der Teil, den Käufer am häufigsten falsch machen. Die Zylinder werden durch Druckgas bei 0,4 bis 0,5 MPa angetrieben, und innerhalb einer Glovebox muss dieses Gas dasselbe Arbeitsgas sein, das die Box verwendet, und keine Fabrikluft. Fabrikluft transportiert Feuchtigkeit und Sauerstoff durch den Ausstoß jedes Hubs in die Box, und bei 0,2 l pro Siegelung und 180 Siegelungen pro Stunde sind das 36 Liter pro Stunde der falschen Atmosphäre. Schließen Sie den Antrieb an die Boxgasversorgung an, und die Pneumatik wird Teil der Atmosphäre anstatt eines Lecks in diese.
Was all dies nicht ändert, ist die eigentliche Siegelaufgabe. Eine Kante pro Zyklus, bis zu 120 mm lang, bei einem Stapel zwischen 60 und 500 µm. Eine Zelle, die zwei gesiegelte Kanten benötigt, benötigt zwei Zyklen oder eine andere Maschine, und eine Zelle, die einschließlich ihrer Gastasche breiter als 130 mm ist, passt überhaupt nicht in diese Kammer. Das sind die Zahlen, die Sie mit Ihrer Zeichnung abgleichen sollten, und sie stehen in der ersten Tabelle auf dieser Seite statt mitten darin versteckt.
Betriebsablauf, Wartung und Sicherheit
1. Ein Vorsiegelungszyklus, Schritt für Schritt
- Stellen Sie die Siegeltemperatur auf dem Touchscreen ein und lassen Sie den Kupferkopf stabilisieren. Der Regler hält ± 2 °C, und der Kopf erreicht die Temperatur schnell, da Kupfer leitet; das Warten auf den Messwert anstelle eines Timers ist die Gewohnheit, die die Versuchsergebnisse vergleichbar hält.
- Stellen Sie den Vakuumpegel, den Siegeldruck am Regulierventil und die Haltezeit ein. Diese drei sind die Parameter, die ein Siegelversuch durchläuft, und jeder ist von den anderen unabhängig.
- Legen Sie die Zelle so in die Kammer, dass sich die zu siegelnde Kante innerhalb der 120-mm-Siegelänge befindet und so positioniert ist, dass die 5-mm-Siegelung auf der Aluminiumverbundfolienkante statt auf dem Elektrodenstapel oder der Lasche sitzt.
- Schließen Sie den Deckel. Der Zylinder treibt ihn an seiner Drehführung an, und die Kammer wird versiegelt, bevor der Zyklus starten kann.
- Pumpen Sie die Kammer auf das eingestellte Vakuum ab, bis zu -95 kPa. Die Gastasche der Zelle ist der Zweck dieses Schritts: In der Tasche befinden sich der Elektrolytdampf und die Restluft, bevor sich die Kante schließt.
- Die Köpfe schließen sich und halten für die Haltezeit. Beobachten Sie das Geschehen durch das Sichtfenster statt über den Bildschirm; das Fenster ist da, weil die Siegelbildung das Einzige ist, das es wert ist, gesehen zu werden.
- Entlüften Sie, öffnen Sie den Deckel und nehmen Sie die Zelle heraus. Überprüfen Sie die Siegelbreite anhand des Nennwerts von 5 ± 0,4 mm und prüfen Sie bei der ersten Zelle eines neuen Rezepts die Dicke an mehreren Punkten im Vergleich zum Gleichmäßigkeitswert von 15 µm. Eine Siegelnaht, die über ihre Länge variiert, ist ein Druck- oder Parallelitätsproblem, kein Temperaturproblem.
2. Wartung
Das Datenblatt nennt vier Wartungsanweisungen und keine Intervalle, was ehrlich ist: Wie oft eine Maschine sie benötigt, hängt davon ab, wie viele Siegelnahtvorgänge sie pro Tag ausführt. Legen Sie die Intervalle anhand Ihres eigenen Arbeitszyklus fest.
- Halten Sie sie sauber. Wischen Sie die Kammer, die Köpfe und das Fenster mit einem weichen, mit Alkohol angefeuchteten Tuch ab. Elektrolytrückstände auf einer Siegeloberfläche verändern die Siegelnaht weit mehr als jede Parameterdrift.
- Halten Sie die Mechanik geschmiert. Ölen Sie die beweglichen Teile, damit sich Kopf und Deckel reibungslos bewegen; eine trockene Führungshülse äußert sich zuerst in einer Siegelnaht, die an einem Ende stramm ist.
- Schützen Sie die Maschine bei Nichtgebrauch. Wenn die Maschine über einen längeren Zeitraum unbenutzt bleibt, reinigen Sie die beweglichen Oberflächen und überziehen Sie sie vor der Einlagerung mit rostschützendem Öl.
- Überprüfen Sie die Befestigungselemente. Gehen Sie Schrauben, Muttern und Stifte regelmäßig durch. Bei einer Maschine, die einen Zylinder 180-mal pro Stunde taktet, ist ein lose sitzendes Befestigungselement ein Parallelitätsfehler, bevor es zu einem Sicherheitsproblem wird.
3. Sicherheit
Die Maschine hat drei Regeln in ihrem Handbuch, und die erste ist diejenige, die auf einer Werkbank am wichtigsten ist, wo der Bediener außerdem Handschuhe in einer Glovebox trägt.
- Hände weg vom Arbeitsbereich während des Zyklus. Die Köpfe und der Deckel werden durch Zylinder angetrieben und der Raum dazwischen ist die Siegelzone. Handschuhe machen eine Hand größer und langsamer, weshalb diese Regel absolut und nicht nur als Empfehlung gilt.
- Ein Bediener pro Maschine. Zwei Personen an einem Vorversiegler führen dazu, dass eine Hand in der Kammer landet, wenn die andere Person einen Zyklus startet.
- Keine unbefugte Demontage. Externe Techniker und Personal, das nicht geschult wurde, sollten die Maschine nicht auseinandernehmen; sowohl die Pneumatik als auch die Kammerdichtung lassen sich leicht öffnen und nur schwer wiederherstellen.
Zwei Gefahren sind eher physikalischer als prozeduraler Natur: Der Kopf erreicht 250 °C und bleibt nach dem Zyklus heiß, und die Kammer steht im geschlossenen Zustand unter Vakuum. Keine davon ist ungewöhnlich für einen Vorversiegler, und beide sind der Grund, warum die Maschine über einen Touchscreen bei geschlossenem Deckel statt von Hand bedient wird.
Qualitätssystem, Technologieretternachweis und ausgelieferte Projekte
Qualitätssystem und Zertifizierungsstatus
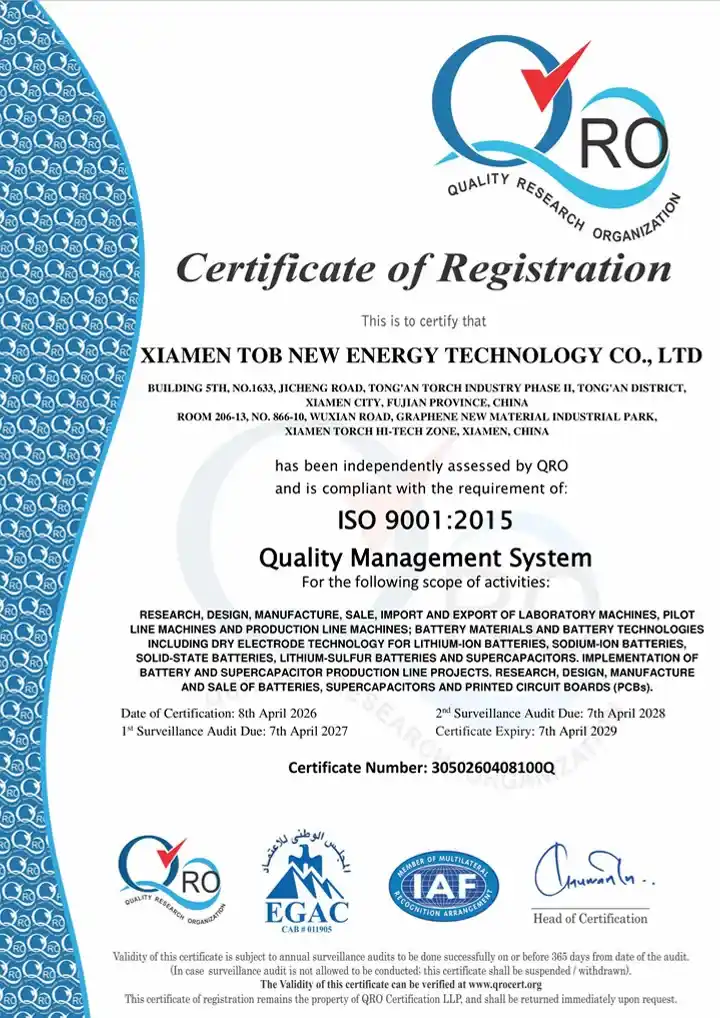
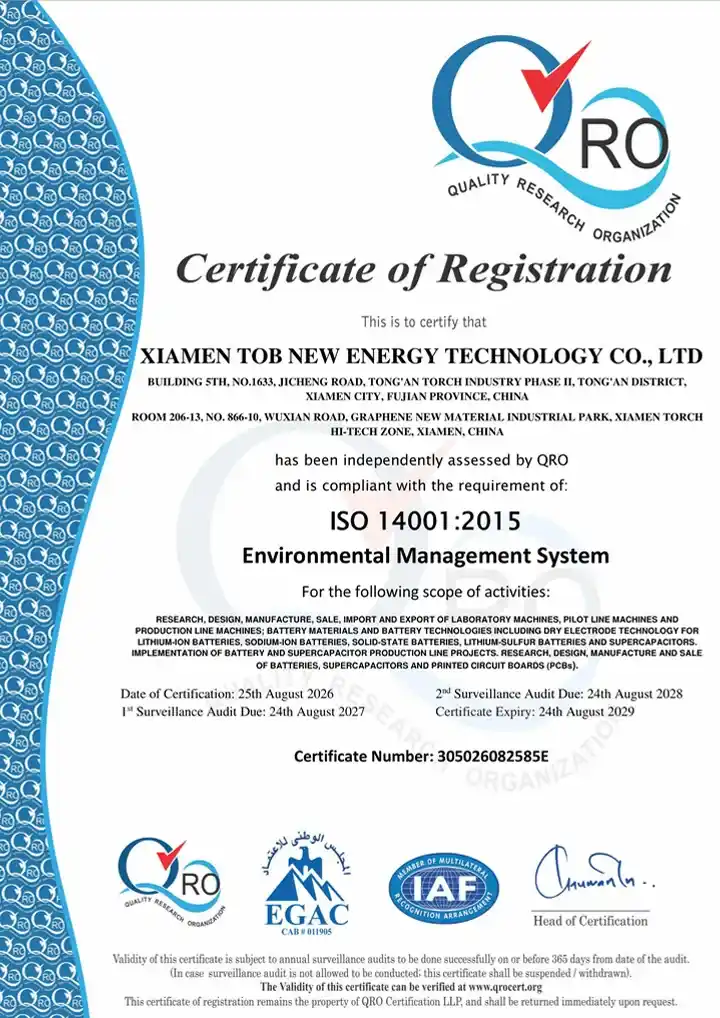
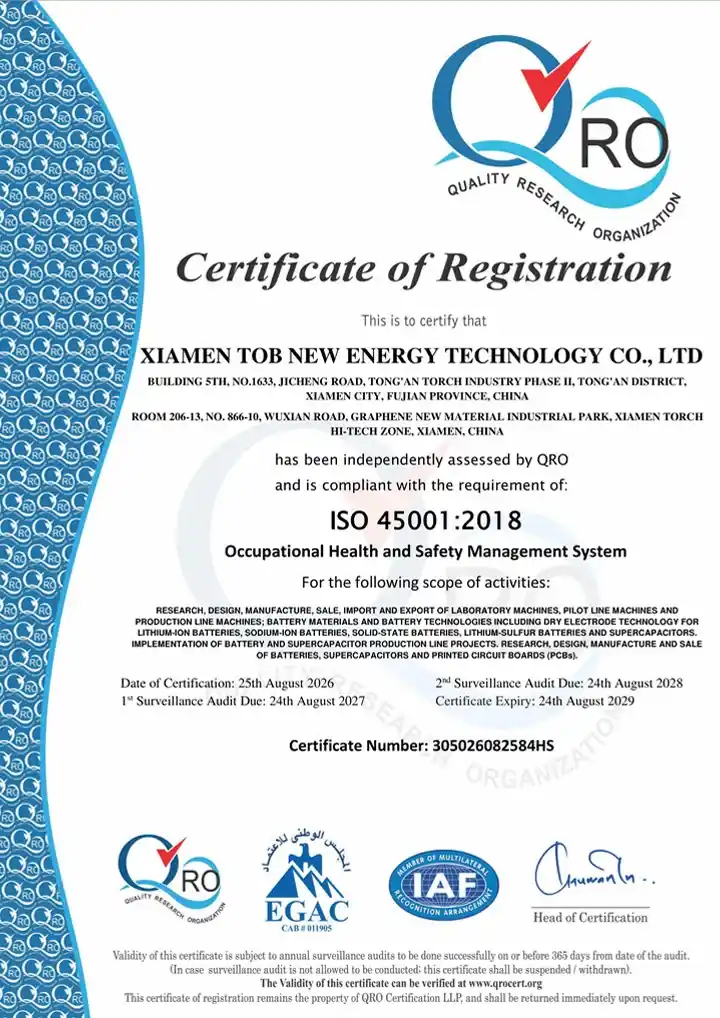
TOB NEW ENERGY besitzt die ISO 9001-Zertifizierung unter der Zertifikatsnummer 3050260408100Q vom 8. April 2026, gültig bis zum 7. April 2029, wobei ISO 14001 (305026082585E) und ISO 45001 (305026082584HS) für das Umwelt- und Arbeitssicherheitsmanagement vorhanden sind. Der zertifizierte Geltungsbereich umfasst Forschung, Design, Herstellung, Vertrieb, Import und Export von Labormaschinen, Pilotlinienmaschinen und Produktionslinienmaschinen sowie Batteriematerialien und Batterietechnologien und die Durchführung von Batterie- und Superkondensator-Produktionslinienprojekten. Separat wurde TOB vor Ort durch SGS (Bericht 19520939_T) und TÜV (Bericht 493330274_T) im Rahmen der Lieferantenverifizierung von Alibaba.com bewertet; diese Berichte bestätigen die Fabrik und ihre Leistungsfähigkeit, nicht jedoch die Konformität einzelner Produkte.
Was die Produktkonformität betrifft, so ist dieses Modell derzeit nicht auf einem CE-Zertifikat aufgeführt, und es ist besser, dies offen zu sagen, als etwas anderes zu suggerieren. Andere Maschinen im Sortiment wurden je nach Maschine gemäß der Maschinenrichtlinie 2006/42/EG oder gemäß der Niederspannungs- und EMV-Richtlinie bewertet. Wenn die CE-Kennzeichnung eine Beschaffungsanforderung für Ihren Standort ist, teilen Sie uns dies bitte vor der Bestellung mit, und wir werden den Prüfungsumfang gemeinsam mit Ihnen festlegen, anstatt die Lücke erst bei der Lieferung zu entdecken.
|
|
|
Technologieretternachweis
Dany Huang, Ph.D., der Gründer von TOB NEW ENERGY, hält 55 chinesische Patente: 5 erteilte Erfindungspatente, 45 Gebrauchsmuster und 5 veröffentlichte Anmeldungen. Das Portfolio bezieht sich auf die Zellenseite des Geschäfts und nicht auf die Maschinenseite und umfasst Zellstrukturen, Elektrodengestaltungen und Gashandhabung – das ist das Fachwissen, das die Prozessfenster vorgibt, die Geräte erfüllen müssen. Das Register ist öffentlich und kann Eintrag für Eintrag eingesehen werden: die 55 chinesischen Patente im Besitz von Dany Huang. Nichts davon ist als Patent auszulegen, das den TOB-VHSX-100 selbst abdeckt.
Von Fachleuten begutachtete Verwendung
TOB NEW ENERGY wird in 707 bisher indizierten, von Fachleuten begutachteten Artikeln als Lieferant der in der Arbeit verwendeten Geräte oder Materialien genannt, und 70 dieser Artikel nennen ein spezifisches TOB-Modell, wobei die am häufigsten genannte die TOB-DF-160 Pouch-Zellen-Bördelmaschine ist. Keines davon nennt diesen Vorversiegler bisher. Was der Datensatz belegt, ist, dass Labore, die zu Zellen- und Elektrodenarbeiten publizieren, TOB-Geräte kaufen und diese in ihren Methodikabschnitten erwähnen, und nicht, dass diese spezielle Maschine in gedruckter Form validiert wurde; wenn eine Arbeit erscheint, die sie zitiert, wird sie hier mit ihrem DOI aufgeführt.
Ausgelieferte Produktionslinien
TOB baut ganze Linien, nicht nur Einzelmaschinen, und ein Vorversiegler ist eine Station auf einer Pouch-Zellen-Linie und kein isoliert verkauftes Produkt. Die beiden folgenden Projekte sind die beste Referenz für einen Käufer, der sich zwischen einer Tischanlage und einer Linienstation entscheiden muss. Kundennamen werden gemäß unserer Vertraulichkeitspraxis zurückgehalten; der Linientyp und die Region sind das, was auf den Projektseiten verifiziert werden kann.

|
|
| Gebaut in Europa; die 20-MWh-Produktionsbasis für automatisierte Pouch-Zellen mit hoher Flexibilität dokumentiert, was installiert wurde. | Gebaut in Brasilien; die Laborlinienanlage für Lithium-Ionen-Pouch-Zellen dokumentiert, was installiert wurde. |
Engineering-FAQ
F: Passt es tatsächlich durch meine Schleusenkammer des Handschuhkastens?
Was die Öffnung passieren muss, ist ein Abschnitt von 300 mal 230 mm an der 20 kg schweren Verschweißeinheit und ein Abschnitt von 220 mal 265 mm an der 10 kg schweren Steuereinheit. Eine rechteckige Transferkammer von 360 mm nimmt beides problemlos auf. Wenn die Schleusenkammer eine runder Innendurchmesser ist, messen Sie den lichten Durchmesser anstelle der Nenngröße: Ein Rechteck von 300 mal 230 mm erfordert einen Kreis von 377 mm, um ohne Verkanten hindurchzupassen, da dies die Diagonale des Querschnitts ist. Zwischen 360 und 380 mm würden wir Ihre Zeichnung lieber vor der Bestellung sehen als danach davon hören.
F: Welches Gas treibt die Zylinder im Inneren des Kastens an?
Das Arbeitsgas des Handschuhkastens, keine Werksluft, bei 0,4 bis 0,5 MPa. Jeder Zylinderhub bläst sein Antriebsgas in den Kasten aus, sodass Werksluft Feuchtigkeit und Sauerstoff direkt in die von Ihnen aufrechterhaltene Atmosphäre tragen würde. Der Verbrauch liegt bei etwa 0,2 l pro Siegel, grob 36 Liter pro Stunde bei 180 Siegeln pro Stunde, was das Reinigungssystem ohne Weiteres bewältigt.
F: Muss ich eine Vakuumpumpe kaufen?
Ja. Die Maschine erreicht ein einstellbares Vakuum von -95 kPa, aber die Pumpe wird vom Käufer gestellt und muss zum Kammervollumen und der gewünschten Haltezeit passen. Die meisten Installationen verwenden eine kleine trockenlaufende Pumpe außerhalb des Kastens mit einer Leitung durch einen Anschluss, wodurch die Wärme und Abluft der Pumpe von der Atmosphäre ferngehalten werden.
F: Wie dick kann ein Zellenstapel sein, den sie versiegeln kann?
Von 60 bis 500 µm des versiegelten Stapels, wobei die Differenz zwischen zwei beliebigen Punkten der Versiegelung unter 15 µm gehalten wird. Diese Gleichmäßigkeitszahl ist diejenige, die nach der Ausformung zählt: Eine Versiegelung, die sich an einem Ende verjüngt, ist die Stelle, an der sich die Tasche öffnet. Die Nahtbreite beträgt nominal 5 ± 0,4 mm und kann nach Ihren Vorgaben gefertigt werden.
F: Kann es auf einer Produktionslinie statt in einem Gehäuse betrieben werden?
Ja. Nichts an der Versiegelungseinheit erfordert die inerte Atmosphäre; es ist der Prozess, der dies tut. Mit dem Steuerkasten an der Station versiegelt die Maschine 180 Zellen pro Stunde oder schneller, und dieselbe Einheit, die durch eine Vorkammer installiert wurde, kann ohne Modifikation zu einem Förderband bewegt werden.
Füllt es den Elektrolyten ein oder macht es die Endversiegelung?
Keines von beiden. Sie wird nach dem Befüllen und Tränken vorversiegelt, und die endgültige Versiegelung nach der Formierung ist ein separater Schritt, ebenso wie die anschließende Elektrolytdiffusion. Wenn diese Schritte erfolgen sollen, ohne die Zelle zwischen den Maschinen zu bewegen, decken die oben auf dieser Seite verlinkten All-in-One- und Three-in-One-Maschinen sie ab; diese Maschine ist absichtlich die kleinste der Familie, da die Schleusenkammer ihre Größe bestimmt.
Senden Sie uns Ihre Zellenzeichnung, die Stapeldicke und die Größe der Transferkammer, und wir bestätigen vor der Bestellung, dass die Dichtung passt und die Maschine funktioniert.
E-Mail: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Überprüft von: Pinery Gong, Battery Assembly & Yield Process | Zuletzt aktualisiert: 2026-11-05
Vorherige:
kleine Batterie Heißsiegelmaschine für HandschuhfachNächste:
Kompakt-Vakuumiergerät mit 200 mm Länge zum Vakuumieren
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns