Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- 18650 Akkupackbestückung
- >
- Battery Pack Welding Machine
- >
- Gantry-Faserlaser-Schweißmaschine
Kategorien
Heiße Produkte
Loading...
Gantry-Faserlaser-Schweißmaschine
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-XD4000WBestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
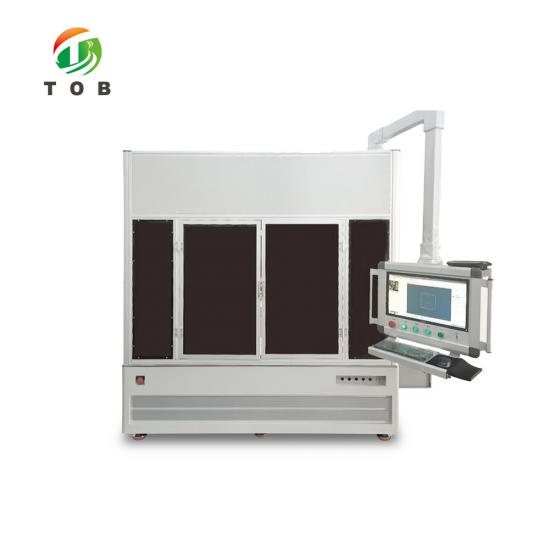
Gantry-Faserlaser-Schweißmaschine - TOB-XD4000W
4000 W Dauerstrich-Faserlaser für Aluminium und Kupfer, auf einem 800 x 600 x 400 mm Portalsystem mit ±0,05 mm Positionierung
Produktübersicht und ideale Anwendungen
Die TOB-XD4000W ist eine Portalanlage, die um einen 4000 W Dauerstrich-Faserlaser herum aufgebaut ist, und beide Hälften dieses Satzes sind wichtig. Der Laser ist eine 1070-nm-Strahlquelle, die für Metalle mit hohem Reflexionsvermögen – Aluminium und Kupfer – ausgewählt wurde, welche den größten Teil eines schwächeren Strahls zu den Optiken zurückwerfen, anstatt ihn in die Verbindung einzubringen. Das Portal ist ein selbstentwickelter Rahmen, der auf Präzisionsführungen mit hochdynamischen Servoantrieben läuft und diesen Laser über einen Arbeitsbereich von 800 x 600 x 400 mm mit einer Positioniergenauigkeit von ±0,05 mm und einer Eilganggeschwindigkeit von bis zu 60 m/min bewegt.
Für die Batterieproduktion deckt diese Kombination die Schweißnähte ab, über die die Ausbeute des Packs entscheidet: Aluminium- und Kupfersammelschienen über ein Modul hinweg, Nickellaschen, prismatische Zellendeckel und Füllöffnungen sowie die Stromableiterverbindungen bei tablosen zylindrischen Designs. Da der Arbeitsbereich ein vollständiges Modul-Tray anstelle einer einzelnen Zelle aufnimmt, kann eine einzige Vorrichtung das Teil halten, während das Portal zwischen den Nähten verfährt und der Scannerkopf die schnelle Strahlbewegung innerhalb jeder Naht ausführt. Die Maschine läuft mit 380 V, verbraucht maximal 22 kW und ist entsprechend der Schutzart IP54 für eine Produktionshalle anstelle eines Reinraums ausgelegt.
Ideal für:
- Schweißen von Aluminium- und Kupfersammelschienen innerhalb eines Moduls oder Packs, einschließlich artfremder Al-Cu-Verbindungen
- Versiegelung von prismatischen Zellendeckeln und Füllöffnungen, bei der die Naht gasdicht sein muss
- Nickel- und Laschenschweißen (Tabs) an zylindrischen und Pouch-Zellen, einschließlich mehrschichtiger Laschenstapel
- Stromabnehmerschweißen an tablosen zylindrischen Zellen, bei dem die Verbindung über die gesamte Scheibe verläuft
- Modulrahmen, Endplatten und Pack-Hardware, die eine lange, wiederholbare Naht anstelle eines Punkts erfordern
- Pilotlinien und Prozessentwicklung, bei denen das Schweißprogramm gespeichert, aufgerufen und beim nächsten Aufbau erneut ausgeführt werden muss
Es handelt sich um eine industrielle Schweißmaschine, weder um einen Lasermarkierer noch um ein Handgerät. Der 4000-W-Strahl ist für Aluminium bis zu 3 mm im direkten Schmelzschweißen ausgelegt, sodass dicke und tief eindringende Arbeiten in eine andere Laserklasse fallen; und da der Kopf ein Scanner auf einem beweglichen Portal ist, lautet der sinnvolle Vergleich mit einem Galvo-Schweißgerät mit festem Kopf, das nicht über sein eigenes Scanfeld hinausreichen kann. Wenn Ihr Schweißvorgang auf Zellebene statt auf模块ebene stattfindet – beispielsweise eine Deckelnaht –, ist die Laser-Schweißmaschine für prismatische Zellendeckel und Füllstückversiegelung genau für diese Verbindung gebaut.
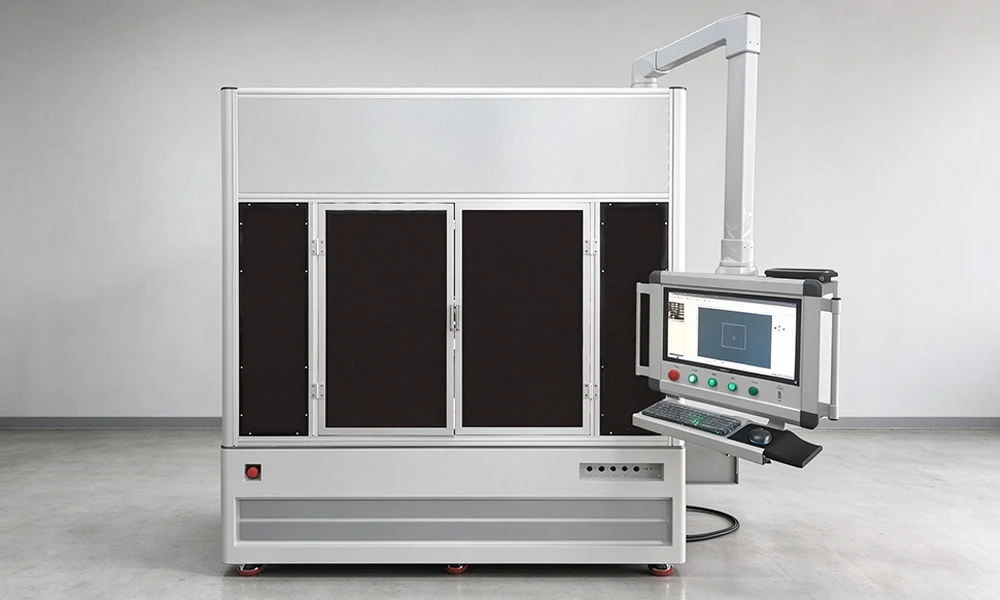
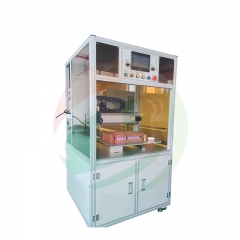
Die komplette Maschine: profiliertes Außengehäuse mit drei Sichtfenstern und der Industrie-PC an einem Schwenkarm, damit das Programm von der Vorrichtungsseite aus bedient werden kann.
Komplette technische Daten
Drei Tabellen in der Reihenfolge, die Sie zur Beurteilung der Eignung benötigen: was der Rahmen erreichen kann und wie genau, was der Laser tut, wenn er dort ankommt, und was raumseitig bereitgestellt werden muss. Bei den Werten handelt es sich um die angegebenen Nennwerte für dieses Modell.
1. Portal und Bewegung
| Artikel | Spezifikation |
|---|---|
| Gesamtabmessungen der Maschine | 2200 x 2000 x 2400 mm |
| Abmessungen des Kühlers | 1455 x 885 x 645 mm |
| Maximale Bearbeitungsgröße | 800 x 600 mm |
| Maximale Werkstückhöhe | 400 mm |
| Effektiver Verfahrweg, X / Y / Z | 800 / 600 / 400 mm |
| Positioniergenauigkeit, X / Y / Z | ±0,05 mm auf allen drei Achsen |
| Wiederholgenauigkeit, X / Y / Z | ±0,05 mm auf allen drei Achsen |
| Eilgang-Positioniergeschwindigkeit, X / Y / Z | 60 / 60 / 15 m/min |
| Schutzklasse | IP54 |
2. Laser
| Position | Spezifikation |
|---|---|
| Betriebsart | Kontinuierlich / Modulation |
| Laserleistung | 4000 W |
| Wellenlänge | 1070 nm |
| Faserkern-Durchmesser | 50 μm |
| Faserlänge | 15 m |
| Lasermodus | YVO4 |
| Strahlqualität | Weniger als 0,373 (m²) |
| Maximale Modulationsfrequenz | Kontinuierlich |
| Einstellbarer Leistungsbereich | 10 bis 100 % |
| Kühlmethode | Wassergekühlt |
| Betriebstemperatur | 25 °C |
| Langzeit-Betriebsstabilität (24 h) | Gut |
| Brennweite F | 400 mm |
| Einstellbarer Fokusbereich | -5 bis +5 mm |
| Nennleistung (Gesamtmaschine) | ≤ 22 kW |
3. Arbeitsumgebung
| Position | Anforderung |
|---|---|
| Arbeitstemperatur | 10 bis 35 °C |
| Relative Luftfeuchtigkeit | 30 bis 80 % |
| Umgebung | Gut belüftet; keine Stoßbelastung innerhalb von 5 m Umkreis um die Maschine |
| Versorgungsspannung | 380 V |
| Versorgungsfrequenz | 50 Hz |
| Erdung | Direkte Erdung |
Die Abmessungen von Maschine und Kühler sind als Gesamtplatzbedarf angegeben und umfassen die äußere Abdeckung. Die Positionier- und Wiederholgenauigkeit betragen jeweils ±0,05 mm. Dies ist der Wert, mit dem eine Vorrichtungskonstruktion arbeiten muss, und nicht der Wert, der an der Schweißnaht erreicht wird.
Elektrische und mechanische Komponenten
Diese Maschine ist eine Baugruppe aus zugekaufter Optik- und Steuerungs-Hardware auf einem von uns selbst gebauten Rahmen. Die folgende Liste entspricht der Bestellspezifikation inklusive Marken, da bei einem 4000-W-Laser die Quelle und der Kopf die zwei Teile sind, die ein Käufer wirklich beurteilt.
| Komponente | Modell / Funktion | Spezifikation | Marke |
|---|---|---|---|
| Galvo-Laserschweißkopf | Hauptkörperstruktur | Standard, mit Ausblassatz | Shenzhen ZBTK |
| Kühler | Kühler-Hauptgehäuse | Zwei-Temperatur, Zwei-Regelung, Standard-Filterelement | SANHE TONGFEI |
| Portalrahmen | Arbeitsbereich der Portalstruktur | L 800 x B 600 x H 400 mm, aus Profilen konstruierte Außenabdeckung | Eigenbau |
| Laser | 4000 W Quelle | 1070 nm, RS232-Schnittstelle, 15 m Glasfaserkabel, 50 μm Kerndurchmesser | Raycus |
| Antriebsmotor | Servomotor | Standard, mit fotoelektrischem Endschalter | Jiemeikang; Endschalter Huayifeng |
| Schweißsoftware | Steuerungssystem | DA-Multifunktions-Schweißsteuerungssoftware | Eigenbau |
| Industrie-PC | Standard | Industriesteuerungscomputer, 19-Zoll-Industriemonitor von DELL | Advantech; monitor Dell |
| Bildverarbeitungssystem | Bildverarbeitung | Automatische visuelle Erkennung | Hikvision |
| Fokussiersystem | Fokussierung | Automatische Erkennungsfokussierung | Panasonic |
| Staubabsauganlage | VX220 | Rauchabsaugung an der Schweißzone | Villo |
Zur Einhaltung der Liefertermine behält sich der Lieferant das Recht vor, eine Komponente durch ein gleichwertiges Teil zu ersetzen, sofern die Nennleistung in den obigen Tabellen unverändert bleibt. Teilen Sie uns bereits bei der Anfrage mit, wenn Ihre eigene Qualifizierungs- oder Ersatzteilrichtlinie eine Marke vorschreibt; dies wird dann in der Auftragsbeschreibung bestätigt.
Schweißen auf Zellebene statt auf Modulebene? Zwei Maschinen aus derselben Familie führen diese Verbindung aus: die Laserschweißmaschine für zylindrische, tabless Batteriestromabnehmer und das Laserschweißsystem für prismatische Zellversiegelungen.
Warum ein verfahrbares Gantry mit Scannerkopf
Ein Scannerkopf für sich ist schnell, aber kurzsichtig: Der Strahl wird über Spiegel gelenkt, und je weiter er vom Feldzentrum abgelenkt wird, desto größer wird der Fokusfleck und desto stärker biegt sich die Fokusebene durch. Ab einem bestimmten Winkel entspricht die Schweißnaht nicht mehr der programmierten Naht. Diese Feldbegrenzung und nicht die Laserleistung ist der Grund, warum ein Galvo-Schweißgerät mit feststehendem Kopf kein Batteriemodul abdecken kann.
Die Montage des Kopfes auf einem Gantry löst dieses Problem, indem die Aufgabe aufgeteilt wird. Das Gantry bewegt den gesamten Kopf von Naht zu Naht über einen Bereich von 800 x 600 mm mit bis zu 60 m/min, während der Scanner jede Naht abfährt, während der Kopf stillsteht. Dadurch arbeitet der Strahl immer nahe der Mitte seines Feldes, wo der Fokusfleck am kleinsten und die Fokusebene eben ist. Keiner der beiden Mechanismen muss die Arbeit des anderen übernehmen.
Diese Aufteilung ist auch der Grund, warum der Rahmen wichtiger ist, als es auf den ersten Blick scheint. Ein Kopf, der auf 60 m/min beschleunigt und innerhalb von ±0,05 mm stoppt, belastet die Struktur bei jedem Zyklus, und jede Durchbiegung zeigt sich als Naht, die beim letzten Modul der Schicht verzieht. Das hier verwendete Gantry wird intern auf Präzisionsführungen mit hochdynamischen Servoantrieben und fotoelektrischen Endschaltern konstruiert und gebaut – das ist der Teil der Maschine, den wir vollständig kontrollieren können.
Die Laserauswahl richtet sich nach dem Metall, nicht umgekehrt. Aluminium und Kupfer reflektieren im kalten Zustand den Großteil eines 1070-nm-Strahls, weshalb die Strahlquelle sowohl Leistung als auch Brillanz liefern muss: 4000 W durch einen 50-μm-Kern, wobei die Leistung von 10 bis 100 % einstellbar ist, werden für das direkte Schweißen von Aluminium bis zu 3 mm angegeben. Das Druckluftkit am Kopf ist kein Komfortzubehör – es hält Spritzer von der Optik fern, was letztlich die Lebensdauer eines Schweißkopfes bestimmt.
Bilderkennung und automatische Fokussierung nehmen schließlich die letzte Variable aus den Händen des Bedieners. Die Maschine findet die Naht und die Fokusebene selbst, sodass die Vorrichtung das Teil lediglich positionieren und nicht auf Hundertstelmillimeter genau vermessen muss. Bei einem Modul mit Dutzenden identischer Nähte macht das den Unterschied aus zwischen einem Programm, das die gesamte Schicht über läuft, und einem Programm, das nach jedem Vorrichtungswechsel neu angelernt werden muss.
Wichtigste technische Merkmale
- 4000 W kontinuierlicher Faserlaser, 40 % elektro-optischer Wirkungsgrad. Vierzig Prozent ist der eigene Konversionswert der Strahlquelle, sodass für einen 4000-W-Strahl etwa 10 kW elektrischer Eingangsstrom erforderlich sind; die Maschinenanschlussleistung von 22 kW deckt darüber hinaus den Chiller, die Antriebe und die Steuerung ab.
- Aluminium bis zu 3 mm im direkten Schmelzschweißen. Angegeben für Aluminiumblech ohne Zusatzwerkstoff, was den meisten Batterie-Sammelschienen- und -Laschendesigns entspricht, die tatsächlich benötigt werden.
- ±0,05 mm Positionierung und Repositionierung auf allen drei Achsen. Derselbe Wert für X, Y und Z, sodass eine für eine Achse entworfene Vorrichtung auch für die anderen gültig ist.
- 60 m/min Eilgang in X und Y, 15 m/min in Z. Schnell genug, dass das Weiterschalten zwischen den Nähten bei einem Modul mit vielen kurzen Schweißnähten nicht den Taktzeit-Engpass darstellt.
- Galvokopf, der vom Portal getragen wird. Der Scanner arbeitet an jeder Position nahe der Mitte seines Feldes, sodass Spotgröße und Fokusebene über den gesamten Bereich von 800 x 600 mm konstant bleiben.
- Bildverkennung und automatischer Autofokus. Hikvision-Bildverarbeitung und ein Panasonic-Fokussiersystem lokalisieren die Naht und die Fokusebene, sodass Bauteiltoleranzen von der Maschine statt von der Vorrichtung ausgeglichen werden.
- Kühler mit zwei Temperaturen und zwei Regelkreisen. Der Laser und die Optik werden auf ihre eigenen Sollwerte gekühlt, was eine 4000-W-Strahlquelle über eine gesamte Schicht hinweg stabil hält.
- IP54-Gehäuse mit Rauchabsaugung. Ausgelegt für die Fertigungshalle, wobei ein Villo VX220 den Prozessrauch direkt an der Schweißzone absaugt, anstatt ihn sich auf der Optik absetzen zu lassen.
- Programme, die gespeichert und wieder aufgerufen werden können. Die Nahtgeometrie wird aus mehreren Dateiformaten importiert, und ein bewährtes Programm wird dem Teil zugeordnet, sodass die nächste Fertigung von einem bekannten Ergebnis aus startet.
Bedienung, Sicherheit und Wartung
1. Vor und während eines Laufs
- Überprüfen Sie als Erstes die Versorgung: 380 V, 50 Hz, direkte Erdung und 22 kW, die der Maschine an einem eigenen Stromkreis zur Verfügung stehen.
- Überprüfen Sie den Kühler: Wasserstand, beide Temperatursollwerte (Laser und Optik) und das Filterelement. Ein Kühler mit Wassermangel zeigt sich zuerst als Leistungsabfall und nicht als Alarm.
- Überprüfen Sie vor der ersten Schweißung der Schicht das Schutzfenster am Kopf auf Spritzer und stellen Sie sicher, dass das Luftblas-Set funktioniert.
- Die Vorrichtung einsetzen und das Teil anhand des Hüllvolumens überprüfen: innerhalb von 800 x 600 mm und kein Merkmal über 400 mm.
- Rufen Sie das gespeicherte Programm für dieses Teil auf, oder importieren Sie die Nahtgeometrie und stellen Sie die Leistung auf 10 bis 100 %, die Fokuslage auf -5 bis +5 mm und die Schweißgeschwindigkeit ein. Führen Sie die Bildverarbeitungserkennung und den Autofokus aus, anstatt Offsets einzugeben.
- Schweißen Sie das erste Teil, inspizieren Sie die Naht und speichern Sie das Programm erst dann unter der Teilenummer ab, damit der nächste Aufbau von einem bekannten Ergebnis aus startet.
2. Sicherheit und Wartung
- Der Strahl ist in keiner Entfernung augensicher. Halten Sie das Gehäuse während des Schweißens geschlossen und verriegelt, tragen Sie die vorgeschriebene Laserschutzbrille und blicken Sie niemals in den Kopf oder einen reflektierten Pfad der Faser oder der Optik.
- Lassen Sie die Rauchabsaugung laufen. Der Villo VX220 entfernt Prozessrauch in der Schweißzone; wenn ohne ihn geschweißt wird, verschmutzt dies die Optik und leitet Metallrauch in den Raum.
- Setzen Sie die fotoelektrischen Endschalter nicht außer Kraft. Sie sind der Verfahrwegschutz der Maschine, und ein Portal, das mit 60 m/min über seine Grenze hinausfährt, hält nicht sanft an.
- Warten Sie den Kühler nach Plan. Wechseln Sie das Filterelement, halten Sie das Wasser sauber und überprüfen Sie, ob beide Kreisläufe ihre Sollwerte halten. Temperaturdrift ist die häufigste Ursache für eine Schweißnaht, die letzte Woche funktioniert hat und jetzt nicht mehr funktioniert.
- Überprüfen Sie das Schutzglas in jeder Schicht. Spritzer auf dem Schutzglas verändern den Fokus; das Ausblassystem verlangsamt dies nur, macht es aber nicht überflüssig.
- Halten Sie die Raumbedingungen innerhalb der Vorgaben. 10 bis 35 °C, 30 bis 80 % r. F., gut belüftet, keine Stoßbelastung innerhalb von 5 m Umkreis um die Maschine und der Rahmen direkt geerdet.
- Nur geschultes Bedienpersonal, keine unbefugten Veränderungen. Leistungseinstellungen, Fokusbereich und Verriegelungen sind Teil des Sicherheitskonzepts der Maschine, keine Präferenzen des Bedieners.
Technik-FAQ
F1: Kann sie 3 mm Aluminium ohne Zusatzdraht schweißen?
Ja – die 4000-W-Quelle ist für das direkte Schmelzschweißen von Aluminium bis zu 3 mm ausgelegt, was dem Dickenbereich entspricht, in dem die meisten Stromschienen- und Fahnen-Designs liegen. Darüber hinaus ist der begrenzende Faktor nicht mehr diese Maschine, sondern die Laserklasse insgesamt: Dickwandiges Aluminium erfordert eine andere Quelle, und daran ändert auch noch so viel Programmierung an einem 4000-W-Faserlaser nichts.
F2: Kupfer reflektiert 1070 nm – warum sollte man diese Wellenlänge überhaupt verwenden?
Weil bei Raumtemperatur jede praktische Wellenlänge an Kupfer reflektiert wird; der Unterschied liegt darin, wie schnell das Metall absorbiert, sobald es zu schmelzen beginnt. Eine 1070-nm-Quelle mit hoher Strahlqualität und 4000 W Leistung überwindet diese anfängliche Phase, und das Ausblassystem hält die Optik währenddessen sauber. Was sie nicht tun wird, ist sich wie ein 1070-nm-Schweißgerät bei Stahl zu verhalten – Kupfer ist ein Prozess, der an Ihrer eigenen Verbindung entwickelt werden muss, und wir würden dies lieber an einer Probe Ihrer Stromschiene als an einem generischen Prüfkörper nachweisen.
F3: Benötige ich eine Vorrichtung, die auf ±0,05 mm genau gebaut ist?
Nein. ±0,05 mm ist das, was die Maschine einhält, nicht das, was das Bauteil einhalten muss. Die Bildverarbeitung erkennt die Naht und die automatische Fokussierung findet die Fokusebene, sodass die Vorrichtung das Bauteil wiederholgenau positionieren und nicht vermessen muss. Der Bau einer Vorrichtung auf einen Hundertstelmillimeter genau würde mehr kosten, als die Präzision einbringt.
F4: Kann eine Maschine sowohl das Versiegeln von Deckeln als auch das Schweißen von Stromschienen übernehmen?
Innerhalb des Arbeitsraums ja: Beide sind Schweißnähte innerhalb von 800 x 600 x 400 mm, und beide werden als Programme gespeichert. Was sich ändert, sind die Vorrichtung und die Taktzeit. Wenn eine dieser Verbindungen zum Engpass in einer Hochvolumenlinie wird, fährt eine Maschine, die um diese einzelne Verbindung herum gebaut ist – ein dediziertes Deckel- oder Versiegelungssystem – einem allgemeinen Portalsystem davon, und die beiden werden gewöhnlich nebeneinander betrieben statt eine anstelle der anderen.
F5: Was benötigt der Kühler von meinem Gebäude?
Eine Stellfläche von 1455 x 885 x 645 mm, Belüftung und einen Wasserkreislauf, den Sie befüllen und sauber halten. Es handelt sich um ein Zwei-Temperatur- und Zwei-Kanal-Steuerungsgerät, sodass der Laser und die Optik jeweils ihren eigenen Sollwert halten; das Filterelement ist ein Verschleißteil und sollte auch als solches behandelt werden.
F6: Kann es mit 220 V Einphasenstrom betrieben werden?
Nein. Die Maschine ist für 380 V bei 50 Hz mit direkter Erdung und einer Gesamtstromaufnahme von maximal 22 kW ausgelegt. Planen Sie die Stromversorgung und die Erdung, bevor die Maschine eintrifft; ein 4000-W-Laser an einer unzureichenden Stromversorgung verringert die Leistung oder löst aus, und beides ist kein Garantiefall.
Senden Sie uns den Verbindungsquerschnitt, die Metalle und die cTaktzeit, die Sie benötigen, und wir sagen Ihnen, ob 4000 W die richtige Quelle ist, bevor Sie sich für eine Vorrichtung entscheiden.
E-Mail: tob.amy@tobmachine.com| Tel. / WhatsApp: +86 181 2071 5609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 2026-10-29
Vorherige:
automatische punktschweißmaschine 18650 zellen einseitig punktschweißmaschineNächste:
Elektrischer intelligenter Transistor-Punktschweißer 10000A | TOB-550D-10000A
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.

 Abonnieren Sie uns