Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Alu-Schalenzellenbestückungsmaschine
- >
- Prismatische Zellen -Fütterungsmaschine
- >
- Manuelle Einsetzmaschine für prismatische Zellgehäuse
Kategorien
Heiße Produkte
Loading...
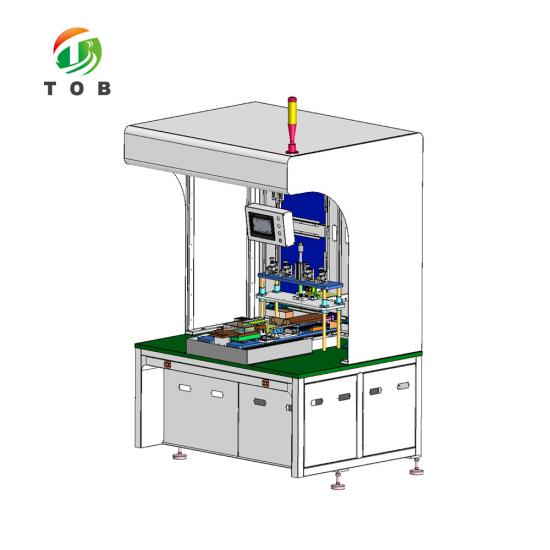
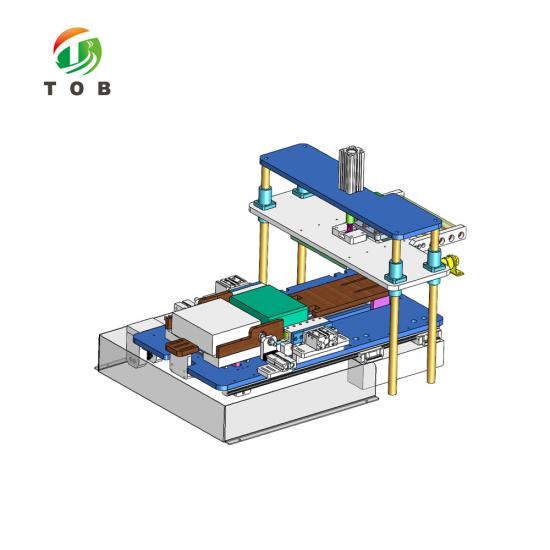
Manuelle Einsetzmaschine für prismatische Zellgehäuse
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-MFA-200Bestellung (moq):
1Zahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Manuelle Einsetzmaschine für prismatische Zellgehäuse
Produktübersicht und ideale Anwendungen
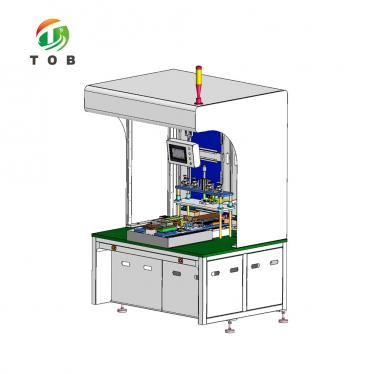
Die TOB-MFA-200 ist eine manuelle Einsetzmaschine für prismatische Batteriezellen. Die Maschine unterstützt den Bediener beim Einsetzen des Elektrodenstapels (die gestapelte oder gewickelte Kathoden-Separator-Anoden-Einheit) in das prismatische Aluminiumgehäuse in horizontaler Ausrichtung – ein Schritt, der in der Batterieindustrie allgemein als Gehäuseeinsetzen bezeichnet wird. Das Design kombiniert manuelle Zuführung mit präziser Positionierung und einem angetriebenen Einsetz- und Transfermechanismus, wodurch sichergestellt wird, dass das Aluminiumgehäuse während des Prozesses nicht beschädigt oder zerkratzt wird und der Elektrodenstapel sauber und vollständig eingesetzt wird.
Die TOB-MFA-200 arbeitet mit einer Produktionsgeschwindigkeit von ≥ 3–5 ppm (abhängig von der Kompetenz des Bedieners), einer Durchlaufquote von ≥ 99,95 % (bezieht sich nur auf Produktausschuss, der durch die Ausrüstung verursacht wurde) und einer Fehlerrate von ≤ 2 %. Sie ist kompatibel mit prismatischen Zellen in einem Dickenbereich von 30–60 mm, einem Breitenbereich von 50–180 mm und einem Höhenbereich von 100–200 mm. Innerhalb dieses Kompatibilitätsbereichs wird die Zellkompatibilität durch Anpassung der Werkzeuge erreicht.
Die Maschine basiert auf einem Zuführmechanismus (manuelle Platzierung von Aluminiumgehäusen und Elektrodenstapeln, mit Positionierung an allen Platzierungsorten) sowie einem Gehäuseeinsetz- und Transfermechanismus, der weiche Polyurethanrollen zum Halten und Positionieren des Stapels verwendet, einem linearen Modul zur Positionierung und zum Transfer des Aluminiumgehäuses (mit über den Touchscreen einstellbaren Verfahrdaten), einem Saugmechanismus, der die Gehäuseöffnung vor dem Einsetzen erweitert, und einem Gehäusepressgriff, der es dem Bediener ermöglicht, das Einsetzen manuell abzuschließen, falls der Stapel nicht vollständig eingesetzt ist.
Ideal für:
- Produktionslinien für prismatische Aluminiumgehäuse-Zellen, bei denen der Elektrodenstapel vor dem Versiegeln des Deckels und dem Befüllen mit Elektrolyt in das Gehäuse eingesetzt werden muss.
- Pilotlinien und Kleinserienfertigungsanlagen, die eine flexible, manuelle Gehäuseeinsetzstation benötigen, die schnell zwischen Zellgrößen umgestellt werden kann.
- F&E-Labore, die prismatische Prototypenzellen montieren, bei denen ein halbmanueller Einsetzprozess dem Bediener die nötige Kontrolle bietet, um empfindliche Elektrodenstapel zu schützen.
- Zellhersteller, die ein konsistentes, kratzfreies Einsetzen der Gehäuse mit hohen Durchlaufquoten benötigen.
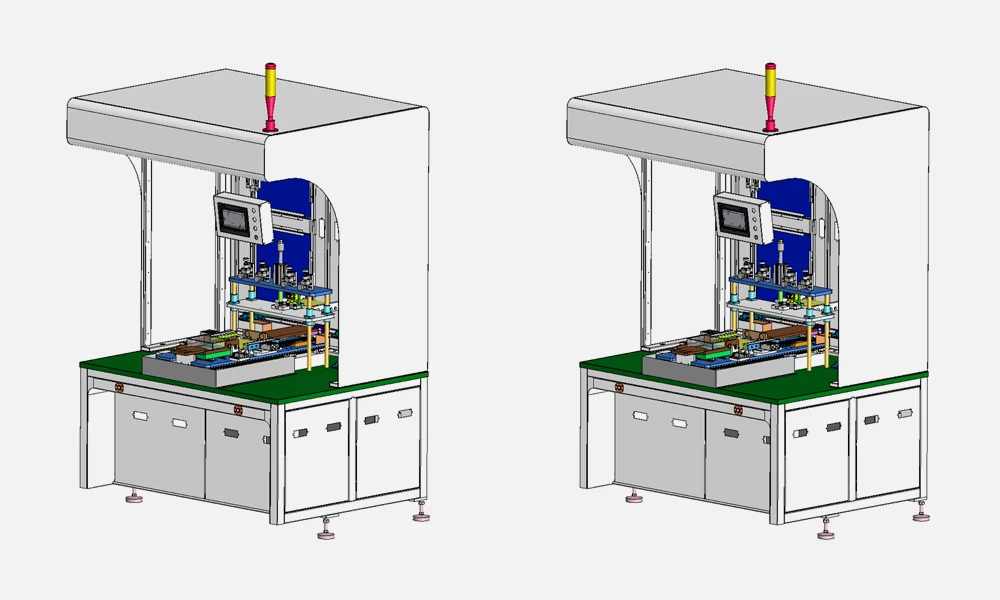
Wo das Gehäuseeinsetzen in die Montage prismatischer Zellen passt
Bei der Herstellung einer prismatischen Lithium-Ionen-Zelle mit Aluminiumgehäuse erfolgt das Einsetzen des Gehäuses nach der Vorbereitung des Elektrodenstapels und vor dem Verschweißen des Deckels und dem Befüllen mit Elektrolyt. Der Prozessablauf ist:
- Vorbereitung des Elektrodenstapels: Die Kathoden-, Separator- und Anodenfolien werden gestapelt oder gewickelt, um die Elektrodeneinheit zu bilden, und die Ableiter (Tabs) werden angebracht.
- Gehäuseeinsetzen (die Rolle der TOB-MFA-200): Der Elektrodenstapel wird horizontal in das Aluminiumgehäuse eingesetzt. Dieser Schritt muss sorgfältig durchgeführt werden, um ein Zerkratzen des Gehäuseinneren, eine Beschädigung des Elektrodenstapels oder eine Fehlstellung der Ableiter zu vermeiden.
- Ableiterschweißen: Die Zellableiter werden mit den Anschlussbolzen des Deckels oder den internen Stromabnehmern verbunden.
- Versiegelung des Deckels: Der Deckel wird lasergeschweißt auf das Gehäuse aufgebracht, um eine hermetische Abdichtung zu erzeugen.
- Elektrolytbefüllung und Endversiegelung: Elektrolyt wird durch die Füllöffnung eingebracht und die Öffnung wird versiegelt.
Der Schritt des Gehäuseeinsetzens ist qualitätskritisch, da das Aluminiumgehäuse dünne Wände hat, die verbeult oder zerkratzt werden können, und der Elektrodenstapel empfindlich ist. Die TOB-MFA-200 adressiert diese Anforderungen durch weiche Polyurethan-Stapelpositionierrollen, einen Saugmechanismus, der die Gehäuseöffnung erweitert, um das Einsetzen zu erleichtern, und einen manuellen Gehäusepressgriff als Rückfalloption, um das Einsetzen abzuschließen, falls der automatische Mechanismus den Stapel nicht vollständig einsetzt.
Technische Spezifikationen
Die folgenden Tabellen enthalten die Spezifikationen genau so, wie sie für die TOB-MFA-200 bereitgestellt wurden.
Ausrüstungsparameter
| Nr. | Artikel | Parameter | Anmerkung |
| 1 | Produktionsgeschwindigkeit | ≥ 3–5 ppm | Es hängt von der Kompetenz des Personals ab |
| 2 | Außenabmessung | L1500 × B1500 × H1850 mm | Vorbehaltlich des tatsächlichen Designs |
| 3 | Kompatibler Batteriezellenbereich | T: 30–60 mm; B: 50–180 mm; H: 100–200 mm | Anforderung: Innerhalb des Kompatibilitätsbereichs kann die Batteriezellenkompatibilität durch Anpassung der Werkzeuge erreicht werden |
| 4 | Ausfallrate | ≤ 2 % | Ausfallrate = MTTR/(MTBF+MTTR) |
| 5 | Durchlaufquote | ≥ 99,95 % | Dies bezieht sich nur auf den Ausschuss von Produkten, der durch anlagenbedingte Gründe verursacht wurde |
Technische Anforderungen für jedes Teil
| Teil | Technische Anforderung |
| Zuführmechanismus |
1. Es wird ein manueller Zuführmodus verwendet, bei dem Aluminiumgehäuse und Elektrodenstapel manuell platziert werden. 2. An allen Stellen, an denen Aluminiumgehäusezellen platziert werden, befinden sich Positionierungsmechanismen. 3. Während des Betriebs darf das Aluminiumgehäuse nicht beschädigt oder zerkratzt werden. |
| Gehäuseeinführ- und Transfermechanismus |
1. Die Stapelpositionierrollen verwenden weiche Polyurethanrollen, um den Elektrodenstapel zu halten und zu positionieren. 2. Der Positionier- und Transfermechanismus für das Aluminiumgehäuse verwendet ein Linearmodul, um die Position zu bewegen und anzupassen, wobei die Verfahrdaten über den Touchscreen einstellbar sind. 3. Vor dem Einführen des Stapels weitet ein Saugmechanismus die Öffnung des Aluminiumgehäuses, um das Einführen zu erleichtern. 4. Wenn der Stapel nicht vollständig eingeführt ist, kann er manuell mit einem Gehäusepressgriff hineingedrückt werden, um das Einführen abzuschließen. |
Markenliste der Komponenten
| Nr. | Artikel | Marke |
| 1 | Zylinder | AirTac |
| 2 | Magnetventil | AirTac |
| 3 | Linearführung | TSC / AirTac |
| 4 | Relais | OMRON |
| 5 | SPS | Panasonic |
| 6 | Touchscreen | Weinview |
| 7 | Schalter | MeanWell |
Anmerkung: Wir behalten uns das Recht vor, Produktmarken ohne vorherige Ankündigung zu ändern, sofern alle Spezifikationen, die Qualität und die Leistung unverändert bleiben.
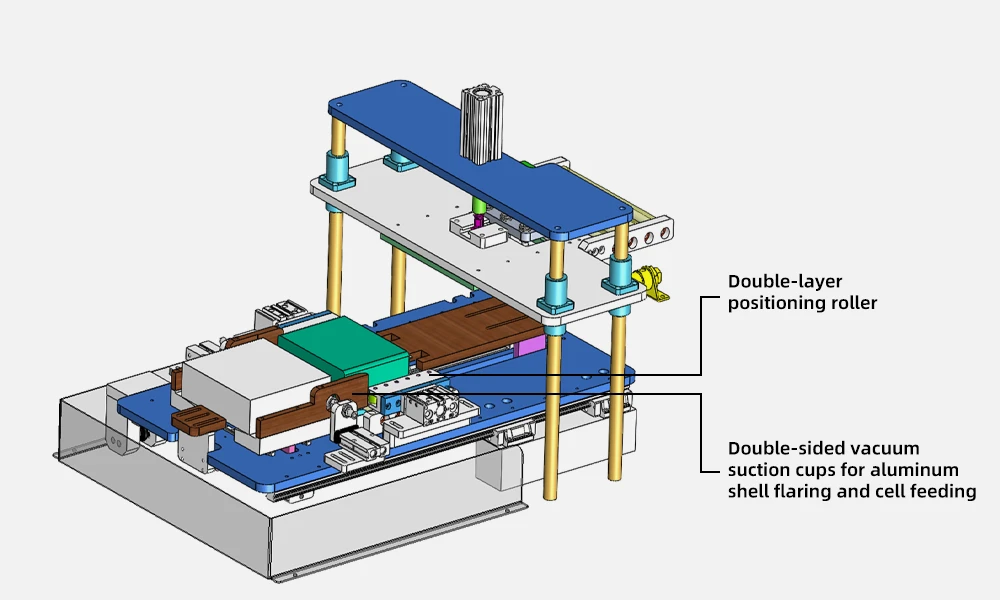
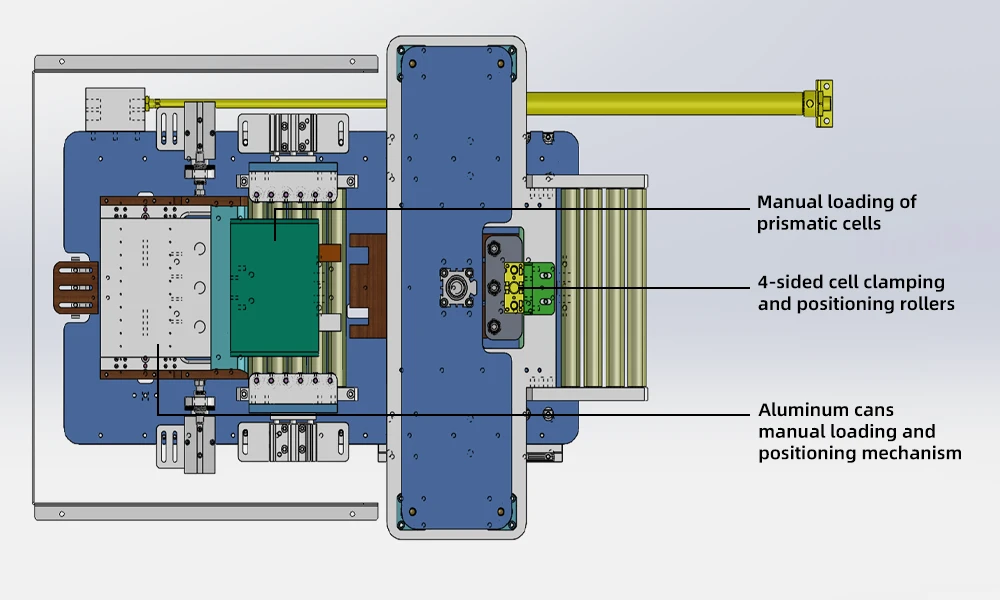
Wichtige technische Merkmale der TOB-MFA-200
-
Manuelle Zuführung mit präziser Positionierung für das Einsetzen in das Gehäuse
Die Maschine verwendet einen manuellen Zuführmodus, bei dem der Bediener das Aluminiumgehäuse und den Elektrodenstapel in die vorgesehenen Positionen legt. Positionierungsmechanismen an allen Ablageorten stellen sicher, dass die Komponenten vor dem Einsetzschritt korrekt ausgerichtet sind, wodurch sowohl das Gehäuse als auch der Stapel vor Schäden durch Fehljustierung geschützt werden. -
Stapel-Positionierrollen aus weichem Polyurethan
Die Positionierrollen bestehen aus weichem Polyurethan und ermöglichen ein schonendes, beschädigungsfreies Halten und Positionieren des Elektrodenstapels während des Einsetzvorgangs. Das weiche Material verhindert Kratzer und Dellen am Aluminiumgehäuse – eine Grundvoraussetzung für die Wahrung der Gehäuseintegrität und der endgültigen Zellqualität. -
Gehäusepositionierung mittels Linearmodul mit Touchscreen-Einstellung
Der Mechanismus zur Positionierung und zum Transfer des Aluminiumgehäuses verwendet ein Linearmodul, um die Gehäuseposition zu bewegen und anzupassen. Die Verfahrdaten sind über den Touchscreen einstellbar, was es dem Bediener ermöglicht, den Einsetzpfad für verschiedene Zellgrößen innerhalb des Kompatibilitätsbereichs fein abzustimmen. -
Saugunterstütztes Öffnen des Gehäuses
Vor dem Einsetzen des Stapels erweitert ein Saugmechanismus die Öffnung des Aluminiumgehäuses. Dadurch wird die Gehäuseöffnung geweitet, um das saubere Einführen des Elektrodenstapels zu erleichtern und das Risiko zu verringern, das Gehäuseinnere zu zerkratzen oder die Elektrodenkanten beim Einsetzen zu beschädigen. -
Manuelle Rückfalloption mit Gehäuse-Presshebel
Falls der Stapel nicht vollständig durch den automatischen Mechanismus eingesetzt wurde, kann der Bediener das Einsetzen manuell mithilfe eines Gehäuse-Presshebels abschließen. Diese Rückfalloption stellt sicher, dass kein teilweise eingesetzter Stapel verloren geht, und gibt dem Bediener die Kontrolle bei empfindlichen oder ungewöhnlichen Stapelgeometrien. -
Großer Zellkompatibilitätsbereich
Die Maschine ist kompatibel mit prismatischen Zellen in einem Dickenbereich von 30–60 mm, einer Breite von 50–180 mm und einer Höhe von 100–200 mm. Innerhalb dieses Bereichs wird die Zellkompatibilität durch Anpassung der Werkzeuge erreicht, was Flexibilität für verschiedene Zellformate bietet, ohne dass für jede Größe eine eigene Maschine erforderlich ist. -
Hohe Durchlaufquote und niedrige Fehlerrate
Die spezifizierte Durchlaufquote von ≥ 99,95 % (nur bei durch die Ausrüstung verursachtem Ausschuss) und die Fehlerrate von ≤ 2 % belegen die Zuverlässigkeit des Gehäuse-Einsetzprozesses. Die Produktionsgeschwindigkeit von ≥ 3–5 ppm ist sowohl für Pilot- als auch für Kleinserienproduktionsumgebungen geeignet.
Zusammenfassung der allgemeinen Ausrüstungsanforderungen
Die TOB-MFA-200 wurde gemäß den umfassenden Ausrüstungsanforderungen entwickelt und hergestellt, die elektrische Sicherheit, Arbeitsschutz, Staubschutz und TECSA-Prinzipien für Ausrüstungen abdecken. Zu den wichtigsten Highlights gehören:
- Elektrische Sicherheit:Leitungsschutzschalter am Stromeingang; Niederspannungs-Steuerstromkreise mit standardisierter Verkabelung; Hardware-Kontaktverriegelung (reine Software-Verriegelung nicht zulässig); Schutz gegen Überlast, Kurzschluss, Überspannung, Überlauf und Mensch-Maschine-Interferenzen.
- Isolierung und Produktschutz:Nichtmetallisches Design für Förderflächen, Arbeitstische und Stapelpositionierflächen; Kupfer, Nickel, Zink und Cadmium sind auf Teilen, die direkt oder indirekt mit Produkten in Kontakt kommen, streng verboten; keine gleitende Trockenreibung zwischen Produkten und Ausrüstung.
- Sicherheitsschutz:Türverriegelungen und Sicherheitslichtvorhänge (keine Mikroschalter); Not-Aus-Taster mit Schutz gegen versehentliche Betätigung; Schutzabdeckungen, die bewegliche Teile vollständig umschließen; abgerundete Ecken an allen produktberührenden Oberflächen.
- Staubschutz:Metall-auf-Metall-Reibung bei beweglichen Teilen verboten; Messing-, Nickel- und Zinkmaterialien vermieden; Staubfallprävention entlang der Produktbewegungswege; Kabeltrassen über den Zellen verwenden staubfreie Energieführungsketten; Rostschutzbehandlung aller Metallkomponenten.
- Erscheinungsbild:Farbe des Erscheinungsbilds anpassbar; Druckluftleitungen schwarz, Vakuumleitungen transparent; Durchflussrichtungskennzeichnungen an Sekundärleitungen; gut sichtbare Sicherheitsschilder an Gefahrenquellen.
- Arbeitsschutz:Geräuschpegel der Ausrüstung
Diese allgemeinen Anforderungen werden gemäß den Ausrüstungsstandards von TOB NEW ENERGY umgesetzt und können je nach Ausrüstungsfunktionen und spezifischen Anforderungen des Käufers angepasst werden.
Empfehlungen für den praktischen Betrieb
- Gehäuse- und Stapelbeladung: Platzieren Sie das Aluminiumgehäuse und den Elektrodenstapel in ihre vorgesehenen Ladepositionen, geführt durch die Positioniermechanismen. Überprüfen Sie vor dem Beladen, dass das Gehäuse sauber und frei von Graten oder Verformungen ist.
- Werkzeugeinstellung für Zellgröße: Beim Wechsel auf eine andere Zellgröße innerhalb des Kompatibilitätsbereichs (T30–60, B50–180, H100–200 mm) passen Sie die Positionierungs- und Einsetzwerkzeuge an die neuen Abmessungen an. Stellen Sie die Verfahrwegdaten des Linearmoduls auf dem Touchscreen für das neue Zellformat ein.
- Einsetzvorgang: Starten Sie die Gehäuse-Einsetzsequenz. Der Saugmechanismus weitet die Gehäuseöffnung, und das Linearmodul schiebt das Gehäuse über den Elektrodenstapel. Wenn der Stapel nicht vollständig eingesetzt ist, verwenden Sie den Gehäuse-Pressgriff, um das Einsetzen manuell abzuschließen.
- Gehäuseschutz: Überprüfen Sie die Polyurethan-Positionierrollen regelmäßig auf Verschleiß. Beschädigte oder ausgehärtete Rollen können das Aluminiumgehäuse zerkratzen; ersetzen Sie diese, wenn eine Oberflächenverschlechterung festgestellt wird.
- Reinigung: Halten Sie die Förderflächen, Positionierungsbereiche und die Einsetzzone frei von Metallstaub und Ablagerungen. Das Design folgt Prinzipien der Staubkontrolle, aber eine routinemäßige Reinigung ist dennoch erforderlich, um die Durchlaufquote aufrechtzuerhalten.
- Touchscreen-Zugriff: Die HMI-Bedienoberfläche und die Engineering-Schnittstelle werden auf separaten Bildschirmen gesteuert und sind passwortgeschützt. E/A-Punkte werden zur bequemen Fehlerbehebung auf dem Touchscreen angezeigt.
Engineering FAQ
F1: Ist die TOB-MFA-200 vollautomatisch oder manuell?
Die TOB-MFA-200 ist eine manuelle Gehäuse-Einsetzmaschine. Die Zuführung von Aluminiumgehäusen und Elektrodenstapeln erfolgt manuell durch den Bediener, während der Einsetz- und Transfermechanismus angetrieben wird (Linearmodul, Saugvorrichtung und Polyurethanrollen unterstützen das Einsetzen). Wenn der Stapel nicht automatisch vollständig eingesetzt wird, schließt der Bediener das Einsetzen mit dem Gehäuse-Pressgriff ab. Dieses halbmanuelle Design bietet die Kontrolle und Flexibilität, die in F&E, Pilotlinien und der Kleinserienfertigung benötigt werden.
F2: Was ist der kompatible Zellgrößenbereich?
Der kompatible prismatische Zellbereich ist: Dicke 30–60 mm, Breite 50–180 mm und Höhe 100–200 mm. Innerhalb dieses Bereichs wird die Zellkompatibilität durch Anpassen der Werkzeuge erreicht. Die Produktionsgeschwindigkeit der Maschine von ≥ 3–5 ppm hängt von der Kompetenz des Bedieners ab.
F3: Wie verhindert die Maschine das Zerkratzen des Aluminiumgehäuses während des Einsetzens?
Drei Designmerkmale schützen das Gehäuse: (1) die Stapelpositionierrollen bestehen aus weichem Polyurethan, das den Stapel hält und positioniert, ohne zu zerkratzen; (2) ein Saugmechanismus weitet die Gehäuseöffnung vor dem Einsetzen, sodass der Elektrodenstapel sauber eintreten kann, ohne an den Gehäusekanten hängen zu bleiben; und (3) die Positioniermechanismen an den Platzierungsorten gewährleisten eine korrekte Ausrichtung, bevor das Einsetzen beginnt. Darüber hinaus spezifizieren die allgemeinen Geräteanforderungen nicht-metallische Kontaktflächen und untersagen gleitende Trockenreibung zwischen dem Produkt und der Ausrüstung.
F4: Wie wird der Einsetzweg für verschiedene Zellgrößen eingestellt?
Der Positionier- und Transfermechanismus für das Aluminiumgehäuse verwendet ein Linearmodul, dessen Verfahrwegdaten über den Touchscreen einstellbar sind. Beim Wechsel auf eine andere Zellgröße passt der Bediener die Werkzeuge an die neuen Abmessungen an und stellt die entsprechenden Verfahrwegdaten auf der Touchscreen-Schnittstelle ein.
F5: Welche Versorgungsanschlüsse benötigt die TOB-MFA-200?
Die Maschine wird von einem Panasonic SPS-gesteuerten elektrischen System mit OMRON-Relais und MeanWell-Schaltern angetrieben und verwendet pneumatische Komponenten von AirTac (Zylinder und Magnetventile) mit TSC/AirTac-Linearführungen. Die allgemeinen Geräteanforderungen spezifizieren die elektrischen, pneumatischen und Sicherheitsstandards, die die Maschine erfüllt. Für spezifische Versorgungsanforderungen (Spannung, Luftdruck) kontaktieren Sie TOB mit Ihren Anlagenspezifikationen.
F6: Was bedeuten die Spezifikationen für Ausfallrate und Durchlaufquote?
Die Ausfallrate von ≤ 2 % wird berechnet als Ausfallrate = MTTR/(MTBF+MTTR) und stellt das Verhältnis von Reparaturzeit zur gesamten Betriebszeit dar. Die Durchlaufquote von ≥ 99,95 % bezieht sich nur auf den Ausschuss von Produkten, der durch gerätebedingte Gründe verursacht wurde, nicht durch Bedienfehler oder Defekte am Eingangsmaterial. Diese Kennzahlen definieren die Zuverlässigkeit der Maschine in einer Produktionsumgebung.
Lieferdokumentation
Die folgenden Lieferdokumente werden mit der TOB-MFA-200 bereitgestellt (alle im elektronischen Format):
| Nr. | Artikel | Menge | Lieferdatum | Anmerkungen |
| 1 | Konformitätsbescheinigung der Ausrüstung | 1 Kopie | Vorläufige Version vor Ankunft der Ausrüstung; endgültige Version vor der Endabnahme | Elektronisches Format |
| 2 | Bedienungsanleitung der Ausrüstung | 1 Kopie | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 3 | Wartungshandbuch für das Gerät | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 4 | Instandsetzungshandbuch für das Gerät | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 5 | Gesamtmontagezeichnung | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 6 | Pneumatik-/Hydraulik-/Elektro-Schaltpläne | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 7 | Liste der Standardverschleißteile | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 8 | Ersatzteilliste | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 9 | Umrüstliste | 1 Exemplar | Nach dem Geräte-FAT und vor der Ankunft | Elektronisches Format |
| 10 | Umrüstanleitung | 1 Exemplar | Nach dem Werksabnahmetest (FAT) der Ausrüstung und vor der Ankunft | Elektronisches Format |
Qualitätssicherung und Kundendienst
- Garantiezeit: 1 Jahr ab dem Datum der formalen Abnahme. Während dieses Zeitraums ist TOB für die kostenlose Reparatur und Wartung der Geräte verantwortlich, einschließlich des Austauschs aller Komponenten (ausgenommen Verbrauchsmaterialien). Störungen, die durch menschliche Faktoren oder höhere Gewalt verursacht werden, fallen nicht unter die Garantie.
- Reaktionszeit: Das Kundendienstpersonal antwortet innerhalb von 2 Stunden nach Erhalt der Benachrichtigung durch den Käufer.
- Nach Ablauf der Garantiezeit: TOB bietet weiterhin Garantiereparatur und -wartung für die Ausrüstung an und berechnet nur angemessene Arbeits- und Transportkosten. Der Austausch und Kauf von Teilen wird nur zu Selbstkosten der Teile berechnet.
- Technische Verbesserungen: Nachträgliche technische Verbesserungen und neue Funktionen, die nach dem Kauf eingeführt werden, sind nicht von der Garantie abgedeckt.
Bereit, Ihre Montagelinie für prismatische Zellen um einen zuverlässigen, kratzerfreien Gehäuseeinsetzschritt zu erweitern? Fordern Sie ein Angebot für den TOB-MFA-200 an, einschließlich Werkzeugen für Ihr spezifisches Zellenformat innerhalb des Kompatibilitätsbereichs. Unsere Ingenieure für Produktionsanlagen können Ihnen ein technisches Angebot und eine Empfehlung für Umrüstwerkzeuge unterbreiten.
tob.amy@tobmachine.com | +86 181 2071 5609
Das könnte Sie auch interessieren
▶ Gehäusematerialien für prismatische Zellen — Ein vollständiges Sortiment an prismatischen Aluminium-Zellgehäusen in mehreren Größen. Ergänzt den TOB-MFA-200 durch die Lieferung der Aluminiumgehäuse, in die die Elektrodenstapel auf dieser Maschine eingesetzt werden.
▶ Manuelle Zellenzuführungsmaschine für prismatische Zellen — Eine manuelle Zellenzuführungsmaschine für die Herstellung prismatischer Zellen. Ergänzt den TOB-MFA-200 vorgelagert und unterstützt die Zuführung und Handhabung von prismatischen Zellen oder Stapeln vor dem Gehäuseeinsetzschritt.
▶ Laserschweißmaschine für den Deckel prismatischer Zellen und die Dichtung der Einfüllöffnung — Eine Laserschweißmaschine zum Verschweißen des obere Deckels und der Einfüllöffnung von prismatischen Zellen. Ergänzt den TOB-MFA-200 nachgelagert und schließt die hermetische Abdichtung der Zelle nach dem Einsetzen in das Gehäuse ab.
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.




 Abonnieren Sie uns