Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Superkondensatormaterialien
- >
- Trockenelektrodenfilm für Superkondensatoren
Kategorien
Heiße Produkte
Loading...

Trockenelektrodenfilm für Superkondensatoren
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-E250D-250Bestellung (moq):
1 rollZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Trockenelektrodenfolie für die Superkondensator-Herstellung und -Forschung – TOB-E250D-250
Zweiseitig beschichtete Aktivkohlefolie auf 20 µm Aluminiumfolie, 250 mm breit mit einem 220 mm breiten beschichteten Streifen, geliefert als 400-m-Rollen à 100 m²
Produktübersicht und ideale Anwendungen
Die TOB-E250D-250 ist eine zweiseitige Trockenelektrodenfolie für Superkondensatoren: Aktivkohle auf 20 µm Aluminiumfolie (20C054), geliefert als Rolle statt als Bogen. Die Gesamtbreite beträgt 250 mm, wovon 220 mm die Beschichtung tragen, sodass 30 mm (15 mm an jeder Kante) als blanke Folie für Kontaktierung und Ableiterschweißen frei bleiben. Mit 400 m pro Rolle enthält die Rolle 100 m² Elektrode, und dies ist die Einheit, auf der Preis und Verpackung basieren.
Sie wird in einem Trockenverfahren hergestellt, sodass nach dem Formen kein Lösungsmittel aus der Folie ausgetrieben werden muss. Für einen Superkondensator ist das weniger für die Chemie als für die Anlage von Bedeutung: Es gibt keinen Trocknungsofen im Kreislauf, keine Lösungsmittelrückgewinnung, und die Folie kommt mit einem angegebenen Feuchtigkeitsgehalt von 3 % oder weniger an. Was sich ändert, ist das Laufverhalten der Folie – Breitentoleranz, Rollengeometrie und Spleißlänge entscheiden darüber, ob eine Wickelmaschine sie ohne Stopp verwenden kann. Beschichtete Folien für Lithium-Ionen-Zellen folgen demselben Liefermuster auf unserer kundenspezifische Batterieelektrode für Lithium-Ionen-Zelle und Superkondensator Seite.
Die Folie dient Forschung und Produktion von derselben Rolle. Eine Pilotlinie wickelt sie ab; ein Labor schneidet ab, was es von derselben Rolle benötigt, weshalb die Mindestbestellmenge in Metern statt in Bögen angegeben wird. Versiegelt und gelagert zwischen -40 und 60 ℃ bei max. 75 % relativer Luftfeuchtigkeit ist eine Rolle 12 Monate lang haltbar, sodass eine Testrolle nicht abläuft, bevor der Test wiederholt wird.
Ideal für:
- Superkondensator-Wickellinien, die für eine 250 mm breite Elektrode ausgelegt sind.
- Pilot- und Laborarbeiten, bei denen eine Rolle für mehrere Zellgrößen ausreichen muss.
- Zellen, die einen definierten beschichteten Streifen mit blanker Folie an der Außenseite für die Kontaktierung benötigen.
- Projekte, die von der Schichtbeschichtung auf eine lösungsmittelfreie Elektrode umstellen.
- Keine Lithium-Ionen-Kathoden- oder Anodenfolie und nicht als zugeschnittene Bögen geliefert.
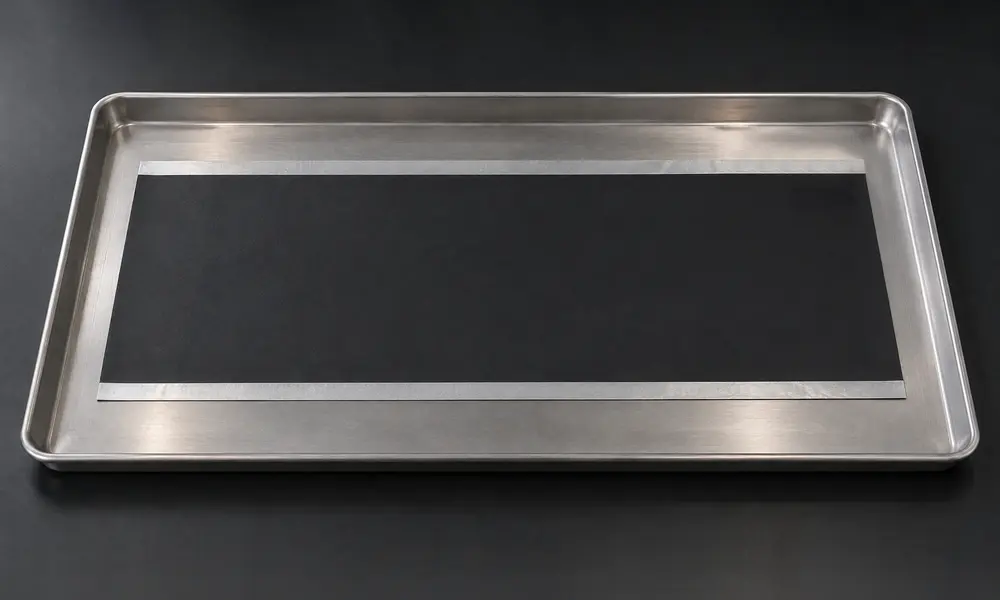
Ein 500 mm langer Abschnitt von der Rolle, flach in einer Schale ausgelegt: Der beschichtete Streifen verläuft über die gesamte Länge des Stücks, mit 15 mm blanker Folie an jeder Kante.
Teilen Sie uns Ihre Anwendung, die erforderlichen Spezifikationen, die Menge und das Lieferland mit. Unser Ingenieur wird das geeignete Produkt oder die Konfiguration bestätigen.
Füllen Sie das Anfrageformular unten aus und unser Ingenieur wird Ihre Anforderungen prüfen. Bevorzugen Sie E-Mail? Kontaktieren Sie tob.amy@tobmachine.com.
Vollständige Spezifikationen
Die folgenden drei Tabellen bilden den Wareneingangsprüfbericht: welche Maße die Rolle beim Öffnen aufweisen muss, wie die Elektrode beschaffen sein muss und wie sie verpackt ist. Toleranzen werden so angegeben, wie sie bei der Lieferung geprüft werden, und nicht als Ziele innerhalb des Prozesses.
1. Rolle und Format
| Position | Standard |
|---|---|
| Modell | TOB-E250D-250 |
| Mindestbestellmenge | 400 m pro Rolle, 250 mm breit, 100 m² pro Rolle |
| Beschichtung | Zweiseitig |
| Gesamtbreite (W) | 250 ± 1 mm |
| Beschichtete Breite (W1) | 220 ± 2,0 mm |
| Unbeschichtete Breite | 30 mm gesamt, aufgeteilt auf 15 mm an jeder Kante |
| Foliendicke | 20 ± 2 µm |
| Elektrodendicke | 250 ± 10 µm |
| Roller-Außendurchmesser | 400 mm Maximum |
| Innendurchmesser der Wickelwelle | 75,5 ± 1 mm |
| Stirnseiten-Ebenheit | ± 1 mm |
| Länge des Verbindungsklebebands | 60 mm Maximum |
Die Rollengeometrie ist für einen Wikkler ausgelegt, nicht für ein Regal: Der 75,5-mm-Kern passt auf eine Standardwelle, die 400-mm-Obergrenze ist das, was eine Standard-Abwickelstation aufnimmt, und das 60-mm-Spleißlimit ist das, was ein automatischer Spleißer ohne Stopp passieren kann.
2. Elektrodeneigenschaften
| Artikel | Standard | Warum dies geprüft wird |
|---|---|---|
| Aussehen | Keine abnormalen Schnitte, Kratzer oder Vorsprünge; saubere Wicklung | Ein Kratzer im beschichteten Band führt nach dem Wickeln zu einem Kurzschluss |
| Kompaktierte Dichte | 0,66 g/cm³ oder höher | Bestimmt das aktive Material pro Volumeneinheit und somit die Kapazität pro Stapelhöhe |
| Feuchtigkeitsgehalt | 3 % oder weniger | Wasser in einer Trockenelektrode gelangt in den Elektrolyten und verkürzt die Zyklenlebensdauer |
| Wichtigste Rohstoffe | Aktivkohle; Aluminiumfolie 20C054 | Die Folienqualität bestimmt, worauf die Beschichtung aufgebracht und worauf die Lasche geschweißt wird |
| Beschränkte Stoffe | Erfüllt RoHS und vergleichbare Umweltanforderungen | Dokumentation, die die Compliance-Akte des Käufers beim Import benötigt |
3. Verpackung, Transport und Lagerung
| Artikel | Anforderung |
|---|---|
| Verpackungsmaterial | Karton |
| Verpackungsmethode | Vakuumverpackt |
| Lagerbedingungen | Feuchtigkeitsbeständig, wasserdicht, vor Licht geschützt |
| Transport | Keine Kollision, keine Kompression, Feuchtigkeits- und Sonnenschutz, keine Beschädigung des Kartons |
| Lagertemperatur, versiegelt | -40 ℃ bis 60 ℃ |
| Relative Luftfeuchtigkeit, versiegelt | 75 % rF Maximum |
| Haltbarkeit | 12 Monate in der versiegelten Verpackung |
Was eine trockene Elektrode für einen Superkondensator bedeutet
Bei einem Schlickerverfahren wird das Aktivmaterial in einem Lösungsmittel mit einem Bindemittel dispergiert, nass beschichtet und dann getrocknet. Der Trocknungsschritt fixiert die Elektrode: Wenn das Lösungsmittel entweicht, wandert das Bindemittel zur freien Oberfläche hin, und die Beschichtung verdichtet sich auf eine Weise, die von Ofenprofil, Lagengeschwindigkeit und Bahnzug abhängt. Eine trockene Elektrode überspringt diesen Schritt. Aktivkohle und ein fibrillierendes Bindemittel werden als Pulver gemischt, bearbeitet, bis das Bindemittel ein Netz bildet, und die entstehende Bahn wird auf die Folie kalandriert.
Was dadurch aus dem Werk entfernt wird, sollte offen ausgesprochen werden, da dies meist der Grund für eine Umstellung der Linie ist: kein Trocknungsofen, keine Lösungsmittelrückgewinnung, keine explosionsgeschützte Zone um das Beschichtungsgerät und kein Ofenprofil, das bei einer Änderung der Rezeptur neu qualifiziert werden muss. Die Elektrode kommt mit einer bereits festgelegten Dichte und einem bereits festgelegten Feuchtigkeitsgehalt an, sodass der Prozess des Käufers beim Wickeln statt beim Beschichten beginnt.
Sie verändert auch die Elektrode selbst. Da es kein Lösungsmittel gibt, das das Bindemittel an die Oberfläche transportiert, gibt es keine Haut aus bindemittelreichem Material an der Vorderseite, und die Dickendichte wird durch das Kalandrieren statt durch das Trocknen bestimmt. Für eine Aktivkohleelektrode ist das der nützliche Teil: Die Kapazität hängt von der zugänglichen Oberfläche ab, und eine durch gewandertes Bindemittel versiegelte Vorderseite ist Oberfläche, die der Elektrolyt niemals erreicht.
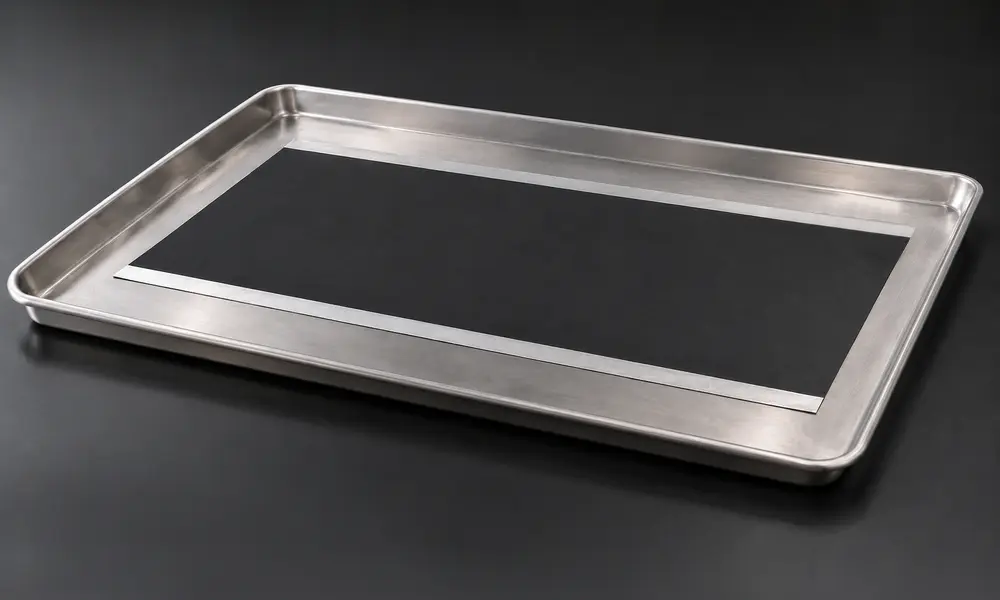
Ein 250 mm breites und 500 mm langes Stück: die volle Rollenbreite, doppelseitige Beschichtung, mit einem 15 mm unbeschichteten Streifen an jeder Kante.
Der Nachteil ist, dass ein trockener Film empfindlich auf Wasser reagiert. Es gibt am Ende der Linie keinen Ofen, der die Feuchtigkeit entzieht, sodass alles, was die Folie bei der Lagerung aufnimmt, in der Zelle verbleibt, bis der Elektrolyt damit in Berührung kommt. Aus diesem Grund enthält die Spezifikation eine Obergrenze von 3 % Feuchtigkeit, weshalb die Rolle vakuumversiegelt ausgeliefert wird und weshalb eine angebrochene Rolle in einen versiegelten Beutel zurückgelegt werden muss, anstatt auf einer Werkbank zu stehen. Auf der Lithium-Ionen-Seite wird dasselbe Argument bezüglich Beschichtungsgewicht und Folie vorgebracht, worauf die LMFP-Kathodenelektrode auf kohlenstoffbeschichteter Aluminiumfolie-Seite hinweist.
Wichtigste technische Merkmale
- Doppelseitige Aktivkohle auf 20C054-Folie. 250 ± 10 μm Gesamtdicke, kalandriert, mit derselben Beschichtung auf beiden Seiten.
- 250 ± 1 mm Gesamtbreite, 220 ± 2 mm beschichtet. Die 30 mm Differenz ist blanke Folie, 15 mm an jeder Kante, worauf der Kontakt und die Laschenschweißverbindung zu liegen kommen.
- 0,66 g/cm³ Verdichtung oder höher. Die Dichte ist ein Lieferwert und kein Ziel, das durch die Presse des Käufers erreicht werden muss.
- 3 % Feuchtigkeit oder niedriger. Gemessen an der versiegelten Rolle, sodass der Wert im Lager des Käufers dasselbe bedeutet wie hier.
- 400 m pro Rolle, 100 m² pro Rolle. Eine Rolle ist eine Rückverfolgbarkeitseinheit von der Laminierung bis zu den daraus gewickelten Zellen.
- Für einen Wickler angegebene Rollengeometrie. 400 mm maximaler Außendurchmesser, 75,5 ± 1 mm Kern, ± 1 mm Stirnseiten.
- Spleiß beschränkt auf 60 mm Klebeband. Kurz genug, damit ein automatischer Spleißer passieren kann, ohne die Linie zu stoppen.
- RoHS- und vergleichbare Umweltanforderungen. Plus eine Haltbarkeit von 12 Monaten, versiegelt bei -40 bis 60 ℃ und max. 75 % rF.
Warum das Rollenformat darüber entscheidet, ob die Folie läuft
Das Wickeln ist ein Zugprozess, und Zug ist unnachgiebig in Bezug auf die Breite. Eine Rolle, die im Durchschnitt 250 mm misst, aber am Rand um 2 mm abweicht, wickelt sich so, dass das beschichtete Band über die Zelle wandert, und keine Zugregelung der Welt behebt das. Aus diesem Grund wird die Gesamtbreite auf ± 1 mm gehalten und hat das beschichtete Band seine eigene Toleranz: Beide Toleranzen zusammen bestimmen, wo die Kante der Beschichtung relativ zur Kante der Folie liegt.
Die beiden 15 mm breiten Streifen aus blanker Folie leiten den Strom ab. Wenn einer der Streifen abweicht, landet das Laschenschweißen teilweise auf der Beschichtung, die Schweißnaht haftet nicht auf der Folie, und die Zelle versagt an der Lasche statt in der Elektrode. Käufer, die bisher Schlickerelektroden verwendet haben, nehmen manchmal an, der unbeschichtete Streifen sei ein großzügiger Rand; bei einer trockenen Folie ist er ein Maß, und er wird überprüft.
Die Rollengeometrie ist aus demselben praktischen Grund wichtig. Ein Außendurchmesser von 400 mm ist das, was eine Standard-Abwickelstation ohne Sonderarm aufnimmt; ein 75,5-mm-Kern passt auf die Wellen, die die meisten Wickler bereits haben; eine Stirnseite von ± 1 mm verhindert, dass die Bahn beim Verlassen der Rolle seitlich verläuft. Das sind die Zahlen, die darüber entscheiden, ob eine neue Elektrode auf einer bestehenden Linie eingesetzt werden kann oder ob der Abwickler umgebaut werden muss.
Der Spleiß ist die am wenigsten glamouröse Zahl und diejenige, die Linien stoppt. Eine über 60 mm oder weniger abgeklebte Verbindung läuft durch einen Spleißer und eine Tänzerwalze; eine längere muss von Hand herausgeschnitten werden, was einen Stopp bedeutet. Wenn Ihre Linie keinen Spleißer hat, ist die Verbindung dennoch die Stelle, an der ein Bediener stoppt, weshalb dasselbe Limit aus einem anderen Grund gilt.
Die Dichtetoleranz schließt den Kreis. Eine 250-μm-Folie mit einer Toleranz von ± 10 μm ergibt eine Stapelhöhe, die planbar ist; eine Folie, die über eine Rolle um 20 μm abweicht, verändert den Wickeldurchmesser beim Verbrauch der Rolle und damit auch das Zugprofil. Das ist der Mechanismus hinter den meisten Beschwerden, dass eine Linie „am Ende der Rolle anders läuft“, und der Grund, warum die Dicke als Toleranz und nicht als Nennwert angegeben wird. Wo dieselbe Überlegung für eine geformte Elektrode anstelle einer beschichteten gilt, deckt die Anpassung der Metall-Luft-Batterie-Elektrode-Seite den Laminatfall ab.
Lagerung, Handhabung und Linienintegration
1. Bei Erhalt
- Überprüfen Sie den Vakuumbeutel vor dem Karton. Ein Beutel, der sein Vakuum verloren hat, hat während des gesamten Transports Feuchtigkeit gezogen, und die Feuchtigkeitsnummer auf dem Etikett gilt nicht mehr.
- Erfassen Sie die Rollen-ID anhand der Packliste. Die Rolle ist die Rückverfolgbarkeitseinheit, sodass die ID einen Zellenausfall mit einer Elektrodencharge verknüpft.
- Überprüfen Sie die Gesamtbreite und die beschichtete Breite an beiden Enden der Rolle, nicht nur an der äußeren Wicklung.
- Stellen Sie die Rolle auf ihre Stirnseite oder in eine geeignete Halterung. Wenn sie auf der Seite gelagert wird, belastet dies die äußeren Wicklungen und verursacht eine Abflachung.
- Lassen Sie eine versiegelte Rolle in ihrem Beutel, bis die Linie bereit ist; die Haltbarkeit von 12 Monaten setzt voraus, dass der Beutel intakt ist.
2. Vor dem Verarbeiten einer Rolle
- Lassen Sie die versiegelte Rolle vor dem Öffnen Raumtemperatur annehmen. Das Öffnen einer kalten Rolle in einem warmen Raum führt dazu, dass sich Wasser direkt auf dem Film niederschlägt.
- Öffnen Sie ihn in dem trockensten Raum, den Sie haben, und erst, wenn der Wickler bereit ist, ihn aufzunehmen.
- Schneiden Sie nur ab, was die Schicht benötigt. Eine Rolle, die jeden Tag geöffnet und neu verpackt wird, nimmt bei jedem Zyklus Feuchtigkeit auf.
- Wenn die Rolle teilweise verwendet wird, versiegeln Sie sie wieder mit Trockenmittel statt nur mit Klebeband, und vermerken Sie das Datum auf dem Beutel.
3. Wenn eine Rolle nicht läuft
- Messen Sie die Breite an der Stelle, an der sie fehlschlägt, und nicht an der äußeren Wicklung: Eine Abweichung, die nach 200 m auftritt, ist ein Schneidproblem und kein Transportproblem.
- Betrachten Sie die Stirnseiten. Eine Rolle, die teleskopartig verschoben ist, läuft nicht gerade, und die Ursache liegt meist in der Handhabung und nicht am Film.
- Überprüfen Sie die Spleißposition im Verhältnis zum Abschneider des Wicklers. Eine Verbindung, die innerhalb der Zelle landet, führt zu Schrott, selbst wenn der Spleiß selbst innerhalb der Toleranz liegt.
- Vergleichen Sie die Dicke am Anfang und am Ende der Rolle, bevor Sie der Zugspannungsregelung die Schuld geben.
Zertifizierung, Patente und Liefernachweis
1. Managementsystem-Zertifikate
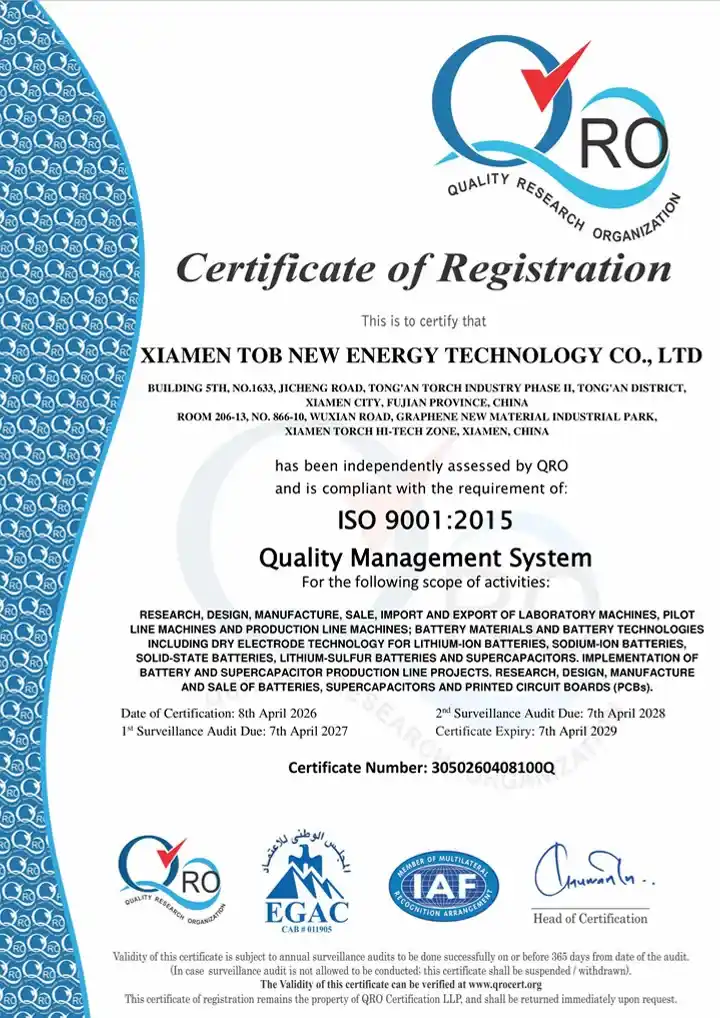
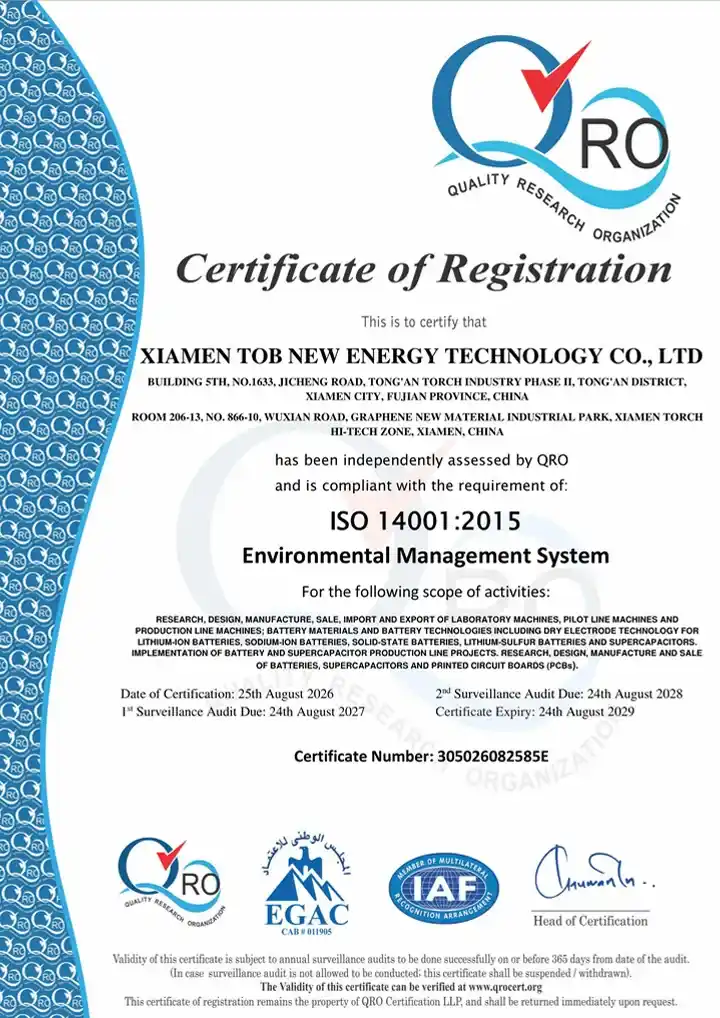
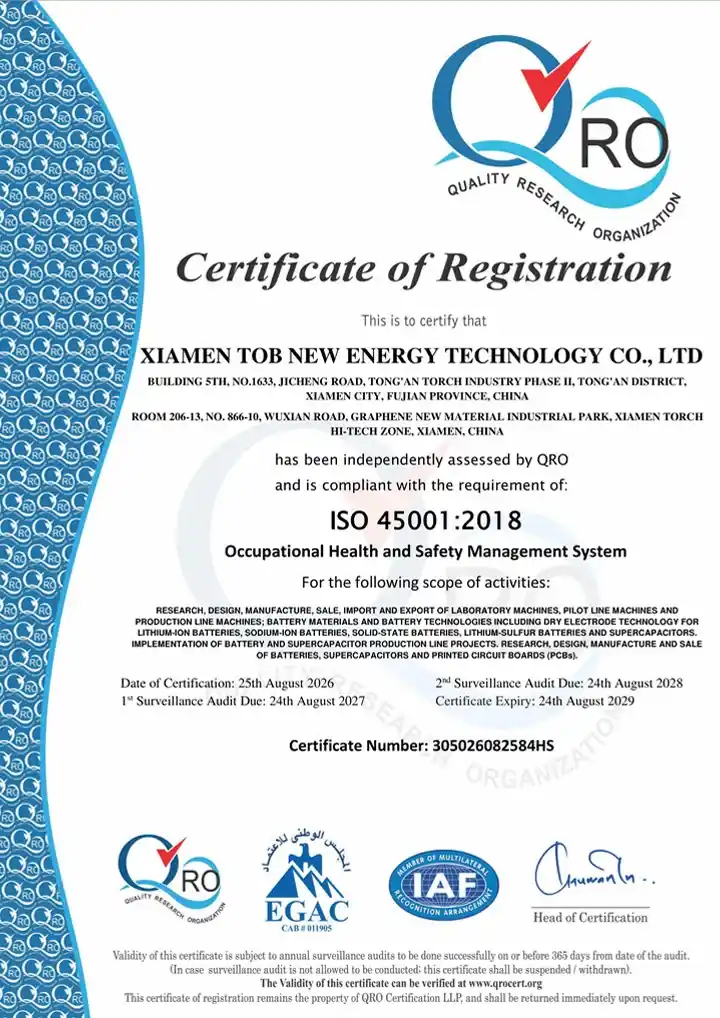
Das Werk, das diesen Film laminiert, verfügt über eine ISO 9001-Zertifizierung unter 3050260408100Q, ausgestellt am 8. April 2026 und gültig bis 7. April 2029, zusammen mit ISO 14001 (305026082585E) und ISO 45001 (305026082584HS). Der zertifizierte Geltungsbereich umfasst Labor-, Pilotlinien- und Produktionslinienanlagen sowie Batteriematerialien, was hier deshalb von Bedeutung ist, weil die Elektrode und die Maschinen zur Herstellung von Elektroden im selben System auditiert werden.
|
|
|
Die CE-Kennzeichnung gilt eher für Maschinen als für eine Elektrodenfolie, sodass der Konformitätsweg für dieses Produkt das obige Managementsystem sowie die RoHS-Erklärung in der Spezifikationstabelle umfasst. Wenn Ihre Importdatei ein Dokument benötigt, das hier nicht aufgeführt ist, fragen Sie vor der Bestellung nach, und wir teilen Ihnen mit, was vorhanden ist.
2. Vom Gründer gehaltene Patente
Dany Huang, Ph.D., der TOB NEW ENERGY im Jahr 2012 nach einem Jahrzehnt in der Produktion von Pouch-, zylindrischen und prismatischen Zellen gründete, hält 55 chinesische Patente: 5 erteilte Erfindungspatente, 45 Gebrauchsmuster und 5 veröffentlichte Anmeldungen. Der Gegenstand betrifft die Zellseite – Strukturen, Formulierungen, Gashandhabung – und bezieht sich somit auf die Elektrodenarbeit, ohne ein Anspruch über diesen speziellen Film zu sein.
3. Forschungsbilanz
Unser Zitationsindex enthält 707 Datensätze, die sich auf TOB-Geräte oder -Materialien beziehen. 77 davon betreffen Arbeiten zu Superkondensatoren oder trockenen Elektroden, und 10 dieser 77 nennen ein spezifisches TOB-Modell. Der TOB-E250D-250 gehört nicht zu den zehn: Dieser Film wird in einer von uns gefundenen Arbeit noch nicht namentlich genannt. Wir nennen beide Zahlen anstelle nur der schmeichelhaften, da eine Behauptung, die nicht überprüft werden kann, für einen Käufer, der die Wahl intern rechtfertigen muss, wertlos ist. Wenn eine Arbeit dieses Modell nennt, wird der Eintrag hier mit Titel, Zeitschrift, Autoren und DOI aufgenommen.
4. Referenzprojekte
Zwei Superkondensator-Projekte zeigen, wo eine trockene Elektrodenfolie dieses Formats verbraucht wird. Bei beiden handelt es sich um Linienbauten und nicht um reine Folienbestellungen, und genau das ist der Punkt: Die Folie wird in eine Linie eingespeist, die ebenfalls hier spezifiziert wurde, sodass Format und Wickler gemeinsam ausgewählt wurden.
Der erste ist einProduktionslinie für Trockenelektroden-Superkondensatoren, getestet vor Ort im Jahr 2022. Es ist die nächstgelegene Referenz für dieses Produkt, da die Elektrode in dieser Linie ohne einen Lösungsmittel-Gießschritt hergestellt wird, was derselben Prozessfamilie entspricht wie der Film auf dieser Seite.
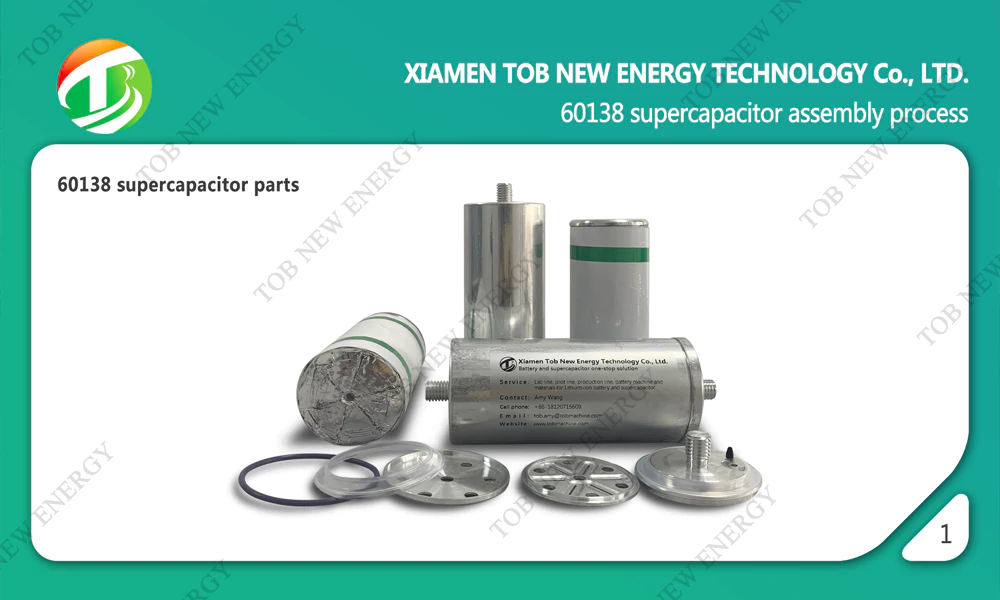
Die Trockenelektroden-Superkondensatorlinie: Elektrode ohne Lösungsmittel-Gießschritt, gewickelt auf derselben Werkbank.
Der zweite ist ein60138 Superkondensator-Pilotlinienprojektgebaut für einen Kunden in Südostasien. Eine Pilotanlage ist der Maßstab, bei dem eine 400-m-Rolle ein vernünftiger Kauf ist: lang genug, um eine Kampagne zu fahren, kurz genug, dass eine Rezepturänderung keinen unverkäuflichen Bestand hinterlässt.

Die 60138-Superkondensator-Pilotlinie: der Maßstab, bei dem eine 100-m²-Rolle eine vollständige Kampagne abdeckt.
Engineering-FAQ
F1: Handelt es sich hierbei um eine Trockenelektrode und was ändert das für einen Superkondensator?
Ja. Die Schicht besteht aus Aktivkohle und einem faserbildenden Bindemittel ohne Lösungsmittel und wird dann auf 20-μm-Aluminiumfolie aufgekalandert. Für einen Superkondensator besteht die praktische Änderung darin, dass kein Trocknungsschritt zum Fixieren der Elektrode erforderlich ist: Die Dichte entsteht durch das Kalandrieren und die Feuchtigkeit ist ein definierter Lieferwert statt eines Ofenergebnisses. Der Prozess des Käufers beginnt somit beim Wickeln, und die Elektrode, die er wickelt, ist die Elektrode, die inspiziert wurde.
F2: Wofür sind die 30 mm unbeschichtete Breite?
Es handelt sich um blanke Folie, und dort befindet sich der Auflagebereich für die Kontakt- und Laschenschweißung. Die Gesamtbreite beträgt 250 mm und das beschichtete Band 220 mm, was 30 mm übrig lässt, aufgeteilt in je 15 mm an jeder Kante. Wenn das Band verzieht, landet die Schweißnaht teilweise auf der Beschichtung und die Verbindung versagt an der Lasche, weshalb sowohl die Gesamtbreite als auch die beschichtete Breite ihre eigenen Toleranzen haben.
F3: Kann die Folie in einer anderen Breite oder mit einem anderen beschichteten Band geliefert werden?
250 mm Gesamtbreite mit einem 220 mm beschichteten Band ist das Standardformat, und es ist das Format, auf dem die Rollengeometrie, die Verpackung und der Preis basieren. Eine andere Breite bedeutet einen separaten Produktionslauf anstatt eines Zuschneidens dieses Bandes; teilen Sie uns daher die Breite, das beschichtete Band und die Zelle mit, in die sie passen muss, und wir sagen Ihnen, ob sie geliefert werden kann und in welcher Menge.
F4: Wie schneidet dies im Vergleich zu einer schlickerbeschichteten Aktivkohleelektrode ab?
Eine Schlickerelektrode wird nass beschichtet und getrocknet, sodass ihr Dichteprofil und der Gehalt an Oberflächenbinder durch den Ofen bestimmt werden. Ein Trockenfilm wird kalandriert, sodass es an der Oberfläche keine binderreiche Haut und kein zu rückgewinnendes Lösungsmittel gibt. Der Unterschied zeigt sich darin, was die Fertigungslinie benötigt: Eine Schlickerlinie erfordert Beschichtung, Trocknung und Lösungsmittelhandhabung; ein Trockenfilm benötigt einen Wickler und einen Trockenraum. Was günstiger ist, hängt davon ab, ob Sie den Ofen bereits besitzen.
F5: Warum ist Feuchtigkeit auf 3 % begrenzt?
Da es nach der Herstellung des Films keinen Trocknungsschritt mehr gibt, gelangt Wasser, das die Elektrode bei der Lagerung absorbiert, mit ihr in die Zelle. In einem Superkondensator erreicht dieses Wasser den Elektrolyten, erhöht den Leckstrom und verkürzt die Lebensdauer, und dies geschieht so schrittweise, dass die Ursache oft fälschlicherweise als Materialproblem diagnostiziert wird. Die Obergrenze von 3 %, die Vakuumverpackung und die Haltbarkeit von 12 Monaten sind eine einzige Maßnahme und keine drei getrennten Anforderungen.
F6: Wie lautet die Mindestbestellmenge und wie ist sie verpackt?
400 m pro Rolle, was bei einer Breite von 250 mm 100 m² Elektrode entspricht. Jede Rolle ist vakuumversiegelt und in einem Karton verpackt; der Karton ist kein eigenständiger Versandbehälter. Teilen Sie uns daher das Ziel mit, und wir bieten Ihnen die Exportverpackung gleich mit an. Die Lagerung erfolgt bei -40 bis 60 ℃ bei einer relativen Luftfeuchtigkeit von max. 75 %, und die Haltbarkeit beträgt bei intakter Versiegelung 12 Monate.
F7: Wie sollte eine angebrochene Rolle gelagert werden?
Versiegeln Sie sie wieder mit Trockenmittel, nicht nur mit Klebeband, schreiben Sie das Datum des Öffnens auf den Beutel und bewahren Sie sie lichtgeschützt bei einer relativen Luftfeuchtigkeit von 75 % oder weniger auf. Die Haltbarkeit von 12 Monaten gilt für eine versiegelte Rolle ab dem Verpackungsdatum; sobald der Beutel geöffnet wird, tickt die Uhr für Ihren Prozess und nicht für unseren, daher lautet die praktische Regel, eine Rollengröße zu kaufen, die Sie in einer Kampagne aufbrauchen.
Senden Sie uns das Zellformat, die benötigte Breite, die Menge und das Lieferland. Wir bestätigen das Filmformat und erstellen ein Angebot auf Basis Ihrer freigegebenen Zeichnung.
E-Mail: tob.amy@tobmachine.com | Mobiltelefon: +86-18120715609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 11.11.2026
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.



 Abonnieren Sie uns