Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Batteriematerialien und Materialanalyse
- >
- kathodenaktives Material
- >
- LMFP-Kathodenelektrode auf kohlenstoffbeschichteter Aluminiumfolie
Kategorien
Heiße Produkte
Loading...
LMFP-Kathodenelektrode auf kohlenstoffbeschichteter Aluminiumfolie
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-CE-LMFP-D-180241Bestellung (moq):
1Zahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
LMFP-Kathodenelektrode auf kohlenstoffbeschichteter Aluminiumfolie - TOB-CE-LMFP-D-180241
Doppelseitig kalandrierte LMFP-Elektrode, 241 x 180 mm, 28 mg/cm² auf 15 µm kohlenstoffbeschichteter Folie, 5 Blätter pro Vakuumverpackung
Produktübersicht und ideale Anwendungen
Die TOB-CE-LMFP-D-180241 ist eine fertige Elektrode, kein Pulver und keine Slurry. Lithium-Mangan-Eisen-Phosphat ist auf beiden Seiten einer 15 µm Aluminiumfolie beschichtet, die bereits beidseitig eine 1 µm Kohlenstoffschicht trägt, und die Beschichtung wird anschließend auf eine verdichtete Dichte von 2,3 g/cm³ kalandriert. Das Blatt misst 241 mm in der Länge und 180 mm in der Breite, aber die Beschichtung ist nur 150 mm breit: Entlang jeder der beiden langen Kanten verbleibt ein 15 mm breiter Streifen unbeschichteter Folie, sodass die Elektrode geschweißt, geklemmt oder gegriffen werden kann, ohne dass das Werkzeug jemals aktives Material berührt.
Das Material selbst ist der Grund, warum dieses Blatt existiert. LMFP behält die Olivin-Phosphat-Struktur bei, die LFP sicher und langlebig macht, und bringt Mangan in das Kristallgitter ein, um die Betriebsspannung zu erhöhen. Das ist das kommerzielle Argument in einem Satz: mehr Energie pro Kilogramm als LFP, ohne die thermischen und zyklusbezogenen Kompromisse des Übergangs zu einem Schichtoxid. Der Kompromiss ist real, und er prägt den Rest dieser Seite. Olivin-Phosphate leiten Elektronen schlecht und lassen sich schwer auf eine hohe Dichte pressen, sodass sowohl das Substrat unter der Beschichtung als auch der Kalandrierschritt darüber einen größeren Teil der Leistung ausmachen als bei einer NMC-Elektrode.
Die Referenzwerte für das Zelldesign betragen 140 mAh/g über ein Fenster von 2,5 bis 4,3 V, wobei 94,90 % der Beschichtungsmasse aktives Material sind. Betrachten Sie diese als Referenzwerte und nicht als Garantien: Die Kapazität, die Sie tatsächlich erhalten, hängt von Ihrem Elektrolyten, Ihrem Formierungsprotokoll und der Testrate ab. Was das Blatt festlegt, sind Geometrie und Beladung, sodass Sie bei der Messung eines Unterschieds nachgeschaltet diesen Ihrem Prozess zuschreiben können und nicht einer Elektrode, die sich geringfügig von der vorherigen unterscheidet.
Käufer verwenden sie auf drei Arten. Als Screening-Elektrode, wenn eine neue LMFP-Quelle oder ein neuer Elektrolyt mit einer Baseline verglichen werden muss, wobei eine 5-Blatt-Packung ausreicht, um eine kleine Versuchsplanung an Knopfzellen durchzuführen. Als Aufbau-Elektrode für ein Pouchzellen-Programm im Labormaßstab, bei dem 241 x 180 mm nahe am Format einer Einzelschicht- oder wenigen Schichten-Zelle liegt. Und als Referenz bei der Eingangsprüfung, bei der dieselbe Geometrie gegen ein Lieferantenblatt auf derselben Linie gefahren wird, sodass sich zwischen den beiden Testarmen nur das Material unterscheidet.
Ideal für:
- Knopfzellen-Screening von LMFP-Formulierungen, Elektrolyten und Formierungsprotokollen bei einer festen, bekannten Beladung
- Einzelschicht- und Mehrschicht-Pouchzellenaufbauten, die ein Elektrodenformat von 241 x 180 mm erfordern
- Vergleichende Versuche mit kohlenstoffbeschichteter versus einfacher Aluminiumfolie als Kathodensubstrat
- Kalandrier- und Laminierungsstudien, bei denen 2,3 g/cm³ die Ausgangsbasis darstellt, von der abgewichen werden soll
- Eingangsprüfung, bei der ein Chargenvergleich eine identische Geometrie zwischen den Chargen erfordert
Diese Seite behandelt ausschließlich die Elektrode, und es lohnt sich, bezüglich der Grenzen explizit zu sein. Wenn Sie das aktive Material benötigen, ist das LMFP-Kathodenpulver ein separates Produkt, das nach Gewicht geliefert wird, für Käufer, die ihre eigene Folie beschichten. Wenn Ihre Evaluierung an Knopfzellen durchgeführt wird, wird der Weg vom Schneiden zum Test durch die Knopfzellen-Laborausrüstung abgedeckt; wenn Sie die Pouchzelle bauen, sind die Stationen, die der Prozesstabelle weiter unten entsprechen, unter der Pouchzellen-Montagelinie aufgelistet. Lösungsmittelfreie Elektroden gehören wiederum zu einer anderen Familie, und die Trockenelektrodenfolie-Seite ist der nächste Referenzpunkt auf dieser Website. Was dieses Blatt nicht leisten kann, ist die Vorhersage Ihres Zellergebnisses: Es ist eine Eingangsvariable für einen Prozess, und eine 5-Blatt-Packung ist für die Evaluierung dimensioniert, nicht für die Produktion.
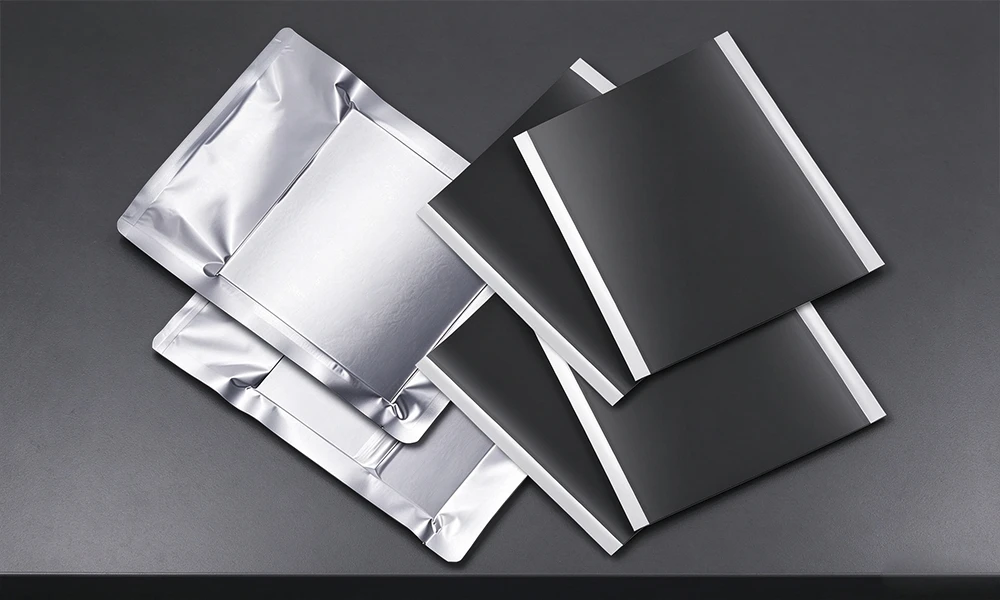
Drei fertige Blätter neben zwei vakuumversiegelten Packungen. Der dunkle Bereich ist die kalandrierte LMFP-Beschichtung; die hellen Streifen sind die entlang zweier Kanten verbliebenen 15 mm breiten Ränder aus unbeschichteter Folie.
Vollständige Technische Daten
Die erste Tabelle ist das Datenblatt für diese Größe, ohne Rundungen wiedergegeben. Alles mit einer Toleranz wird als Nennwert gefolgt von der Toleranz geschrieben, da diese beiden Zahlen bei einer Elektrode gleichermaßen tragend sind: Ein Blatt, das 28 mg/cm² erreicht, aber bei 2,5 g/cm³ landet, ist nicht das von Ihnen spezifizierte Teil.
1. Elektrode und Beschichtung
| Artikel | Parameter |
|---|---|
| Elektrodenabmessungen | 241 mm L x 180 mm B |
| Abmessungen des beschichteten Bereichs | 241 mm L x 150 mm B (15 mm Freiraum auf jeder Seite) |
| Beschichtete Seite(n) | Doppelseitige Beschichtung (kalandriert) |
| Substratabmessungen | Aluminiumfolie 15 µm x 180 mm; doppelseitige Kohlenstoffschicht 1 µm x 150 mm |
| Flächenbezogene Masse der Beschichtung | 28 ± 0,4 mg/cm² |
| Flächenbezogene Masse der Folie | 4,09 mg/cm² |
| Kompaktierte Dichte | 2,3 ± 0,1 g/cm³ |
| Massenanteil des Aktivmaterials | 94,90% |
| Referenz-Spezifische Kapazität | 140 mAh/g |
| Referenzspannungsbereich | 2,5 bis 4,3 V |
| Berechnung der Aktivmaterialmasse | Flächenbezogene Beschichtungsmasse x Aktivmaterialgehalt x Elektrodenabmessungen |
Zwei Zeilen in dieser Tabelle übersieht man leicht, und beide verändern den Verwendungszweck der Folie. Die Substratzeile enthält zwei Zahlen statt einer: eine 15 μm dicke Folie mit 180 mm Breite und eine 1 μm dicke Kohlenstoffschicht, die nur die 150 mm beschichtete Breite abdeckt. Die verbleibenden 15 mm auf jeder Seite sind blankes Aluminium, was genau dem entspricht, was für ein Laschenschweißen gewünscht ist. Die letzte Zeile ist eher eine Formel als ein Wert, und der dritte Unterabschnitt unten geht diese vollständig durch.
2. Verpackung, Lagerung und andere Größen
| Artikel | Parameter |
|---|---|
| Standardgröße | 241 mm L x 180 mm B, beschichteter Bereich 241 mm L x 150 mm B |
| Verpackung | 5 Bögen pro vakuumversiegelter Packung |
| Andere Größen | Nach Maß gefertigt: Länge, Breite, beschichtete Breite und Rand |
| Lagerung nach dem Öffnen | Versiegeln und lagern; ein 60-°C-Ofen oder eine Glovebox sind zulässig |
Sobald eine Packung geöffnet wird, nehmen die Bögen Feuchtigkeit aus der Luft auf, und eine getrocknete Elektrode macht den Unterschied zwischen einer Beschichtung, die haftet, und einer, die nach dem Befüllen mit Elektrolyt Blasen wirft. Der Hinweis im Datenblatt ist bewusst kurz gehalten: Die Bögen nach dem Öffnen wieder versiegeln und entweder in einem 60-°C-Ofen oder in einer Glovebox lagern. Beides ist akzeptabel, aber wählen Sie eines davon und bleiben Sie dabei, da die beiden zu unterschiedlichen Oberflächenzuständen führen und ein Wechsel zwischen ihnen mitten im Programm eine Variable einführt, die Sie eigentlich nicht testen wollten.
Andere Größen werden nach Maß gefertigt, und es ist gut zu wissen, welche der Zahlen leicht zu ändern sind und welche nicht. Länge und Breite richten sich nach dem Stanzmesser. Die beschichtete Breite und der 15-mm-Rand richten sich nach dem Beschichtungskopf, sodass ein anderer Rand einen anderen Beschichtungslauf anstelle eines Beschnittschritts darstellt. Die Beladung von 28 mg/cm² hängt vom Beschichtungsspalt und dem Feststoffgehalt ab. Wenn Sie eine kleine Änderung benötigen, geben Sie an, an welcher Kante sich der Rand befinden soll, denn ein 15-mm-Rand an zwei Kanten und ein 15-mm-Rand an einer Kante sind nicht dasselbe Bauteil, wenn der Bogen die Stapelvorrichtung erreicht.
3. Aktivmaterialmasse, Zellenkapazität und Dicke
Alles in diesem Unterabschnitt ist Arithmetik basierend auf der obigen Tabelle. Nichts davon ist ein zusätzlicher Datenblattwert, und nichts davon sollte Kunden als Messergebnis genannt werden. Der Sinn besteht darin, dass Sie einen Test dimensionieren können, bevor die Bögen eintreffen.
Kapazität pro Seite = spezifische Kapazität x beschichtete Fläche x flächenbezogene Beschichtungsmasse x Aktivmaterialanteil. Die Fläche, die in diese Formel gehört, ist die beschichtete Fläche von 241 mm x 150 mm und nicht die gesamte Elektrode, da die unbeschichteten Ränder überhaupt kein Aktivmaterial enthalten.
| Größe | Berechnung | Ergebnis |
|---|---|---|
| Gesamte Elektrodenfläche | 241 mm x 180 mm | 433,80 cm² |
| Beschichtete Fläche, eine Seite | 241 mm x 150 mm | 361,50 cm² |
| Beschichtungsmasse, eine Seite | 28 mg/cm² x 361,50 cm² | 10,12 g |
| Aktivmaterial, eine Seite | 10,12 g x 94,90% | 9,61 g |
| Kapazität, eine Seite | 140 mAh/g x 9,61 g | 1,345 Ah |
| Kapazität, beide Seiten | 2 x 1,345 Ah | 2,69 Ah |
| Beschichtungsdicke, eine Seite | 28 mg/cm² ÷ 2,3 g/cm³ | etwa 122 μm |
| Elektrodendicke, gesamt | 15 μm Folie + 2 x 1 μm Kohlenstoff + 2 x 122 μm Beschichtung | etwa 261 μm |
| Flächenmasse, Folie plus Beschichtung | 4,09 mg/cm² x 433,80 cm² + 2 x 10,12 g | etwa 22 g |
Diesen Zahlen liegen drei Annahmen zugrunde, und Sie sollten allen drei zustimmen, bevor Sie eine davon in ein Angebot aufnehmen:
- 28 mg/cm² ist die Flächenbelastung auf jeder Seite. Das ist die übliche Datenblattkonvention für eine doppelseitige Elektrode. Wenn Ihr Lieferant die beiden Seiten kombiniert meint, halbieren Sie jeden Masse- und Kapazitätswert in der Tabelle.
- Die beschichtete Fläche trägt das Aktivmaterial. Führen Sie dieselbe Arithmetik für die gesamte Elektrodenfläche von 433,80 cm² aus, und jeder Wert erhöht sich um 20 %, da 180 mm geteilt durch 150 mm gleich 1,2 ist und der Unterschied aus blanker Folie besteht.
- Die Kohlenstoffschicht liegt außerhalb der Flächenmasse. Im Datenblatt werden die 1-μm-Schichten nicht separat gewogen, sodass der Wert von 22 g nur die Folie und die beiden Beschichtungen abdeckt.
Die Toleranzen lohnt es sich ebenfalls zu berücksichtigen. Eine Toleranz von ±0,4 mg/cm² bei 28 mg/cm² beträgt ±1,4 %, was ±38 mAh bei einem doppelseitigen 2,69-Ah-Bogen oder grob anderthalb Prozent der Zelle entspricht. Die ±0,1 g/cm³ der verdichteten Dichte verändern die Masse nicht, aber sie verschieben die Dicke pro Seite zwischen etwa 117 μm und 127 μm, sodass eine Stapelhöhe, die Sie aus den nominalen 122 μm berechnen, pro Bogen um 10 μm abweichen kann, bevor irgendetwas schiefgegangen ist.
Die Werte in Unterabschnitt 3 werden anhand der angegebenen Formeln aus dem Datenblatt abgeleitet. Sie stellen keine separat gemessenen Spezifikationen dar und beinhalten die oben genannten Toleranzen.
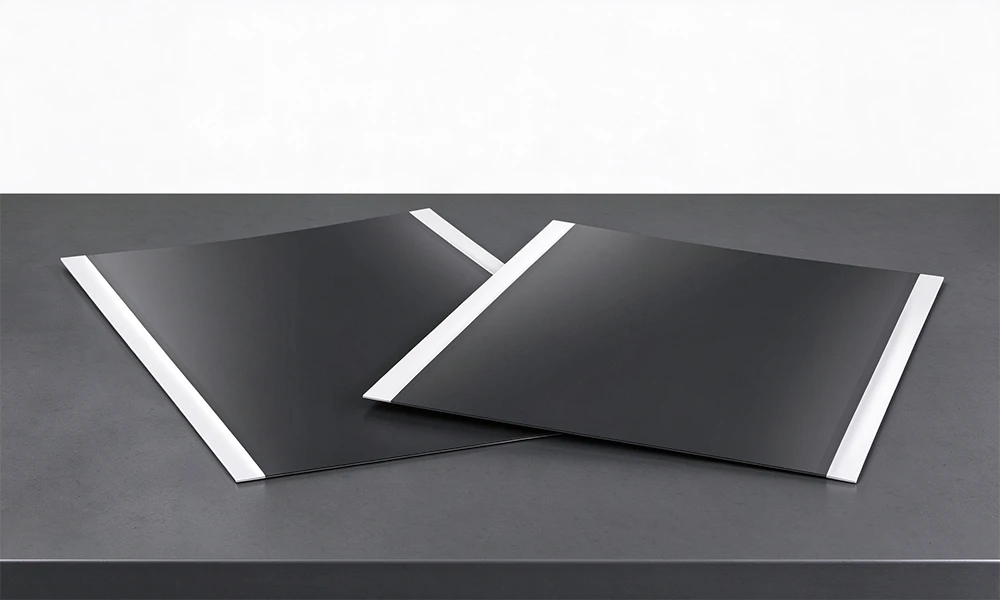
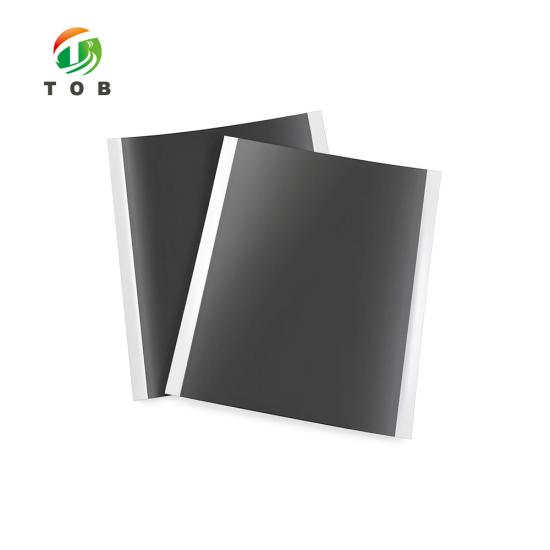
Die beiden hellen Streifen auf jedem Bogen sind die 15-mm-Ränder, jeweils einer entlang jeder Längskante. Sowohl die Beschichtung als auch die 1-μm-Kohlenstoffschicht enden an der beschichteten Breite von 150 mm, sodass dort blanke Aluminiumfolie sichtbar ist.
Referenzprozess für doppelseitige Elektroden-Pouch-Zellen
Der folgende Ablauf ist die von TOB genannte Referenzsequenz zur Umwandlung dieses Bogens in eine doppelseitige Elektroden-Pouch-Zelle. Die Spalte „Ausstattung“ benennt die Station, die jeden Schritt ausführt, und jedes dieser Modelle ist ein Katalogartikel und kein Platzhalter. Die Parameter sind Referenzsollwerte für die Planung, kein validiertes Rezept: Ihr Elektrolyt, Ihr Separator und Ihr Zellformat verändern die Backzeiten und den Formationstrom, und das sollten sie auch.
1. Die Referenzroute, Station für Station
| Prozessablauf | Unterstützende Ausrüstung | Referenzparameter |
|---|---|---|
| Zellkapazitätseinstellung | / | Spezifische Kapazität x Elektrodenfläche x Beschichtungs-Flächendichte x Aktivmaterialgehalt |
| Stanzen und Schneiden von Elektrodenbögen | TOB-MQ300 | Positive und negative Elektrodenbögen auf feste Abmessungen stanzen |
| Elektrodenstapelung | TOB-BDP200-C | Elektrodenfolien entsprechend dem Design stapeln |
| Heißpressen & Mikrokurzschlusstest | TOB-HS-2681 | Heißpressen: 2 Min. bei 45 °C |
| Ableiterschweißen | TOB-USW-800W | Aluminium-Ableiter an die positive Elektrode und Nickel-Ableiter an die negative Elektrode schweißen |
| Aluminium-Kunststoff-Folie Umformen | TOB-SCK200 | Aluminium-Kunststoff-Folie auf die entsprechende Tiefe und Abmessungen formen (tiefziehen) |
| Zellen-Kopf- und Seitenversiegelung | TOB-SFZ-200 | Pouch-Zellen-Vorbehandlung |
| Zellentrocknung | TOB-DZF-6050 | 80 °C für 12 Stunden |
| Elektrolytbefüllung | TOB-ZYB-01 | Eine bestimmte Menge Elektrolyt einfüllen |
| Vakuum-Vorsiegelung | TOB-YF200-JZ | Pouch-Zelle vorsiegeln |
| Innenwiderstandstest | TOB-HP3560 | Zellspannung und Innenwiderstand testen |
| Zellenalterung | TOB-DZF-6050 | 45 °C für 12 Stunden |
| Zellenformatierung | TOB-CT-4008Q-5V6A-S1 | Schwachstromformatierung |
| Zellenalterung | TOB-DZF-6050 | 45 °C für 12 Stunden |
| Endgültige Zellenversiegelung | TOB-BFZ-200 | Interne Gase abpumpen und unter Vakuum versiegeln |
| Innenwiderstandstest | TOB-HP3560 | Testspannung und innerer Widerstand |
| Zellenkapazitäts-Klassifizierung | TOB-CT-4008Q-5V6A-S1 | Kapazität bestimmen |
Lesen Sie die erste Zeile als Link zurück zum vorherigen Abschnitt. Für die Einstellung der Zellenkapazität ist kein Gerät hinterlegt, da es sich um eine Berechnung handelt: spezifische Kapazität x Elektrodenfläche x flächenbezogene Beschichtungsdichte x Gehalt an aktivem Material – das ist die oben durchgeführte Formel. Alles, was diesem Wert nachgelagert ist, von der Menge des injizierten Elektrolyts bis zum Klassifizierungsfenster, skaliert proportional dazu. Ein Fehler bei der Ladeannahme pflanzt sich somit bis zur letzten Station fort.
2. Die Montagehälfte des Prozesswegs als Flussdiagramm
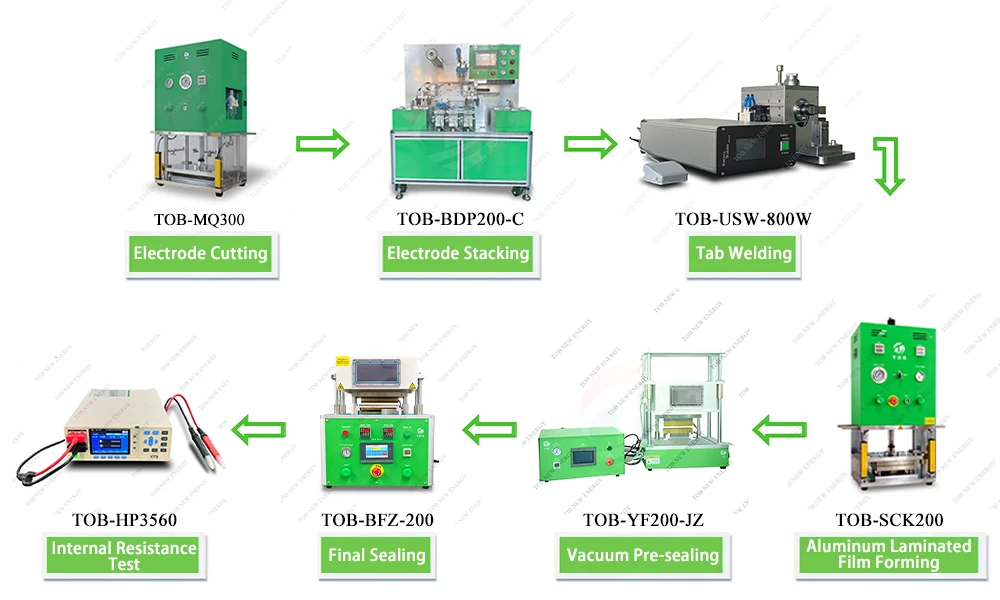
Sieben Stationen des Pouch-Zellen-Pfads: TOB-MQ300 Elektrodenschneiden, TOB-BDP200-C Elektrodeneinstapeln, TOB-USW-800W Laschenschweißen, TOB-SCK200 Aluminium-Verbundfolienformung, TOB-YF200-JZ Vakuum-Vordersiegelung, TOB-BFZ-200 Endversiegelung und TOB-HP3560 Prüfung des inneren Widerstands.
Das Flussdiagramm umfasst nicht die gesamte Tabelle, und es lohnt sich zu sehen, welchen Teil es abdeckt. Es reicht vom Schneiden bis zum Widerstandstest nach der Endversiegelung – das ist die Geometrie- und Versiegelungshälfte des Prozesses. Backen, Elektrolytbefüllung, Altern und Formierung liegen in der Tabelle zwischen der Vakuum-Vordersiegelung und der Endversiegelung; dabei handelt es sich um Prozessschritte in Öfen und Glovebox-Anlagen anstelle von Stationen auf diesem Montageschleifenpfad, weshalb sie nicht als Box erscheinen.
3. Vorab-Test der Elektrode an Knopfzellen
Die meisten Käufer beginnen nicht direkt mit der Pouch-Zelle. Sie beginnen mit einer Knopfzelle, da diese die Frage beantwortet, für deren Beantwortung die Elektrode gekauft wurde: Nämlich, ob diese LMFP-Charge und dieser Elektrolyt die Kapazität und den Erstzyklus-Wirkungsgrad liefern, die im Datenblatt angegeben sind. Dies wird mit wenigen Quadratzentimetern Material pro Zelle anstelle eines vollständigen Bogens von 241 x 180 mm ermittelt. Die 5er-Bogenpackung deckt dann eine kleine Matrix von Formulierungen ab anstelle eines einzelnen Aufbaus.
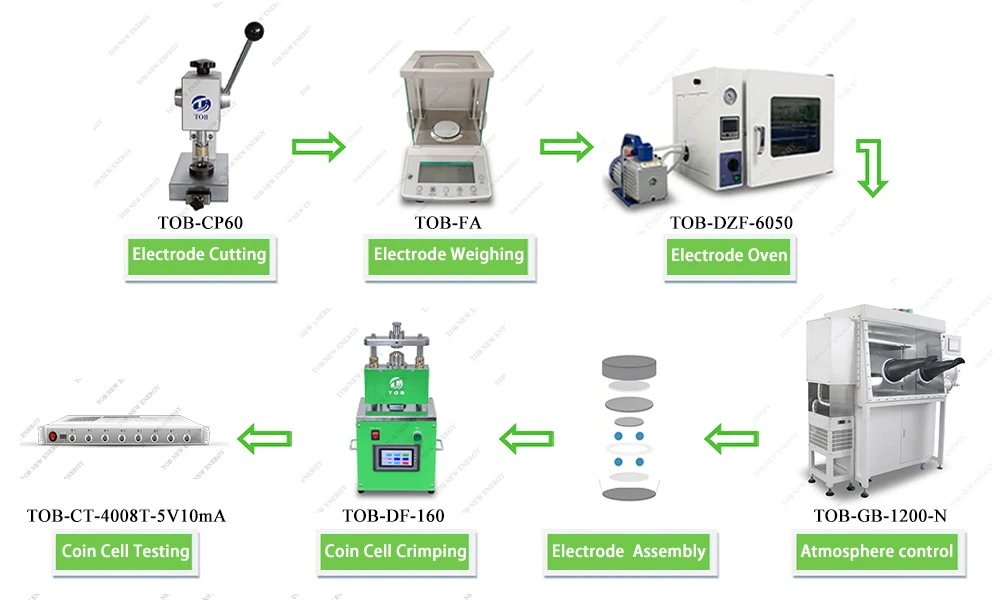
Der Knopfzellenpfad in sieben Stationen: TOB-CP60 Elektrodenschneiden, TOB-FA Elektrodenwiegen, TOB-DZF-6050 Elektrodenofen, TOB-GB-1200-N Atmosphärensteuerung, Elektrodenmontage, TOB-DF-160 Knopfzellen-Bördeln und TOB-CT-4008T-5V10mA Knopfzellentest.
Zwei Stationen in diesem Flussdiagramm entscheiden darüber, ob Ihre Zahlen überhaupt eine Bedeutung haben. An der Wiegestation wird die Beladung der ausgestanzten Scheibe überprüft, da eine 12-mm-Scheibe, die aus einem Bogen mit einer Toleranz von ±0,4 mg/cm² geschnitten wurde, nicht dieselbe aktive Masse aufweist wie die nächste Scheibe, und die Kapazität pro Gramm lässt sich nur dann über Zellen hinweg vergleichen, wenn die Masse bekannt ist. An der Atmosphärenstation wird die Elektrode zwischen Ofen und Bördelung trocken gehalten, was genau dem Feuchtigkeitsproblem entspricht, das in der Lagerungshinweistabelle des Spezifikationsblatts beschrieben ist, lediglich verlagert in die Glovebox.
Warum sowohl die Kohlenstoffschicht als auch das Kalandrieren für diese Elektrode wichtig sind
Beginnen wir mit dem, was sich unter der Beschichtung befindet. Aluminium ist ein guter Stromableiter und eine schlechte Grenzfläche: Es passiviert innerhalb von Sekunden an der Luft, und das Oxid, das sich bildet, ist resistiv. Eine 1-μm-Kohlenstoffschicht auf jeder Seite ersetzt dieses Oxid durch eine leitfähige, leicht aufgeraute Oberfläche, die gegenüber dem Elektrolyten stabil ist. Bei einer NMC-Elektrode würde die Beschichtung auch so funktionieren, aber man könnte darüber streiten, ob sie ihren Zweck rechtfertigt. Bei einem Olivin-Phosphat geht das nicht: LMFP leitet Elektronen wesentlich schlechter als ein geschichtetes Oxid, sodass der Grenzflächenwiderstand einen viel größeren Anteil am Gesamtwiderstand der Zelle ausmacht. Jedes Milliohm an der Folie wiegt hier schwerer als an anderer Stelle in der Zelle.
Die Kohlenstoffschicht erfüllt zudem eine mechanische Aufgabe, die durch die elektrische Argumentation oft in den Hintergrund gedrückt wird. Bei 28 mg/cm² ist die Beschichtung auf jeder Seite etwa 122 μm dick, was für Laborstandards eine dicke Elektrode darstellt, und eine dicke Beschichtung wird allein durch das Bindemittel an der Folie gehalten, es sei denn, es gibt eine Struktur, in die sie sich verankern kann. Die Rauheit der Kohlenstoffschicht stellt genau diese Struktur dar. Nimmt man sie weg, besteht der Fehler nicht in einem allmählichen Leistungsabfall, sondern in einer Delamination: Ein Bogen, der im Beutel perfekt aussieht, verliert am Rand Beschichtung, nachdem er gestanzt, gestapelt und gehandhabt wurde. Nichts nachgelagertes kann diesen Fehler beheben.
Das Kalandrieren ist die andere Seite derselben Medaille. Das Pressen der Beschichtung erhöht die volumetrische Energiedichte und verbessert den Kontakt zwischen den Partikeln, was sich beides unmittelbar in den Messwerten niederschlägt. Es verringert zudem die Porosität, und Porosität ist der Raum, den der Elektrolyt ausfüllen muss und durch den sich Lithium-Ionen bewegen müssen. Ob 2.3 g/cm³ der richtige Punkt auf dieser Kurve ist, hängt von der benötigten Rate ab und ist eine Entscheidung für Ihr Zellendesign und nicht für den Elektrodenlieferanten. Die Aufgabe des Bogens besteht darin, den Wert innerhalb von ±0.1 g/cm³ zu halten, sodass eine eventuelle Anpassung gezielt erfolgt und das Ergebnis der Änderung zugeordnet werden kann.
Der Aktivmaterialanteil von 94.90% ist der dritte Hebel, und er ist derjenige, den Käufer am wenigsten sorgfältig lesen. Die verbleibenden 5.10% entfallen auf Bindemittel und leitfähige Additive; dies ist das Budget, aus dem sowohl die Haftung als auch das elektronische Netzwerk innerhalb der Beschichtung gespeist werden. Ein höherer Aktivanteil liefert mehr Kapazität bei gleicher Masse; er lässt jedoch auch weniger Raum für das Rußnetzwerk, das Elektronen zur Folie transportiert, was genau die Schwachstelle dieser Chemie ist. 94.90% ist ein Kompromisswert, der mit zwei Dezimalstellen angegeben wird, da er in jede Kapazitätsberechnung einfließt, die Sie für diesen Bogen durchführen.
Die 15-mm-Ränder verdienen einen eigenen Absatz, da sie den Teil des Designs darstellen, der in der Produktion als Erstes versagt. Die positive Lasche wird per Ultraschall mit der Elektrode verschweißt, und das Ultraschallschweißen erfordert sauberes Metall: Setzt man die Sonotrode auf die Beschichtung auf, nimmt der Schweißpunkt aktives Material und Bindemittel auf, was zu einer schwachen Verbindung und einer Kontaminationsquelle im Inneren des Pouchbeutels führt. Derselbe Streifen wird vom Greifer gehalten, wenn der Bogen vom Stanzer zum Stapler transportiert wird. Ein Rand, der breit genug für die Lasche, aber zu schmal für den Greifer ist, führt unweigerlich zu Handling-Problemen; aus diesem Grund wird der Rand als Beschichtungsparameter spezifiziert und nicht dem Schneidwerkzeug überlassen.
All dies behebt jedoch nicht die Zelle an sich. Der Referenzwert von 140 mAh/g in der Tabelle wird ohne Angabe einer Rate genannt; betrachten Sie ihn daher eher als Vergleichspunkt zwischen auf dieselbe Weise gemessenen Chargen denn als absoluten Wert, den Sie ungeprüft in eine Spezifikation übernehmen können. Gleiches gilt für das Fenster von 2.5 bis 4.3 V: Es handelt sich um einen Referenzbereich für das Design, und die tatsächlich verwendete obere Abschaltspannung ist eine Lebensdauerentscheidung, bevor sie eine Kapazitätsentscheidung ist. Die Elektrode ist ein gut kontrollierter Eingangsparameter; das Resultat hängt nach wie vor von Ihrem Prozess ab.
Wichtige technische Eigenschaften
- Flächengewicht und Dichte sind zwei voneinander unabhängige Zusagen. 28 ± 0.4 mg/cm² und 2.3 ± 0.1 g/cm³ sind unabhängige Zahlenwerte, und ein Bogen kann den einen Wert einhalten, während er den anderen verfehlt. Beide sind als Toleranzen im Datenblatt aufgeführt, damit beide bei Wareneingang überprüft werden können, anstatt sie drei Wochen später aus den Zellenergebnissen abzuleiten.
- Beide Seiten sind beschichtet und kalandriert. Hierbei handelt es sich im fertigen Sinne um eine doppelseitige Elektrode und nicht um ein doppelt beschichtetes einseitiges Blech. Sowohl der Wert von 122 μm pro Seite als auch die Stapelhöhe von 261 μm in der Berechnungstabelle gehen davon aus, dass die beiden Seiten symmetrisch sind. Wenn Sie also nur eine Seite messen, beziehen Sie das Ergebnis auf den Gesamtwert und nicht auf einen einseitigen Vergleich.
- Die Kohlenstoffschicht endet an der beschichteten Breite. 1 μm auf jeder Seite, über 150 mm, innerhalb einer 180-mm-Folie. Die 15 mm außerhalb davon bestehen aus blankem Aluminium, und diese Grenze ist eine Eigenschaft des Teils und kein Artefakt des Beschichtungsprozesses.
- Zwei blanke Ränder, jeweils entlang einer Längskante.Sie bilden die Schweißzone für die Lasche und die Greiferzone. Geben Sie bei einer Sondergröße an, zu welcher Kante der Rand gehört: Zwei Ränder und ein einzelner Rand stellen in der Stapelvorrichtung unterschiedliche Teile dar.
- 94.90% Aktivmaterialanteil, angegeben auf zwei Dezimalstellen.Das ist keine Dekoration. Der Wert wird direkt mit der Masse des aktiven Materials multipliziert und bestimmt somit die Kapazität jeder Zelle, die Sie aus dem Bogen herstellen. Ein Fehler von einem Prozent dabei verschiebt die Kapazität einer 2.69-Ah-Elektrode um etwa 27 mAh.
- Fünf Bögen pro Vakuumpackung.Die Packungsgröße ist eine Bewertungseinheit: genug für eine Knopfzellen-Matrix oder ein paar einlagige Pouch-Zellen, nicht genug, um eine Produktionslinie zu füllen, und sie hält die geöffnete Menge klein genug, um sie ordnungsgemäß zu lagern.
- Andere Größen auf Anfrage.Länge und Breite richten sich nach der Matrize; beschichtete Breite und Randbereich nach dem Beschichtungskopf; die Beladung nach dem Beschichtungsspalt und dem Feststoffgehalt. Das Ändern des Randbereichs ist ein neuer Beschichtungslauf, kein Beschnittschritt, und sollte auch als solcher angeboten werden.
Handhabung, Lagerung und Sicherheit
1. Lagerung nach dem Öffnen der Packung
Der Hinweis im Datenblatt ist kurz und stellt die gesamte Lagerspezifikation dar: Verschließen Sie die Bögen nach dem Öffnen wieder und lagern Sie sie in einem 60-°C-Ofen oder einer Glovebox. Beides ist akzeptabel und Sie haben die Wahl, aber entscheiden Sie sich für eine Methode. Eine im Ofen getrocknete Elektrode und eine in einer Glovebox aufbewahrte Elektrode kommen mit unterschiedlichen Oberflächenzuständen am Stapler an, und ein Programm, das während des Prozesses zwischen beiden wechselt, führt eine Variable ein, die später nur sehr schwer von den chemischen Eigenschaften getrennt werden kann.
Der Hinweis schützt vor Feuchtigkeit, und der Ausfall, den er verhindert, ist keineswegs unbedeutend. Wasser, das von der Beschichtung aufgenommen wurde, entweicht beim Vakuumtrocknen und Vorsiegeln wieder, und im besten Fall kostet es Sie Pumpzeit; im schlimmsten Fall gelangt es zum Elektrolyten, wo es das Salz hydrolysiert und Flusssäure erzeugt. Das ist ein Problem des Wirkungsgrads im ersten Zyklus und der Gasentwicklung, und es wird dem Material angelastet, wenn der Lagerungsschritt nicht kontrolliert wird. Bewahren Sie geöffnete Bögen bis zum Moment der Verwendung in ihrer versiegelten Packung auf und lassen Sie eine angebrochene Packung nicht zwischen den Schichten offen im Labor liegen.
2. Handhabung des Bogens
Fassen Sie das Blatt an den blanken Rändern an. Sie sind für die Werkzeuge da und zudem der einzige Teil der Elektrode, der Finger, puderfreie Handschuhe oder eine Pinzette toleriert, ohne auf der aktiven Fläche etwas zu hinterlassen. Sobald ein Blatt über die Beschichtung hinweg gegriffen wurde, bleibt der Abdruck für die gesamte Lebensdauer der Zelle bestehen, und auf einer 122 μm dicken Beschichtung stellt er zudem einen Rissausgangspunkt dar.
Vermeiden Sie es, den beschichteten Bereich zu biegen oder zu knicken, und lassen Sie nicht zu, dass zwei Blätter aufeinander reiben. Ein Abrieb von Beschichtung auf Beschichtung sieht auf einer Werkbank harmlos aus und zeigt sich später als Nadelstiche und als Mikrokurzschlussfehler an der Heißpress- und Mikrokurzschlussprüfstation in der Prozesstabelle. Wenn Blätter lose transportiert werden müssen, legen Sie Zwischenlagen dazwischen, anstatt sie blank aufeinander zu stapeln. Schneiden und Stanzen sollten innerhalb der Designkontur bleiben, und das Beschneiden in den Rand hinein ist eine Änderung am Teil und keine bloße Säuberung.
3. Sicherheit
Dies ist eine Elektrode, keine Zelle. Sie speichert keine Ladung, enthält kein Lithiummetall und keinen Elektrolyten und weist keine Spannung auf, sodass die elektrischen Gefahren, die Menschen mit Batteriearbeiten verbinden, in dieser Phase nicht zutreffen. Die Gefahren, die tatsächlich bestehen, sind die üblichen von feinem Pulver, das in eine Beschichtung gebunden ist: Staub vom Schneiden, Stanzen oder Beschneiden sollte direkt am Werkzeug abgesaugt und nicht nachträglich aufgekehrt werden, und Abschnitte sollten gemäß Ihren werkseigenen Regeln in Ihren normalen Elektroden-Ausschussstrom gelangen und nicht in den Restmüll.
Lösungs- und Bindemittelreste sind ein weiterer Aspekt, der zu den Daten Ihres Beschichtungslieferanten gehört und nicht auf diese Seite. Wenn Ihre EHS-Abteilung eine Einstufung für den Transport oder die Lagerung benötigt, fragen Sie bei der Bestellung danach, damit die Papiere mit der Ware reisen, anstatt sie nach der Ankunft rekonstruieren zu müssen.
Technische FAQ
F: Können Sie eine andere Größe liefern?
Ja. Die Größe 241 x 180 mm ist ein Lagerformat, aber nicht das einzige. Senden Sie die Elektrodenlänge und -breite, die beschichtete Breite, welche Kanten den Rand aufweisen sollen, ob das Blatt ein- oder zweiseitig ist und die gewünschte Beladung, und das Angebot basierend auf diesen Werten wird Ihnen zugesandt. Machen Sie präzise Angaben zum Rand, da dieser durch den Beschichtungskopf und nicht durch die Matrize bestimmt wird, und eine als Schneidvorgang angefragte Randänderung führt zu einem anderen Beschichtungslauf.
F: Sind 28 mg/cm² die Beladung auf jeder Seite oder für beide Seiten zusammen?
Sie ist im mitgelieferten Datenblatt pro Seite angegeben, was der üblichen Konvention für eine doppelseitige Elektrode entspricht. Es lohnt sich ohnehin, dies auf der Bestellung zu bestätigen, da der Unterschied bei jedem Massen- und Kapazitätswert einen Faktor von zwei ausmacht: Bei 28 mg/cm² pro Seite trägt die Folie etwa 2,69 Ah, und wenn der Wert für beide Seiten zusammen gelten würde, wären es etwa 1,35 Ah. Die Berechnungstabelle im Abschnitt „Spezifikation“ basiert auf dem Wert pro Seite und zeigt, welche Zeilen halbiert werden müssen.
F: Kann diese Folie in einer zylindrischen Zelle verwendet werden?
Nicht in der gelieferten Form. Es handelt sich um ein flaches, zugeschnittenes Blatt mit unbeschichteten Rändern an den beiden Längskanten, was einem Aufbau für gestapelte Zellen entspricht. Ein gewickeltes Design erfordert, dass der unbeschichtete Rand in Wickelrichtung verläuft, und benötigt einen schmalen Streifen anstelle eines 180 mm breiten Blatts. Bei 122 µm pro Seite ist die Beschichtung steif genug, dass enge Wickelradien ein eigenes Rissrisiko mit sich bringen. Nennen Sie uns das Zellformat, bevor Sie diese Elektrode einplanen, stattdessen bieten wir Ihnen einen Streifen oder ein Blatt mit anderer Randaufteilung an.
F: Wozu trägt die Kohlenstoffschicht tatsächlich bei, und ist sie in der flächenbezogenen Dichte der Folie enthalten?
Die Schicht senkt den Widerstand zwischen der Beschichtung und der Folie und bietet dem Bindemittel eine Verankerungsmöglichkeit, wodurch eine 122 µm dicke Beschichtung beim Stanzen und Stapeln haftend bleibt. Sie fügt keine Kapazität hinzu. Was die 4,09 mg/cm² in der Tabelle betrifft: 15 µm Aluminium bei 2,7 g/cm³ ergeben 4,05 mg/cm², diese Zeile stimmt also mit der Folie allein überein, und die 1 µm dicke Kohlenstoffschicht wird darin nicht separat berücksichtigt.
F: Enthält die Packung chargenspezifische Testdaten?
Das Datenblatt auf dieser Seite ist die Spezifikation für das Teil. Wenn Ihre Eingangsprüfung Messwerte für die gelieferte Charge erfordert, vereinbaren Sie die Messungen und das Prüfverfahren vor der Bestellung, damit diese darin festgehalten werden können. Eine nachträgliche Anfrage nach dem Versand der Ware ist der einzige Weg, der garantiert nicht funktioniert, da die einzige verbleibende Option darin besteht, die bereits geöffneten Blätter zu messen.
F: Beträgt die Betriebstemperatur dieser Elektrode 60 °C?
Nein. Die 60 °C im Datenblatt sind ein Lager- und Trocknungsrichtwert für das Blatt und keine thermische Belastbarkeit, weshalb sie nicht als solche in eine Zellenspezifikation übernommen werden sollten. Die einzige elektrische Angabe auf dieser Seite ist das Fenster von 2,5 bis 4,3 V, bei dem es sich eher um einen Auslegungsbereich für die Zelle als um eine Grenze der Elektrode allein handelt.
Wenn sich Ihre Frage auf eine Größe, eine Beladung oder einen Rand bezieht, die nicht auf dieser Seite aufgeführt sind, ist es wahrscheinlich schneller nachzufragen, als darum herumzuarbeiten. Kundenspezifische Kleinserien sind die Art und Weise, wie die meisten dieser Elektroden tatsächlich verkauft werden.
Nennen Sie uns das Zellformat, das Sie bauen, und die von Ihnen benötigte Beladung, und wir bestätigen die Elektrodenröße, den Margenlayout und die Verpackung, bevor etwas beschichtet wird.
E-Mail: tob.amy@tobmachine.com | Tel. / WhatsApp: +86 181 2071 5609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 30.10.2026
Vorherige:
Batteriekathoden-Aktivmaterialien NMC LFP NCA LNMO-ChargenbestellungNächste:
MnO₂-Elektrode für Zink-Mangan-Batterien
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns