Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Alu-Schalenzellenbestückungsmaschine
- >
- Alu-Schalenzellbildungs- und Sortiermaschine
- >
- 16-Kanal-Unterdruck-Formierungsmaschine für prismatische Zellen
Kategorien
Heiße Produkte
Loading...
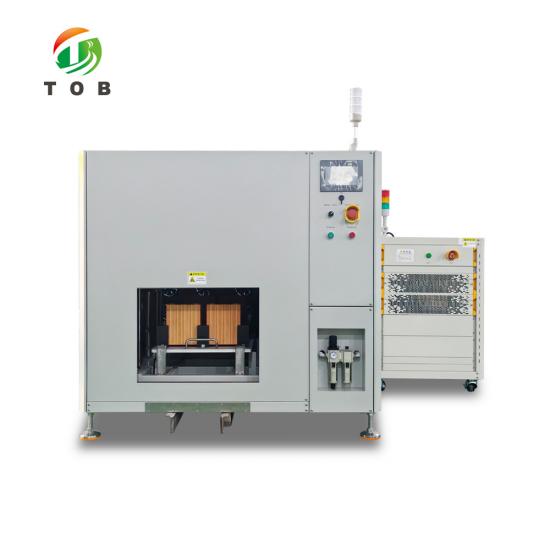
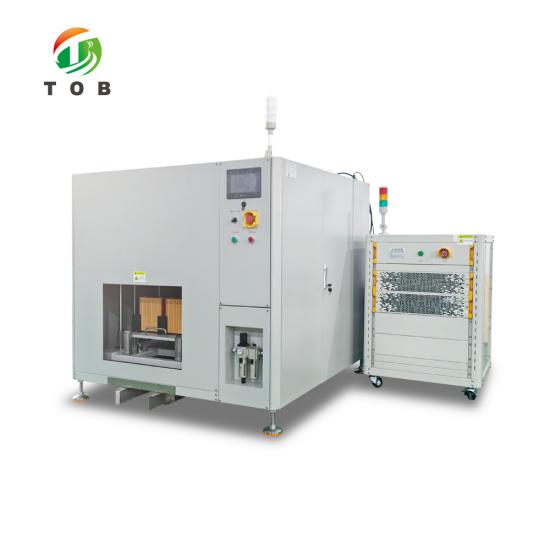
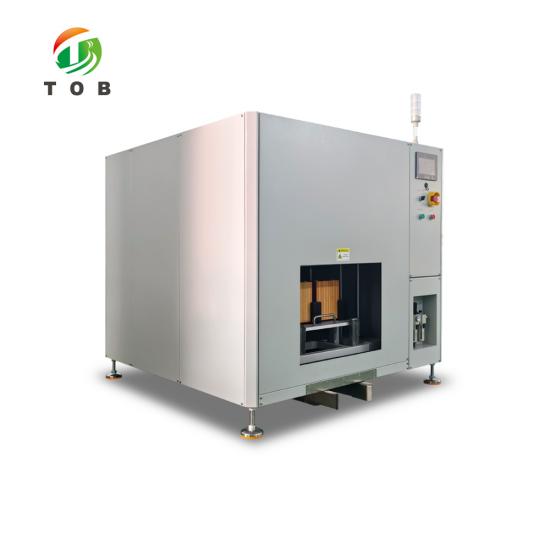
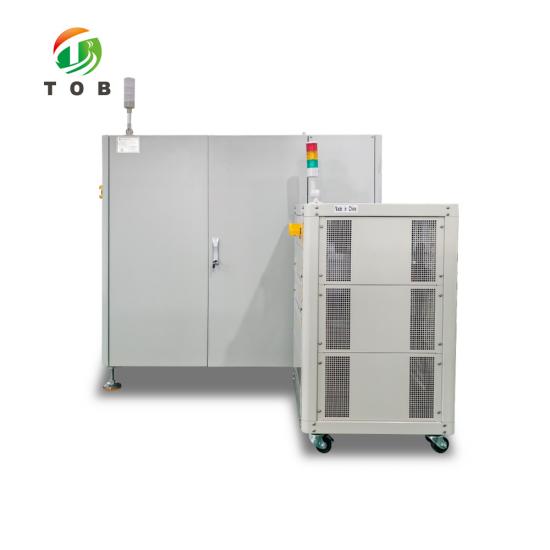
16-Kanal-Unterdruck-Formierungsmaschine für prismatische Zellen
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-FH-5V60A-16CHBestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
5V60A 16-Kanal-Unterdruck-Formierungsmaschine für prismatische Zellen - TOB-FH-5V60A-16CH
Einlagiger Schrank, sechzehn Kanäle bei 5 V und 60 A, ein 2 x 8 Tablett pro Sektion, mit einer Leckraten-Schleuse vor dem Laden und einer automatischen Brandschutztür
Produktübersicht und ideale Anwendungen
Der TOB-FH-5V60A-16CH ist ein Unterdruck-Formierungsschrank für prismatische Zellen: sechzehn Kanäle bei 5 V und 60 A in einem einlagigen, einreihigen Schrank, ein maschinell hergestelltes Tablett pro Sektion, angeordnet in 2 x 8. Jeder Kanal drückt eine einzelne Probenahmenadel auf die Laschen und dichtet eine blütenförmige Düse über der Einfüllöffnung ab, sodass Laden und Evakuieren an einer Station erfolgen.
Die Formierung fixiert die SEI, und das dabei entstehende Gas muss entweichen, während die Zelle noch an der Öffnung entgasen kann. Dieser Schrank pumpt durch die Düse ab, kondensiert das Lösungsmittel in einem Gas-Flüssigkeits-Separator und führt den Elektrolyten zurück, wenn das Vakuum bei Atmosphärendruck gebrochen wird. Bei 60 A ist das Prüfbetten-Modul das begrenzende Teil, daher sind die Kontakte vergoldet und der Abfall wird am Anschluss gemessen. Für weniger Kanäle siehe unsere 8-Kanal-Unterdruck-Formierungsmaschine für prismatische Zellen.
Der Schrank bleibt unter 2 m hoch, belastet den Boden mit nicht mehr als 1 t und hält den Schaltschrank getrennt, sodass die Formierungsseite eine allseitig geschlossene Umhausung (fünfseitig) bleibt. Zwei Rauchmelder pro Einheit unterbrechen die Stromzufuhr, heben die Prüfspitzen von den Zellen ab und schließen die vordere Brandschutztür. Die Zellgrößen betragen 95 bis 218 mm in der Breite, 27 bis 73 mm in der Dicke und 148 bis 175 mm in der Höhe.
Ideal für:
- Prismatische Zellenlinien, Pilot- oder Serienproduktion, bei denen Formierung und Vakuum an eine Station gehören.
- Zellen mit 95 bis 218 mm Breite, 27 bis 73 mm Dicke und 148 bis 175 mm Höhe, wobei eine Musterzelle von 204 x 71 x 173 mm als Referenz dient.
- Prozesse, die vor dem ersten Ampere eine Leckraten-Schleuse erfordern: 0,3 kPa pro Minute über drei Minuten.
- Werkstätten, in denen Elektrolytverlust und Kreuzkontamination konstruktiv begrenzt sein müssen.
- Nicht für Pouch- oder Rundzellen oder wenn der Strom pro Zelle 60 A überschreitet.
Teilen Sie uns Ihre Zellgröße, den Formierungsstrom pro Zelle und das Lieferland mit. Unser Ingenieur bestätigt vor der Bestellung die Kanalkonfiguration, das Tablett-Layout und den Unterdruckbereich.
Füllen Sie das Anfrageformular unten aus, und unser Ingenieur wird Ihre Anforderungen prüfen. Bevorzugen Sie E-Mail? Kontaktieren Sie tob.amy@tobmachine.com.
Vollständige Technische Daten
Die nachstehenden Zahlen sind die vertraglich vereinbarten Werte für die Standardkonfiguration. Wenn eine Anforderung einen Bereich aufweist, ist dieser Bereich das Abnahmefenster bei der Inbetriebsetzung und kein bei der Lieferung auszuhandelnder Zielwert.
1. Schrank, Kanäle und elektrische Nennwerte
| Parameter | Wert |
|---|---|
| Modell | TOB-FH-5V60A-16CH |
| Kanalnennleistung | 5 V / 60 A pro Kanal |
| Kanäle pro Schrank | 16, einlagig und einreihig |
| Tablett pro Sektion | 1 Tablett pro Sektion, 2 x 8 Anordnung |
| Beladung und Entladung | Manuell, nach Tablett |
| Schrankgehäuse | Fünfseitiges Gehäuse mit automatischer vorderer Brandschutztür; im Normalfall offen, schließt bei Feueralarm |
| Schaltschrank | Getrennt vom Pressenschrank |
| Steuerung | SPS, die Magnetventile, Tasten und Anzeigelampen ansteuert, mit unabhängiger Steuerung jeder mechanischen Einheit |
| Überwachung | Temperatur und Rauch, kontinuierlich rund um die Uhr |
| Bodenbelastung | Nicht mehr als 1 t |
| Gesamthöhe | Unter 2 m |
2. Zellenkompatibilität und Formatwechsel
| Position | Kompatibilitätsbereich | Referenzmodell |
|---|---|---|
| Zellenbreite (H) | 95 mm bis 218 mm | 204 mm |
| Zellendicke (W) | 27 mm bis 73 mm | 71 mm |
| Zellenhöhe (T) | 148 mm bis 175 mm | 173 mm |
| Formatwechsel | Auswechseln der Auskleidung innerhalb des Kompatibilitätsbereichs | - |
| Genauigkeit der Tray-Positionierung | Innerhalb von ± 0,5 mm | - |
| Genauigkeit der Pressenpositionierung | ± 2 mm, mit ± 0,2 mm Sekundärpositionierung während des Hubs | - |
| Methode zur Tray-Positionierung | Führungsklötze an vier Seiten plus diagonale Positionierungsstifte, mit diagonaler Endschaltererkennung und einer Vorrichtung gegen falsches Einlegen des Trays | - |
Das oben genannte Referenzformat ist die Zelle, auf die das Gehäuse ausgelegt wurde: 204 mm breit, 71 mm dick, 173 mm hoch. Sie sitzt so in der Presse, dass sich die Düse an der Füllöffnung und die Messspitzen an den Laschen befinden; dies ist die Position, die jedes andere Format im Bereich einnehmen können muss.
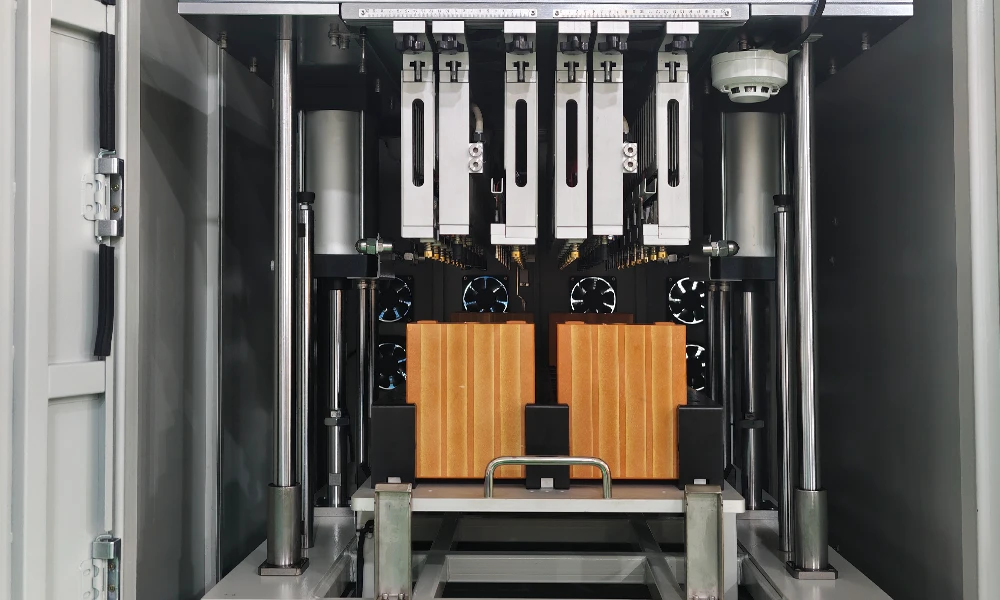
Eine Referenzzelle mit den Maßen 204 x 71 x 173 mm sitzt während der Inbetriebnahme in der Presse, mit der Düse nach unten an der Füllöffnung und den Messspitzen an den Laschen.
3. Sondenbett, Kontaktierung und Temperaturmessung
| Position | Spezifikation |
|---|---|
| Sondentyp | Einfachnadel, Probenahmenadel als Schaltertyp |
| Sondenbaugruppe | Sone und Temperatursonde in einer modularen Baugruppe, als Einheit austauschbar |
| Kontaktehplattierung | Vergoldete Lade- und Entladesonden, Auswahl basierend auf Kontaktwiderstand, Wärmeentwicklung und den maximal 60 A |
| Kontaktwiderstand | Summe der positiven und negativen Kontaktimpedanz von höchstens 2 mΩ |
| Leitungsverlust | Nicht mehr als 800 mV vom Anschluss bis zum Leistungsmodul-Anschlussende |
| Temperaturanstieg an der Verbindung | Nicht mehr als 15 ℃ bei 60 A für den gesamten Formationstzyklus, gemessen bei 25 ℃ natürlicher Kühlung |
| Anschlussvertiefung | Nicht mehr als 0,1 mm an den positiven und negativen Anschlüssen |
| Sondenlebensdauer | Mindestens 30.000 Betätigungen oder 3 Jahre in der konzipierten Arbeitsumgebung |
| Nadeloberfläche | Feines Rändelmuster, das die Anschlussoberfläche nicht zerkratzt |
| Breitenverstellung | Links und rechts in Breitenrichtung, mit Skala, zur Anpassung an unterschiedliche Laschenabstände |
| Kabelanschluss | Schnellsteckklemmen für Leistungs- und Abtastkabel |
| Temperatursensor | PT100, Einzelpunkt auf dem ZellenDeckel |
| Temperaturgenauigkeit | ± 1 ℃, mit einstellbarer Erfassungsfrequenz und einem minimalen Abtastintervall von 1 s |
| Schrauben | SUS304 Edelstahl im gesamten Nadelbett |
4. Leistung des Unterdruckmoduls
| Position | Technische Anforderung |
|---|---|
| Ansaugdüsen-Positionierungsgenauigkeit | Innerhalb von 0,5 mm in allen Richtungen |
| Düsentyp und -material | Blütenblattförmige flache Kontaktdüse aus EPDM-Kautschuk, hitze- und elektrolytbeständig, tolerant gegenüber Zellenunebenheiten bis zu 1 mm |
| Düsenlebensdauer | Mindestens 500 Zyklen, alle 3 Monate ausgetauscht |
| Unterdruckbecher | Mindestens 60 ml, exzentrisch mit schrägem Boden, verdrehgesichertes Design, doppellagige Dichtungsringe und ein Filtersieb |
| Vakuum-Bereich | -90 kPa ± 5 kPa, geeignet für die Regelung von hohem und niedrigem Vakuum |
| Manometer | Digitales Manometer am Pipeline-Bypass der Vorderseite, -100 kPa bis 100 kPa, Vakuumdaten in den Tray-Datensatz geschrieben |
| Leckrate | Nicht mehr als 0,3 kPa pro Minute, gemessen über eine dreiminütige Haltezeit nach dem Schließen der Vakuumquelle |
| Vakuumfluktuation | Nicht mehr als ± 3 kPa beim Sollwert in den beiden Stufen vor und nach Beginn der Formierung |
| Pumpgeschwindigkeit | Mindestens 5 kPa pro Minute von 0 kPa bis -80 kPa, einstellbar |
| Belüftungsgeschwindigkeit | Mindestens 5 kPa pro Minute von -80 kPa bis 0 kPa |
| Schmutzfilterung | Korrosionsbeständiger, leicht austauschbarer, staubfreier Filter am Belüftungseinlass jedes Moduls |
| Elektrolytauffangbehälter | Mindestens 600 ml, mit Alarm bei vollem Becher |
| Durch die Ausrüstung verursachter Elektrolytverlust | Weniger als 2 g, ohne Restelektrolyt am Boden der Pufferapparatur |
| Vakuumpumpe | Ölfreie Vakuumpumpe GWSP75, ein Satz im Lieferumfang der Maschine enthalten |
5. Sicherheit, Verriegelungen und Überwachung
| Funktion | Verhalten |
|---|---|
| Rauchdetektion | Zwei Sensoren pro mechanischer Einheit, einer gasempfindlich und einer partikelbasiert |
| Aktion bei Rauch | Die Stromversorgung wird sofort unterbrochen, der Zylinder öffnet sich, um die Batterie vom Messkopf zu trennen, und es wird ein Alarm ausgelöst |
| Brandschutztür | Die Vordertür schließt automatisch bei Feueralarm; die Frontplatte ist gegen Rauch und Feuer abgedichtet |
| Strom- oder Luftausfall | Die Hubplattform darf sich nicht grundlos absenken, einschließlich eines abnormalen Magnetventils oder abnormalen Luftdrucks |
| Palette an Ort und Stelle | Fahrtensor im Pressenbett, der die Palettenposition in Echtzeit meldet, mit Schutz und Alarm |
| Paletten-Verdrehschutz | Mechanisches Design plus diagonale Endschaltererkennung, sodass eine verdrehte Palette erkannt statt gepresst wird |
| Ablaufsicherung (Poka-Yoke) | Der Messkopf stellt den Kontakt her, bevor die Düse wegfährt, und die Düse fährt weg, bevor der Messkopf wieder Kontakt herstellt |
| Palettenbodenbelastung | Gleichmäßige Belastung während des Hebens, sodass sich die Palette nicht durchbiegt und die Formierung stört |
| Wartungszugang | Messkopf-, Unterdruck- und Temperaturmodule können einzeln ausgebaut werden; Messkopfkomponenten sind steckbar und skalierungsmarkiert |
| Flüssigkeitsauffang | Abnehmbare Flüssigkeitsauffangschale unter dem Pressenlagerbereich für Elektrolyt, das von den Düsen tropft |
6. Standardlieferumfang und Ersatzteile
| Gruppe | Artikel | Menge |
|---|---|---|
| Maschine | Einschichtiger, einreihiger Schrank, allseitig geschlossenes Gehäuse (fünfseitig) mit Brandschutztür | 1 Satz |
| Maschine | Mechanische Einheit, 16 Kanäle in einer 2x8-Anordnung | 1 Satz |
| Maschine | Rauchsensoren | 2 Sätze |
| Maschine | Temperatursensor | 1 Satz |
| Maschine | Unterdruck-Regelsystem | 1 Satz |
| Sonstige | GWSP75 ölfreie Vakuumpumpe | 1 Satz |
| Verschleißteile | Sonde | 10 Stk. |
| Verschleißteile | Temperatursonde | 10 Stk. |
| Verschleißteile | Unterdruck-Saugdüse | 300 Stk. |
| Verschleißteile | Unterdrucksauger | 10 Stk. |
| Unterdruckmodul | Molekularsieb | 1 Stk. |
| Unterdruckmodul | Gas-Flüssigkeits-Separator | 1 Stk. |
| Unterdruckmodul | Wartungseinheit (FRL) | 1 Stk. |
| Unterdruckmodul | Restflüssigkeitsbecher | 1 Stk. |
Gerätemengen und Ersatzteilmengen werden anhand des Handelsvertrags bestätigt. Wenn die Spezifikation einen Bereich angibt, ist der Abnahmewert derjenige, der in diesen Vertrag geschrieben ist.
Maschinenaufbau und Arbeitsprinzip
Der Schrank ist einstöckig, einreihig, mit sechzehn Kanälen und einem maschinell hergestellten Tablett pro Sektion, angeordnet in 2 x 8. Das Tablett wird von Hand ein- und ausgeladen, was Absicht ist: Bei sechzehn Kanälen ist das Tablett die Rückverfolgbarkeitseinheit, sodass ein Tablett, das herausgehoben werden muss, auch eines ist, dessen Protokoll überprüft werden kann, bevor es wieder eingesetzt wird.
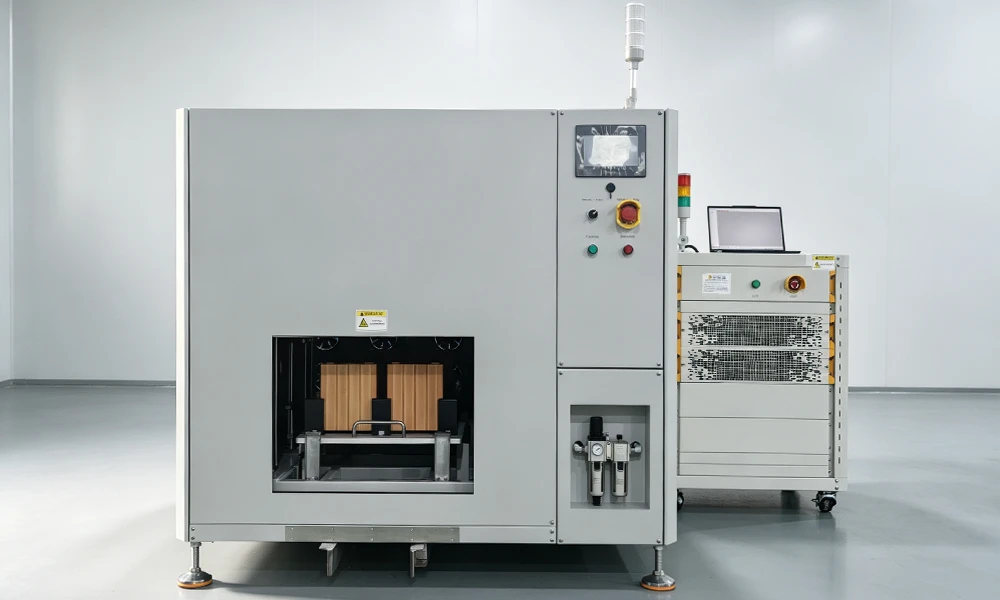
Der Schrank in einer Produktionshalle: Formierungsseite links, Unterdruck-Steuerungssystem an der Schrankseite, Leistungsschrank abgetrennt.
Im Inneren der Presse verfährt die mechanische Einheit von unten nach oben, während das Prüfplatinenbrett stillsteht und sich das Tablett bewegt. Die Messdrähte und Luftschläuche fahren daher nicht mit dem Tablett mit, wodurch die Biegung entfällt, die ein Kabel normalerweise zu einem Verschleißteil macht. Das Tablett wird zweimal positioniert: Führungsklöcke an vier Seiten plus diagonale Positionierungsstifte bringen es auf bis zu ± 0,5 mm, und eine Sekundärführung hält ± 0,2 mm, während die Plattform anhebt, sodass die Düse exakt auf den Einfüllstutzen trifft, anstatt durch den Gummi in die Ausrichtung gezogen zu werden.
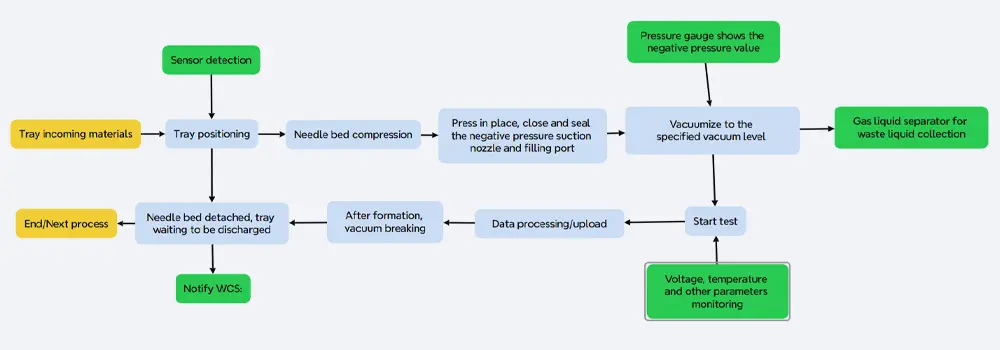
Die Sequenz, die die SPS abläuft: Tablett positioniert, Düse auf dem Stutzen abgedichtet, Dichtheitsprüfung bestanden, Vakuum und Strom gleichzeitig angelegt, Vakuum bei Atmosphärendruck gebrochen, Elektrolyt zurückgeführt, Tablett freigegeben.
Der Boden des Tabletts wird während des Hubs gleichmäßig belastet. Diese Anforderung existiert, weil ein Tablett, das sich unter der Presse durchbiegt, den Stapeldruck auf die Zellen in der Mitte eines Formierungszyklus verändert, und eine Zelle, die stärker als ihre Nachbarn gepresst wird, mit einer anderen Rate geladen wird. Aus demselben Grund wird die Tablett-Hubhöhe durch einen mechanischen Endanschlag eingestellt, der sich nach einem Software-Update nicht verschieben kann.
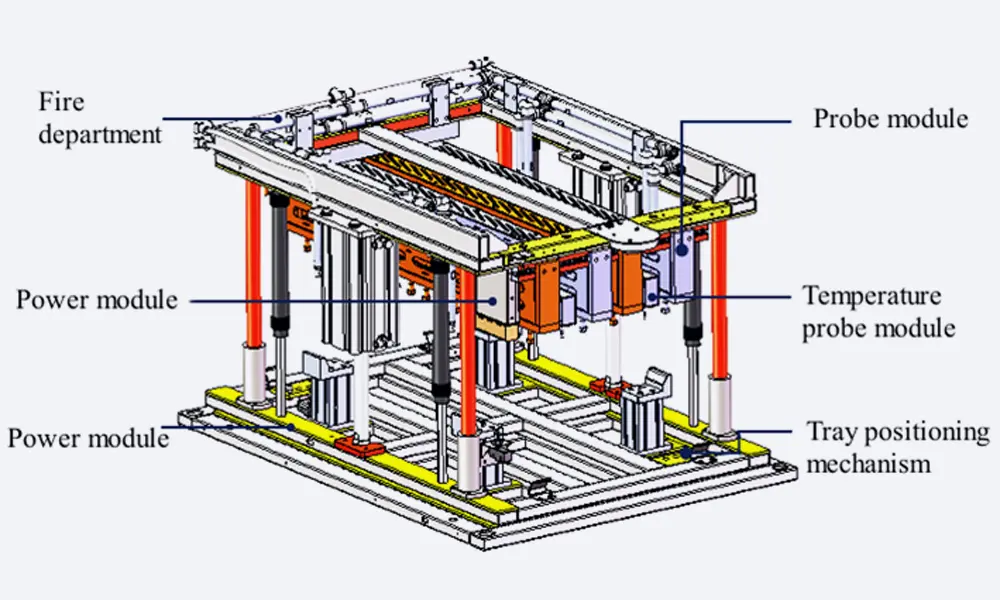
Das Pressenmodul: Führungsklöcke und Diagonalstifte positionieren das Tablett, der Wegsensor sitzt im Pressenbett und die Hubhöhe wird durch einen Grenzwert anstatt durch einen Programmwert eingestellt.
Ein Wegsensor im Pressenbett meldet, ob das Tablett tatsächlich an Ort und Stelle ist, und ein diagonaler Wegschalter an der Rücklaufsicherung fängt ein Tablett ab, das verdreht wurde. Beide melden dies, bevor der Zylinder schließen darf, sodass ein falsch platziertes Tablett eher abgelehnt als gepresst wird.
Prüfbetten und Kontaktsystem
Bei 60 A pro Kanal ist der Kontakt das Teil, das entscheidet, ob die Formierungsdaten es wert sind, behalten zu werden. Ein Kontakt, der lediglich adäquat ist, erwärmt sich, und eine Verbindung, die sich erwärmt, verändert den Widerstand, und ein Widerstand, der sich verändert, zeigt sich in der aufgezeichneten Spannung als Zelle, die sich anders verhalten hat als ihre Nachbarn. Das Prüfbett ist daher um die Verbindung herum spezifiziert, nicht um die Nadel herum.
Die Lade- und Entladeprümessspitzen sind vergoldet, ausgewählt nach drei Einschränkungen gleichzeitig: Kontaktwiderstand, Wärmeentwicklung und dem Maximum von 60 A. Die Summe der positiven und negativen Kontaktimpedanz wird bei oder unter 2 mΩ gehalten, der Leitungungsverlust vom Anschluss zum Leistungswulst-Anschlussende bei oder unter 800 mV und der Temperaturanstieg an der Verbindung bei oder unter 15 ℃ über den gesamten Formierungszyklus, gemessen bei 25 ℃ natürlicher Kühlung. Kontaktwiderstand und Polspannung werden in Echtzeit angezeigt, sodass eine Verbindung, die nachzulassen beginnt, als Zahl sichtbar wird, bevor sie zu einem Ausschußtablett wird.
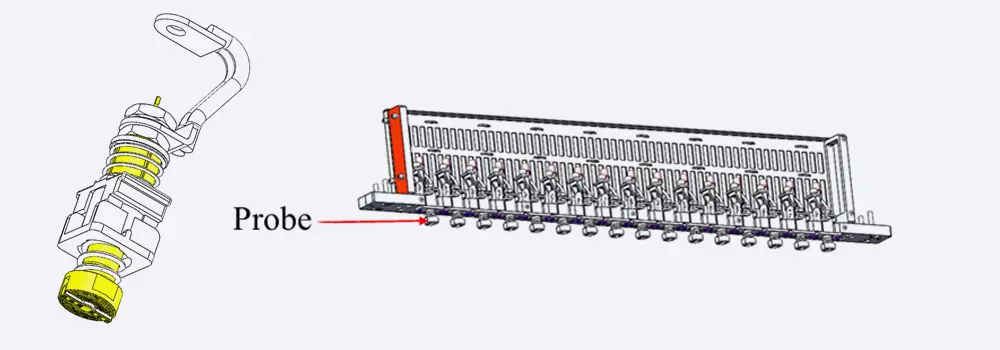
Eine Nadel pro Polarität, getragen in einem Modul, das auch den PT100 aufnimmt. Das Modul gleitet auf einer Skala, sodass das Paar einem anderen Polabstand folgen kann.
Die Nadeloberfläche ist fein gerändelt, und das Muster ist so spezifiziert, dass es den Anschluss nicht zerkratzt. Die Einbuchtungsgrenze beträgt 0,1 mm an beiden Anschlüssen, was die praktische Trennlinie zwischen einer Markierung und einer Spannungsspitze an der Schweißnaht darstellt. Die Lebensdauer beträgt mindestens 30.000 Pressvorgänge oder 3 Jahre, je nachdem, was zuerst eintritt, und die nichtmetallischen Teile der Sonde müssen mindestens so lange halten wie die Sonde selbst.
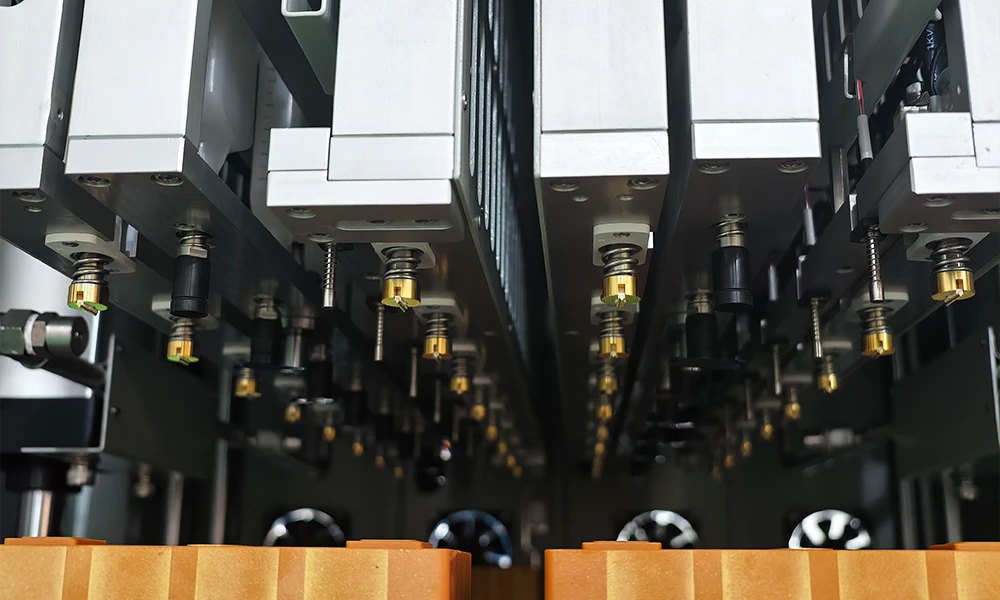
Die Sonde im Einsatz bei 60 A: eine einzelne vergoldete Nadel, an der Spitze gerändelt, wobei die Temperatursonde in derselben modularen Baugruppe untergebracht ist.
Alles, was verschleißt, ist modular. Die Sonde, der Unterdruck und die Temperaturbaugruppen können jeweils einzeln herausgenommen werden; die Sondenkomponenten sind steckbar und mit einer Skala versehen, sodass die Breitenposition nach einem Austausch ohne Lehre wiederhergestellt werden kann. Leistungs- und Abtastkabel landen auf schnellen Steckklemmen. Alle Schrauben im Nadelbett bestehen aus SUS304, was in einem Raum, in dem Elektrolytnebel vorhanden ist, wichtig ist.
Die Temperatur wird von einem PT100 an einem einzigen Punkt der Zellabdeckung gemessen, genau auf ± 1 ℃. Die Erfassungsfrequenz ist nach Temperaturbereich einstellbar, mit einem minimalen Abtastintervall von 1 s, sodass ein Schritt, der heiß läuft, öfter abgetastet wird als ein Schritt, der dies nicht tut.
Unterdruckmodul: Düse, Becher und Dichtheitsprüfung
Die Düse, die Pleuelstange und der Unterdruckbecher sind ein integriertes Teil, wodurch die Dichtfläche bei jeder Wartung des Bechers ungestört bleibt. Die Düse ist ein blütenförmiges, flaches Kontaktstück aus EPDM, das auf die Kappe gedrückt anstatt in den Stutzen geschoben wird, und sie toleriert bis zu 1 mm Unebenheit über die Kappenoberfläche. Die Düsenlebensdauer beträgt mindestens 500 Zyklen und das praktische Austauschintervall beträgt drei Monate.
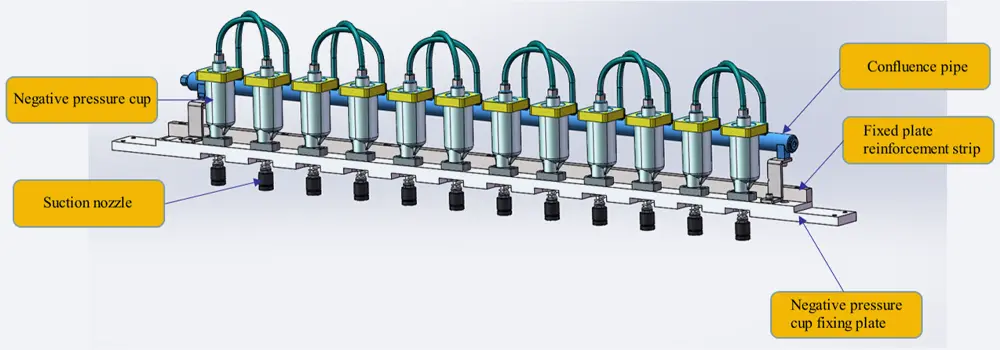
Düse, Stange und 60-ml-Becher als eine Baugruppe. Der Becher ist exzentrisch mit einem schrägen Boden, sodass Elektrolyt abfließt, anstatt in einer Ecke zu sitzen und zu kristallisieren.
Der Becher fasst mindestens 60 ml und ist gegen Verdrehen gesichert, da ein Becher, der sich drehen kann, sich schließlich gegen ein festes Rohr herausdreht. Er verwendet doppelschichtige Dichtringe und ein Filtersieb, und sein exzentrischer, schräger Boden hält restliches Elektrolyt in Richtung Ablauf in Bewegung. Jedes Modul saugt über ein Proportionalregelventil an, sodass der Vakuumwert während eines Schritts anstatt nur zwischen den Schritten geändert werden kann.
Hinter dem Modul führt die Vakuumleitung einen Gas-Flüssigkeits-Abscheider und einen Puffertank vor dem Magnetventil, mit einem manuellen Ventil am Boden des Puffertanks, um das Gesammelte abzulassen. Ein Rückschlagventil verhindert, dass während der Formierung herausgezogenes Gas in die Zelle zurückströmt. Der Sammelbecher fasst mindestens 600 ml und löst einen Alarm bei vollem Becher aus, und die abgetrennte Flüssigkeit muss den Abscheider schnell verlassen, anstatt darin zu stehen.
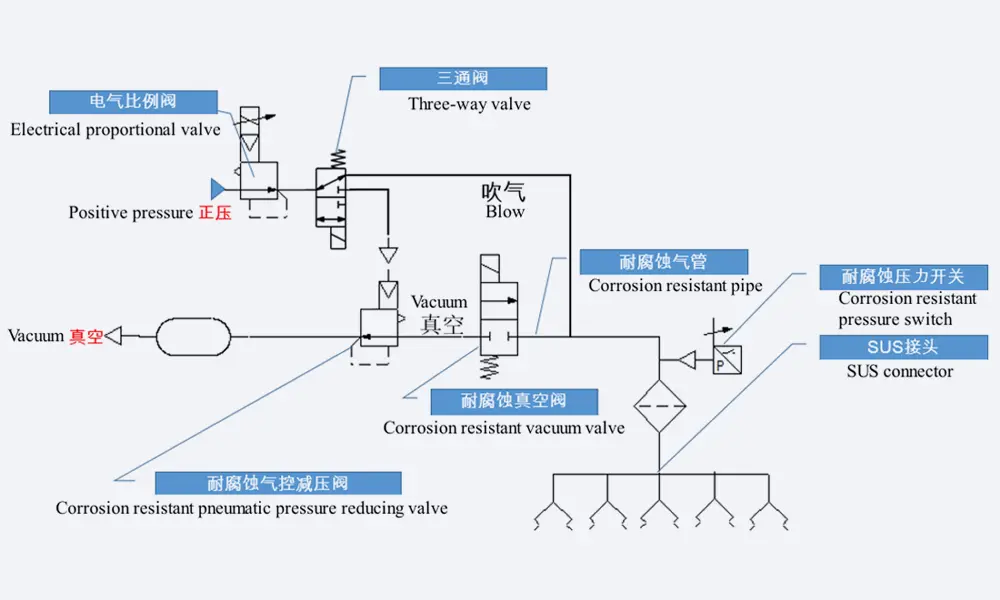
Referenzlayout der Steuerungsseite: Abscheider und Puffer vor dem Ventil, Rückschlagventil gegen Rückfluss, Sammelbecher mit Füllstandsalarm und die Digitalanzeige am Bypass.
Jedes Modul muss sich beweisen, bevor es laden darf. Das Test-Pumpt auf das eingestellte Vakuum, schließt die Quelle, hält für drei Minuten und erfordert, dass der Abfall bei oder unter 0,3 kPa pro Minute bleibt; die Bestehungsgrenze wird auf dem Leistungssoftware-Bildschirm eingestellt, und die Formierung kann erst beginnen, wenn diese erreicht ist. Während des Laufs darf das Vakuum am Sollwert über die beiden Phasen beiderseits des Beginn der Formierung nicht um mehr als ± 3 kPa schwanken. Module dürfen sich gegenseitig nicht stören, sodass ein Kanal, der nach unten zieht, das Vakuum eines Nachbarn, der sich bereits formiert, nicht herabdrücken kann.
Wenn die Formierung endet, wird das Vakuum mit Trocknungsgas bei Atmosphärendruck gebrochen und das herausgezogene Elektrolyt kehrt zur Zelle zurück. Der durch die Ausrüstung verursachte Elektrolytverlust muss unter 2 g bleiben, ohne dass etwas am Boden des Puffers stehen bleibt. Nachdem die Düse von der Zelle abgehoben hat, hält das System einen Mikrounterdruck aufrecht, sodass der an der Düse hängende Tropfen nicht auf die Kappe fällt. Der Vakuumbruch-Einlass trägt einen Filter und der Lagerbereich unter der Presse hat eine herausnehmbare Flüssigkeitsauffangwanne.
Das Steuerungssystem ist an der Seite des Schaltschranks montiert, außerhalb der Formierungszone. Abpumpgeschwindigkeit, Belüftungsgeschwindigkeit und Vakuumwert sind schrittweise einstellbar, das Vakuum- sowie das Lade-Entlade-Programm können separat ausgeführt oder über die Host-Software angesteuert werden, und die Vakuumdaten werden in den Chargendatensatz geschrieben. Das digitale Manometer zeigt -100 kPa bis 100 kPa an einem Bypass an der Vorderseite der Linie an, wo es abgelesen werden kann, ohne etwas öffnen zu müssen.
Wichtigste technische Merkmale
- 60 A über eine vergoldete Nadel: Kontaktimpedanz bei oder unter 2 mΩ, Leitungsverlust bei oder unter 800 mV und ein Kontaktstellenanstieg bei oder unter 15 ℃, wobei die Werte angezeigt werden, während die Zelle formiert wird.
- Eine Leckagerate-Schleuse vor dem ersten Ampere: drei Minuten bei dem eingestellten Vakuum mit einem Abfall von maximal 0,3 kPa pro Minute, andernfalls startet die Formierung nicht.
- Ein 60-ml-Becher, der sich selbst entleert: exzentrischer Körper, geneigter Boden, verdrehsichere Positionierung, doppelte Dichtungen und ein Filtersieb, damit der Elektrolyt abfließt, anstatt am Boden zu kristallisieren.
- Der Elektrolyt fließt zur Zelle zurück: das Vakuum wird mit Trocknungsgas gebrochen und der herausgezogene Elektrolyt kehrt zurück, wobei der durch die Anlage verursachte Verlust unter 2 g gehalten wird.
- Zwei Rauchmelder pro Einheit und eine selbstschließende Tür: gasempfindliche Erkennung plus Partikelerkennung, Stromabschaltung, Zylinder öffnet sich, um die Messspitzen von den Zellen abzuheben, Alarm wird ausgelöst und die vordere Brandschutztür schließt sich.
- Eine Plattform, die nicht absinkt: bei Stromausfall, einem abnormalen Magnetventil oder abnormalem Luftdruck hält die Hubplatform ihre Position, anstatt auf den Tray abzusenken.
- Ein Sondenbett, das nach Skala eingestellt wird, nicht nach Gefühl: Module gleiten nach links und rechts an einer markierten Skala entlang, die Hubhöhe wird über einen Endanschlag eingestellt, und jedes Verschleißteil lässt sich separat herausnehmen.
- Ein 2x8-Tray, das nicht verkehrt herum beladen werden kann: Führungsklötze, diagonale Stifte, diagonale Verfahrschaltererkennung und ein Wegsensor im Pressenbett, die auf ± 0,5 mm positionieren und während des Hubs ± 0,2 mm halten.
Warum prismatische Zellen unter Unterdruck formiert werden
Die erste Ladung baut die SEI auf, und dies geschieht, während sich der Elektrolyt an der Anodenoberfläche zersetzt. Diese Zersetzung erzeugt Gas. In einer hard-case Zelle kann das Gas nirgendwo hin, bis der Anschluss versiegelt ist; die Frage ist also nicht, ob es sich bildet, sondern in welchem Moment es entweicht und was es mit sich nimmt. Die Formierung unter Unterdruck beantwortet beides: Das Gas wird durch die Füllöffnung abgesaugt, während die Zelle noch offen ist, und der damit austretende Dampf wird kondensiert, anstatt an den Raum abgegeben zu werden.
Das Anlegen von Vakuum an der Öffnung hält die Zelle zudem in einem Zustand, in dem der Innendruck unter dem Umgebungsdruck liegt. Das bewirkt zwei Dinge gleichzeitig. Es sorgt dafür, dass sich das Gas weiter in Richtung der Öffnung bewegt, anstatt sich am Separator anzuhaufe, und es hält den Elektrolyt, der in die Düse und den Becher gezogen wurde, fest, anstatt ihn auf die Kappe zurückfallen zu lassen. Eine bei Umgebungsdruck formierte Zelle funktioniert immer noch; sie trägt lediglich eine Gasblase und eine feuchte Kappe in den nächsten Prozess, und beides zeigt sich später als kosmetischer Ausschuss oder Kapazitätsstreuung, die niemand zuordnen kann.
Das Vakuum und die Ladung werden an diesem Schaltschrank separat eingestellt, und genau diese Trennung ist der Punkt. Das Absaugen von Gas ist ein verrohrungstechnischer Vorgang mit eigenem Timing; das Laden ist ein elektrischer. Eine Maschine, die beides miteinander verknüpft, zwingt den Prozessingenieur zu Kompromissen bei dem jeweils unpassenderen Schritt. Hier können der Abpumpschritt, der Belüftungsschritt und die Vakuumzyklen jeweils programmiert oder an die Host-Software übergeben werden, während die Abdichtung an der Düse währenddessen aufrechterhalten wird, sodass keine der beiden Tätigkeiten die andere stört. Wenn Sie Schaltschranktypen anstelle der Kanalanzahl vergleichen, deckt die negative pressure formation machine for prismatic cell dieselbe Formierungsstufe ab und lohnt sich, im Vergleich zu dieser betrachtet zu werden.
Der Leckagetest existiert, weil ein Vakuum, das für eine Sekunde hält, und ein Vakuum, das für einen Zyklus hält, nicht dasselbe sind. Drei Minuten beim eingestellten Wert mit einem Abfall von höchstens 0,3 kPa pro Minute sind lang genug, um ein langsames Leck an einer Dichtfläche sichtbar zu machen, und kurz genug, um vor jedem Tray statt nur an einer Stichprobe durchgeführt zu werden. Eine Dichtung, die diesen Test nicht besteht, wird während der Formierung Luft durchlassen, und Luft an der Anode während der ersten Ladung ist genau die Bedingung, die einen trockenen Fleck und eine Zelle mit schlechten Testergebnissen erzeugt. Den Start zu blockieren ist billiger als später das Ende der Verteilung zu erklären.
Was die Zelle verlässt, ist nicht nur Gas. Elektrolytdampf kondensiert in der Leitung, und kondensierter Elektrolyt am falschen Ort ist ein schleichender Fehler: Er kristallisiert an einer Ecke, blockiert eine Bohrung und wandert schließlich zurück. Aus diesem Grund ist der Becher exzentrisch mit einem geneigten Boden statt eines Zylinders ausgeführt, weshalb die Leitung ein Einwegventil enthält und weshalb der Separator schnell entladen werden muss, anstatt das Abgeschiedene zu speichern. Kreuzkontaminationen zwischen Kanälen sind konstruktionsbedingt aus demselben Grund ausgeschlossen, da ein gemeinsamer Verteiler den Elektrolyten einer Zelle zur Verunreinigung einer anderen machen würde.
Sechzehn Kanäle bei 60 A in einer Lage sind eine Stellflächenentscheidung ebenso wie eine elektrische. Der Schaltschrank bleibt unter 2 m hoch, bringt nicht mehr als 1 t auf den Boden und hält den Leistungsschrank separat, was es ihm ermöglicht, in einem bestehenden Trockenraum anstatt in einem neuen aufgestellt zu werden. Wenn die Linie die Formierungsenergie zurückgewinnen statt abführen muss, ist das ein anderer Schaltschrank: siehe die energy feedback lithium battery formation machine. Dieser hier ist um den Vakuumweg und den Kontakt herum gebaut, nicht um die Energiebilanz.
Betriebsempfehlungen, Wartung und Sicherheit
1. Vor dem ersten Tray einer Charge
- Überprüfen Sie die Auskleidung anhand der jeweiligen Zelle. Das kompatible Fenster ist 95 bis 218 mm breit, 27 bis 73 mm dick und 148 bis 175 mm hoch; eine Zelle innerhalb des Fensters, aber in einem anderen Format erfordert dennoch eine geänderte Auskleidung.
- Überprüfen Sie das Sondenpaar anhand des Laschenabstands auf der Skala, drücken Sie dann eine Zelle von Hand und lesen Sie den Kontaktwiderstand ab, bevor Sie einen vollständigen Tray laden.
- Führen Sie den Lecktest mit einem leeren oder Dummy-Tray durch und beobachten Sie den Abfall, nicht den absoluten Wert: 0,3 kPa pro Minute über drei Minuten ist der Bestehungswert.
- Entleeren Sie den Pufferbehälter und überprüfen Sie den Füllstand des Auffangbechers. Ein fast voller Becher löst mitten im Zyklus einen Alarm aus und unterbricht einen Tray, der bereits geladen wird.
- Stellen Sie sicher, dass die Düse auf der Kappe sitzt, ohne gezwungen zu werden. Die Düse toleriert 1 mm Unebenheit; bei einer Kappe außerhalb dieses Bereichs muss die Zelle überprüft werden, nicht die Düse festgezogen werden.
- Testen Sie die Rauchmelder und die Brandschutztür bei leerem Tray, damit das erste Schließen der Tür nicht das erste Mal ist, dass jemand sie schließen sieht.
2. Umstellung auf ein anderes Zellformat
- Wechseln Sie zuerst die Auskleidung, stellen Sie dann die Sondenbreite auf der Skala neu ein und setzen Sie danach die Tray-Hubhöhe über den Endanschlag zurück. Wenn Sie es in der anderen Reihenfolge tun, wird der Hub gegen eine Auskleidung eingestellt, die sich gleich bewegen wird.
- Führen Sie nach jeder Änderung an der Düse oder dem Becher den Lecktest erneut durch, da eine neu ausgerichtete Düse eine neue Dichtfläche darstellt.
- Überprüfen Sie die Position der Ablage von ± 0,5 mm mit einem Erstmuster sowie die Vertiefung von ± 0,1 mm an beiden Klemmen nochmals, bevor Sie das Format für die Produktion freigeben.
3. Wartung und Sicherheit
- Ersetzen Sie die Saugdüse im Intervall von drei Monaten, selbst wenn sie 500 Zyklen noch nicht erreicht hat. EPDM, das aufgequollen ist, versagt nicht sichtbar, es hört lediglich auf, unter Vakuum abzudichten.
- Reinigen Sie die Flüssigkeitsauffangwanne unter dem Pressenlagerbereich nach einem festen Zeitplan. Dort wird ein langsames Tropfen der Düse zu einem Korrosionsproblem.
- Ersetzen Sie den Filter am Vakuumbrechungseinlass, wenn die Pumpgeschwindigkeit von 0 bis -80 kPa unter 5 kPa pro Minute fällt, und nicht erst, wenn er vollständig blockiert.
- Verfolgen Sie die Lebensdauer der Messspitze in Pressen statt in Monaten: 30.000 Pressungen oder 3 Jahre, je nachdem, was zuerst eintritt; die nichtmetallischen Teile sind so spezifiziert, dass sie mindestens ebenso lange halten.
- Überbrücken Sie niemals die Ablaufsperre, die die Düse am Anschluss hält, bis die Messspitze Kontakt hergestellt hat. Sie ist vorhanden, weil die Alternative ein Lichtbogen an einer feuchten Kappe ist.
- Halten Sie die Schrankseite frei. Das Unterdruck-Regelsystem befindet sich bewusst dort, sowohl um es vor der Bildungszone zu schützen als auch damit für die Wartung die Presse nicht geöffnet werden muss.
Zertifizierung, Patente und Liefernachweis
1. Managementsystem-Zertifikate
Das Werk, das diesen Schrank baut, verfügt über eine ISO 9001-Zertifizierung unter der Nummer 3050260408100Q, ausgestellt am 8. April 2026 und gültig bis 7. April 2029, zusammen mit ISO 14001 (305026082585E) und ISO 45001 (305026082584HS) für das Umwelt- und Arbeitsschutzmanagement. Der zertifizierte Geltungsbereich umfasst Maschinen für Labor, Pilotlinie und Produktionslinie sowie Batteriematerialien und -technologien, was dem Geltungsbereich entspricht, in den dieser Schrank fällt.
Eine Vor-Ort-Bewertung des Werks wurde zudem von SGS (Bericht 19520939_T) und TÜV (Bericht 493330274_T) im Rahmen der Lieferantenverifizierung von Alibaba.com durchgeführt. Diese Berichte bestätigen das Werk und dessen Leistungsfähigkeit; sie stellen keine Konformitätsbewertung einer einzelnen Maschine dar, und wir präsentieren sie auch nicht als eine solche.
In Bezug auf die CE-Kennzeichnung gehen wir explizit statt bequem vor: Für den TOB-FH-5V60A-16CH liegt derzeit kein CE-Zertifikat vor. Ein Zertifikat ist an die auf dem Typenschild aufgedruckte Modellbezeichnung gebunden, nicht an eine Produktfamilie, weshalb es nicht von einer Schwestermaschine ausgeliehen werden kann, und wir weisen kein Zertifikat aus, das nicht existiert. Wenn die CE-Kennzeichnung eine Beschaffungsanforderung ist, teilen Sie dies in der Anfragephase mit: Dieses Modell kann auf Anfrage einer Konformitätsbewertung und Zertifizierung für den Bestimmungsmarkt unterzogen werden, und das Angebot führt auf, was damit verbunden ist, anstatt dies dem Lieferplan zu überlassen.
|
|
|
2. Vom Gründer gehaltene Patente
Dany Huang, Ph.D., Gründer und CEO von TOB NEW ENERGY, hält 55 chinesische Patente: 5 erteilte Erfindungspatente, 45 Gebrauchsmusterpatente und 5 veröffentlichte Anmeldungen. Er trat 2002 durch Pouch-Zellen-Materialien in die Branche ein, gefolgt von zylindrischen Zellen sowie prismatischen Aluminiumgehäusen, und gründete das Unternehmen im Jahr 2012.
Die Patente befinden sich auf der Zellenseite und nicht auf der Maschinenseite. Sie decken Zellstrukturen, Formulierungen und die Gasbehandlung ab, und keines davon ist ein Patent auf diesen Schrank. Wir legen diese Grenze fest, da eine Patentanzahl nur dann nützlich ist, wenn der Leser weiß, wovon sie eine Anzahl ist.
3. Forschungsnachweis
Unser Zitationsindex enthält 707 Einträge, die sich auf Ausrüstung oder Materialien von TOB beziehen, 612 davon mit einer DOI. 70 dieser Einträge nennen ein spezifisches TOB-Modell im experimentellen Teil. Keiner der 70 nennt den TOB-FH-5V60A-16CH; dieser Schrank ist neu im Index, und wir sagen dies lieber, als eine Zitation anzufügen, die zu einer anderen Maschine gehört.
Wenn ein Modell in einer Arbeit namentlich genannt wird, zitieren wir die Arbeit als Nachweis dafür, dass die Ausrüstung verwendet wurde, nicht als Nachweis dafür, was die Ausrüstung leisten kann. Die Erkenntnisse in diesen Arbeiten gehören ihren Autoren, und das Zitat gilt der Maschine, nicht einem Leistungsversprechen.
4. Referenzprojekte
Zwei ausgelieferte Projekte verdeutlichen den Maßstab, auf dem diese Phase des Prozesses aufgebaut ist. Bei beiden handelt es sich um Pouch- und Rundzellenlinien statt um prismatische, und wir erwähnen das, weil die Formierungsphase in jedem Fall dasselbe engineeringtechnische Problem darstellt: Gas muss entweichen, Elektrolyt muss zurückfließen und der Datensatz muss den Tray überleben.
Die von einem europäischen Kunden genutzte 20-MWh-Basis für die automatisierte und hochflexible Massenproduktion von Li-Ionen- und Na-Ionen-Pouchzellen arbeitet mit rund 100.000 Zellen pro Jahr auf einer Grundfläche von 1.500 m², die eine dedizierte Formierungshalle mit Heißpress-Formierungsausrüstung und einer Entgasung auf der Formierungsseite im selben Ablauf umfasst.

Formierungsausrüstung in der 20-MWh-Formierungshalle, in der die Vakuum- und Temperaturdaten an den Tray statt an die Schicht gebunden sind.
Eine 32140 zylindrische Zellen-Produktionslinie ohne Laschen mit Edelstahlbechern mit Lieferung nach Europa behandelt Formierung und Sortierung als einen Produktionsschritt, wobei Formierung, Alterung, Testen, Klassifizierung und Sortierung in einem zusammenhängenden Protokoll festgehalten werden, sodass eine Zelle bis zu ihrer Charge zurückverfolgt werden kann.
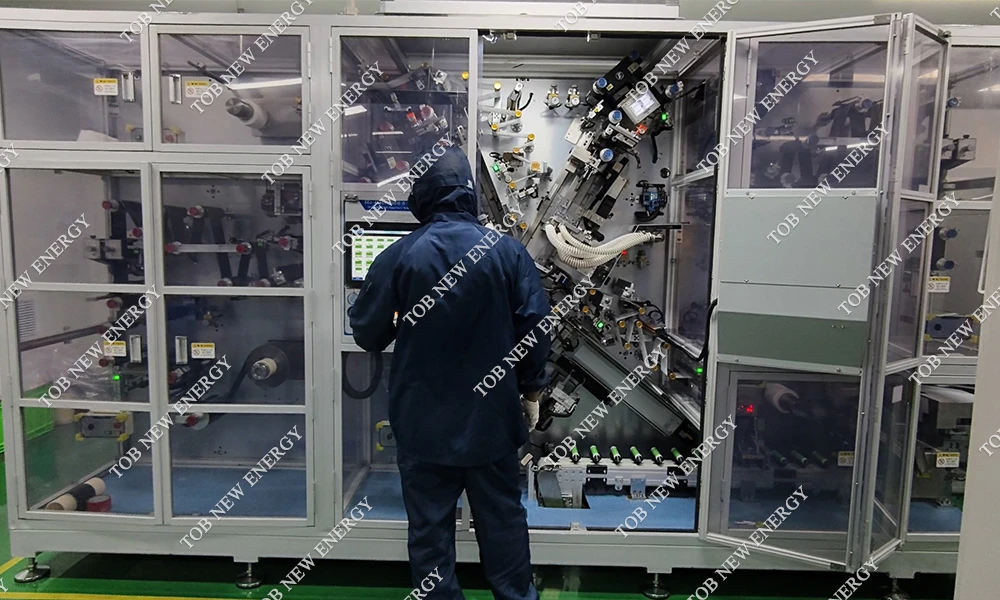
Inbetriebnahme vor Ort in Europa, wo das Backend der Linie Formierung, Alterung, Testen, Klassifizierung und Sortierung als einen rückverfolgbaren Schritt umfasst.
Engineering-FAQ
F1: Warum wird die Formation unter Unterdruck durchgeführt, anstatt zuerst zu formen und danach zu entgasen?
Da das Gas während der ersten Ladung und nicht erst danach entsteht. Die Entgasung einer fertigen Zelle bedeutet, dass man wartet, bis sich das Gas ansammelt, und es dann durch einen Weg entfernt, der bereits einmal versiegelt wurde. Das Anlegen von Vakuum am Füllstutzen entfernt es, während es entsteht, und der Dampf, der mit ihm entweicht, kann kondensiert und zurückgeführt werden, anstatt in den Raum abgeblasen zu werden.
F2: Was genau erfasst der Dichtigkeitsprüfungstest mit 0,3 kPa pro Minute?
Er erfasst eine Dichtung, die im Moment des Kontakts hält, aber unter einer anhaltenden Druckdifferenz leckt – genau die Ausfallart, die eine schnelle Vakuumprüfung übersieht. Der Test pumpt bis zum eingestellten Wert, schließt die Quelle und beobachtet drei Minuten lang; ein Abfall von mehr als 0,3 kPa pro Minute blockiert den Start. Schwellenwert ist in der Leistungssoftware eingestellt, sodass ein Prozessingenieur ihn je nach Produkt verschärfen kann, ohne die Rohrleitungen anpassen zu müssen.
F3: Warum beträgt der Unterdruckbecher 60 ml, während der Auffangbecher 600 ml fasst?
Sie haben unterschiedliche Aufgaben. Der 60-ml-Becher sitzt direkt unter der Düse und ist der Ort, an dem der Elektrolyt zuerst kondensiert, daher muss er klein genug sein, um die Flüssigkeit in Bewegung zu halten, und so geformt, dass er abläuft: exzentrischer Körper, geneigter Boden, Verdrehsicherung. Der 600-ml-Becher ist der Sammelbehälter hinter dem Gas-Flüssigkeits-Abscheider mit Füllstandsalarm, und er ist so bemessen, dass ein Tablettenwechsel ihn nicht mitten im Zyklus füllt.
F4: Kann ein Schrank sechzehn Kanäle mit 60 A für einen vollständigen Formierungszyklus betreiben?
Dafür ist die Kontaktspezifikation ausgelegt: 60 A bei einem gleichbleibenden Temperaturanstieg der Verbindung von höchstens 15 ℃ bei 25 ℃ natürlicher Kühlung, einer Kontaktimpedanz von höchstens 2 mΩ und einem Leitungsverlust von höchstens 800 mV über den gesamten Zyklus. Der Schaltschrank für die Stromversorgung ist aus demselben Grund vom Pressenschrank getrennt, damit sich die Abwärme der elektrischen Seite nicht im Formierungsgehäuse staut. Übergangswiderstand und Polfahnenspannung werden während des Zyklus angezeigt, was der praktische Weg ist, um zu wissen, ob sich ein bestimmter Tray noch innerhalb dieses Toleranzbereichs befindet.
F5: Wohin fließt der Elektrolyt, der aus der Zelle gezogen wird?
Es kondensiert im Becher und in der Leitung, sammelt sich im Pufferbehälter und im Auffangbecher und fließt in die Zelle zurück, wenn das Vakuum mit Trocknungsgas bei Atmosphärendruck gebrochen wird. Der gerätebedingte Verlust wird unter 2 g gehalten, und im Puffer darf am Boden nichts zurückbleiben. Ein Einwegventil verhindert das Zurückfließen des abgesaugten Materials, und eine Kreuzkontamination zwischen den Kanälen wird eher ausgeschlossen als gehandhabt, da ein gemeinsamer Verteiler den Elektrolyten einer Zelle in die Verunreinigung einer anderen Zelle verwandeln würde.
F6: Wie wird ein Wechsel zu einem anderen Zellformat durchgeführt?
Durch Austauschen der Auskleidung, anschließendes Neu einstellen der Sondenbreite auf ihrer Skala, anschließendes Neu einstellen der Tischhubhöhe an ihrem Endanschlag und schließlich erneutes Durchführen des Dichtigkeitstests und eines Erstmusters. Das kompatible Fenster ist 95 bis 218 mm breit, 27 bis 73 mm dick und 148 bis 175 mm hoch, wobei eine Blaupausenzelle von 204 x 71 x 173 mm als Referenz dient. Eine Zelle, die in das Fenster passt, aber nicht zur Auskleidung, erfordert dennoch einen Wechsel der Auskleidung; das Fenster ist kein Ersatz für die Umrüstung.
F7: Wann ist dieser Schrank die falsche Wahl?
Wenn die Zelle eine Pouch- oder zylindrische Zelle ist, wenn der Formationstrom pro Zelle über 60 A liegt oder wenn die Anlage die Formationsenergie zurückgewinnen statt abführen muss. Er ist auch die falsche Wahl, wenn der Prozess erfordert, dass Formation und Vakuum getrennte Vorgänge mit unabhängiger Handhabung sind, da der Sinn dieses Schranks darin besteht, dass sie an einer Station stattfinden. In jedem dieser Fälle ist die Einschränkung der Prozess, nicht der Preis, und es ist besser, dies zu sagen, bevor eine Spezifikation für die falsche Maschine verfasst wird.
Nennen Sie uns die Zellgröße, den Formationstrom und das Vakuum, die Ihr Prozess bereits verwendet, und wir werden die Kanal Konfiguration, das Tray-Layout und den Leckraten-Sollwert vor der Bestellung bestätigen, damit das erste Tray, das Sie fahren, eines ist, das Sie wiederholen können.
E-Mail: tob.amy@tobmachine.com | Mobiltelefon: +86-18120715609
Überprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 10.11.2026
Vorherige:
5VMax240A Prismatische Lithium-Zellenbildungs- und SortiermaschineNächste:
8-Kanal-Unterdruck-Bildungsmaschine für prismatische Zellen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns