Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Batterie-Produktionslinie
- >
- Produktionslinie für zylindrische Zellen
- >
- 21700 Tabless zylindrische Batterie-Produktionslinie
Kategorien
Heiße Produkte
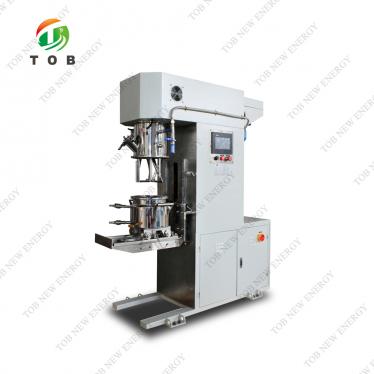
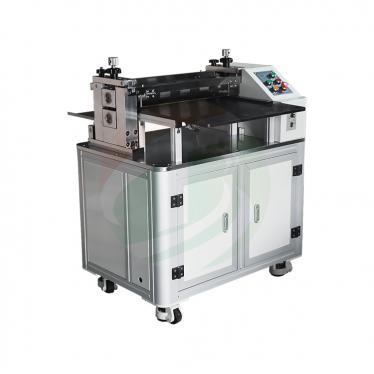
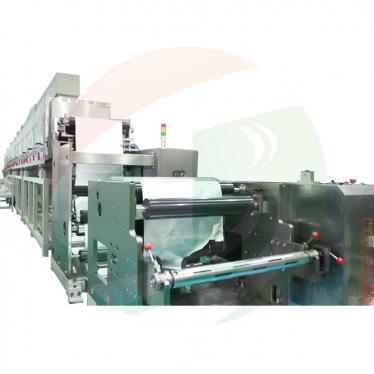
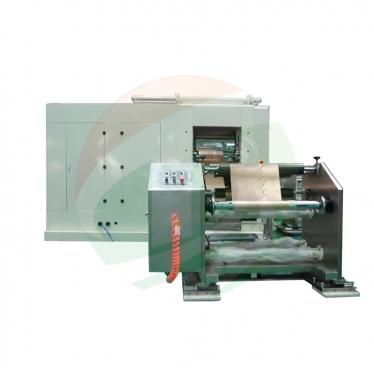
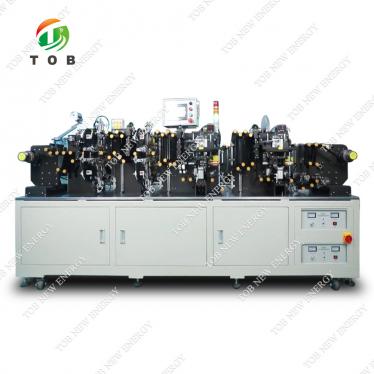
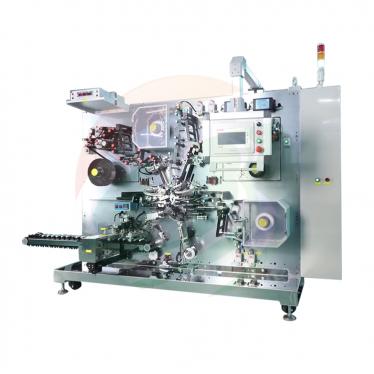
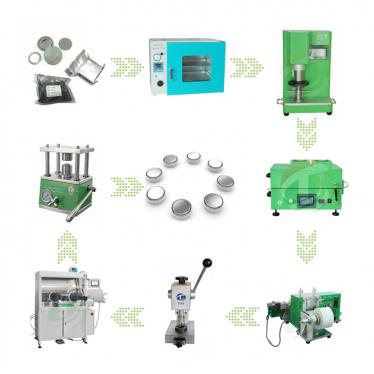
Loading...
21700 Tabless zylindrische Batterie-Produktionslinie
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-TCP-21700Bestellung (moq):
1Zahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
21700 Tabless-Zylinderzellen-Produktionslinie für Hochleistungs-Drohnenzellen
Produktübersicht
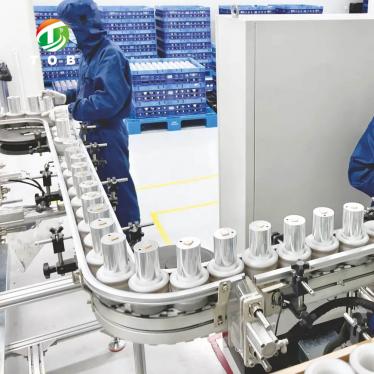
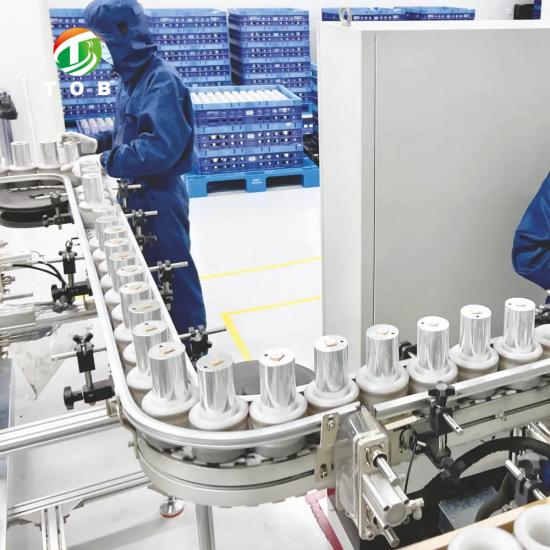
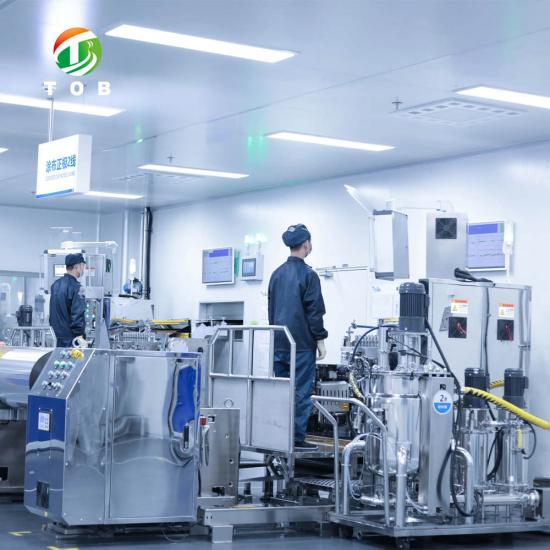
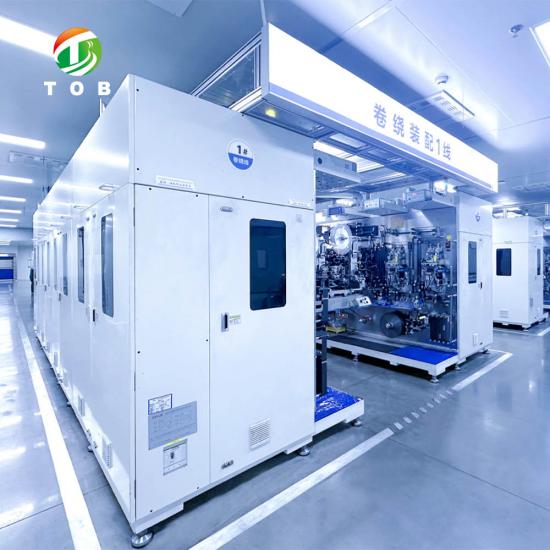
Die TOB 21700 Tabless- (Full-Tab-) Zylinderzellen-Produktionslinie ist ein vollautomatisches, integriertes Fertigungssystem, das rohe Elektrodenmaterialien in fertige, formierte und sortierte 21700 Tabless-Zellen umwandelt – speziell abgestimmt auf die anspruchsvollen Anforderungen von Drohnen-Akkupacks. Die Linie deckt die gesamte Fertigungskette in einem kontinuierlichen Fluss ab: Die Elektrodenmischung liegt außerhalb des Linienumfangs, während Beschichtung, Kalandrieren, Schlitzen, Tabless-Wickeln, Kollektorscheiben-Schweißen, Gehäusemontage, Elektrolytbefüllung, Formierung, Entgasung, Sortierung und Alterung vollständig automatisiert in die Linie integriert sind.
Die entscheidende Technologie der Linie ist die Tabless- (Full-Tab-) Architektur. Bei einer herkömmlichen Zylinderzelle wird der Strom über diskrete Laschen gesammelt, die an die Folienkante geschweißt sind – eine kleine Kontaktfläche, die den Strom konzentriert, Wärme erzeugt und die Entladerate begrenzt. Bei einer Tabless-Zelle erstrecken sich die unbeschichteten Folienkanten über die gesamte Elektrodenbreite und liegen als kontinuierlicher „Saum“ an jedem Ende des Jelly-Rolls frei. Dieser vollflächige Strompfad wird an eine Kollektorscheibe geschweißt, wodurch der Flaschenhals der Laschen vollständig eliminiert wird. Das Ergebnis ist ein drastisch niedrigerer Innenwiderstand, ein kürzerer und gleichmäßigerer Elektronenpfad und eine Zelle, die hohe kontinuierliche Entladeströme mit weitaus geringerer Wärmeentwicklung aufrechterhalten kann – genau die Kombination, die eine Drohne bei aggressiven Gaswechseln, Hochleistungssteigflügen und schnellem Entladen benötigt.
Das 21700 Tabless-Format in dieser Linie ist für Drohnen-Akkuzellen optimiert: hohe gravimetrische Energiedichte zur Maximierung der Flugzeit, hohe Ratenfähigkeit für die sofortige Leistungsaufnahme von Drohnenmotoren, niedriger und konsistenter Innenwiderstand sowie eine strenge Zell-zu-Zell-Konsistenz, damit die nachgeschalteten, aus mehreren Zellen bestehenden Drohnenpacks ausgewogen und zuverlässig sind.
Kapazität (Designbereich): Die Linie ist für eine Nennausgabe im Bereich von 8–15 Zellen pro Minute (ca. 4.000–7.000 Zellen pro 8-Stunden-Schicht) im Zellmontagebereich konfiguriert, mit einer jährlichen Designkapazität in der Größenordnung von 3–6 Millionen Zellen pro Jahr bei 80 % Gesamtanlageneffektivität (OEE). Der Elektrodenbereich ist auf den Montagedurchsatz abgestimmt und liefert die beschichteten, kalandrierten und geschlitzten Elektroden, die für den Wickelbereich erforderlich sind. Die genaue Kapazität hängt von der endgültigen Konfiguration, dem Zelldesign und der Elektrodenrezeptur ab und wird in der Phase des technischen Angebots bestätigt.
Ideal für:
- Hersteller von Drohnen-Akkuzellen, die von herkömmlichen 21700-Zellen mit Laschen auf Hochleistungs-Tabless-Zellen umsteigen.
- Produzenten von Lithium-Ionen-Zellen, die eine neue Tabless-Zylinderlinie vom Pilot- bis zum mittleren Maßstab mit In-Line-Formierung und -Sortierung aufbauen.
- Batteriehersteller, die eine vollautomatische, rückverfolgbare Lösung von der Elektrode bis zur sortierten Zelle für Hochleistungs-Zylinderanwendungen suchen.
- UAV-Pack-Integratoren, die konsistente, gut sortierte 21700 Tabless-Zellen als Bausteine für Hochleistungs-Drohnenpacks benötigen.
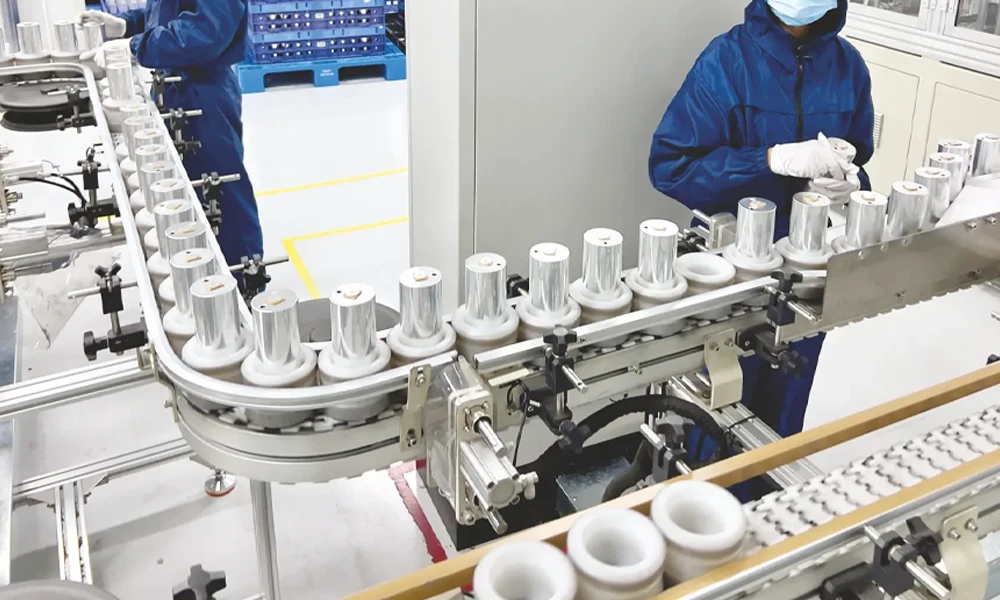
Wo sich die Linie in den Drohnenbatteriemarkt einfügt
Drohnenbatterien gehören heute zu den anspruchsvollsten Lithium-Ionen-Anwendungen in der Produktion. Eine Drohnenzelle muss gleichzeitig Folgendes liefern:
- Hohe gravimetrische Energiedichte – die Flugzeit ist direkt proportional zum Energie-Gewichts-Verhältnis der Zelle, daher ist jedes Gramm inaktiven Materials (einschließlich Laschenmasse) ein Nachteil.
- Hohe Entladerate – Drohnenmotoren können bei aggressiven Manövern 10C–20C oder mehr ziehen, was eine Zelle mit niedrigem Innenwiderstand und einem robusten Hochstrompfad erfordert.
- Konsistente Zell-zu-Zell-Leistung – ein Drohnenpack ist eine Reihenschaltung aus mehreren Zellen (typischerweise 3S–6S oder mehr); eine schwache Zelle begrenzt das gesamte Pack, daher müssen die Zellen hinsichtlich Kapazität und Innenwiderstand eng sortiert sein.
- Thermische Stabilität – die beengte, leichte Drohnenzelle bietet nur begrenzte Kühlung, daher muss die Wärmeentwicklung innerhalb der Zelle minimiert werden.
Die Tabless-Architektur adressiert die Raten- und Wärmeherausforderungen direkt: Die vollflächige Stromsammlung senkt den DCIR, reduziert lokalisierte Erwärmung und ermöglicht der Zelle, hohen Strom mit einer flacheren Spannungskurve zu liefern. Die In-Line-Formierungs- und Sortierabschnitte dieser Linie adressieren die Konsistenzherausforderung: Jede Zelle wird im selben Produktionsfluss formiert, entgast und nach Kapazität/DCIR sortiert, wodurch die eng aufeinander abgestimmten Zellen entstehen, die Drohnenpacks benötigen.
Im Vergleich zu einer herkömmlichen 21700-Linie mit Laschen unterscheidet sich die Tabless-Linie in drei Prozessbereichen: Elektrodenkantenreinigung (um den Foliensaum freizulegen), Tabless-Wickeln (um den gleichmäßigen Foliensaum an beiden Rollenenden zu erzeugen) und Kollektorscheiben-Laserschweißen (um den vollständigen ringförmigen Saum mit dem Stromkollektor zu verbinden). Diese drei Bereiche bilden den technischen Kern der Linie.
Linienprozess und Funktionsmodule
Die Linie ist als kontinuierlicher, vollautomatischer Fluss organisiert. Die Module werden in der Prozessreihenfolge beschrieben.
Stufe 1 — Elektrodenfertigungsbereich (In-Line)
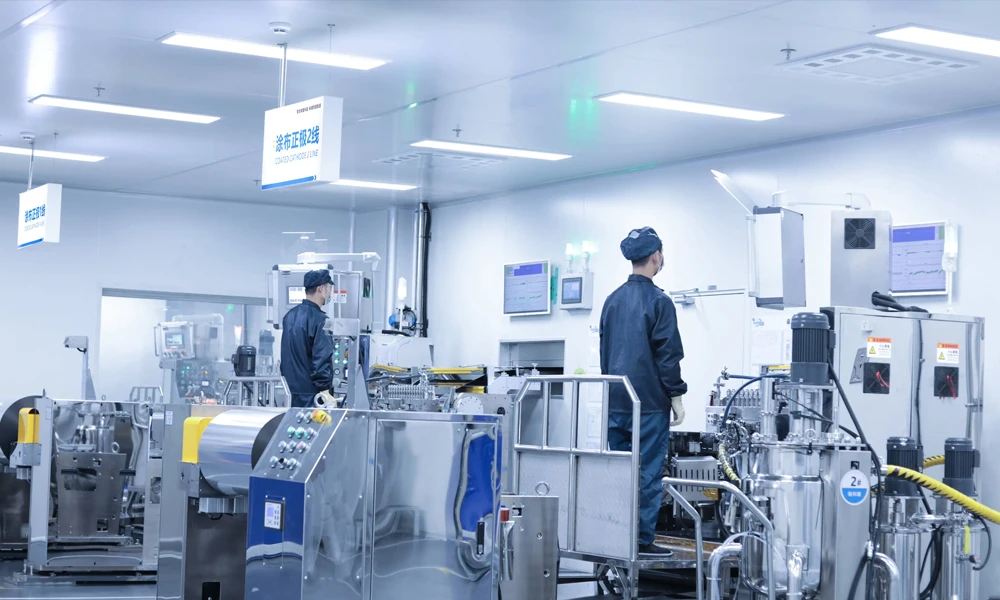
1. Beschichtung
Kathoden- (NMC-basierte Hochleistungskathode) und Anodenschlämme werden mittels Schlitzdüsen- oder Transferbeschichtung auf Aluminium- bzw. Kupferfolie aufgetragen, mit In-Line-Trocknung. Für Drohnenzellen ist die Beschichtung auf ein Gleichgewicht zwischen Energiedichte und Ratenfähigkeit ausgelegt, mit kontrollierter Gleichmäßigkeit der Beladung (Beschichtungsgewichtstoleranz typischerweise innerhalb von ±1,5 %).
2. Kalandrieren
Die beschichteten und getrockneten Elektrodenbahnen werden auf die Zieldichte verdichtet. Ein gleichmäßiges Kalandrieren ist für die Kontrolle der Elektrodenporosität unerlässlich, was sowohl die Energiedichte als auch die Ratenleistung direkt beeinflusst.
3. Schlitzen
Die kalandrierten Bahnen werden auf die präzisen Elektrodenbreiten geschlitzt, die für den 21700 Tabless-Jelly-Roll erforderlich sind. Die Schlitzqualität ist entscheidend: Eine saubere, gratfreie Schnittkante ist die Grundlage der Tabless-Architektur, da die Schlitzkante später Teil des Foliensaums wird, der den gesamten Zellstrom führt.
4. Elektrodenkantenreinigung (Laserablation)
Dies ist der erste Tabless-spezifische Schritt. Die beschichtete Elektrodenbahn wird an den Kantenbereichen selektiv durch Laserablation gereinigt, wobei die aktive Beschichtung entfernt wird, um die blanke Folie über eine kontrollierte Breite entlang der gesamten Länge des Streifens freizulegen. Der freigelegte Folienbereich wird zum Stromsammelsaum. Der Reinigungsprozess muss die Beschichtung vollständig entfernen, ohne die 8–15 µm dicke Folie auszudünnen, zu punktieren oder zu überhitzen.
5. Gratinspektion (optional In-Line)
Die geschlitzten und gereinigten Kanten können vor dem Wickeln mittels hochauflösender optischer Inspektion in der Linie auf Grathöhe überprüft werden, um durch Grate verursachte Kurzschlüsse nachgelagert zu verhindern.
Stufe 2 — Zellmontagebereich
Der gereinigte Kathodenstreifen, der Separator und der gereinigte Anodenstreifen werden auf einer Tabless-Wickelstation zusammen gewickelt. Der Wickelprozess muss einen Jelly-Roll erzeugen, dessen unbeschichtete Folienkanten an beiden Enden einen gleichmäßigen, einheitlichen „Blumensaum“ bilden, wobei die freigelegte Folie regelmäßig über den gesamten Umfang verteilt ist. Die Kantensteuerung (typischerweise innerhalb von ±0,3 mm) bestimmt die Gleichmäßigkeit dieses Saums, was wiederum die Qualität der nachfolgenden Kollektorschweißung bestimmt.
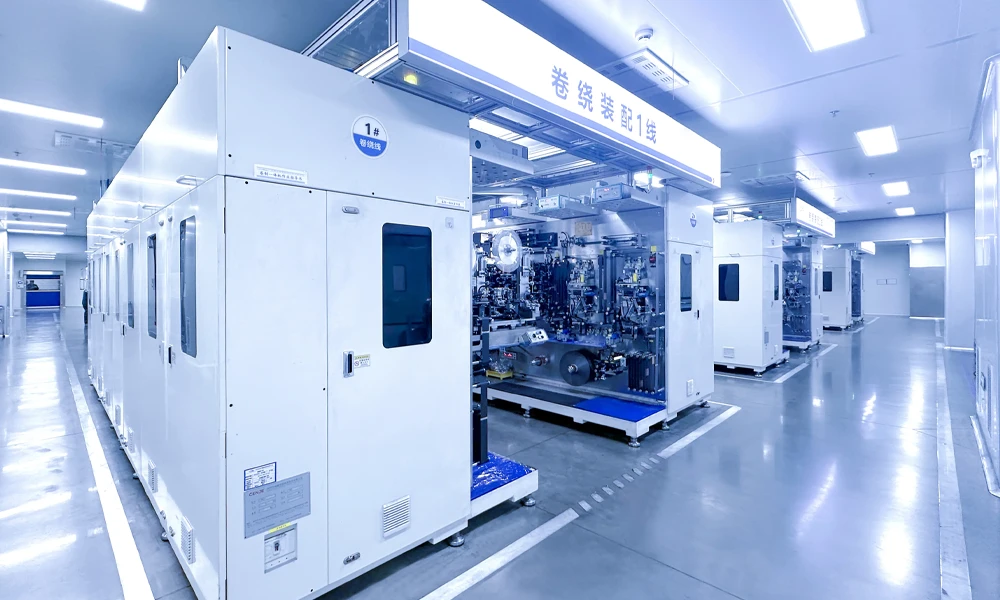
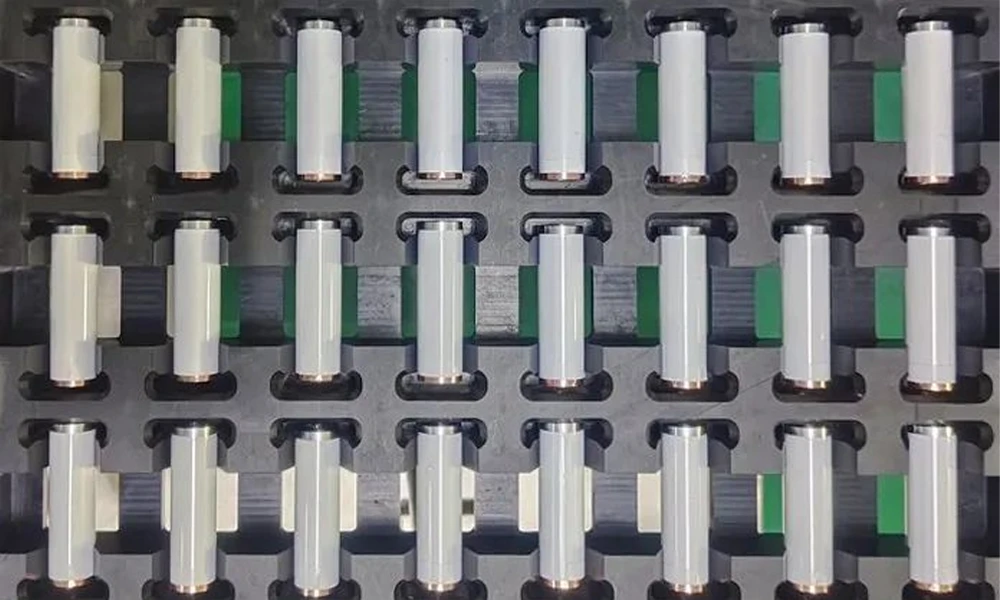
7. Kollektorscheiben-Laserschweißen
Die zwei für das tabless-Design kritischsten Stationen der Linie. Eine positive Kollektorscheibe wird an einem Ende des Jelly-Roll an den freiliegenden Kathodenfolienrand geschweißt, und eine negative Kollektorscheibe wird am anderen Ende an den Anodenrand geschweißt. Die Laserschweißung muss den gesamten ringförmigen Rand mit der Scheibe bei niedrigem und gleichmäßigem Kontaktwiderstand verbinden, ohne die dünne Folie zu durchbrennen. Eine Schweißüberwachung mit geschlossenem Regelkreis und eine 100-%-Schweißinspektion stellen sicher, dass der Strompfad jeder Zelle vollständig ist und einen niedrigen Widerstand aufweist.
8. Einsetzen des Gehäuses und Isolierung
Der geschweißte Jelly-Roll wird in das 21700 Stahl- oder Aluminiumgehäuse eingesetzt. Obere und untere Isolationskomponenten (einschließlich eines oberen Isolationsrings) werden platziert, um die Elektroden vom Gehäuse und Deckel zu isolieren, gemäß dem Standard-Isolationsschema für zylindrische Zellen.
9. Deckelschweißen / Versiegeln
Die Deckelbaugruppe – die die Stromunterbrechungsvorrichtung (CID) und das Ventil trägt – wird mit dem Gehäuse laserverschweißt, um das hermetische Gehäuse zu bilden. Die Dichtung wird überprüft, um sicherzustellen, dass sie die Leckratenspezifikation erfüllt.
10. Elektrolytbefüllung
Die Zelle wird unter Vakuum mit Elektrolyt gefüllt, um eine vollständige Benetzung des tabless Jelly-Roll sicherzustellen. Eine präzise Steuerung des Füllvolumens und ein Benetzungsmanagement sind für eine konsistente Zellleistung unerlässlich.
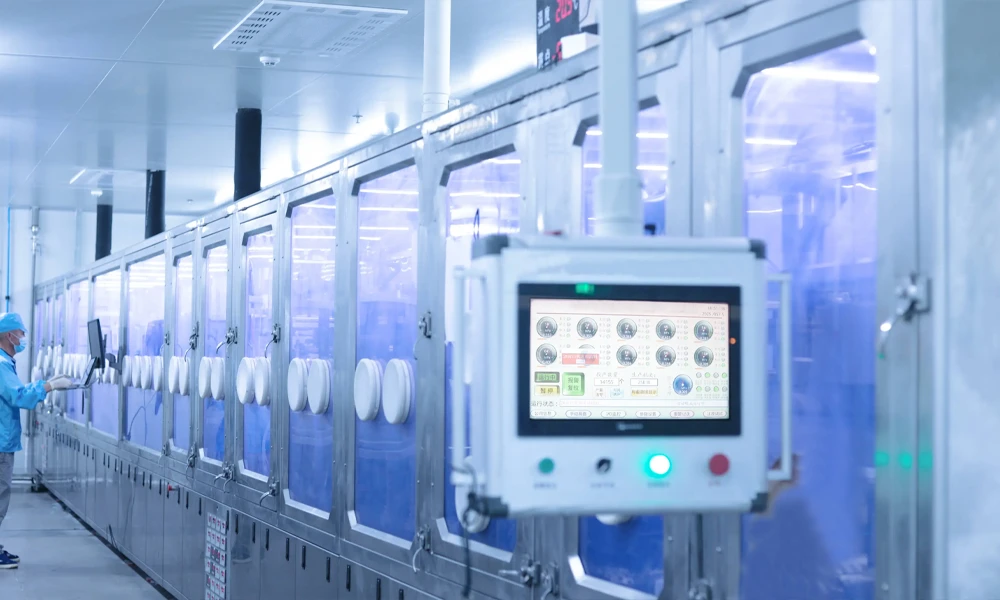
Stufe 3 — Formierung, Sortierung und Alterung (In-Line)
11. Formierung
Die gefüllten Zellen durchlaufen die ersten kontrollierten Lade-Entlade-Zyklen, um eine stabile SEI zu bilden. Die Formierung erfolgt unter Temperatur- und Druckbedingungen, die für das Hochleistungszelldesign geeignet sind. Bei tabless Zellen wird eine gleichmäßige Verteilung des Formierungsstroms durch die niederohmige Architektur selbst unterstützt.
12. Entgasung und Wiederversiegelung
Gase, die während der Formierung entstehen, werden in einem Entgasungsschritt entfernt, und die Zelle wird wieder versiegelt. Bei tabless Zellen folgt dieser Schritt der gleichen Abfolge wie bei herkömmlichen zylindrischen Zellen, jedoch mit der Gehäuseoberstruktur des tabless Deckeldesigns.
13. Sortierung und Alterung
Jede Zelle wird nach Kapazität sortiert und ihr ACIR/DCIR gemessen, wobei die Zellen in enge Klassen eingeteilt werden. Für Drohnenakkus müssen die Zellen innerhalb einer engen Toleranz sowohl bei der Kapazität als auch beim Innenwiderstand aufeinander abgestimmt sein. Die In-Line-Sortierung liefert die Daten für die Rückverfolgbarkeit und die Versorgung mit abgestimmten Zellen, die für die Montage von Drohnenakkus erforderlich ist.
14. Endkontrolle und Ausgabe
Die Zellen werden visuell und elektrisch geprüft, und die fertigen, sortierten Zellen werden für die Verpackung oder die direkte Akkumontage ausgegeben.
Wichtige technische Vorteile der tabless Linienarchitektur
- Niedriger Innenwiderstand durch vollflächige Stromableitung- Die tabless Architektur eliminiert den Engpass durch diskrete Laschen. Die gesamte Folienkante leitet den Strom zur Kollektorscheibe, was den DCIR im Vergleich zu herkömmlichen Zellen mit Laschen im gleichen Format reduziert. Für eine Drohnenzelle bedeutet dies eine flachere Entladespannung unter hoher Last, eine höhere nutzbare Kapazität bei hohen Raten und eine geringere Wärmeentwicklung.
- Hohe Dauer- und Impulsentladefähigkeit- Da der Strom gleichmäßig um den gesamten Umfang des Wickels und nicht durch wenige schmale Laschen abgeleitet wird, kann die Zelle hohe Entladeraten (drohnenrelevante 10C–20C+-Bereiche) mit reduzierter lokaler Erwärmung und Stromkonzentration aufrechterhalten. Dies ist der Hauptgrund, warum die 21700 tabless Architektur für Anwendungen mit hoher Stromentnahme übernommen wird.
- In-Line-Formierung und -Sortierung für Drohnen-taugliche Zellkonsistenz- Die Linie integriert Formierung, Entgasung, Sortierung und Alterung in einem einzigen kontinuierlichen Fluss. Jede Zelle erhält die gleiche Formierungshistorie, und der Sortierbereich teilt die Zellen in enge Kapazitäts-/DCIR-Klassen ein. Für Drohnenakkus mit mehreren Zellen ist diese In-Line-Konsistenz das, was ausgewogene, zuverlässige Akkupacks möglich macht.
- Vollautomatischer, rückverfolgbarer Prozess- Die gesamte Linie arbeitet unter automatischer Steuerung mit In-Prozess-Inspektion an den kritischen Stationen (Kantenreinigung, Kollektorschweißung, Versiegelung). Prozess- und Qualitätsdaten werden für jede Zelle aufgezeichnet, was die von Drohnen-OEM-Kunden geforderte Rückverfolgbarkeit und Qualitätsdokumentation unterstützt.
- Laserreinigung und Kollektorschweißen speziell für tabless Zellen entwickelt- Die zwei tabless-definierenden Prozesse der Linie – Laserreinigung der Folienkante und Laserschweißen der ringförmigen Kollektorscheibe – sind speziell für die Geometrie des Folienrandes ausgelegt. Die Schweißsteuerung mit geschlossenem Regelkreis und die 100-%-Inspektion adressieren die Fehlerarten (unvollständige Schweißung, Durchbrennen der Folie, ungleichmäßiger Kontakt), die für die tabless Konstruktion einzigartig sind.
- Kompakte integrierte Stellfläche- Durch die Integration des Elektrodenabschnitts, der Zellmontage und der Formierung/Sortierung in einem Fluss reduziert die Linie die Handhabung unfertiger Erzeugnisse, minimiert die Feuchtigkeitsexposition trockener Elektroden zwischen den Abschnitten und verkürzt die gesamte Produktionsdurchlaufzeit von der Elektrode bis zur sortierten Zelle.
Tabless vs. herkömmliche 21700 mit Laschen — Prozessvergleich
| Prozessbereich | Herkömmliche 21700-Linie mit Laschen | TOB tabless 21700-Linie |
| Stromableitung | Diskrete Laschen an die Folienkante geschweißt | Vollflächiger, unbeschichteter Folienrand an beiden Wickelenden |
| Laschenschweißen | Mehrere Laschen-zu-Folie- und Laschen-zu-Deckel-Schweißungen pro Zelle | Eine ringförmige Kollektorscheibenschweißung pro Ende |
| Kantenbehandlung vor dem Wickeln | Laschen-Stanzung an definierten Positionen | Kontinuierliche vollflächige Laserreinigung der Kanten |
| Innenwiderstand | Höher (Laschen-Flaschenhals) | Niedriger (vollflächiger Kantenpfad) |
| Hochstromfähigkeit | Begrenzt durch die Stromdichte der Lasche | Hoch (gleichmäßige Stromverteilung) |
| Wickelausrichtungssteuerung | Laschenpositionssteuerung | Vollflächige Kantenausrichtung (≈ ±0,3 mm) |
| Formierung/Grading | Oft offline | In-line (diese Linie) |
| Typischer Drohnen-Vorteil | — | Höhere Dauerleistung, weniger Wärme, flachere Entladekurve |
Häufige Qualitätsherausforderungen und wie die Linie sie angeht
| Herausforderung | Grundursache | Lösung der Linie |
| Kollektor-Schweißfehler oder hoher Schweißwiderstand | Folienrandverunreinigung, Oxid oder ungleichmäßiger Rand | Laser-Kantenreinigung entfernt Beschichtung/Oxid; geschlossener Schweißleistungsregelkreis; 100 % Schweißinspektion |
| Folien-Durchbrennen beim Kollektorschweißen | Übermäßige Laserenergie auf dünner Folie | Eindringtiefensteuerung und Schweißenergieüberwachung |
| Ungleichmäßiger Folienrand (asymmetrisches Blumenmuster) | Wickelkanten-Fehlausrichtung | Servo-Spannungsregelung + Kantenführungsausrichtung (≈ ±0,3 mm) |
| Interner Kurzschluss durch Grate | Schneidgrate an der Folienkante | Präzisionsschneiden + In-line Gratinspektion |
| Zell-zu-Zell-Inkonsistenz in Drohnen-Packs | Unkontrollierte Formierung/Grading | In-line Formierung, Grading und enges Binning |
| Dichtungsleckage | Deckelschweißfehler | Laser-Dichtungsschweißen + Leckratenprüfung |
Technik-FAQ
F1: Was ist eine tabless (Full-Tab) Zelle und warum wird sie für Drohnen verwendet?
Bei einer tabless Zelle erstrecken sich die unbeschichteten Folienkanten des Stromabnehmers über die gesamte Elektrodenbreite und liegen als durchgehender Saum an jedem Ende des Jelly-Rolls frei. Diese durchgehende Kante wird mit einer Kollektorscheibe verschweißt, sodass der gesamte Umfang Strom leitet, anstatt nur einige wenige schmale Tabs. Für Drohnen bedeutet dies einen geringeren Innenwiderstand, einen höheren Dauerentladestrom, weniger punktuelle Erwärmung und eine flachere Spannungskurve unter Last – was die hohe Leistung liefert, die Drohnenmotoren benötigen, während gleichzeitig Energieverluste minimiert werden.
F2: Wie hoch ist die Produktionskapazität der Linie?
Die Linie hat eine nominelle Auslegungskapazität von etwa 8–15 Zellen pro Minute im Montagebereich (ca. 4.000–7.000 Zellen pro 8-Stunden-Schicht), mit einer jährlichen Auslegungskapazität in der Größenordnung von 3–6 Millionen Zellen pro Jahr bei 80 % OEE. Der Elektrodenbereich ist auf den Durchsatz der Montage ausgelegt. Die genaue Zahl wird während der technischen Angebotsphase basierend auf dem Zelldesign, der Elektrodenrezeptur und der Konfiguration festgelegt.
F3: Beinhaltet die Linie den Elektrodenfertigungsbereich?
Ja. Der Lieferumfang der Linie umfasst den Elektrodenfertigungsbereich (Beschichtung, Kalandrieren, Schneiden) bis hin zur Zellmontage, Elektrolytbefüllung, Formierung, Entgasung, Sortierung und Alterung. Das Mischen der Elektrodenschlämme ist nicht enthalten; die Linie erhält vorbereitete Schlämme. Dieser integrierte Umfang bietet eine Lösung aus einer Hand mit einem einzigen Prozessfluss von der beschichteten Elektrode bis zur sortierten fertigen Zelle.
F4: Werden Formierung und Sortierung in-line durchgeführt?
Ja. Formierung, Entgasung, Sortierung und Alterung sind in-line in denselben kontinuierlichen Produktionsfluss integriert. Dies stellt sicher, dass jede Zelle eine identische Formierungshistorie erhält und dass die fertigen Zellen vor der Ausgabe nach Kapazität und DCIR in enge Klassen sortiert werden – essenziell für die Versorgung mit aufeinander abgestimmten Zellen, die Drohnenakkus erfordern.
F5: Wie hoch ist der Automatisierungsgrad der Linie?
Die Linie ist vom Abwickeln der Elektroden bis zur Zellausgabe vollautomatisch. Die Materialhandhabung zwischen den Stationen, die Prozesssteuerung und die In-Prozess-Inspektion sind automatisiert, wobei die Prozess- und Qualitätsdaten zur Rückverfolgbarkeit aufgezeichnet werden. Die Beteiligung des Bedieners beschränkt sich auf Überwachungs-, Materialnachfüll- und Wartungsfunktionen.
F6: Was ist der Zielmarkt dieser Linienkonfiguration?
Diese Konfiguration ist speziell auf Drohnen-Batteriezellen abgestimmt, bei denen eine Kombination aus hoher gravimetrischer Energiedichte, hoher Entladerate, niedrigem Innenwiderstand und hoher Konsistenz von Zelle zu Zelle erforderlich ist. Dieselbe Linienarchitektur kann für andere zylindrische Hochleistungsanwendungen wie Elektrowerkzeuge, E-Mobilität und Hochleistungs-Energiespeicher rekonfiguriert werden (Elektrodenrezeptur, Zelldesignparameter, Formierungsprofile).
F7: Was sind die Hauptunterschiede zwischen dieser tabless Linie und einer konventionellen 21700 Linie mit Tabs?
Drei Prozessbereiche unterscheiden sich: (1) Elektrodenkantenreinigung durch Laserablation zur Freilegung des vollbreiten Foliensaums, was das diskrete Tab-Stanzen ersetzt; (2) tabless Wickeln, das einen gleichmäßigen Foliensaum an beiden Enden des Jelly-Rolls erzeugt; und (3) Laserschweißen der Kollektorscheibe, das den gesamten ringförmigen Saum mit dem Stromabnehmer verbindet und mehrere diskrete Tab-Schweißnähte ersetzt. Der Rest der Linie folgt der standardmäßigen zylindrischen Zellverarbeitung, hier integriert mit In-Line-Formierung und -Sortierung.
Bereit, eine vollautomatische 21700 tabless zylindrische Zelllinie für die Produktion von Hochleistungs-Drohnenbatterien aufzubauen? Kontaktieren Sie unsere Ingenieure für zylindrische Zelllinien mit Ihrem Ziel-Zelldesign, Kapazitätsbedarf und Anlagenlayout. Wir erstellen ein technisches Angebot, das den Elektrodenbereich, die Zellmontagemodule, die In-Line-Formierung/-Sortierung sowie die Versorgungsanforderungen für Ihren Standort abdeckt.
tob.amy@tobmachine.com | +86 181 2071 5609
Das könnte Sie auch interessieren
▶ Laserschweißmaschine für zylindrische tabless Batteriestromabnehmer - Die Kollektorscheiben-Schweißstation, die in der tabless Linie verwendet wird. Eine dedizierte Laserschweißmaschine, die den gesamten ringförmigen Foliensaum mit der Stromabnehmerscheibe mit geschlossener Schweißsteuerung verbindet und den niederohmigen Hochstrompfad liefert, der die Leistung von tabless Zellen definiert.
▶ 4680/4690 tabless zylindrische Zellproduktionslinie - Eine tabless zylindrische Zellproduktionslinie in größerem Format von derselben TOB-Plattform. Sie teilt sich die tabless Prozessarchitektur (Kantenreinigung, tabless Wickeln, Kollektorschweißen, In-Line-Formierung/-Sortierung), skaliert für das 4680/4690-Format, und ergänzt die 21700 Linie, wenn eine Multi-Format-Produktionsstrategie erforderlich ist.
▶ Große zylindrische tabless Batteriezellen-Jelly-Roll-Glättungsmaschine - Eine Jelly-Roll-Glättungsmaschine (Vorverdichtung), die den gewickelten tabless Rollen vor dem Einsetzen in den Becher ein kontrolliertes ovales/rundes Profil verleiht. Verbessert den Sitz des tabless Jelly-Rolls im Becher, stabilisiert den Foliensaum für das Kollektorschweißen und reduziert innere Spannungen während der Montage.
Vorherige:
4680 4690 Produktionslinie für zylindrische Zellen ohne TischbatterieNächste:
18650 zylindrische Batterie-Montagelinie
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.





 Abonnieren Sie uns