Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


Kategorien
Heiße Produkte
Patent CN215600399U – Elektrodenwickler mit Heißmesser
Oct 22,2026Ausrichten, transportieren, wärmeaufweichen, wickeln und heißschneiden eines fertigen Elektrodenstreifens auf einer einzigen Maschine – ein Bediener führt den gesamten Schritt aus.
Vollständige Spezifikation und Zeichnungen: CN215600399U auf Google Patents
Die Elektrode ist der Träger, auf dem eine Batterie lädt und entlädt – der Kern der gesamten Lithium-Ionen-Zelle. Ihre Herstellung reicht vom Aufschlagen über Präzisionsbeschichtung, Kalandrieren und Schneiden in Streifen auf Anlagen, die hohe Walzkräfte, Schneidmesser, Wärme- und Rotationsmechanismen erfordern. Dennoch war in dieser Kette das Wickeln des fertigen Elektrodenstreifens ein unterschätzter Engpass: In der Spezifikation wird klar dargelegt, dass der Einfluss der elektrodenseitigen Technologie wie des Wickelprozesses oft unterschätzt wird und dass das Verfahren unter geringer Effizienz litt.
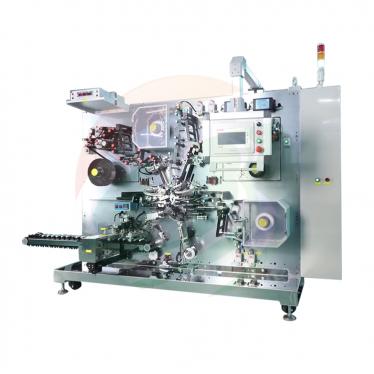
CN215600399U, angemeldet am 9. September 2021, macht aus dem Wickeln eine manuelle Routinearbeit einen einzigen gesteuerten Vorgang. Die Maschine richtet den Streifen vertikal aus, führt ihn durch weich gegriffene Rollensätze, weicht ihn thermisch auf für eine enge Wicklung, wickelt ihn auf einer angetriebenen Plattform auf und trennt ihn – sobald die Spule umreift ist – mit einer Heißschneideklinge ab. Ein Bediener, eine Maschine, keine separate Schneidestation.
Patentinformationen
| Veröffentlichungsnummer | CN215600399U |
| Titel (original) | 一种用于电池生产的电池极片卷绕机 (Elektrodenwickler mit integriertem Heißmesser) |
| Erfinder | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Aktueller Inhaber | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. – das eingetragene Unternehmen von TOB NEW ENERGY |
| Anmeldedatum | 9. September 2021 |
| Erteilungsdatum | 21. Januar 2022 |
| Dokumenttyp | Gebrauchsmuster (erteilt, Kind-Code U) |
| Rechtsstatus | Aktiv |
| Voraussichtliches Ablaufdatum | 9. September 2031 |
| Zeichnungen | 6 Abbildungen |
Das durch dieses Patent gelöste Produktionsproblem
Die Spezifikation erklärt, warum das Elektrodenwickeln mehr Aufmerksamkeit verdient, als es erhält. Der Elektrodenstreifen ist der physische Träger für Ladung und Entladung, sodass seine Handhabung nach dem Schneiden alles nachfolgende beeinflusst. Der Wickelschritt war ineffizient, und der Grund dafür ist struktureller Natur: Er erforderte mehrere separate Stationen – Zuführen, Ausrichten, Wickeln und anschließendes Abschneiden der fertigen Spule vom ankommenden Streifen –, die jeweils die Hände eines Bedieners erforderten. CN215600399U fasst diese Stationen in einer Maschine zusammen, deren Prozesse alle von einer einzigen Steuerung aus gesteuert werden.
Wie der Mechanismus funktioniert
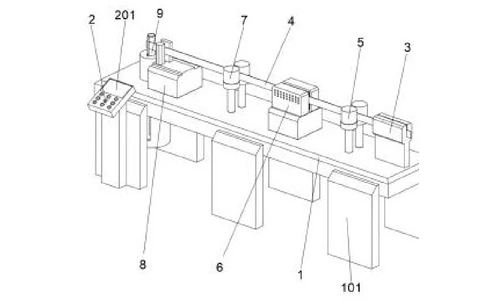
Streifenpfad, von der Ausrichtung bis zum Wickeln
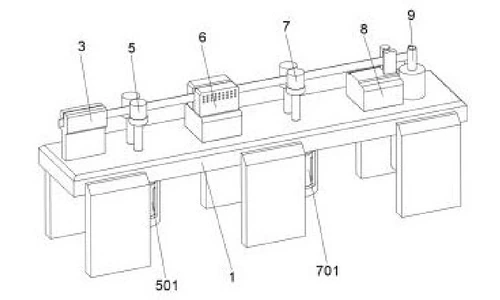
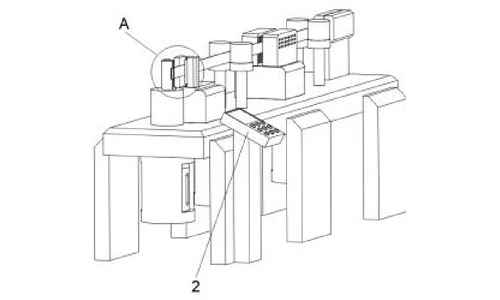
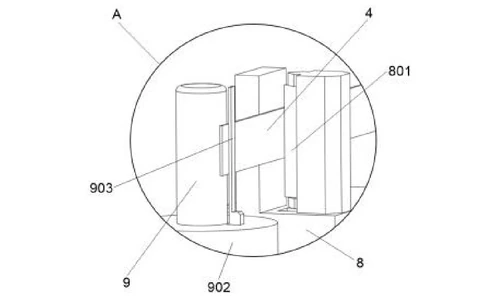
Der Elektrodenstreifen (4) tritt in den Ausrichtungs-Sitz (3) auf der rechten Seite der Maschine ein und wird von seiner linken Seite herausgezogen, sodass der Streifen in eine vertikale Ebene versetzt wird, bevor etwas anderes mit ihm geschieht. Vom Sitz aus verläuft der Streifen nacheinander durch den ersten Rollensatz (5), einen Heizer (6), den zweiten Rollensatz (7), den Heißmesser-Schneider (8) mit seiner heißen Schneidklinge (801) und schließlich auf die Wickelstange (9). Der Maschinenkörper (1) steht auf einem Gestell (101), und die Steuerung (2) mit ihrer LED-Anzeige (201) befindet sich vorne links.
Rollensätze, die greifen, ohne zu zerkratzen
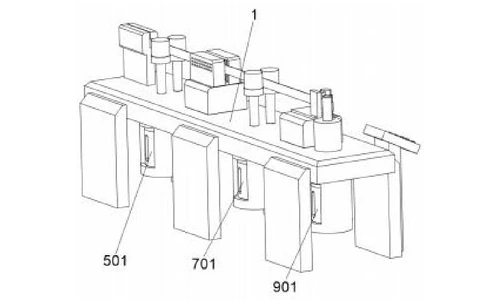
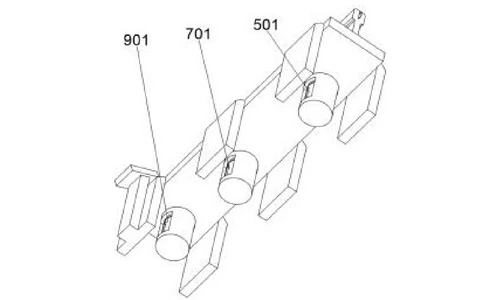
Der erste und der zweite Rollensatz (5, 7) bewegen den Streifen nach links und werden jeweils direkt von einem eigenen Motor angetrieben – dem ersten Antriebsmotor (501) unter dem ersten Rollensatz und dem zweiten Antriebsmotor (701) unter dem zweiten. Ihre Außenflächen sind mit Weichgummi überzogen, dem in der Spezifikation zwei Aufgaben zugeschrieben werden: zu verhindern, dass die Metallrollenoberflächen die Elektrode zerkratzen, und zu verhindern, dass der Streifen abrutscht. Um den Griff sicher zu machen, wird der minimale Spalt zwischen den Rollenoberflächen auf einen Wert eingestellt, der 1 mm kleiner ist als die Elektrodendicke, wodurch der Anpressdruck erhöht wird, sodass der Streifen nicht verrutschen kann.
Heiz- und Wickelplattform
Die Heizung (6) weicht den Elektrodenstreifen vor dem Wickeln auf, sodass sich der Streifen ohne Beschädigung auf den Stab wickelt. Das untere Ende des Wickelstabs (9) ist mit einer Wickelplattform (902) verbunden, die vom dritten Antriebsmotor (901) angetrieben wird. Ein bewegliches Andrückblech (903) an der vorderen Oberseite der Plattform drückt den Streifen während des Wickelns gegen die Seite des Wickelstabs; seine Innenseite ist eine Bogenfläche, die die Kontaktfläche vergrößert, sodass der weichgemachte Streifen fest angedrückt wird, während die Plattform den Stab dreht.
Abschneiden und Ein-Mann-Bedienung
Wenn die Spule fertig ist und die Elektrode mit einem Band gesichert ist, trennt das Heißschneidmesser (801) am Heißmesser-Schneider den Streifen ab, und der Bediener hebt die fertige Spule vom Stab ab. Da die Heizung, der Heißmesser-Schneider und die Wickelplattform alle elektrisch mit einer Steuerung verbunden sind, erreicht das Patent das, was es als seinen Vorteil bezeichnet: Eine Person bedient eine Maschine während des gesamten Wickelschritts.
Beanspruchte Vorteile
| Vorteil | Verantwortlicher Mechanismus |
|---|---|
| Ein-Bediener-pro-Maschine-Produktion | Alle Stationen unter einer einzigen Steuerung vereint |
| Stark verbesserte Wickeleffizienz | Integrierte Wickelplattform und Heißmesser-Abschnitt |
| Kratzfreier, rutschfester Streifentransport | Mit Weichgummi beschichtete Rollensätze mit einem Spaltmaß von 1 mm unter der Streifendicke |
| Präzise Wickelgeometrie | Positionsausrichtender Sitz, der den Streifen in einer vertikalen Ebene hält |
| Fester, beschädigungsfreier Spulenaufbau | Wärmeaufweichung plus bogenförmiges, bewegliches Andrückblech |
Vergleich mit dem Mehrstationen-Elektrodenwickeln
Der Wickelschritt erforderte mehrere separate Stationen – Zuführen, Ausrichten, Wickeln und Schneiden –, was ihn ineffizient und personalintensiv machte. Dieses Patent vereint den gesamten Streifenpfad in einer Maschine unter einer einzigen Steuerung.
| Dimension | Herkömmlicher Ansatz | Dieses Patentdesign |
|---|---|---|
| Layout | Separate Zuführ-, Ausricht-, Wickel- und Schneidstationen | Alle Stationen in einer Maschine unter einer Steuerung vereint |
| Streifentransport | Greifen, das Kratzer verursachen oder verrutschen kann | Weichgummiummantelte Rollensätze mit einem Walzspalt 1 mm unter der Banddicke |
| Schnitt | Separater Schneidschritt nach dem Wickeln | Integrierter Heißmesser-Schnitt auf der Wickelplattform |
Wo diese Technologie heute eingesetzt wird
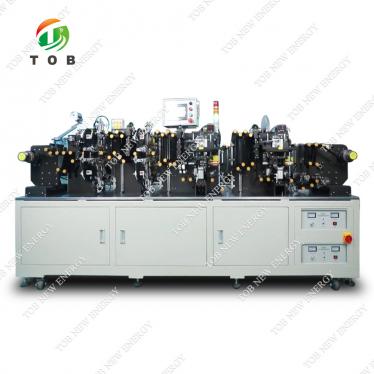
Dieses Patent deckt die Wickelarchitektur hinter den Elektrodenwicklern von TOB ab. Die von ihm geschützte Anordnung – vertikale Bandausrichtung, weichgefasster Transport, Wärmeerweichung und Heißmesser-Schnitt auf einer Plattform – sorgt dafür, dass unsere Wickelanlagen Elektrodenwickel ohne separaten Schneidevorgang fertigstellen.
- Elektrodenherstellungsmaschinen – die Bandverarbeitungslinie, zu der dieser Wickler gehört
- Elektrodenvorbereitungsgeräte – Mischen, Beschichten, Walzen und Schneiden vor dem Wickeln
Anfragen zu zugehörigen Geräten: Angebot anfordern
Häufig gestellte Fragen
Was umfasst das Patent CN215600399U?
Es umfasst eine Elektrodenwickelmaschine für die Batterieproduktion: einen positionsausrichtenden Sitz, der das Band vertikal hält, zwei weichgummiummantelte Rollensätze, die das Band transportieren, eine Heizeinrichtung, die es erweicht, einen Heißmesserschneider mit einer heißen Schneidklinge und eine Wickelstange auf einer angetriebenen Wickelplattform mit einem beweglichen Andruckblech – alles gesteuert von einer Steuerung.
Warum war das Elektrodenwickeln ein Engpass in der Batterieproduktion?
Die Technologie auf der Elektrodenseite wie der Wickelprozess wurde oft unterschätzt, dabei ist das Band der Träger für die Batterieaufladung und -entladung. Der Spezifikation zufolge litt der Wickelprozess unter geringer Effizienz, was diese Maschine behebt, indem sie Zuführung, Ausrichtung, Wickeln und Schneiden in einem gesteuerten Vorgang kombiniert.
Warum sind die Rollensätze mit Weichgummi überzogen und mit einem kleineren Spalt eingestellt?
Der Weichgummi verhindert, dass die Metallrollenoberflächen die Elektrodenbahn zerkratzen, und hilft zu verhindern, dass die Bahn verrutscht. Der Mindestspalt zwischen den Rollenoberflächen ist 1 mm kleiner als die Elektrodendicke eingestellt, was den Anpressdruck erhöht, sodass das Band während des Transports nicht verrutschen kann.
Warum wird das Band vor dem Wickeln erhitzt?
Die Heizeinrichtung erweicht das Elektrodenband, bevor es die Wickelstange erreicht, sodass sich das erweichte Band sauber um die Stange legt. Das bewegliche Andruckblech, dessen Innenseite als Bogenfläche ausgebildet ist, drückt das Band dann fest gegen die Stange, während die Plattform es dreht.
Wie wird die fertige Spule vom einlaufenden Band getrennt?
Sobald das Wickeln abgeschlossen und die Elektrode mit einem Band fixiert ist, durchtrennt die heiße Schneidklinge am Heißmesserschneider das Band. Der Bediener hebt die fertige Spule dann von der Wickelstange ab – der Schnitt erfolgt inline ohne separate Schneidstation.
Ist das Patent CN215600399U noch in Kraft?
Ja. Es ist aktiv, angemeldet am 9. September 2021 und erteilt am 21. Januar 2022, mit voraussichtlichem Ablauf am 9. September 2031.
Vollständige Spezifikation und Zeichnungen: CN215600399U auf Google Patents
 Abonnieren Sie uns