Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Ausrüstung für die Montage von Beutelzellen
- >
- Beutelzelle Vakuumiermaschine
- >
- Vertikale sekundäre Vakuumversiegelungsmaschine für Pouch-Zellen-Entgasung und Endversiegelung
Kategorien
Heiße Produkte
Loading...
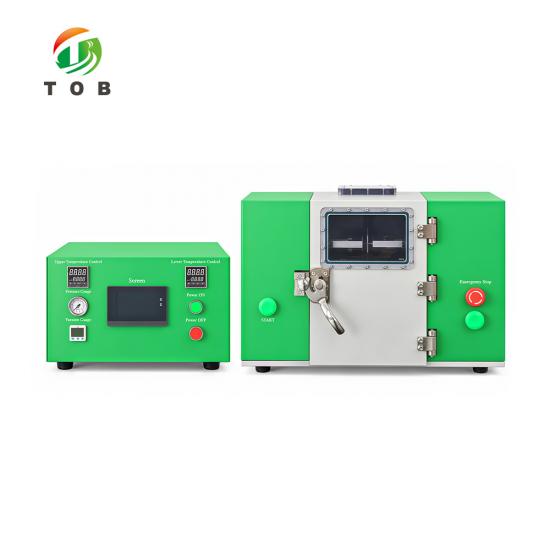
Vertikale sekundäre Vakuumversiegelungsmaschine für Pouch-Zellen-Entgasung und Endversiegelung
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-LFVHS-200Bestellung (moq):
1setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Vertikale sekundäre Vakuumversiegelungsmaschine für Pouch-Zellen-Entgasung und Endversiegelung | TOB-LFVHS-200
Produktübersicht und ideale Anwendungen
Die TOB-LFVHS-200 ist eine vertikale sekundäre Vakuumversiegelungsmaschine für Lithium-Ionen-Pouch-Zellen. Sie führt den sekundären Vakuum-Endversiegelungsprozess durch – allgemein bekannt als Entgasung und Endversiegelung –, bei dem eine Pouch-Zelle, die die Formierung abgeschlossen hat, vertikal platziert, angestochen wird, um das im Inneren der Zelle erzeugte Gas freizusetzen, und unter Vakuum heißversiegelt wird, um den Pouch zu schließen. Der Prozess entfernt das während der Formierung entstandene interne Gas und versiegelt die Zelle erneut, wodurch die Umhüllung vervollständigt wird, die die Zelle für den Rest ihrer Lebensdauer schützt.
Die Maschine ist um eine Vakuumkammer herum aufgebaut, die die Zelle während des Anstech- und Versiegelungszyklus hält. Die Kammerabdeckung wird von einem Zylinder angetrieben und durch lineare Führungsbuchsen geführt, sodass sie sich mit flexibler, präziser Bewegung schließt und die Versiegelungsanforderungen der Kammer erfüllt. Im Inneren werden die linken und rechten Versiegelungsköpfe – aus Kupfer für effiziente Wärmeübertragung und reduzierten Stromverbrauch – von Zylindern angetrieben, die durch zwei lineare Führungsbuchsen geführt werden, was die Bewegung der Köpfe präzise hält und die Parallelität der versiegelten Kante nach dem Versiegeln bewahrt. Der Druck der linken und rechten Versiegelungsköpfe wird unabhängig über Druckregelventile eingestellt, wodurch die Versiegelungsparameter für unterschiedliche Prozessanforderungen angepasst werden können.
Eine automatische Anstechfunktion ist in die Maschine integriert, sodass die Gastasche des Pouches innerhalb desselben Zyklus wie der Versiegelungsvorgang geöffnet wird. Das Vakuumniveau erreicht ≤ -96 kPa (die Vakuumpumpe wird vom Käufer bereitgestellt). Die Temperatur des Versiegelungskopfes ist von Raumtemperatur bis 250 °C mit einer Temperaturregelgenauigkeit von ± 1,5 °C einstellbar, der Heißversiegelungsdruck ist von 0 bis 7 kg/cm² einstellbar und die Heißversiegelungszeit ist von 0 bis 99 Sekunden einstellbar. Die Breite der Versiegelungskante beträgt 5 ± 0,4 mm (gemäß Kundenanforderungen), die maximale Größe der Versiegelungskante beträgt 200 mm und die Maschine ist kompatibel mit Pouch-Zellen mit einer Versiegelungsdicke von 60 bis 300 µm, wobei der Unterschied in der Versiegelungsdicke zwischen zwei beliebigen Punkten unter 15 µm gehalten wird.
Die TOB-LFVHS-200 wird durch ein PLC-System gesteuert. Die Kammer besteht aus einer Aluminiumlegierung für Korrosionsbeständigkeit und strukturelle Steifigkeit, und die kompakte, leichte Konstruktion (95 kg) macht die Maschine einfach zu installieren und in eine bestehende Pouch-Zellen-Produktions- oder Pilotlinie zu integrieren. Die Maschine eignet sich für verschiedene Batteriespezifikationen, und der Wechsel zwischen Formaten ist einfach und bequem einzustellen.
Ideal für:
- Pouch-Zellen-Hersteller, die den sekundären Vakuum-Endversiegelungsschritt nach der Formierung auf Produktionslinien für zylinderfreie Flachzellen und Pilotlinien durchführen.
- Batterie-F&E-Labore, die Pouch-Zellen-Designs entwickeln, bei denen die Entgasungs- und Endversiegelungsparameter abgestimmt und verifiziert werden müssen.
- Pilot- und Kleinserienhersteller von Pouch-Zellen für Verbraucher-, Energie- oder Spezialanwendungen, die eine kompakte, eigenständige Versiegelungsstation benötigen.
- Jeder Produktionsbetrieb, der Formierungsgas aus einer Pouch-Zelle freisetzen und den Pouch unter Vakuum mit kontrollierter Temperatur, Druck und Zeit schließen muss.
Wo die sekundäre Vakuumversiegelung in die Pouch-Zellen-Produktion passt
In der Fertigungssequenz für Pouch-Zellen folgt der sekundäre Vakuumversiegelungsschritt auf die Formierung. Der Prozesspfad ist:
- Elektrodenherstellung und Stapeln oder Wickeln, wodurch die Elektrodenbaugruppe entsteht.
- Pouch-Formung und Einsetzen des Elektrodenstapels in die Tasche aus aluminiumkaschierter Folie.
- Versiegelung der Oberseite, Schließen des Pouches um die Laschen.
- Elektrolytbefüllung und Vorversiegelung.
- Formierung, während der die ersten Lade-Entlade-Zyklen die SEI-Schicht bilden und Gas im Inneren des Pouches erzeugen.
- Sekundäre Vakuumversiegelung: Die Zelle wird vertikal platziert, die Gastasche wird unter Vakuum angestochen, um das Formierungsgas freizusetzen, und der Pouch wird heißversiegelt – der Schritt, der von der TOB-LFVHS-200 durchgeführt wird.
- Abschließendes Trimmen, Falten und Formen, Sortieren und Testen der fertigen Zelle.
Die Bedeutung dieses Schrittes liegt darin, was das Gas mit der Zelle macht. Während der Formierung erzeugtes Gas sammelt sich im Kopfraum des Pouches. Wenn es nicht entfernt wird, reduziert das Gas den Kontakt zwischen dem Elektrodenstapel und dem Elektrolyten, erzeugt lokale trockene Bereiche, erhöht den Innenwiderstand und führt dazu, dass der Pouch anschwillt – all dies verschlechtert die Kapazität und die Lebensdauer. Der Anstechvorgang erzeugt eine kontrollierte Öffnung, durch die das Gas entweicht, wenn die Kammer evakuiert wird, und der Heißversiegelungsvorgang schließt den Pouch, bevor die Zelle die Kammer verlässt. Da die Versiegelung unter Vakuum durchgeführt wird, wird die fertige Versiegelung frei von eingeschlossenem Gas an der versiegelten Kante gebildet.
Die TOB-LFVHS-200 führt die Anstech- und Versiegelungsfunktionen auf einer Maschine aus, sodass die Zelle während des gesamten Zyklus in der Kammer positioniert bleibt. Dies reduziert die Handhabung zwischen zwei separaten Vorgängen und hält die Position der Zelle zwischen den Anstech- und Versiegelungspunkten stabil.
Wie die TOB-LFVHS-200 arbeitet
Die Betriebssequenz der TOB-LFVHS-200 ist um die vertikale Platzierung der Pouch-Zelle organisiert:
- Zellenplatzierung:Die Pouch-Zelle wird in vertikaler Ausrichtung in die Maschine eingelegt, wobei die Gastasche und die Versiegelungskante auf die Anstech- und Versiegelungszonen ausgerichtet sind.
- Kammerschließung:Die Kammerabdeckung, angetrieben von einem Zylinder und geführt durch lineare Führungsbuchsen, schließt sich über der Zelle. Die geführte Bewegung hält die Abdeckung präzise und bewahrt die Versiegelungsanforderung der Kammer.
- Vakuum:Die Kammer wird auf ≤ -96 kPa evakuiert. Die Vakuumpumpe wird vom Käufer bereitgestellt.
- Anstechen:Die automatische Anstechfunktion öffnet die Gastasche des Pouches, sodass das während der Formierung erzeugte Gas unter Vakuumbedingungen aus der Zelle freigesetzt wird.
- Heißversiegelung:Die linken und rechten Kupfer-Versiegelungsköpfe schließen sich auf der Versiegelungskante. Die Kopftemperatur (Raumtemperatur bis 250 °C, einstellbar), der Versiegelungsdruck (0 bis 7 kg/cm², pro Seite über die Druckregelventile einstellbar) und die Versiegelungszeit (0 bis 99 s, einstellbar) werden gemäß der Pouch-Folie und den Prozessanforderungen eingestellt. Die zylinderbetriebenen Köpfe, geführt durch zwei lineare Führungsbuchsen, bewahren die Parallelität der versiegelten Kante.
- Zyklusabschluss:Nach Ablauf der Versiegelungszeit lösen sich die Köpfe, die Kammer öffnet sich und die versiegelte Zelle wird entnommen. Die Arbeitsgeschwindigkeit erreicht ≥ 180 Mal pro Stunde, bei einem Luftverbrauch von ca. 0,2 L Druckluft pro Versiegelungszyklus.
Das Steuerungssystem ist eine PLC, und die Versiegelungsparameter werden für jedes Zellenformat eingestellt. Da die Breite der Versiegelungskante gemäß Kundenanforderungen produziert wird (5 ± 0,4 mm in der Standardspezifikation) und die Maschine Zellen mit einer maximalen Versiegelungsgröße von 200 mm aufnimmt, ist die Anpassung zwischen verschiedenen Pouch-Formaten unkompliziert.
Wichtige technische Merkmale der TOB-LFVHS-200
- Kupfer-Versiegelungsköpfe für effiziente Wärmeübertragung- Die Siegelköpfe bestehen aus Kupfer, das eine hohe Wärmeleitfähigkeit bietet. Das Ergebnis ist eine effiziente Wärmeübertragung auf die Siegelfläche, ein geringerer Stromverbrauch und eine kürzere Zeit bis zum Erreichen der Siegeltemperatur – ein Design, das die Arbeitseffizienz verbessert und den Energieverbrauch im Vergleich zu Siegelköpfen aus Materialien mit geringerer Leitfähigkeit reduziert.
- Unabhängige Druckregelung für linken und rechten Kopf- Der Druck des linken und rechten Siegelkopfes wird über Druckregelventile reguliert, sodass jede Seite an die Prozessanforderungen angepasst werden kann. Diese unabhängige Einstellung unterstützt die unterschiedlichen Siegelbedingungen, die entlang der Siegelkante einer Pouch-Zelle auftreten können.
- Zylinderbetriebene Köpfe mit doppelten Linearführungsbuchsen- Beide Siegelköpfe werden von Zylindern angetrieben und durch zwei Linearführungsbuchsen geführt. Die geführte Bewegung ist flexibel und präzise, was die Parallelität der versiegelten Kante nach dem Siegeln aufrechterhält – eine wichtige Qualitätsanforderung für die endgültige Versiegelung, da eine unebene Kante sowohl die Siegelstärke als auch das Erscheinungsbild der fertigen Zelle beeinträchtigt.
- Automatische Durchstechfunktion- Die Maschine ist mit einer automatischen Durchstechfunktion ausgestattet, sodass die Gaskammer der Pouch-Zelle automatisch als Teil des Siegelzyklus geöffnet wird. Die Integration von Durchstechen und Siegeln in einer Maschine reduziert das Handling der Zelle zwischen zwei Arbeitsgängen.
- Zylinderbetriebene Kammerabdeckung mit geführter Bewegung- Die Kammerabdeckung wird von einem Zylinder angetrieben und durch Linearführungsbuchsen geführt. Die präzise geführte Bewegung bewahrt die Dichtungsanforderung der Kammer, was die Grundlage für das Erreichen und Halten des Vakuumniveaus während des Zyklus bildet.
- Kompatibilität mit verschiedenen Zellspezifikationen- Das TOB-LFVHS-200 eignet sich für verschiedene Batteriespezifikationen, und die Anpassung an ein neues Format ist einfach und bequem. In Kombination mit der einstellbaren Siegeltemperatur, dem Druck und der Zeit macht dies die Maschine für die Produktion verschiedener Formate und für Entwicklungsarbeiten geeignet.
- SPS-Steuerungssystem- Die Maschine wird von einer SPS gesteuert, die die Ablaufsteuerung für Kammer-, Vakuum-, Durchstech- und Siegelvorgänge sowie die Parametereinstellung für den Siegelprozess bereitstellt.
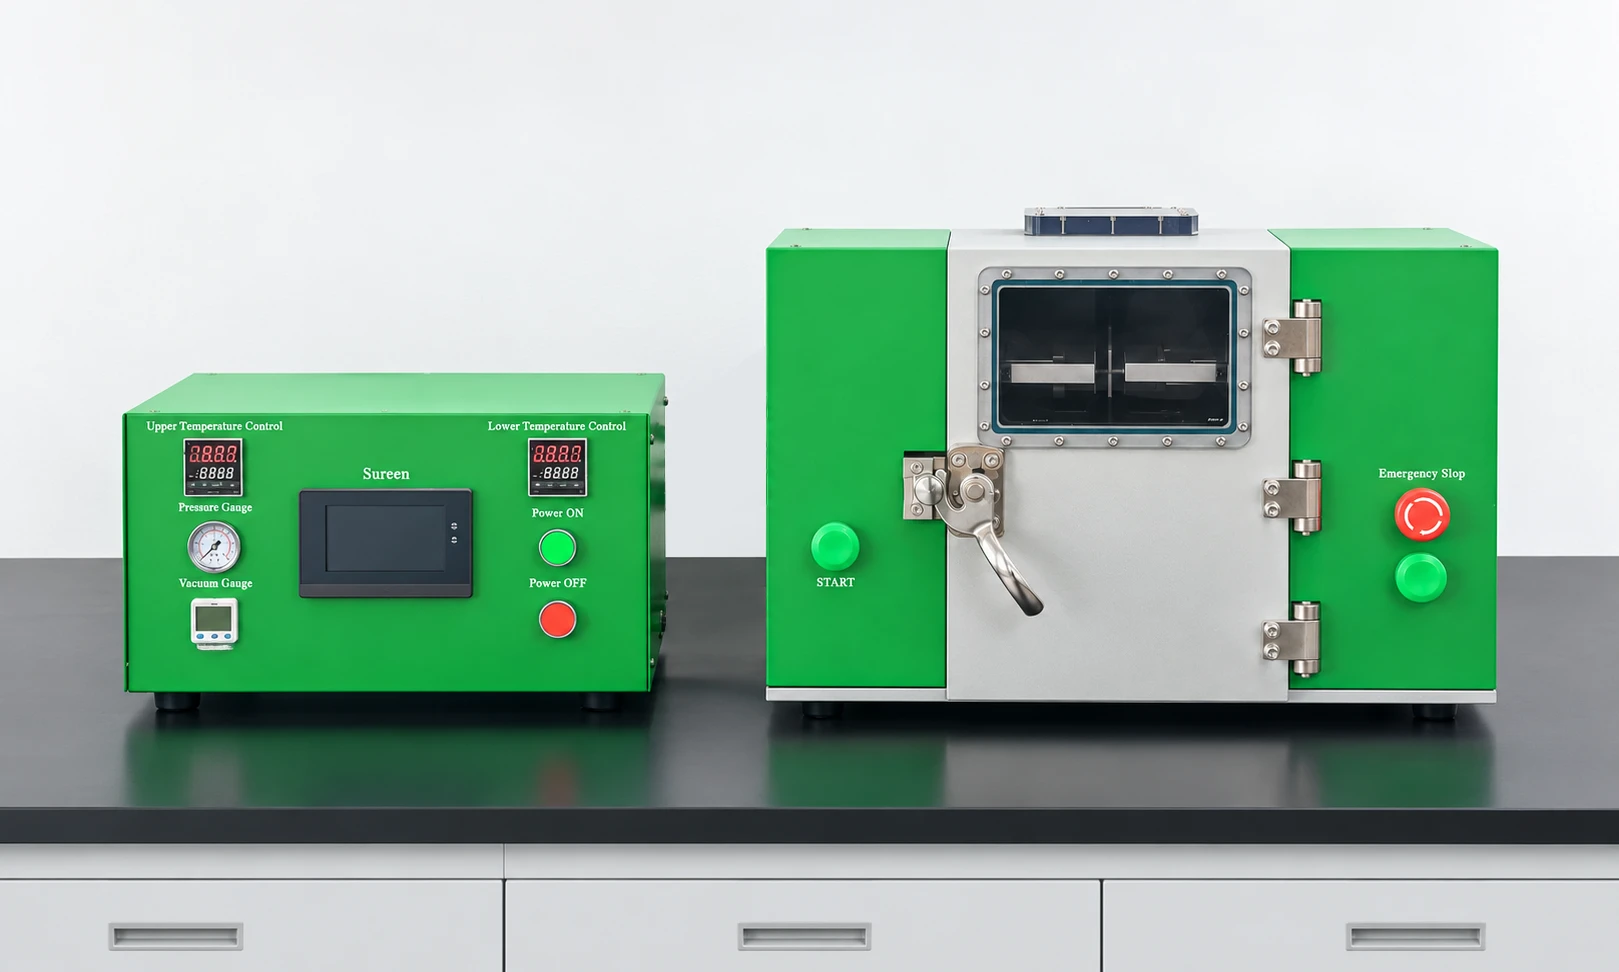
- Kammer aus Aluminiumlegierung und kompakte Bauweise- Die Kammer besteht aus einer Aluminiumlegierung, die korrosionsbeständig ist und der Struktur Steifigkeit verleiht, wodurch die internen Komponenten vor der Prozessumgebung geschützt werden. Die Maschine ist kompakt und leicht konstruiert – eine Gesamtgröße von L600 mm x B460 mm x H600 mm und ein Gewicht von 95 kg –, sodass sie ohne großen Platzbedarf in einer Produktionshalle oder einem Labor installiert werden kann. Das TOB-LFVHS-200 ist einfach zu bedienen und hat ein sauberes Außendesign.
Wichtige technische Parameter
| Element | Parameter |
| Kammer | Aluminiumlegierung, korrosionsbeständig, robuste Struktur |
| Vakuumniveau | ≤ -96 kPa (Vakuumpumpe vom Käufer bereitzustellen) |
| Temperatur des Siegelkopfes | Raumtemperatur - 250 °C, einstellbar |
| Genauigkeit der Temperaturregelung | ± 1,5 °C |
| Heißsiegeldruck | 0 - 7 kg/cm², einstellbar |
| Heißsiegelzeit | 0 - 99 s, einstellbar |
| Breite der Siegelkante | 5 ± 0,4 mm (gemäß Kundenanforderungen) |
| Maximale Größe der Siegelkante | 200 mm |
| Bereich der Siegeldicke | 60 - 300 µm |
| Genauigkeit der Siegeldicke | Unterschied in der Siegeldicke zwischen zwei beliebigen Punkten |
| Luftverbrauch | Ca. 0,2 L Druckluft pro Siegelzyklus |
| Druckluft-Arbeitsgeschwindigkeit | ≥ 180 Mal/h |
| Steuerungssystem | SPS |
| Leistung | 0,6 kW |
| Stromversorgung | 220 V / 50 Hz |
| Druckluftquelle | 0,5 - 0,7 MPa |
| Gesamtabmessungen | L 600 mm x B 460 mm x H 600 mm |
| Gewicht | 95 kg |
| Maximale Zellengröße | Wie in der Zeichnung dargestellt (1000 x 600) |
Marken der elektrischen Hauptkomponenten und Standardkomponenten
| Nr. | Artikel | Marke | Herkunft |
| 1 | Pneumatische Komponenten | Airtac | Taiwan, China |
| 2 | Elektrische Komponenten | CHINT | China |
| 3 | Relais | Izumi | Japan |
| 4 | Temperaturregler | Autonics | Korea |
| 5 | Halbleiterrelais | Yangming | Taiwan, China |
| 6 | PLC + HMI All-in-One | Samkoon | China |
| 7 | Drucksensor | Panasonic | Japan |
| 8 | Magnetventil | Airtac | Taiwan, China |
Anmerkung: Aus Gründen der Lieferzeit hat der Lieferant das Recht, Komponenten anderer Marken von gleichwertiger Qualität entsprechend dem Marktangebot ohne vorherige Ankündigung an den Kunden auszuwählen.
Praktische Betriebsempfehlungen
- Vakuumpumpe: Die Maschine ist für ein Vakuumniveau von ≤ -96 kPa spezifiziert, und die Vakuumpumpe wird vom Käufer bereitgestellt. Wählen Sie eine Pumpe, die dieses Niveau bei dem Kammervolumen erreichen und halten kann, und schließen Sie sie an den Vakuumanschluss der Maschine an.
- Druckluftversorgung:Die Maschine benötigt Druckluft von 0,5 - 0,7 MPa. Halten Sie die Versorgung sauber und trocken und überprüfen Sie den Druck vor der Produktion, da sowohl der Druck des Siegelkopfes als auch die Kammerbewegung luftbetrieben sind.
- Einstellung der Siegelparameter:Stellen Sie die Temperatur des Siegelkopfes im Bereich von Raumtemperatur bis 250 °C und die Zeit im Bereich von 0 - 99 s gemäß der Spezifikation der Beutelfolie ein. Verwenden Sie die Druckregelventile, um den Druck der linken und rechten Siegelköpfe für die Prozessanforderung einzustellen.
- Kontrolle von Siegelsaum und -dicke:Bestätigen Sie, dass die Breite des Siegelsaums und der Bereich der Siegeldicke (60 - 300 µm) mit der verwendeten Beutelfolie übereinstimmen. Die fertige Versiegelung sollte so überprüft werden, dass der Unterschied in der Siegeldicke zwischen zwei beliebigen Punkten unter 15 µm bleibt.
- Platzierung der Zelle: Platzieren Sie die Pouch-Zelle vertikal und richten Sie die Gasblase und den Siegelsaum an den Durchstech- und Siegelzonen aus, sodass das Durchstechen das Gas aus der Blase freisetzt und die Siegelköpfe an der korrekten Kantenposition schließen.
- Wartung des Siegelkopfes: Halten Sie die kupfernen Siegelköpfe sauber und frei von Rückständen der Beutelfolie. Überprüfen Sie die Kopfoberflächen regelmäßig, da Verunreinigungen auf dem Kopf sowohl die Wärmeübertragung als auch die Ebenheit der versiegelten Kante beeinträchtigen.
- Zyklusüberwachung: Die Maschine arbeitet mit ≥ 180 Zyklen pro Stunde bei etwa 0,2 L Druckluft pro Siegelzyklus. Überwachen Sie die Luftzufuhr und die Siegelparameter während der Produktion, um den Zyklus konstant zu halten.
Technische FAQ
F1: Was ist eine sekundäre Vakuumversiegelung und warum ist sie für Pouch-Zellen notwendig?
Die sekundäre Vakuumversiegelung ist der Prozessschritt, bei dem eine Pouch-Zelle durchstochen wird, um das während der Formierung erzeugte Gas freizusetzen, und dann unter Vakuum heißversiegelt wird, um den Beutel zu schließen. Die Formierung erzeugt Gas innerhalb der Zelle; wenn dieses Gas nicht entfernt wird, verringert es den Kontakt zwischen Elektrode und Elektrolyt, erhöht den Innenwiderstand und führt dazu, dass der Beutel anschwillt. Die TOB-LFVHS-200 führt die Durchstech- und Endversiegelungsvorgänge auf einer Maschine durch, sodass die Zelle während des gesamten Zyklus in Position bleibt.
F2: Enthält die Maschine die Vakuumpumpe?
Nein. Die TOB-LFVHS-200 erreicht ein Vakuumniveau von ≤ -96 kPa, und die Vakuumpumpe wird vom Käufer bereitgestellt. Die Pumpe muss in der Lage sein, dieses Niveau für das Kammervolumen zu erreichen und zu halten.
F3: Welche Pouch-Zellen kann die TOB-LFVHS-200 verarbeiten?
Die Maschine verarbeitet Pouch-Zellen mit einem Siegeldickenbereich von 60 - 300 µm, einer Siegelsaumbreite gemäß Kundenanforderung (5 ± 0,4 mm in der Standardspezifikation) und einer maximalen Siegelsaumgröße von 200 mm. Die maximale Zellgröße entspricht der Zeichnung (1000 x 600). Die Maschine nimmt verschiedene Batteriespezifikationen auf, und der Formatwechsel ist eine einfache Anpassung.
F4: Wie wird die Siegelqualität kontrolliert?
Drei Parameter werden gemeinsam gesteuert: Siegelkopftemperatur (Raumtemperatur bis 250 °C, einstellbar), Heißsiegeldruck (0 bis 7 kg/cm², pro Seite einstellbar) und Heißsiegelzeit (0 bis 99 s, einstellbar). Die Genauigkeit der Temperaturregelung beträgt ± 1,5 °C. Die Siegelköpfe bestehen aus Kupfer für eine effiziente Wärmeübertragung und werden durch doppelte Lineargleitbuchsen geführt, sodass die versiegelte Kante ihre Parallelität beibehält. Die fertige Versiegelung wird anhand der Anforderung an die Genauigkeit der Siegeldicke überprüft - ein Unterschied von weniger als 15 µm zwischen zwei beliebigen Punkten.
F5: Was bewirkt die automatische Durchstechfunktion?
Die Durchstechfunktion öffnet die Gasblase des Beutels automatisch während des Siegelzyklus. Bei evakuierter Kammer entweicht das Gas aus der Zelle, und der Beutel wird dann im selben Zyklus heißversiegelt. Die Integration von Durchstechen und Versiegeln auf einer Maschine reduziert die Handhabung zwischen den beiden Vorgängen und hält die Zellposition stabil.
F6: Welche Versorgungsanschlüsse und Umgebungsbedingungen benötigt die Maschine?
Die TOB-LFVHS-200 benötigt eine Stromversorgung von 220 V / 50 Hz mit einer Leistung von 0,6 kW, Druckluft mit 0,5 - 0,7 MPa und eine Vakuumpumpe (vom Käufer bereitgestellt), die ≤ -96 kPa erreichen kann. Die Maschine misst L 600 mm x B 460 mm x H 600 mm und wiegt 95 kg.
Sind Sie bereit, den Entgasungs- und Endversiegelungsschritt Ihrer Pouch-Zell-Linie mit einer Maschine zu vervollständigen, die Stanzen, Vakuum und Hitzeverklebung in einem Zyklus kombiniert? Fordern Sie ein Angebot für die TOB-LFVHS-200 mit Ihren Pouch-Zell-Abmessungen, der Siegelseitenbreite und der Pouch-Folienspezifikation an. Unsere Prozessingenieure für Pouch-Zellen können Sie zu Siegelparametern und zur Anpassung der Maschine an Ihr Zellformat beraten.
tob.amy@tobmachine.com | +86 181 2071 5609
Das könnte Sie auch interessieren
▶ Halbautomatische Batterie-Elektroden-Stapelmaschine für Lithium-Pouch-Zellen - Die Z-Stapelmaschine für die Montage von Pouch-Zell-Elektroden stellt den flachen, ausgerichteten Elektrodenstapel her, der in den Pouch eingesetzt wird. Ergänzt die TOB-LFVHS-200 vorgelagert in der Pouch-Zell-Produktionskette.
▶ All-in-One-Maschine für Vakuum-Elektrolytbefüllung, Tränkung und Vorversiegelung - Eine kombinierte Maschine zur Elektrolytbefüllung, Tränkung und Vorversiegelung für Pouch-Zellen. Ergänzt die TOB-LFVHS-200 durch die Durchführung der Befüllungs- und Vorversiegelungsschritte, die der Formierung und Zweitversiegelung vorausgehen.
▶ All-in-One-Maschine für Li-Ionen-Batterie-Vakuumdiffusionskammer und Elektrolytbefüllung - Eine Vakuumdiffusions- und Elektrolytbefüllungsmaschine für Lithium-Ionen-Zellen. Ergänzt die TOB-LFVHS-200 vorgelagert und stellt die Elektrolytbefüllungs- und Diffusionsschritte bereit, die die Zelle auf die Formierung und Endversiegelung vorbereiten.
Vorherige:
Akku Beutel VakuumiermaschineNächste:
Vakuum-Vorversiegelung, Endversiegelung und Elektrolytdiffusion – Drei-in-Eins-Maschine
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns