Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
Leitfähige Materialien in Lithium-Ionen-Batterien: Kohlenstoffnanoröhren, Graphen und darüber hinaus
Das Aktivmaterial bestimmt, wie viel Energie eine Zelle speichern kann. Das leitfähige Additiv bestimmt, ob diese Energie entnommen werden kann.
Diese Unterscheidung wird bei den meisten Elektrodenformulierungen unterschätzt. Eine Kathode mit 96 % NMC und 2 % Ruß sieht auf dem Papier effizient aus – maximales Aktivmaterial, minimales Totgewicht. In der Praxis kann diese Formulierung jedoch 15 % weniger nutzbare Kapazität liefern als eine 94 % NMC-Formulierung mit einem korrekt entwickelten leitfähigen Netzwerk.
Das leitfähige Additiv ist das elektronische Autobahnsystem der Elektrode. Wenn es unterdimensioniert, übermäßig dispergiert oder schlecht verteilt ist, wird das Aktivmaterial elektrochemisch isoliert. Lithium-Ionen können sich bewegen. Elektronen nicht.
Dieser Leitfaden vergleicht die vier dominierenden Klassen leitfähiger Materialien – Ruß, Kohlenstoffnanoröhren, Graphen und leitfähigen Graphit – anhand messbarer Beschaffungskriterien: Beladungsanforderungen, Perkolationsverhalten, Dispergierbarkeit und Ausrüstungskosten.
Die Vergleichsmatrix für leitfähige Additive
| Material | Typische Beladung (Gew.-%) | Spezifische Oberfläche (m²/g) | Aspektverhältnis | Elektrische Leitfähigkeit (S/cm) | Relativer Kostenindex |
| Ruß (Super P) | 2–5 | 60–70 | ~1 (sphärisch) | 10–100 | 1,0x |
| Acetylenruß | 2–4 | 60–80 | ~1 | 50–200 | 1,2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1.400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0,5–2 | 200–400 | 100–1.000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1.200 | 1.000–10.000 | 10⁴–10⁵ | 40–80x |
| Graphen-Nanoplättchen | 1–3 | 500–1.500 | 100–1.000 (2D) | 10³–10⁴ | 10–20x |
| Leitfähiger Graphit | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
Der Kostenindex ist nicht die Entscheidungskennzahl. Die Entscheidungskennzahl sind die Kosten pro Einheit der erreichten Elektrodenleitfähigkeit – und dieser Wert hängt fast vollständig von der Dispergierqualität ab.
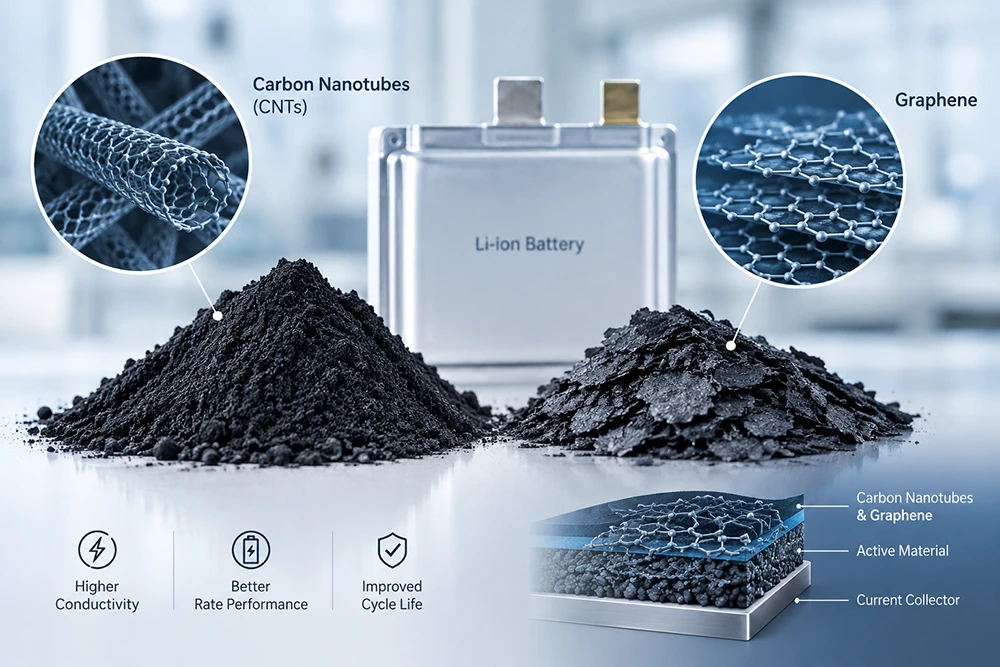
Carbon Black: Der Industriestandard und seine Grenzen
Carbon Black bleibt das Standard-Leitadditiv für über 90 % der Lithium-Ionen-Produktion. Es ist kostengünstig, gut erforscht und mit im Wesentlichen jeder Kathodenchemie kompatibel.
Der Mechanismus ist ein Punkt-zu-Punkt-Kontakt. Carbon-Black-Partikel bilden Ketten und Cluster, die die Aktivmaterialpartikel überbrücken. Bei einer Beladung von 2–3 Gew.-% existieren genügend Kontakte, um einen kontinuierlichen elektronischen Pfad aufzubauen – die Perkolationsschwelle.
Die Einschränkung:Punktkontakt-Netzwerke sind zerbrechlich. Während des Kalandrierens werden Carbon-Black-Ketten komprimiert und aufgebrochen. Nach dem Kalandrieren auf 3,2 g/cm³ kann ein Super P-Netzwerk 30–40 % seiner ursprünglichen Leitfähigkeit verlieren. Die Zelle zyklisiert zwar weiterhin, aber die Ratenfähigkeit und die Hochstromleistung verschlechtern sich.
Wo Carbon Black nicht mehr funktioniert:
- Nickelreiche NMC (Ni > 80 %) mit geringer elektronischer Leitfähigkeit an der Partikeloberfläche
- Siliziumdominierte Anoden, bei denen die Volumenausdehnung das Kohlenstoffnetzwerk bei jedem Zyklus stört
- Dicke Elektroden (>4 mAh/cm² Flächenbeladung), bei denen die Elektronenpfadlänge die Reichweite des Punktkontakt-Netzwerks übersteigt
- Festkörperkathoden, bei denen der Elektrolyt keine ionische Überbrückung bietet und das elektronische Netzwerk selbsttragend sein muss
Kohlenstoff-Nanoröhren: Perkolation bei fraktionierter Beladung
CNTs verändern die Perkolationsgleichung. Eine einzelne mehrwandige Nanoröhre mit einem Aspektverhältnis von 500 bietet die gleiche elektronische Konnektivität wie mehrere hundert Carbon-Black-Partikel – bei einem Bruchteil der Masse.
Die Dosierungsverschiebung ist erheblich:
| Leitfähiges System | Erforderliche Beladung für äquivalente Leitfähigkeit | Auswirkung auf die Energiedichte (vs. 3 Gew.-% Carbon Black) |
| Nur Carbon Black | 3,0 Gew.-% | Basiswert |
| Carbon Black + 0,5 Gew.-% MWCNT | 2,0 Gew.-% gesamt | +0,5 % Aktivmaterial |
| Nur MWCNT | 1,0 Gew.-% | +1,5 % Aktivmaterial |
| MWCNT + 0,1 Gew.-% SWCNT | 0,5 Gew.-% gesamt | +2,2 % Aktivmaterial |
Auf Zellebene führen 2 % zusätzliches Aktivmaterial zu einer etwa 2 % höheren Energiedichte – ein bedeutender Gewinn für EV- und Energiespeicherprogramme, bei denen jedes Wh/kg umkämpft ist.
Das Dispersionsproblem, das die CNT-Einführung verhindert
CNTs kommen als verhedderte Bündel an, die durch Van-der-Waals-Kräfte zusammengehalten werden. Diese Bündel müssen in einzelne Röhrchen getrennt werden, um ihren Vorteil durch das Aspektverhältnis zu nutzen.
Wenn die Dispersion fehlschlägt, treten drei Ergebnisse ein:
- Agglomerate wirken als Defekte.Nicht dispergierte CNT-Bündel verhalten sich wie leitfähige Partikel, nicht wie Netzwerke. Die Leitfähigkeitsverbesserung ist marginal. Die Kosten fallen vollständig an.
- Lokalisierte Überkonzentration.Agglomerate erzeugen Bereiche hoher Leitfähigkeit neben Bereichen ohne Leitfähigkeit. Die Stromdichte wird während des Ladevorgangs ungleichmäßig. Es folgt eine lokalisierte Lithium-Abscheidung.
- Mechanisches Versagen bei der Beschichtung.Große CNT-Bündel verstopfen Schlitzdüsenfilter und erzeugen Streifen auf der Elektrodenoberfläche.
Dokumentierter Fehlerfall:Eine Produktionslinie ersetzte 0,8 Gew.-% MWCNT durch 2 Gew.-% Carbon Black, ohne den Mischprozess aufzurüsten. Die Beschichtung erzeugte sichtbare Streifen in Abständen von 15 mm über die gesamte Bahn. Der Elektrodenwiderstand war 40 % höher als bei der Carbon-Black-Referenz. Die Grundursache waren CNT-Agglomerate mit einem Durchmesser von über 50 μm, die den Schlitzdüsenspalt passierten und das Strömungsfeld störten.
Technische Erkenntnis:CNT-Dispersion ist ein Problem der Scherenergie, kein Zeitproblem. Eine Verlängerung der Mischzeit bei geringer Scherung trennt die Bündel nicht – sie zirkuliert sie nur. Um eine Trennung der einzelnen Röhrchen zu erreichen, ist entweder eine Rotor-Stator-Dispersion mit hoher Scherung, ein Dreiwalzwerk oder eine vordispergierte CNT-Paste mit einer verifizierten Dispersionsqualitätsmetrik erforderlich. TOB New Energy liefertHochscher-Dispergier- und Mischanlagen für leitfähige CNT-Slurriesmit validierter Dispersionsqualitätsprüfung (Partikelgröße D50
Graphen: Das Restack-Problem, für das niemand budgetiert
Graphen-Nanoplättchen bieten eine hohe Oberfläche und eine In-Plane-Leitfähigkeit, die theoretisch die von CNTs übertrifft. Die 2D-Geometrie ermöglicht einen breiten Kontakt mit Aktivmaterialpartikeln anstelle des Punkt- oder Linienkontakts von Carbon Black und CNT.
Die Fertigungsrealität unterscheidet sich vom Datenblatt.
Graphen-Nanoplättchen neigen stark dazu, beim Trocknen wieder zu graphitähnlichen Strukturen zu stapeln (Restacking). Wenn das Lösungsmittel verdampft, ziehen Kapillarkräfte benachbarte Plättchen zusammen. Das Ergebnis ist ein leitfähiges Additiv, das als Hochleistungs-Graphen ankommt und als minderwertiger Graphit in der fertigen Elektrode endet.
Minderungsstrategien und ihre Kompromisse:
| Strategie | Wirksamkeit | Kostenauswirkung |
| Oberflächenfunktionalisierung (Carboxyl-, Hydroxylgruppen) | Mäßig; reduziert das Restacking, senkt aber die In-Plane-Leitfähigkeit | +30–60 % Materialkosten |
| Hybridsystem: Graphen + CNT | Hoch; CNTs wirken als Abstandshalterzwischen den Plättchen | +10–20 % Gesamtkosten für leitfähige Additive |
| Schnelles Trocknungsprofil | Mäßig; begrenzt das Zeitfenster für das Umstapeln | Schränkt das Design des Trockenofens ein |
| Elektrolytadditiv für In-situ-Trennung | In der Entwicklung | Im Produktionsmaßstab nicht erprobt |
Für die meisten Elektrodenformulierungen liefert Graphen die besten Ergebnisse in einer Hybridarchitektur mit CNTs, nicht als eigenständiges leitfähiges Additiv.
Leitfähiger Graphit: Die unterschätzte Option für Anoden
Leitfähiger Graphit wird in Kathodenformulierungen selten diskutiert, spielt aber eine spezifische und wertvolle Rolle bei der Anodenentwicklung.
Natürlicher oder synthetischer Graphit mit einer Oberfläche von 10–30 m²/g wird Anodenformulierungen mit 3–8 Gew.-% zugesetzt, insbesondere für:
- Silizium-gemischte Anoden, bei denen Graphit den elektronischen Kontakt zwischen Siliziumpartikeln verbessert und eine gewisse Volumenausdehnung ausgleicht
- Schnellladeanoden, bei denen der leitfähige Pfad hohe Stromdichten ohne übermäßige Polarisation unterstützen muss
- LFP-Anoden in einigen Konfigurationen
Leitfähiger Graphit ist kostengünstig und lässt sich weitaus leichter dispergieren als CNT oder Graphen. Seine Einschränkung ist die Massenbeladung – 3–8 Gew.-% sind Totgewicht, das die Energiedichte reduziert. Dies beschränkt ihn auf Anwendungen, bei denen die Ratenfähigkeit und Lebensdauer schwerer wiegen als die gravimetrische Energiedichte.
Fehlerbehebungsleitfaden: Defekte im leitfähigen Netzwerk
| Symptom | Wahrscheinliche Grundursache | Diagnosemethode | Korrekturmaßnahme |
| Hoher Elektrodenwiderstand (>50 Ω·cm nach dem Kalandrieren) | Unzureichende leitfähige Beladung oder unterbrochenes Netzwerk | Vierpunkt-Sondenmessung über die Elektrode | Beladung um 0,5 Gew.-% erhöhen oder auf hochstrukturierten Carbon Black umstellen |
| Kapazitätsverlust bei >1C-Rate | Punktkontakt-Netzwerkausfall bei hohem Strom | Ratenfähigkeitstest; dQ/dV-Analyse | 50 % des Carbon Black durch MWCNT bei 0,5–1 Gew.-% ersetzen |
| Düsenstreifen in der Beschichtung | Nicht dispergierte CNT- oder Graphen-Agglomerate | Filtrationstest; Grindometer auf der Slurry | Upgrade auf Hochscherdispersion; D99 |
| Ungleichmäßiger Elektrodenwiderstand über die Bahn | Schlechte Dispersionsgleichmäßigkeit | Widerstandskartierung an 5 Positionen über die Breite | Mischenergie erhöhen; mit Partikelgrößenverteilung validieren |
| Elektrodenrisse nach dem Trocknen | Übermäßige Oberfläche des leitfähigen Additivs | Sichtprüfung; Haftungs-Abziehtest | Beladung mit Ketjenblack oder Graphen reduzieren; Bindemittel um 0,3 Gew.-% erhöhen |
| Niedrige Effizienz im ersten Zyklus | Leitfähigkeitsadditiv verbraucht Lithium | Formierung dQ/dV; ICP-Analyse der zyklisierten Zelle | Reduzierung des Gehalts an Kohlenstoff mit hoher spezifischer Oberfläche |
Auswirkungen auf die Ausrüstung: Dispergierung ist der Engpass
Die Wahl des leitfähigen Materials bestimmt die Formulierungskosten. Die Dispergierausrüstung bestimmt, ob diese Kosten realisiert oder verschwendet werden.
Anforderungen an die Ausrüstung nach Art des leitfähigen Materials:
| Leitfähiges Material | Mischverfahren | Wichtige Gerätespezifikation |
| Industrieruß (Carbon Black) | Standard-Planeten-Vakuummischen | Vakuum bis -0,09 MPa; Scherrate 1.000–5.000 s⁻¹ |
| MWCNT (Pulver) | Hochscher-Dispergierung + Planetenmischen | Rotorspitzengeschwindigkeit >20 m/s; Dispergierzeit 30–90 min |
| MWCNT (vordispergierte Paste) | Planeten-Vakuummischen allein | Feststoffgehalt der Paste 5–10%; verifizierter D99 |
| Graphen- Nanoplättchen | Hochscher-Dispergierung + kontrollierte Trocknung | Plättchengröße D50 5–15 μm; Trocknungsrampenrate |
| Hybrid- CNT/Graphen | Sequenzielle Zugabe: zuerst CNT, dann Graphen | Zweistufige Dispergierung mit Zwischenprüfung der Partikelgröße |
Der Unterschied bei den Ausrüstungskosten zwischen einem Standard-Mischraum und einem für CNT geeigneten Mischraum ist erheblich. Ein Hochscher-Dispergiergerät mit der erforderlichen Spitzengeschwindigkeit und Vakuumfähigkeit erhöht die Kosten einer Produktionslinie um 80.000–200.000 $. Eine vordispergierte CNT-Paste eliminiert diese Investitionskosten, erhöht aber die Materialkosten um 15–40 $ pro Kilogramm.
Häufig gestellte Fragen (FAQ)
F: Was ist die minimale CNT-Beladung, die erforderlich ist, um Industrieruß zu ersetzen?
A: 0,5–1,0 Gew.-% MWCNT können 2–3 Gew.-% Industrieruß ersetzen, während die äquivalente Elektrodenleitfähigkeit beibehalten wird, vorausgesetzt, die Dispergierung erreicht eine individuelle Röhrchen-Trennung (D99
F: Kann Graphen Industrieruß als leitfähiges Additiv vollständig ersetzen?
A: Nicht empfohlen. Die Restackierung von Graphen während des Trocknens verringert seine effektive Leitfähigkeit, und eigenständige Graphen-Formulierungen weisen typischerweise einen höheren Elektrodenwiderstand auf als hybride Graphen/CNT-Systeme. Graphen erzielt die beste Leistung bei 1–2 Gew.-% in Kombination mit 0,3–0,5 Gew.-% CNT.
F: Wie verifiziere ich vor dem Beschichten, dass meine CNT-Dispergierung ausreichend ist?
A: Drei Metriken: Partikelgrößenverteilung (D50 tionstest durch einen 25 μm-Filter mit
F: Sind leitfähige Additive für Festkörperbatterie-Kathoden notwendig?
A: Ja, und zwar bei höheren Beladungen als bei Zellen mit flüssigem Elektrolyten. Festelektrolyte bieten keinen elektronischen Leitpfad, daher muss das leitfähige Netzwerk vollständig selbsttragend sein. Typische Festkörper-Kathodenformulierungen verwenden 3–5 Gew.-% leitfähigen Kohlenstoff in Kombination mit 20–40 Gew.-% Festelektrolyt.
Bereit, Ihr leitfähiges Netzwerk zu entwickeln?
Die Auswahl des leitfähigen Additivs ist eine Formulierungsentscheidung. Die Leistung des leitfähigen Netzwerks ist eine Ausrüstungsentscheidung. Das beste CNT der Welt bringt keinen Nutzen, wenn es als Agglomerat an der Beschichtungsdüse ankommt.
TOB New Energy liefert komplette Leitmaterial-Handhabungs- und Dispergiersysteme – von Scherdissolvern und Vakuum-Planetenmischern bis hin zur Beschaffung von vordispergierter CNT-Paste und Elektrodenbeschichtungslinien. Die Geräte werden in einer einzigen Fabrik in Xiamen, China, hergestellt und validiert, wobei die Dispergierqualitätstests vor dem Versand an Ihrer tatsächlichen Kathodenchemie durchgeführt werden. Fordern Sie eine Beratung zu Leitmaterialien und Dispergiergeräten mit Preisen direkt ab Werk an.
 Abonnieren Sie uns