Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
- So wählen Sie einen professionellen Anbieter von Batterieausrüstung für die Großserienfertigung aus
Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
Der weltweite Übergang von flüssigen Lithium-Ionen-Zellen zu Festkörperarchitekturen der nächsten Generation stellt die bedeutendste Weiterentwicklung in der Fertigung elektrochemischer Energiespeicher dar. Während akademische Labore regelmäßig über Demonstrationen von Halbzellen mit hoher Kapazität berichten, bleibt die technische Herausforderung zwischen der Synthese eines Gramms Festelektrolytpulver und dem Aufbau einer funktionsfähigen, mehrschichtigen Festkörper-Pouchzelle enorm.
Für Forschungsinstitute, Universitätslabore und Entwicklungsabteilungen für Autobatterien liegt die größte Hürde für die Kommerzialisierung selten in der theoretischen Elektrochemie. Vielmehr sind es die Prozesskontinuität, das Feuchtigkeitsmanagement und die Kontrolle des Grenzflächendrucks. Ein erfolgreiches Pilotentwicklungsprogramm erfordert eine integrierte, schlüsselfertige Anlage, in der alle Geräte – von der Vorläufervermahlung bis zur Zellverpackung – unter kalibrierten Umgebungsbedingungen arbeiten.
Als globaler Pionier für schlüsselfertige Ausrüstung und Materialien,TOB NEUE ENERGIEhat durchgängige Forschungs- und Entwicklungslinien für Festkörperbatterien entwickelt, die in führenden Batterielaboren weltweit eingesetzt werden. Dieser Leitfaden bietet einen technischen Fahrplan für die Einrichtung eines industrietauglichen Entwicklungslabors für Festkörperbatterien.
1. Umweltgrundlage: Inerte Handschuhfachleitungen vs. Ultratrockene Räume
Im Gegensatz zur herkömmlichen Lithium-Ionen-Herstellung, bei der ein Taupunkt von -40 °C in einem trockenen Raum Standard ist, unterliegen Festkörperchemie-Verfahren je nach gewähltem Elektrolytsystem weitaus strengeren Umweltauflagen:
- Sulfidbasierte Systeme (LPS, LPSCl, Argyrodite):Sulfid-Festelektrolyte reagieren irreversibel mit Spuren von Luftfeuchtigkeit unter Bildung von gefährlichem Schwefelwasserstoff (H₂).2S) Gas, während die Ionenleitfähigkeit abnimmt. Die Verarbeitung erfordert einen integrierten Argon- oder Stickstoff-Handschuhkasten mit kontinuierlicher H2O und O2Reinigung (
- Oxidbasierte Systeme (LLZO, LATP):Obwohl sie in Umgebungsluft chemisch stabil sind, sind Keramiken wieLATP-Pulverund LLZO bilden passives Lithiumcarbonat (Li2CO3Bei Kontakt mit der Atmosphäre bilden sich Oberflächenfilme. Diese nichtleitenden Schichten erhöhen den Grenzflächenwiderstand, weshalb vor dem Sintern eine trockene Atmosphäre erforderlich ist.
- Polymer- und Verbundsysteme (PEO / In-situ-Polymerisation):Mäßige Feuchtigkeitsempfindlichkeit, daher sind Reinraumbedingungen mit kontrollierten Taupunkten erforderlich, um Nebenreaktionen während der Polymerisation zu verhindern.
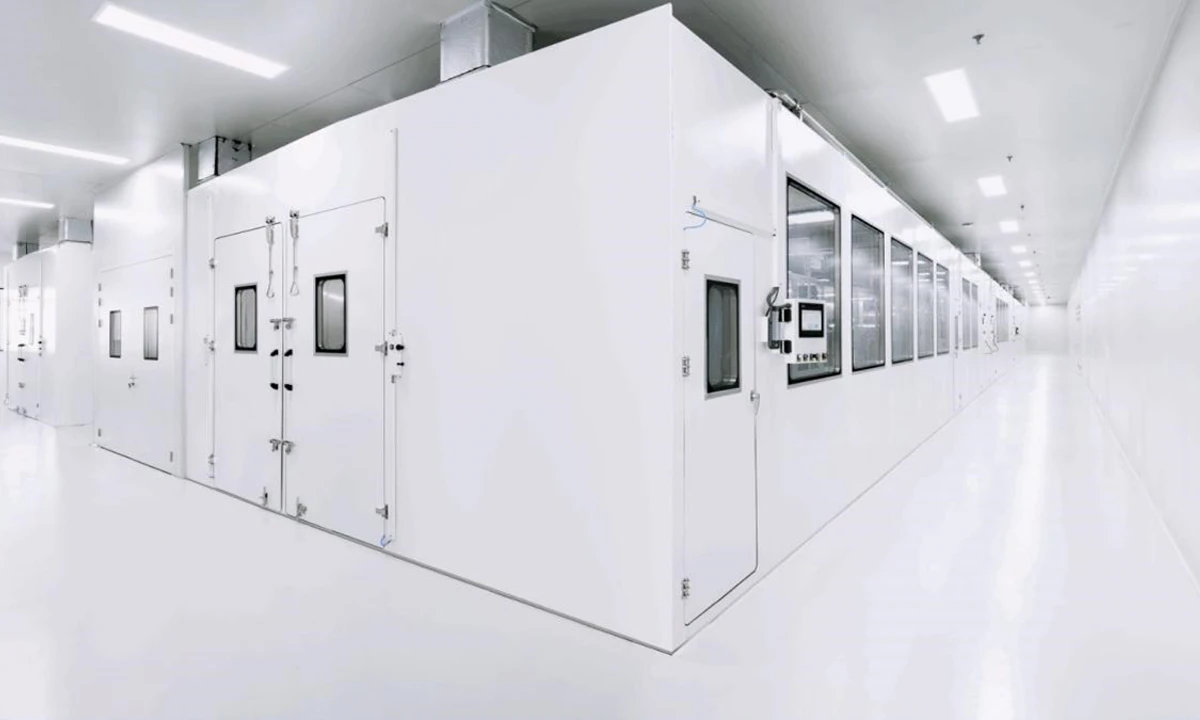
Für schlüsselfertige Komplettinstallationen liefert TOB modulareIndustrietrockenräumemit mehrstufigen Trockenmittelrotorsystemen, gepaart mit mehrstationigen Transporthandschuhkastenlinien, die einen nahtlosen Transfer zwischen Pulverhandhabung, Beschichtung und Montage ohne atmosphärischen Kontakt ermöglichen.
2. Die schlüsselfertige Kette für Festkörper-Laborausrüstung
Eine industrielle F&E-Linie ist in vier miteinander verbundene Prozesszonen unterteilt:
| Prozessphase | Wichtigste Ausrüstung | Kritische technische Parameter | TOB-Lösung |
| Phase 1: Pulver- und Suspensionssynthese | Planetenkugelmühle & Hochscher-Vakuummischer | Partikelgröße D50 ≤ 1,5 μm, Kompatibilität mit unpolaren Lösungsmitteln (Xylol, Heptan) | Handschuhfachkompatible Planetenkugelmühlen und Vakuummischer |
| Phase 2: Herstellung der Elektrolytmembran | Schlitzdüsen-Beschichtungs- und Transferlaminiergerät | Membrandicke 15–40 μm, Dickentoleranz ±1 μm, porenfrei | Festelektrolyt-Transferlaminiergerät |
| Phase 3: Zellstapelung und Konsolidierung | Präzisions-Z-Stapler & Warmisostatische Presse (in Arbeit) | Omnidirektionaler hydrostatischer Druck (100–300 MPa), Temperaturregelung (60–90 °C) | Hochdruck-Warmisostatische Presse (WIP) & Beutel-Vakuum-Vorversiegelungsgeräte |
| Phase 4: In-situ-Tests und Charakterisierung | Konstantdruck-Batterieprüfvorrichtungen | Programmierbarer Stapeldruck (0,1–10 MPa), Echtzeit-EIS-Messung | Kundenspezifische Festkörper-Druckvorrichtungen und Mehrkanal-Zyklusgeräte |
3. Entscheidender Durchbruch: Beseitigung der Grenzflächenimpedanz zwischen Festkörpern
In herkömmlichen Flüssigbatterien dringt der Elektrolyt auf natürliche Weise in die poröse Elektrodenmatrix ein und bildet einen engen Kontakt im Nanobereich. In Festkörperzellen erfolgt der physikalische Kontakt ausschließlich zwischen den Festkörpern. Mikroskopische Oberflächenrauigkeiten führen zu Punkt-zu-Punkt-Kontakten, was lokale Stromkonzentrationen, einen hohen Grenzflächenwiderstand und vorzeitiges Lithiumdendritenwachstum zur Folge hat.
Um dieses Problem zu lösen, setzen moderne Festkörper-Pilotlinien zwei entscheidende Schritte ein:
A. Elektrolyttransfer und Laminierung:Direkte Schlitzdüsenbeschichtung der empfindlichen Festelektrolyt-Suspension auf die aktiven Kathodenschichten, gefolgt von kontinuierlichem Transfer mittels eines speziellen VerfahrensFestelektrolyt-TransferlaminiergerätDadurch werden Hohlräume minimiert und die Risiken beim Umgang mit freistehenden Membranen beseitigt.
B. Warmisostatisches Pressen (in Arbeit):Im Gegensatz zu einachsigen Flachpressen, die zu Spannungskonzentrationen an den Rändern und ungleichmäßiger Dichteverteilung führen, wendet das Warmisostatische Pressen einen gleichmäßigen Hydraulikflüssigkeitsdruck (bis zu 300 MPa) bei erhöhten Temperaturen an. Dadurch werden die Verbundschichten plastisch verformt, Mikroporen beseitigt und die theoretische Packungsdichte über die gesamte aktive Fläche erreicht.
4. Protokoll zur Montage des Prototyps der Pouch-Zelle
Der Übergang von Knopfzellen zu mehrschichtigen Pouchzellen erfordert eine kontrollierte Abfolge:
- Elektrodenschneiden & Stanzen:Laser- oder Präzisionsstanzen mit Grat-Toleranzen, die streng unter 5 μm gehalten werden, um ein Durchstechen der Separatormembran zu verhindern.
- Mehrschichtiges Stapeln:Hochpräzise Ausrichtung (±0,2 mm) der Kompositkathode, des Festelektrolytfilms und der ultradünnen Lithiummetallfolie oder der anodenfreien Kupferstromkollektoren.
- Vakuumversiegelung:Verpackung in hochbelastbarer, laminierter Aluminiumfolie, gefolgt von thermischer Vakuum-Vorversiegelung.
- Konsolidierung nach der Montage:Platzierung innerhalb des WIP-Systems zur strukturellen Integration vor dem ersten elektrochemischen Zyklus.
Häufig gestellte Fragen (FAQ)
F: Welcher Taupunkt ist für einen Trockenraum zur Herstellung von Festkörperbatterien erforderlich?
A: Bei Festkörperbatterien auf Sulfidbasis (wie LPSCl oder Argyroditen) muss im Trockenraum ein extrem niedriger Taupunkt zwischen -50 °C und -65 °C aufrechterhalten werden, um die Bildung von gefährlichem Wasserstoff zu verhindern.2S-Gasbildung und Elektrolytzersetzung. Für oxidbasierte Systeme ist ein Standard-Trockenraum bei -40 °C ausreichend, alternativ kann eine inerte Handschuhbox (2O/O2) wird für die Handhabung von Pulver dringend empfohlen.
F: Warum wird das Warmisostatische Pressen (WIP) dem Flachpressen ohne axiale Achse bei Festkörperzellen vorgezogen?
A: Beim Warmisostatischen Pressen (WIP) wird ein gleichmäßiger, omnidirektionaler Hydraulikflüssigkeitsdruck (typischerweise 100 bis 300 MPa) in Kombination mit moderater Wärme (60 °C bis 90 °C) angewendet. Im Gegensatz zum einachsigen Flachplattenpressen, das zu Spannungskonzentrationen an den Rändern und Rissen in den Keramikblechen führt, beseitigt WIP mikroskopische Grenzflächenporen gleichmäßig über die gesamte aktive Fläche und reduziert so den Grenzflächenwiderstand zwischen den Festkörpern drastisch.
F: Können herkömmliche Lithium-Ionen-Beschichtungsanlagen auch für Festkörperbatterien verwendet werden?
A: Herkömmliche NMP-basierte Beschichtungsanlagen sind für Sulfidelektrolyte nicht direkt geeignet, da Sulfide mit polaren Lösungsmitteln reagieren. Sulfidsuspensionen erfordern unpolare Lösungsmittel (z. B. Xylol, Heptan), geschlossene Trockenkammern mit spezieller explosionsgeschützter Lösungsmittelrückgewinnung und luftdichte Transfermechanismen wie die Festelektrolyt-Transferlaminierungssysteme von TOB.
Schlüsselfertige Engineering-Unterstützung von TOB NEW ENERGY
TOB NEW ENERGY bietet schlüsselfertige EPC-Lösungen für Festkörperbatterielabore und Pilotanlagen, einschließlich der architektonischen Planung von Reinräumen mit H2S Sicherheitsabgasintegration, hochreine Festelektrolytmaterialien (LATP, LLZO und Sulfid-LPSCl-Pulver), komplette Ausrüstungssätze und Inbetriebnahme vor Ort.
Müssen Sie Ihr Halbleiterlabor konfigurieren?Kontaktieren Sie unser Senior-Engineering-Team untertob.amy@tobmachine.comOder rufen Sie +86-18120715609 für eine technische Beratung an.
 Abonnieren Sie uns