Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Batterie und Materialien Backofen
- >
- Akku-Vakuum-Backofen
- >
- Kontaktbeheizter Hochvakuumofen
Kategorien
Heiße Produkte
Loading...
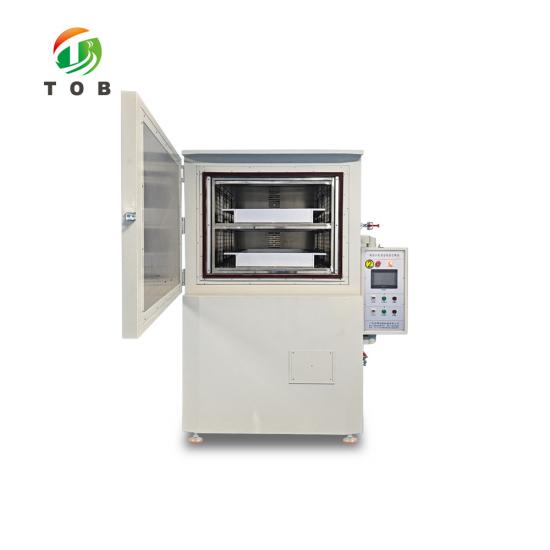
Kontaktbeheizter Hochvakuumofen
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-GZK03-K1Bestellung (moq):
1 setZahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
XIAMEN
Kontaktheizungs-Hochvakuumtrockenschrank für Zellen- und Elektrodentrocknung - TOB-GZK03-K1
Dreischichtig, einflutig, Bodenplatten-Kontaktheizung bis 100 °C, 10 Pa im leeren Zustand und 50 bis 100 Pa im Betrieb, trockenes Schraubenpumpensystem
Produktübersicht und ideale Anwendungen
Der TOB-GZK03-K1 ist ein dreischichtiger Hochvakuum-Trockenschrank mit einer Tür zum Entfeuchten von Lithium-Ionen-Zellen und Elektroden vor der Elektrolytbefüllung. Er besteht aus sieben Baugruppen: Gestell, Innenraum, Vakuum- und Stickstoffsystem, elektrische Steuerung, externer Kreislauf, interner Kreislauf und Kontaktabschnitt. Jede der drei Schichten kann unabhängig evakuiert, gespült und beheizt werden, was den Unterschied zwischen einem Ofen, der eine Charge nach der anderen brennt, und einem Ofen ausmacht, der drei Chargen auf verschiedenen Stufen desselben Zyklus hält.
Das entscheidende Wort im Namen ist Kontakt. Wärme erreicht die Ladung in einem Vakuumofen auf drei Wegen, und diese sind nicht äquivalent: Strahlung von den Wänden, Konvektion durch ein zirkulierendes Gas und Konduktion von einer Oberfläche, die das Teil berührt. Im Vakuum gibt es sehr wenig Gas für die Konvektion, sodass ein rein heißluftbasierter Ofen zum Strahler wird und die Trocknungsgeschwindigkeit davon abhängt, wie viel von der Ladung die Wand sehen kann. Dieser Ofen platziert eine Silikon-Heizplatte unter jeder Schicht, die Schale sitzt auf dieser Platte, und der Zellenboden wird durch Konduktion durch die Schale erwärmt. Die Platte ist die primäre Wärmequelle; die U-förmige Umluft, links heraus und rechts hinein, mit Auslass an den oberen und unteren Kanten, sorgt dafür, dass die Kammerwände und die Luft dieselbe Temperatur wie die Platte haben, damit die Ladung nicht von einer Seite erwärmt und von der anderen gekühlt wird.
Die zweite Hälfte des Trocknungszyklus ist die Vakuum- und Stickstoffsequenz, die das Wasser tatsächlich entfernt. Das Pumpen allein entfernt freie Feuchtigkeit langsam, da in der Elektrode oder im Separator gebundenes Wasser zuerst an die Oberfläche diffundieren muss. Das Abwechseln eines Vakuumhaltens mit einer Trockenstickstoffspülung verkürzt diesen Weg: Die Spülung ersetzt den Wasserdampf im Hohlraum durch trockenes Gas, das nächste Abpumpen entfernt ihn, und der Zyklus wiederholt sich. Bei dieser Maschine ist die Sequenz programmiert, nicht manuell. Der Bediener stellt eine Heizzeit, eine Vakuumzeit und eine Stickstoffzeit ein, und die SPS steuert Heizen, Pumpen, Spülen und Halten für die Anzahl der Zyklen, die das Rezept erfordert.
Das Vakuum wird durch ein trockenes Schraubenpumpenaggregat der BaoSi GSD-Serie erzeugt, wobei die GSD160/1300D mit 1300 m³/h die größte Option ist. Eine Trockenpumpe ist hier aus einem Grund die richtige Wahl, der nichts mit technischen Daten zu tun hat: Eine ölgegengeschmierte Pumpe leitet Öldampf in die Kammer zurück, und in einem Batterietrocknungsofen landet dieser Dampf genau auf den Oberflächen, die Sie zu trocknen versuchen. Das Pumpenaggregat bedient die drei Kammern über einen Verteiler mit einer Verriegelung, die das gleichzeitige Evakuieren von ein bis drei Kammern ermöglicht: Wenn eine Kammer ihr Sollvakuum erreicht, schließt das Abzweigventil automatisch, bevor sich ein anderer Abzweig öffnet, sodass die Pumpe niemals aufgefordert wird, drei Kammern gleichzeitig aus der Atmosphäre zu evakuieren.
Ideal für:
- Endtrocknung von prismatischen, Pouch- und zylindrischen Zellen vor der Elektrolytbefüllung, bei der die Restwasserspezifikation das Tor zum nächsten Prozess darstellt
- Elektroden- und Separatortrocknung, bei der die Ladung flach ist und direkt auf der beheizten Platte sitzt
- Pilot- und Kleinserienlinien, die mehrere Chargen gleichzeitig im Prozess benötigen, ohne mehrere Öfen kaufen zu müssen, da die drei Schichten unabhängig voneinander laufen
- Prozessentwicklung, bei der Vakuum-, Stickstoff- und Haltezeiten noch abgestimmt werden, da alle drei über den Touchscreen und nicht über Handventile eingestellt werden
- Trockenräume mit Stickstoffversorgung, in denen der Ofen als stickstoffgespülter Zyklus statt als reiner Vakuumzyklus betrieben werden kann
Drei andere Öfen in diesem Katalog haben überlappende Aufgaben, wobei der Unterschied eher im Format als in der Qualität liegt. Wenn die Trocknungssequenz ohne Bediener ablaufen muss, ist der Hochvakuum-Automatiktrockenschrank das automatisierte Format. Wenn zwei Schichten für die Chargengröße ausreichen, erreicht der Doppelschicht-Hochvakuumofen 150 °C und nimmt dieselbe Schale auf. Wenn es sich um den Labormaßstab statt um die Produktion handelt, ist der Vakuum-Laborofen DZF-6050 das kleine Tischgerät. Was diese Seite beschreibt, ist das dreischichtige kontaktheizungsbeheizte Format, und was er nicht tun kann, ist das Trocknen einer Ladung, die während des Trocknens getrommelt oder gedreht werden muss: Die Schalen sind statisch, und die Kontaktplatte erwärmt nur das, was auf ihr sitzt.
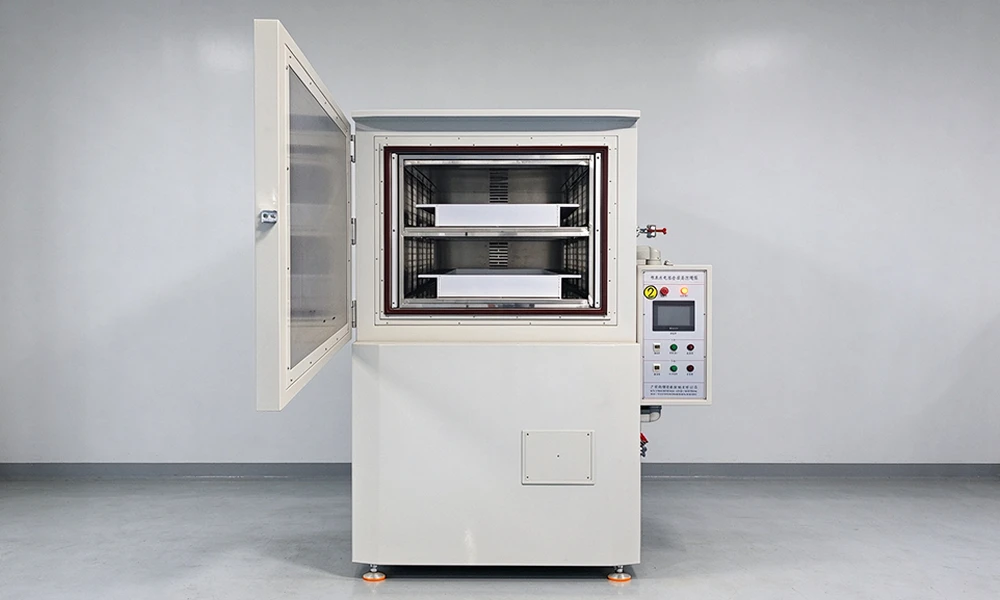
TOB-GZK03-K1 dreischichtiger Kontaktheizungs-Hochvakuum-Trockenschrank mit einer Tür
Vollständige technische Daten
Die folgenden Tabellen stellen das Datenblatt dar, unverändert und ohne Rundung wiedergegeben. Zwei Konventionen sollten vor dem Lesen erwähnt werden. Erstens ist jeder Vakuumwert ein Druckwert und kein Manometerwert, sodass 10 Pa einen absoluten Druck von 10 Pa und kein Defizit von 10 Pa unter Atmosphärendruck bedeuten. Zweitens werden Gleichmäßigkeit und Aufheizzeiten für einen leeren Hohlraum bei konstanter Temperatur angegeben, was die einzige Bedingung ist, unter der sie zwischen Lieferanten vergleichbar sind; ein beladener Hohlraum mit kalten Zellen darin liest sich immer anders ab.
1. Kammer, Tür und Konstruktion
| Position | Spezifikation |
|---|---|
| Konstruktion | Sieben Baugruppen: Gestell, Innenraum, Vakuum- und Stickstoffsystem, elektrische Steuerung, externer Kreislauf, interner Kreislauf, Kontaktheizung |
| Schichten | Drei, jede arbeitet unabhängig für Heizung, Vakuum und Stickstoff |
| Größe des Innenraums | Entworfen gemäß den Zellen- und Schalenabmessungen des Kunden zur Erhöhung der Raumnutzung; vor dem Bau auf der genehmigten Zeichnung festgelegt |
| Mantelmaterial | A3 kaltgewalztes Stahlblech, lackiert, grauweiss mit orange |
| Innenmaterial | Edelstahl-Industriebürstblech, 4,0 mm stark |
| Tür | Einzelne Tür, explosionsgeschützt, druckbeständig, mit Überdruck-Selbstentlastung |
| Innere Dichtung | Gegossener Silikonkautschuk-O-Ring, hochtemperatur- und korrosionsbeständig |
| Heizmethode | Silikon-Heizplatte in der Grundplatte für Kontaktheizung, plus interne Umluft; Wärmeleitung, Strahlung und Konvektion kombiniert |
| Außenkreislauf | U-förmige Umluft: Auslass links, Ansaugung rechts, Abluft entlang der Ober- und Unterkante |
| Kühlung | Heizungen werden abgeschaltet und die Umluft transportiert die Wärme ab, wodurch die Abkühlzeit verkürzt wird |
| Steuerung | SPS-Automatiksteuerung mit Touchscreen-Bedienung, manueller und automatischer Modus wählbar |
| Vakuumer- und Gaseinlässe | An der Rückseite der Maschine; Vakuumanschluss KF40, Trockengasanschluss 12-mm-Luftleitung |
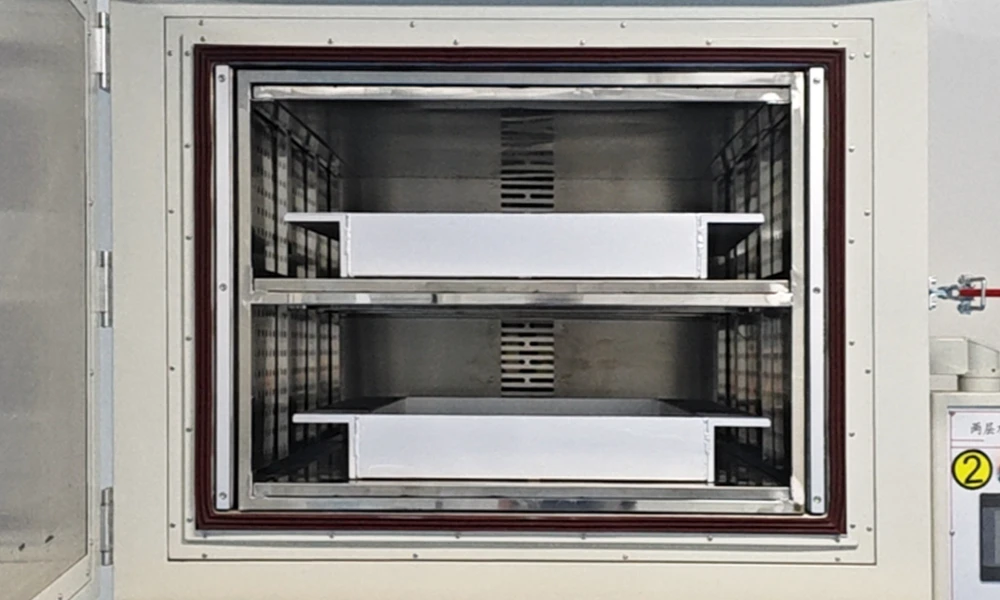
Der durch die geöffnete Tür sichtbare Hohlraum: die Kontaktplatten auf ihren Seitenschienen, die Formdichtung um die Öffnung und die Umluftgitter an der Rückwand.
2. Vakuum- und Temperaturregelung
| Artikel | Spezifikation |
|---|---|
| Endvakuum, leere Kammer | Nicht mehr als 10 Pa |
| Arbeitsvakuum | 50 Pa bis 100 Pa für Hochvakuumtrocknung; Niedervakuum gesteuert auf nicht mehr als -20 kPa, die untere Grenze für den Stickstoffaustausch |
| Leckrate | Nach dem Abpumpen auf Endvakuum und Schließen des Ventils steigt der Druck in 24 Stunden um nicht mehr als 500 Pa an |
| Abpumpzeit | Eine Kammer von Atmosphäre auf 10 Pa in 10 Minuten oder weniger, leere Kammer |
| Temperaturbereich | Raumtemperatur +10 °C bis 100 °C |
| Temperaturhomogenität | ±3 °C im Hohlraum bei konstanter Temperatur, leerer Kasten |
| Aufheizzeit | Raumtemperatur auf 85 °C in 30 Minuten oder weniger, bei Atmosphärendruck und leer; Kammer stabilisiert 60 Minuten nach Erreichen des Sollwerts durch den Regler, leerer Kasten |
| Aufheizprofil | Kurvenanstieg von Raumtemperatur zum Sollwert, bei konstanter Temperatur eine Gerade |
| Oberflächentemperatur | Nicht mehr als Raumtemperatur +20 °C bei einer Kammeremperatur von 100 °C |
| Temperaturregelung | Thyristor-SSR mit PID, geringe thermische Trägheit; Thermoelementsensor Typ K; separater Übertemperaturregler |
| Schichtweiser Betrieb | Heizen, Evakuieren und Stickstoffbefüllung werden schichtweise eingestellt und ausgeführt |
3. Strom-, Gewichts- und Standortanforderungen
| Position | Spezifikation |
|---|---|
| Stromversorgung | 380 V, 50 Hz, dreiphasig, fünfdrähtig; der Kunde stellt einen eigenen Schutzschalter und die externe Verdrahtung zum Ofen bereit |
| Nennleistung des Ofens | 30 kW |
| Vakuumleistungsbedarf | 10 kW |
| Kühlerleistung | 4 kW |
| Leistungsaufnahme | Nicht mehr als 30 kWh in der Spitze und 6 kWh im Dauerbetrieb, nur für den Ofen, ausgenommen Vakuumpumpe und Kühlsystem |
| Maschinengewicht | Etwa 1850 kg |
| Freiraum vorne | Nicht weniger als 1500 mm zwischen Ofenvorderseite und Wand |
| Freiraum an den Seiten und hinten | Nicht weniger als 300 mm |
| Druckluft | 0,6 bis 0,7 MPa über eine 8-mm-Luftleitung, nur für die Ventilbetätigung |
| Stickstoff | 0,1 bis 0,2 MPa über eine 12-mm-Leitung, 2 m³ pro Zyklus und Ofen |
| Umgebungsbedingungen | -5 bis 35 °C, max. 40 % r. F., keine brennbaren oder explosiven Gase, Flüssigkeiten oder Feststoffe in der Nähe |
Dimensionierungshinweis: Das Datenblatt gibt den Ofen mit 30 kW, das Vakuumsystem mit 10 kW und den Chiller mit 4 kW an, wobei sich die Verbrauchsangabe ausdrücklich nur auf den Ofen bezieht. Werden das Pumpenset und der Chiller zusammen mit dem Ofen geliefert, muss die Zuleitung nach der Summe und nicht allein nach den 30 kW dimensioniert werden. Stimmen Sie dies vor der Festlegung der Arbeiten vor Ort mit Ihrem Elektroinstallationsplan ab.
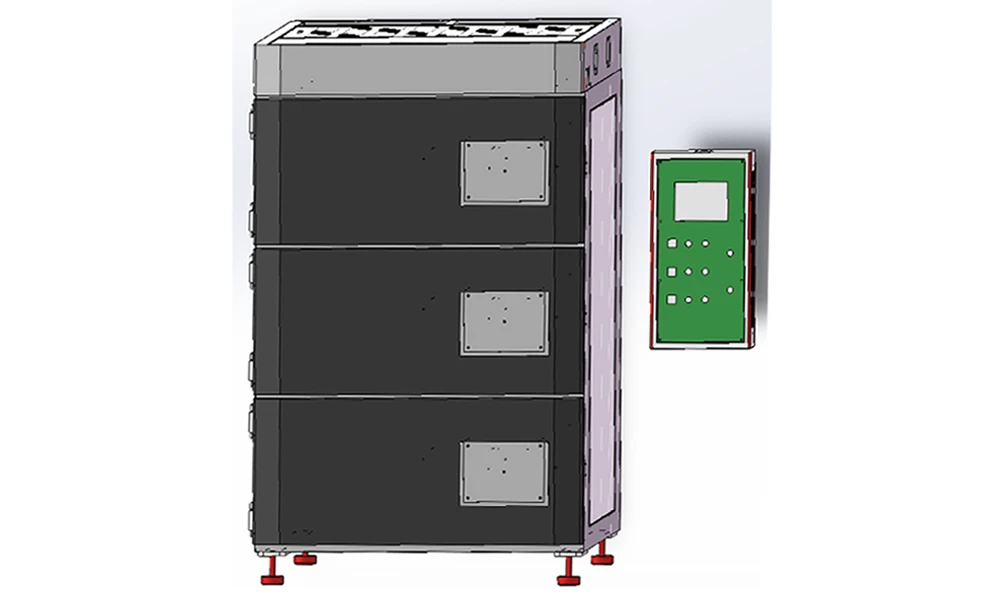
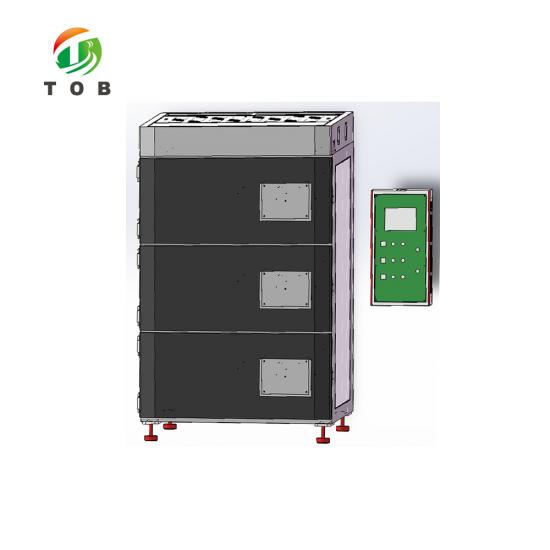
Die Aufstellungszeichnung: der Lagenaufbau auf der linken Seite und der Daneben dargestellte Schaltschrank. Bestätigen Sie das Lieferformat – integriertes Bedienfeld oder separater Schaltschrank – anhand Ihres Aufstellungsplans.
4. Vakuumsystem und Pumpenoptionen
Das Pumpenset wird als Teil des Ofensystems geliefert oder kann vom Kunden bereitgestellt werden. Die Tabelle deckt die fünf angebotenen Trockenschraubenpumpen-Modelle von BaoSi GSD ab, wobei GSD160/1300D das größte Modell und das für diese Maschine spezifizierte Modell ist.
| Modell | GSD120D | GSD160D | GSD120/600D | GSD160/1080D | GSD160/1300D |
|---|---|---|---|---|---|
| Saugvermögen, m³/h | 120 | 160 | 600 | 1080 | 1300 |
| Endgesamtdruck, Pa | 0,5 oder weniger | 0,5 oder weniger | 0,1 oder weniger | 0,1 oder weniger | 0,1 oder weniger |
| Motornennleistung, kW | 3,7 | 5,5 | 2,2 + 3,7 | 3,7 + 5,5 | 3,7 + 5,5 |
| Motorspannung, dreiphasig, V | 380, 400 | ||||
| Einlassanschluss | KF40 | KF40 | VG80 | VG100 | VG100 |
| Auslassanschluss | KF40 | ||||
| Kühlwasserdruck, MPa | 0,1 bis 0,4 | ||||
| Kühlwasserdurchfluss, l/min | 4 oder mehr | ||||
| Kühlwassertemperatur, °C | 5 bis 30 | ||||
| Kühlwasseranschluss | G3/8 | ||||
| N2-Spüldruck, MPa | 0,2 bis 0,6 | ||||
| N2-Spüldurchfluss, l/min | 12 bis 50 | ||||
| N2-Spülanschluss | G1/4 | ||||
| Maximaler Auslassdruck, MPa | 0,14 | ||||
| Geräuschpegel, mit Schalldämpfer und Rückschlagventil, dB | 70 oder weniger | 70 oder weniger | 68 oder weniger | 70 oder weniger | 70 oder weniger |
| Umgebungstemperatur und Luftfeuchtigkeit | 5 bis 40 °C, unter 90 Prozent rF | ||||
| Gewicht, kg | 335 | 350 | 455 | 490 | 495 |
Die Verteilerregel ist Teil der Spezifikation, keine Betriebspräferenz. Es können bis zu drei Kammern gleichzeitig evakuiert werden, und wenn eine Kammer ihr Sollvakuum erreicht, schließt das Abzweigventil automatisch, bevor ein anderer Abzweig geöffnet wird; ab zwei Lagen muss der Vakuumschutz-Sollwert abgeschaltet werden, weshalb die Sequenz in die SPS einprogrammiert ist, anstatt sie dem Bediener zu überlassen. Die Vakuumverrohrung folgt der genehmigten Vertragszeichnung und ist so ausgelegt, dass die Pumpe mit den mitgelieferten kurzen flexiblen Bälgen so nah wie möglich an den Öfen platziert ist, wie es der Grundriss erlaubt. Wo zusätzliche Rohrleitungsführungen erforderlich sind, werden diese im Voraus vereinbart und der Installateur wird zu diesem Zeitpunkt benannt.
Elektrische und mechanische Komponenten
Die Geräteniste ist bewusst konservativ gehalten. Ein Vakuumofen verbringt seine Betriebszeit im ständigen Wechsel zwischen Atmosphäre und 100 Pa bei 100 °C, und die Teile, die als Erstes ausfallen, sind der Regler, das SSR und die Valves und nicht die Kammer. Die Nennung der Marken ist die ehrliche Art zu sagen, was Sie kaufen.
| Nr. | Komponente | Marke oder Spezifikation |
|---|---|---|
| 1 | Temperaturregler | Digitaler intelligenter Regler mit Mikrocomputer-PID-Autotuning, Xiamen Yudian |
| 2 | Temperaturregelmodul | PID mit SSR-Thyristor, Xiamen Yudian |
| 3 | Übertemperaturschutz | Separater digitaler intelligenter Regler mit Mikrocomputer-PID-Autotuning, Xiamen Yudian |
| 5 | Temperatursensor | K-Typ-Thermoelement |
| 5 | Vakuummeter | Widerstands-Vakuummeter, Inficon, Schweiz |
| 6 | Vakuumventil und Gasventil | Hochvakuum-Prallventil |
| 7 | SPS | Inovance |
| 8 | Touchscreen | Inovance |
| 9 | Halbleiterrelais | Yangming |
| 10 | Heizelement | Maßgefertigt, Hengkao |
| 11 | Fehlerstromschutzschalter | CHINT |
| 12 | Schütz | Schneider |
| 13 | Steuerungsmodus | SPS-Automatikzyklus für Erhitzen, Vakuum und Gasbefüllung, jede Stufe über den Touchscreen eingestellt |
Warum Kontaktheizung Wasser schneller entfernt als Heißluft allein
Wärme gelangt auf drei Wegen zu einem Gut in einem Ofen: durch Leitung über alles, was es berührt, durch Konvektion über das Gas in seiner Umgebung und durch Strahlung von den Oberflächen, die es sehen. Bei Atmosphärendruck funktionieren alle drei Wege, und ein gut gebauter Heißluftofen leistet gute Dienste. Wenn der Druck in den Arbeitsbereich dieser Maschine abfällt, wird das Gas dünner und die Konvektion transportiert keine nennenswerte Wärme mehr, sodass für das Gut nur noch Strahlung und Kontakt bleiben. Ein herkömmlicher Ofen heizt unter diesen Bedingungen langsam von außen nach innen auf, und der letzte Teil des Guts, der die Temperatur erreicht, ist der Teil, der als Letztes trocknet.
Die Kontaktheizung verändert, welcher Weg primär ist. Jede Ebene hat eine in die Bodenplatte integrierte Silikonheizplatte, die Schale sitzt flach darauf und die Zellen sitzen auf der Schale. Der Wärmepfad ist kurz und hängt nicht vom Druck im Innenraum ab, sodass die Trocknungsrate selbst bei 50 Pa hoch bleibt, wo ein Heißluftofen zu kämpfen hätte. Das ist das Hauptargument für dieses Format, und das ist der Grund, warum der Temperaturwert im Datenblatt nur die halbe Wahrheit ist: Bei einem Kontaktofen kommt es darauf an, dass die Platte auf dem Sollwert bleibt, während die Kammer evakuiert und gespült wird.
Die andere Hälfte besteht darin, zu verhindern, dass der Rest des Innenraums zu einer Wärmsenke wird. Der U-förmige Luftkanal saugt links an, führt rechts zurück und bläst entlang der Ober- und Unterkanten aus, und die Wandluft wird auf derselben Temperatur wie die Platte gehalten. Ohne dies wären die Tür und die Seitenwände kühler als das Gut, Wasserdampf würde an ihnen kondensieren, und der nächste Evakuierungsschritt müsste ihn erneut entfernen. Dies ist auch der Grund, warum die Oberflächentemperatur bei einer Kammertemperatur von 100 °C angegeben wird: Ein Schrank, der außen heiß läuft, ist ein Schrank, der die Wärme verliert, für die Sie bezahlen.
Kontakthäme verzeiht in einer Hinsicht nichts, und es ist gut zu wissen, bevor Sie Schalen spezifizieren. Zwischen der Heizung und der Zelle befinden sich zwei Übergänge: Platte zu Schale und Schale zu Zelle. Jeder davon stellt einen Wärmewiderstand dar, und jeder verschlechtert sich, wenn die Oberflächen nicht eben und sauber sind. Eine fallen gelassene Schale, ein Grat an der Unterseite, ein angetrockneter Schlickerfleck unter einer Zelle: Jeder dieser Faktoren erzeugt eine lokale Kältestelle, die der Regler nicht erkennen kann, da das Thermoelement den Innenraum statt der Zelle misst. Das Gut sieht außen trocken aus und wird innen nass getestet, und der Fehler wandert eher mit der Schale als mit dem Ofen.
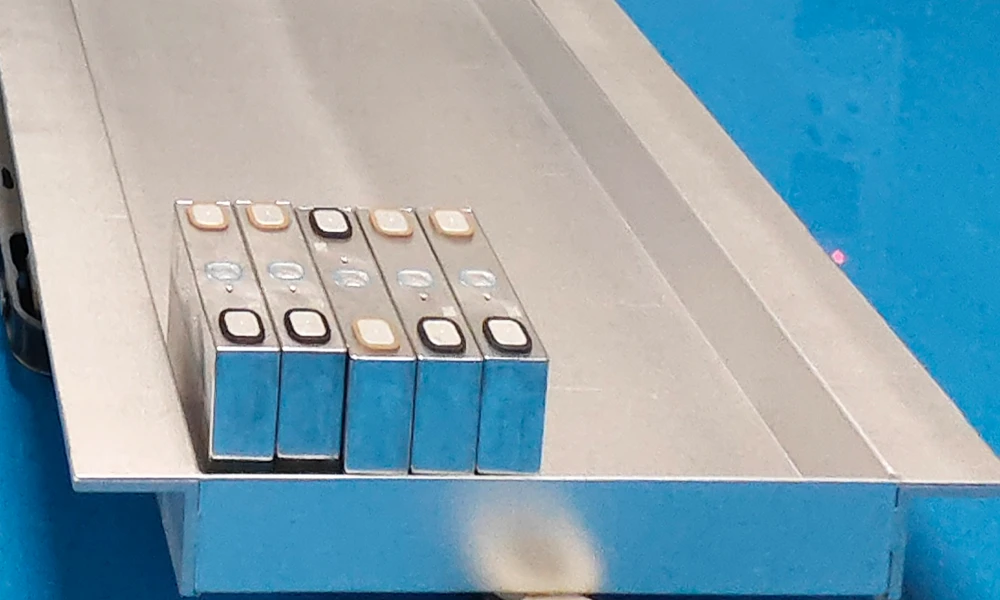
Auf ihrem Tray stehende Zellen: An der Schnittstelle vom Tray zur Zelle und an der darunterliegenden Schnittstelle von der Platte zum Tray muss die Kontaktwärme übertragen werden.
Die Vakuum- und Stickstoffsequenz verwandelt Hitze in Trockenheit. Wasser in einer Elektrode liegt nicht einfach an der Oberfläche und wartet darauf abgepumpt zu werden; es muss zuerst durch die Beschichtung und den Separator diffundieren, was langsam vonstatten geht. Eine Vakuumhaltezeit zieht den Dampf ab, sobald er entsteht, und eine trockene Stickstoffspülung ersetzt die Hohlraumatmosphäre, sodass der nächste Abpumpvorgang mit trockenem Gas statt mit feuchter Luft beginnt. Das Abwechseln der beiden Verfahren ist schneller als jedes für sich allein, und genau deshalb fordert das Rezept eine Heizzeit, eine Vakuumzeit und eine Stickstoffzeit anstelle einer einzigen Dauer. Die Anzahl der Zyklen ist die Variable, die pro Produkt angepasst wird.
Die trockene Schraubenpumpe schließt den Kreislauf. Eine ölgehärtete Pumpe zieht bei der Wasserentfernung Wasserdampf in ihr Öl, das Öl emulgiert, und der Enddruck driftet nach oben, bis jemand das Öl wechselt. Eine trockene Schraubenpumpe hat kein Öl im Fördervolumen, sodass das Wasser mit dem Abgas entweicht, anstatt sich anzusammeln, und es gibt keinen Öldampf, der auf die Teile zurückströmt, die Sie gerade getrocknet haben. Das ist der Grund, warum die GSD-Serie hier spezifiziert ist und keine günstigere Ölpumpe, und das ist eine Aussage über den Prozess und nicht über die Pumpe.
Was die Kontaktheizung nicht behebt, ist die Chargengeometrie. Die Platte heizt von unten, sodass ein Tray, das mit einer einzigen Zellenschicht beladen ist, sich völlig anders verhält als dasselbe Tray, das dreifach gestapelt ist: Die Zellen oben im Stapel werden eher durch ihre Nachbarn und durch Strahlung als durch die Platte erwärmt, und sie weisen eine Zeitverzögerung auf. Wenn Ihr Prozess eine definierte Haltezeit erfordert, halten Sie das Tray einlagig oder akzeptieren Sie einen längeren Zyklus, und betrachten Sie den Wert für die Gleichmäßigkeit von ±3 °C als das, was er ist: eine Aussage über einen leeren Hohlraum bei konstanter Temperatur, kein Versprechen bezüglich der Mitte eines hohen Stapels.
Wichtigste technische Merkmale
- Kontaktheizung auf jeder Ebene. Eine Silikonheizplatte ist in die Basisplatte jeder Ebene integriert, sodass der primäre Wärmepfad die Konduktion in das Tray ist und durch das Vakuum nicht geschwächt wird. Dies ist das Merkmal, das dieses Format von einem Heißluft-Vakuumofen unterscheidet.
- Drei Ebenen, jeweils mit eigenem Zyklus. Heizen, Vakuum und Stickstoff werden pro Ebene eingestellt und ausgeführt, sodass eine Ebene gebacken werden kann, während eine andere gespült wird und eine dritte abkühlt.
- 10 Pa leer, 50 bis 100 Pa im Betrieb, 500 Pa pro 24 Stunden. Der Leckwert ist der entscheidende Wert: Eine Kammer, die täglich 500 Pa verliert, hält während des Ausheizens immer noch 50 Pa, während eine Kammer, die 5.000 Pa verliert, dies nicht tut.
- 3 Grad Gleichförmigkeit durch zwei Wärmequellen. Die Platte erwärmt das Gut und die U-förmige Wandluft hält den Hohlraum auf derselben Temperatur, sodass das Gut nicht von einer Seite erwärmt und von der anderen gekühlt wird.
- Ein trockenes Schraubenpumpenaggregat mit einer Verteilerverriegelung. Kein Öl im Förderraum, sodass Wasser mit der Abluft entweicht und die Abzweigventile automatisch schließen, wenn jede Kammer den Sollwert erreicht.
- Druckbehälterschweißung, 4,0 mm Edelstahl-Innenraum. Der Hohlraum ist nach Druckbehälterstandard geschweißt statt gefaltet und gefalzt, was verhindert, dass er sich bei Tausenden von Zyklen zwischen Atmosphäre und Vakuum verformt.
- Sieben Schutzvorrichtungen, einschließlich Überdruckentlastung und automatischer Gasabschaltung. Die Tür ist explosions- und druckbeständig mit einer Selbstentlastungsfunktion, und die Gaseinlässe schließen sich automatisch, wenn ein Hohlraum überfüllt wird, wodurch Stickstoff gespart und die Kammer geschützt wird.
Ablauf, Sicherheit und Wartung
1. Der Backzyklus, Schritt für Schritt
Das Beladen erfolgt über einen Wagen, der auf die Höhe der zu füllenden Ebene gefahren wird, und die einzelne, durchgehende Tür ermöglicht dies: Das Tablett wird auf seinen Schienen vom Wagen aus eingeschoben, anstatt durch eine kleine Luke gereicht zu werden. Sobald die Tür geschlossen ist und die Verriegelung freigegeben ist, läuft der Zyklus gemäß dem Rezept ab. Die folgende Sequenz wird von der SPS ausgeführt.
- Legen Sie das Tablett mit Zellen oder Elektroden auf die Kontaktplatte der verwendeten Ebene und schließen Sie die Tür.
- Bestätigen Sie das Rezept auf dem Touchscreen. Heizzeit, Vakuumzeit und Stickstoffzeit sind bereits eingestellt; das Starten der Ebene überträgt die Steuerung an die SPS.
- Evakuieren bis zum Vakuum-Sollwert.
- Mit trockenem Stickstoff bis zum unteren Vakuumgrenzwert füllen, maximal -20 kPa, was der Untergrenze für den Austausch entspricht.
- Auf die Solltemperatur aufheizen und halten.
- Erneut evakuieren, um den Wasserdampf zu entfernen, den die erste Haltephase aus der Ladung ausgetrieben hat.
- Vakuumbacken für die programmierte Vakuumzeit.
- Erneut mit Stickstoff füllen.
- Stickstoffbacken für die programmierte Stickstoffzeit. Die Schritte 6 bis 9 wiederholen sich, bis die eingestellte Anzahl der Zyklen abgeschlossen ist.
- Natürliche Abkühlung bei ausgeschalteten Heizungen und Abfuhr der Wärme durch die zirkulierende Luft.
- Das Tablett entladen, wenn der Hohlraum abgekühlt ist, und die nächste Ebene oder den nächsten Chargenlauf starten.
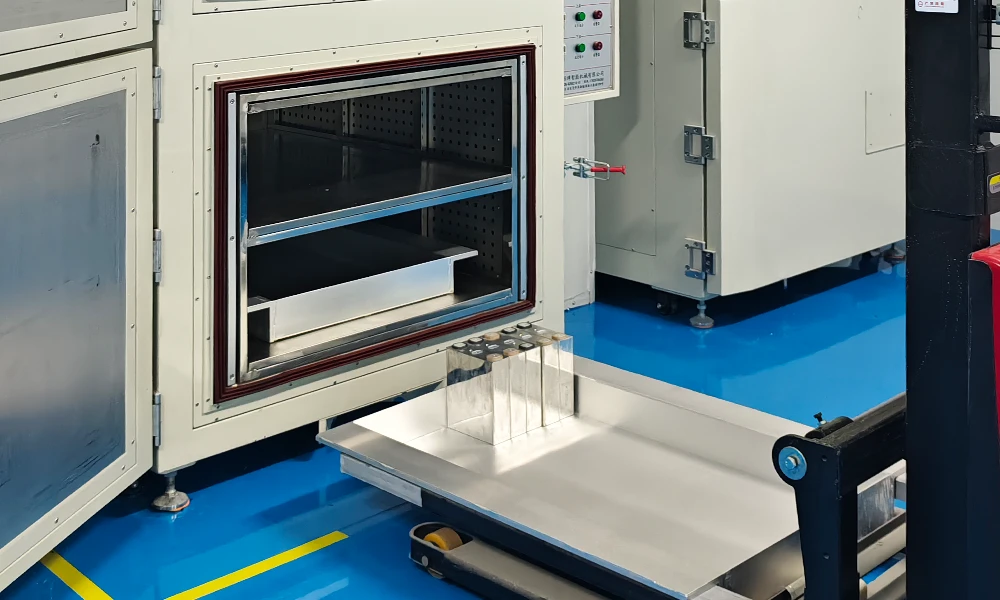
Ein Tablett mit prismatischen Zellen, das auf dem Beladungswagen zur Ebene gebracht wurde, wobei sich die Kontaktplatte auf Höhe der Wagenplattform befindet.
2. Sicherheitsschutz
Die Liste der Schutzvorrichtungen umfasst die vier Dinge, die bei einem Vakuumofen tatsächlich schiefgehen können: ein durchgehend heizendes Heizelement, ein kurzgeschlossenes Element oder ein Lüfter, eine Tür, die unter Vakuum geöffnet wird, und eine Kammer, die sich nach Erreichen des Stopp-Punkts weiter füllt. Jedes der sieben Elemente unten ist ein physisches Gerät und kein Software-Limit.
- Überhitzungsschutz des Hohlraums, der die Stromzufuhr beim Erreichen des Grenzwerts automatisch unterbricht.
- Überstrom- und Kurzschlussschutz für die Heizelemente.
- Überstrom- und Kurzschlussschutz für den internen Umwälzventilator.
- Überstrom- und Kurzschlussschutz für das Steuerungssystem.
- Eine speziell entworfene explosionsgeschützte Tür für Druckanforderungen mit einer Überdruck-Selbstentlastungsfunktion.
- Automatisches Absperren der Stickstoff- und Trockengaseinlässe bei Überfüllung eines Hohlraums, wodurch Gas gespart und gleichzeitig die Kammer geschützt wird.
- Ein akustischer und visueller Alarm am Ende der eingestellten Zeit, bezogen auf die jeweilige Ebene.
Die Türverriegelung sollte separat erwähnt werden, da man sie leicht voraussetzt und Fehler teuer werden: Der Backvorgang kann erst gestartet werden, wenn die Tür geschlossen und der Hohlraum abgedichtet ist. Darüber hinaus sind die Standortregeln im Datenblatt keine Dekoration. Backen Sie keine brennbaren, korrosiven, entzündlichen oder explosiven Materialien im Hohlraum und halten Sie die Maschine von Bereichen fern, in denen solche Gase, Flüssigkeiten oder Feststoffe vorhanden sind.
3. Wartung und was tatsächlich verschleißt
Das Verschleißteil an dieser Maschine ist die Dichtung der Tür, nicht das Heizelement. Ein geformter Silikon-O-Ring, der ein- bis zweimal pro Stunde bei 100 °C in einer Kammer, die evakuiert und belüftet wird, gegen einen Edelstahldurchmesser gepresst wird, ist das Teil, das schließlich dazu führt, dass die Leckrate über 500 Pa pro 24 Stunden ansteigt. Achten Sie auf diesen Wert: Er wird im leeren Zustand nach einem Abpumpen bei geschlossenem Ventil gemessen, und ein ansteigender Trend ist die früheste Warnung, die Sie erhalten.
An zweiter Stelle steht das Pumpenaggregat. Eine trockenlaufende Schraubenpumpe benötigt ihr Kühlwasser im angegebenen Bereich von 0,1 bis 0,4 MPa und 4 l/min oder mehr bei 5 bis 30 °C, und sie benötigt die Stickstoffspülung im Bereich von 0,2 bis 0,6 MPa bei 12 bis 50 l/min. Kühlwasser, das zu warm ist oder zu langsam fließt, äußert sich zunächst in einem höheren Enddruck statt in einem Alarm und wird oft der Kammerdichtung angelastet. Überprüfen Sie das Wasser, bevor Sie die Dichtung austauschen.
An dritter Stelle stehen die Tabletts, und sie sind das am einfachsten instand zu haltende Element. Ein flaches Tablett, das vollständig auf der Platte aufliegt, leitet die Wärme; ein Tablett mit einem Grat oder einer verzogenen Ecke tut dies nicht, und der Fehler äußert sich in Form einer kalten Ebene anstelle eines Maschinenfehlers. Bewahren Sie eine Linealkante am Ofen auf, nicht im Lager. Dasselbe gilt für die Ventilsitze am Verteiler: Ein Klappenventil, das nicht sauber abdichtet, zwingt die Pumpe, gegen ein Leck zu arbeiten, und sieht aufgrund des Drucktrends nach einem Pumpenproblem aus.
Häufig gestellte Fragen zur Technik
F: Welche Hohlraumgröße erhalte ich und kann diese an mein Tablett angepasst werden?
Der Hohlraum wird auf die Zellen- und Tablettabmessungen des Kunden abgestimmt, anstatt aus einer Liste ausgewählt zu werden. Dies wird im Datenblatt als Eigenschaft genannt und ist auch der Grund, warum auf dieser Seite keine Hohlraumabmessungen angegeben sind. Senden Sie die Tablettzeichnung, die Zellenhöhe und die Anzahl der Tabletts pro Ebene, und der Hohlraum wird vor Baubeginn anhand der genehmigten Zeichnung festgelegt. Betrachten Sie jede ohne Ihr Tablett genannte Hohlraumgröße als Annahme.
F: Können alle drei Ebenen gleichzeitig evakuiert werden?
Ja, mit Sequenzsteuerung. Bis zu drei Kammern können gemeinsam evakuiert werden. Wenn eine Kammer ihr Sollvakuum erreicht, schließt sich das Abzweigventil automatisch, bevor sich ein anderer Abzweig öffnet, wodurch die Pumpe davor geschützt wird, mehrere Kammern gleichzeitig aus der Atmosphäre abzusaugen. Ab zwei Ebenen muss der Vakuumschutz-Sollwert für den Ablauf der Sequenz abgeschaltet werden, was eine Einstellung und keine Modifikation darstellt.
F: Sind 30 kW die gesamte elektrische Anschlussleistung, die ich bereitstellen muss?
Nein, und dies ist der Punkt, der in der Planungsphase am häufigsten übersehen wird. Der Ofen hat eine Nennleistung von 30 kW, das Vakuumsystem wird separat mit 10 kW und der Chiller mit 4 kW angegeben. Die Verbrauchswerte von 30 kWh in der Spitze und 6 kWh im Dauerbetrieb gelten ausdrücklich für den Ofen ohne Vakuumpumpe und Kühlsystem. Wenn das Pumpenaggregat und der Chiller zum Lieferumfang gehören, dimensionieren Sie die Zuleitung anhand des Gesamtwerts.
F: Welche Medien müssen vor der Installation am Standort vorhanden sein?
Vier. Stromversorgung mit 380 V, 50 Hz, dreiphasig, fünfdrähtig mit einem dedizierten Schutzschalter und der externen Verkabelung zum Ofen. Stickstoff bei 0,1 bis 0,2 MPa über eine 12-mm-Leitung, was ca. 2 m³ pro Zyklus und Ofen ermöglicht. Druckluft bei 0,6 bis 0,7 MPa über eine 8-mm-Leitung ausschließlich für die Ventilbetätigung, sodass eine geringe Versorgung ausreicht. Kühlwasser für die Pumpe bei 0,1 bis 0,4 MPa, 4 l/min oder mehr, 5 bis 30 °C. Der Raum selbst muss zwischen -5 und 35 °C bei einer relativen Luftfeuchtigkeit von höchstens 40 Prozent bleiben, mit 1500 mm Freiraum an der Vorderseite und 300 mm an den Seiten und der Rückseite.
F: Der Bereich stoppt bei 100 °C. Ist das genug für die Zellentrocknung?
Raumtemperatur +10 bis 100 °C ist der angegebene Bereich, der durch die Auslegung von Kontaktplatte und Dichtung und nicht durch die Steuerung bestimmt wird. Ob das ausreicht, hängt von Ihrem Rezept ab: Die Zell- und Elektroden-Trocknung erfolgt normalerweise weit innerhalb dieses Bereichs, weshalb dieses Format existiert. Wenn Ihr Prozess 120 oder 150 °C erfordert, ist dies der falsche Ofen; der oben verlinkte doppelwandige Hochvakuumofen erreicht 150 °C, allerdings auf Kosten der Kontaktplatte.
F: Warum wird eine trockenlaufende Schraubenpumpe anstelle einer günstigeren Ölpumpe spezifiziert?
Da die Aufgabe dieses Ofens darin besteht, Wasser zu entfernen. Eine ölabgedichtete Pumpe nimmt dieses Wasser in ihr Öl auf, das Öl baut sich ab und der erreichbare Druck driftet nach oben, bis das Öl gewechselt wird, wodurch eine Prozessvariable zu einer Wartungsaufgabe wird. Eine trockene Schraubenpumpe hat kein Öl im geförderten Volumen, sodass das Wasser mit dem Abgas entweicht und kein Öldampf auf frisch getrocknete Teile zurückströmen kann. Der Kompromiss ist ein höherer Anschaffungspreis und ein Kühlwasserbedarf, der eingehalten werden muss.
Senden Sie uns Ihre Tablettzeichnung und Ihr Feuchtigkeitsziel, und wir melden uns bei Ihnen mit der Kavitätengröße, der LayErfolg und das Pumpenmodell, das der Zyklus benötigt.
E-Mail: tob.amy@tobmachine.com | Tel. / WhatsApp: +86 181 2071 5609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 03.11.2026
Vorherige:
manueller Vakuumofen für LithiumbatterieNächste:
Doppellagiger Hochvakuumofen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.


 Abonnieren Sie uns