Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


Kategorien
Heiße Produkte
Patent CN215542414U – Beschichtungsmaschine mit unterbrechungsfreiem Rollenwechsel
Oct 10,2026Eine Beschichtungsanlage für Lithiumbatterien, deren Zuführstruktur automatisch die nächste Substratbahnrolle einwechselt – kein Stopp, kein Spleißen, kein Bediener am Abwickler erforderlich.
Vollständige Spezifikation und Zeichnungen: CN215542414U bei Google Patents
Die Elektrodenbeschichtung ist der Schritt, der darüber entscheidet, wie viel von der geplanten Kapazität, Sicherheit und Konsistenz einer Batterie jemals die fertige Zelle erreicht – die Spezifikation bezeichnet eine gute Beschichtung als die Grundvoraussetzung für Batteriekapazität, Sicherheit und Konsistenz. Doch während sich der Beschichtungskopf selbst verbesserte, hatte die Maschine drumherum einen toten Winkel: wenn eine Substratbahnrolle leer war, musste die Anlage gestoppt werden um die nächste zu laden. Eine kontinuierliche Zuführung war schlichtweg nicht möglich.
CN215542414U, angemeldet am 1. September 2021, beseitigt diesen Stopp. Seine Zuführstruktur reiht frische Bahnrollen auf einer Rampe auf, dosiert sie einzeln in eine Speicherrinne mit zwei hydraulisch gekoppelten Verschlussplatten, und erkennt das Ende der laufenden Bahn mit einem Infrarotstrahl – so wird der leere Kern herausgeschoben und die nächste Rolle fällt an ihren Platz, während der Beschichter weiter beschichtet.
Patentinformationen
| Veröffentlichungsnummer | CN215542414U |
| Anmeldenummer | CN202122096805.9U |
| Titel (Original) | 一种带有连续上料装置的锂电池涂布机 (Beschichtungsmaschine mit Non-Stop-Rollenwechsel) |
| Erfinder | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Aktueller Rechtsinhaber | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. – die registrierte Einheit von TOB NEW ENERGY |
| Anmeldedatum | 1. September 2021 |
| Erteilungsdatum | 18. Januar 2022 |
| Dokumententyp | Gebrauchsmuster (erteilt, Art-Code U) |
| Rechtsstatus | Aktiv |
| Voraussichtlicher Ablauf | 1. September 2031 |
| Zeichnungen | 4 Abbildungen |
| Offizieller Registereintrag | CN215542414U auf Google Patents |
Das Produktionsproblem, das dieses Patent löst
Die Patentschrift äußert sich unverblümt über den Mangel der damals verfügbaren Maschinen: Die Beschichtungsmaschine konnte das Material nicht kontinuierlich zuführen. Eine Substratrolle fasst nur eine begrenzte Menge an Bahnmaterial, und wenn sie leer war, stand die Produktion still, während ein Bediener eine neue Rolle einsetzte. Auf einer modernen Elektrodenlinie bedeutet jeder solche Stopp Stillstandszeit für den Beschichtungskopf, einen erneuten Anlaufübergang für die Beschichtungsqualität und einen Grund dafür, dass die nutzbare Ausbeute des Bahnmaterials hinter dem zurückbleibt, was der Beschichtungsprozess liefern sollte.
Funktionsweise des Mechanismus
Die Maschine ist als drei in Reihe angeordnete Strukturen aufgebaut: eine Zuführstruktur (1), eine Beschichtungsstruktur (2) und eine Trocknungsstruktur (3).
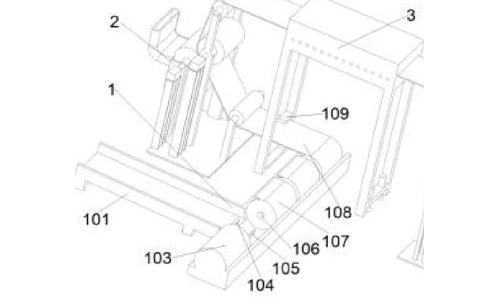
Bereitstehende Rollen und die zwei Sperrplatten
Neue Materialrollen (107) warten auf einer kleinen Rampe (101), die zu einer Speichermulde (114) führt. Eine erste hydraulische Sperrplatte (104) befindet sich an der Öffnung zwischen Rampe und Mulde; eine zweite hydraulische Sperrplatte (105) befindet sich in der Mitte der Mulde, wo die aktuell in Gebrauch befindliche Rolle auf einer Tragstange (106) aufliegt. Ein Ölkanal innerhalb der Rinne verbindet die beiden Platten hydraulisch. Wenn die laufende Rolle die Platte 105 nach unten drückt, hebt die hydraulische Kupplung die Platte 104 an und blockiert die nächste Rolle, damit sie nicht von der Rampe rollt. Ein Leitblech (115) am rechten Ende der Rinne stoppt jede neue Rolle an der exakten Arbeitsposition auf der Stützstange.
Der Wechselzyklus
Wenn die Bahn (108) abläuft, verläuft die Bahn nicht mehr zwischen dem Infrarotstrahler (111) und dem Infrarotsensor (112), die an den Halterungen des Trocknungsrahmens montiert sind. Der Sensor signalisiert dies der Steuerung des Hydraulikzylinders (103) am linken Ende der Rinne. Der Zylinder fährt seine Stange (110) aus, schiebt den verbrauchten Kern von der Stützstange und fährt dann wieder ein. Da die Rinne kurzzeitig leer ist, wird die Platte 105 nicht mehr nach unten gedrückt, die hydraulische Kupplung lässt die Platte 104 abfallen, und die nächste Rolle rollt in die Rinne und auf die Stützstange – wodurch die Platte 105 erneut gedrückt wird, was die Platte 104 anhebt und die Blockierung wieder scharfschaltet. Der Wechsel ist abgeschlossen, ohne die Anlage anzuhalten.
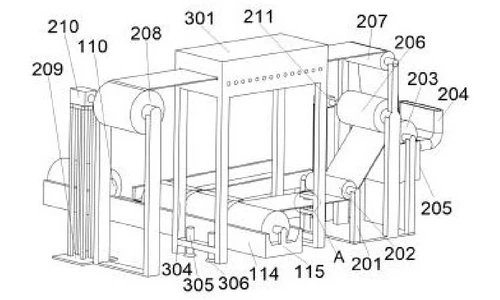
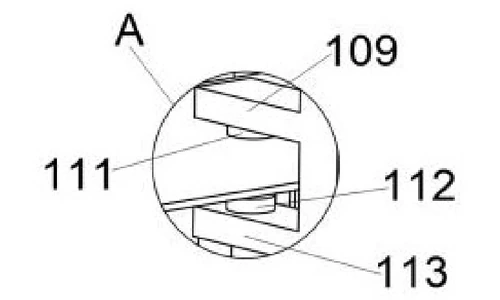
Beschichtungsabschnitt
Von der Stützstange wird die Bahn durch die erste Führungsrolle (202) in die Beschichtungsstruktur (2) geleitet. Schlamm wird durch den Einlass (204) in einen Rohmaterialtank (205) gespeist; eine Beschichtungswalze (203) über dem Tank nimmt den Schlamm auf, und eine Quetschwalze (206) an der Seite der Beschichtungswalze dosiert den Film. Die beschichtete Bahn verlässt die Vorrichtung über eine zweite Führungsrolle (207). Ein Beschichtungsmotor (211) am ersten Motorrahmen (201) treibt den Abschnitt an.
Trocknung und Aufwicklung
Die Bahn gelangt als Nächstes in die Trocknungsstruktur (3) links von der zweiten Führungsrolle. Innerhalb des Trocknungskastens (301) trocknen Heizrohre (303) an der inneren oberen Wand und eine Heizwalze (302) mit einem internen Heizelement die beschichtete Schicht; das Heizelement und die Rohre werden extern mit Strom versorgt und gesteuert. Nach dem Trocknen läuft die Bahn zur Aufwickelrolle (208) an der Seite der Trocknungsstruktur, die von einem Wickelmotor (210) unter einem zweiten Motorrahmen (209) angetrieben wird.
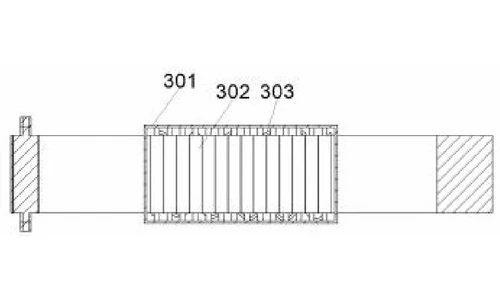
Beanspruchte Vorteile
| Vorteil | Verantwortlicher Mechanismus |
|---|---|
| Kontinuierliche Bahnzufuhr, kein Anlagenstopp am Rollenende | Rampen- und Rinnenzuführung mit zwei hydraulisch gekoppelten Sperrplatten |
| Automatischer Wechsel ohne Bedienereingriff | Infrarotsender/-sensor-Paar zur Signalisierung an den Hydraulikzylinder |
| Zuverlässige Rollenpositionierung | Leitblech am Rinnenende zur Positionierung jeder neuen Rolle auf der Stützstange |
| Beschichten und Trocknen in einem Durchgang | Beschichtungswalzen-/Quetschwalzensektion gefolgt von einem beheizten Trockenkasten |
| Unabhängige Antriebe für Beschichtung und Wicklung | Beschichtungsmotor und Wickelmotor auf separaten Motorrahmen |
Vergleich mit der Stop-to-Splice-Beschichtungszuführung
Die Spezifikation ist eindeutig: Die damals erhältlichen Beschichtungsmaschinen konnten das Material nicht kontinuierlich zuführen. Wenn eine Rolle leer war, stoppte die Produktion, während ein Bediener eine neue Rolle einlegte – Stillstandszeit für die gesamte Linie. Dieses Patent wechselt die leere Rolle automatisch, während die Beschichtung weiterläuft.
| Dimension | Konventioneller Ansatz | Dieses Patentdesign |
|---|---|---|
| Rollenwechsel | Die Linie stoppt, während ein Bediener eine neue Rolle einlegt | Rampen- und Rinnenzuführung mit zwei hydraulisch gekoppelten Plattenventilen wechselt Rollen ohne Stopp |
| Auslöser | Einschätzung und Timing durch den Bediener | Infrarotsender/-sensor-Paar signalisiert den Hydraulikzylinder |
| Durchlaufstruktur | Beschichtung und Trocknung getrennt von der Zuführung gehandhabt | Beschichtungs- und Quetschwalzen gefolgt von einem beheizten Trockenkasten, Beschichtung und Wicklung über unabhängige Antriebe |
Wo diese Technologie heute eingesetzt wird
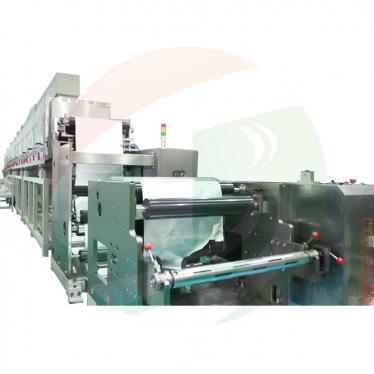
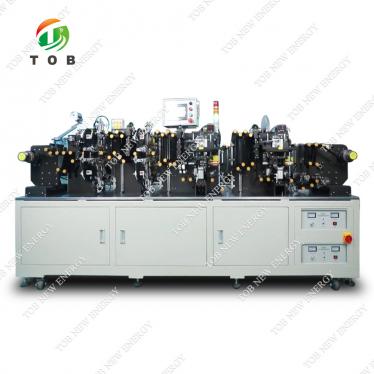
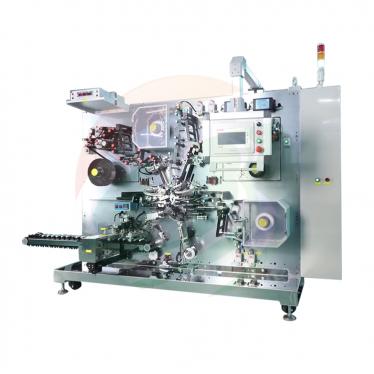
Dieses Patent deckt die Architektur der kontinuierlichen Zuführung ab, die den Elektrodenbeschichtungsmaschinen von TOB zugrunde liegt. Die Aufrechterhaltung der Bahnbewegung während des Rollenwechsels ermöglicht es unseren Beschichtungsanlagen, ein stabiles Beschichtungsfenster über einen gesamten Durchlauf der Elektrodenfolie hinweg zu halten.
Anfragen zu verwandten Geräten: Angebot anfordern
Häufig gestellte Fragen
Was deckt das Patent CN215542414U ab?
Es deckt eine Lithium-Batterie-Beschichtungsmaschine mit einer Zuführungsstruktur ab, die Substratbahnrollen automatisch wechselt, zusammen mit einer Beschichtungsstruktur und einer Trocknungsstruktur. Wartende Rollen werden durch ein hydraulisch gekoppeltes Plattenventilpaar zurückgehalten, und ein Infrarot-Bahnendesensor löst einen Hydraulikzylinder aus, um die nächste Rolle freizugeben, sodass die Zuführung kontinuierlich erfolgt.
Warum ist eine kontinuierliche Bahnzuführung bei einer Beschichtungsmaschine wichtig?
Die Beschichtungsqualität ist die Grundvoraussetzung für Batteriekapazität, Sicherheit und Konsistenz. Wenn die Linie jedes Mal gestoppt werden muss, wenn eine Bahnrolle leer ist, führt jeder Neustart zu einer Leerlaufzeit und einem Beschichtungsübergang. Die Zuführung der nächsten Rolle ohne Stopp hält das Beschichtungsfenster stabil.
Wie dosieren die beiden hydraulischen Plattenventile die Rollen?
Die beiden Platten sind durch einen Ölkanal innerhalb der Rinne verbunden. Eine auf der zweiten Platte ruhende Bahnrolle drückt diese nach unten, und die hydraulische Kopplung hebt die erste Platte an der Rampenöffnung an, wodurch die nächste Rolle blockiert wird. Wenn die Rinne leer ist, senkt sich die erste Platte und lässt eine Rolle durch – eine Rolle nach der anderen.
Was löst den Rollenwechsel aus?
Ein Infrarotsender und ein Sensor befinden sich über und unter dem Bahnpfad. Wenn die Bahn zu Ende ist, wird der Strahl nicht mehr unterbrochen, der Sensor signalisiert den Hydraulikzylinder, und die Zylinderstange schiebt den verbrauchten Kern von der Stützstange und fährt ein, wodurch die nächste Rolle in die Arbeitsposition fallen kann.
Wie wird die beschichtete Bahn getrocknet?
Die Trocknungsstruktur ist ein Trockenkasten, dessen innere Deckenwand Heizrohre trägt, mit einer Heizwalze, die direkt darunter eine interne Heizung enthält. Die Heizung und die Heizrohre sind an eine externe Stromversorgung angeschlossen und werden von einer externen Steuerung geregelt, wodurch die Bahn getrocknet wird, bevor sie die Aufwickelwalze erreicht.
Ist das Patent CN215542414U noch in Kraft?
Ja. Es ist aktiv, angemeldet am 1. September 2021 und erteilt am 18. Januar 2022, mit voraussichtlichem Ablauf am 1. September 2031.
Vollständige Spezifikation und Zeichnungen: CN215542414U bei Google Patents
 Abonnieren Sie uns