Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Elektrodenvorbereitung
- >
- Batterie-Beschichtungsmaschine
- >
- Beschichtungsmaschine für Handschuhkasten mit geteiltem Typ
Kategorien
Heiße Produkte
Loading...
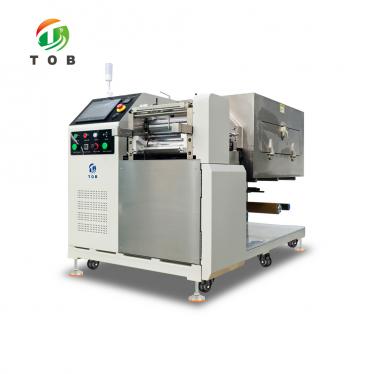
Beschichtungsmaschine für Handschuhkasten mit geteiltem Typ
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-SY200J-SBestellung (moq):
1Zahlung:
L/C,T/TProduktherkunft:
ChinaHafen:
xiamen
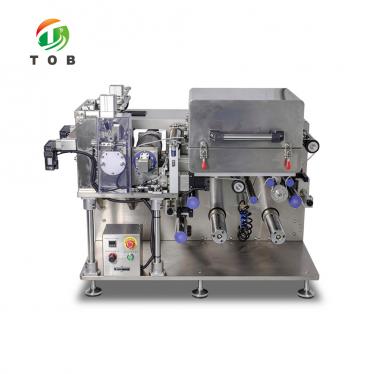
Geteilte Handschuhkasten-Transferbeschichtungsmaschine – TOB-SY200J-S
Separater Schaltschrank, sodass nur die 1270 x 1000 x 950 mm große Prozesseinheit in den Handschuhkasten gelangt: 200 mm Walzen, kontinuierliche oder intermittierende Beschichtung, ±3 μm, 0,5 m Ofen bis 150 °C
Produktübersicht und ideale Anwendungen
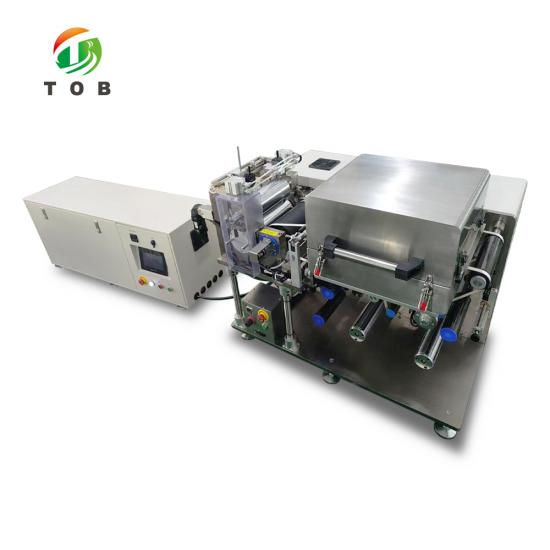
Ein Handschuhkasten bietet Ihnen eine feste Schleuse und einen kleinen Raum, keine Fabrik. Die TOB-SY200J-S ist auf diese Grenze ausgelegt: Der Schaltschrank ist eine separate 1280 x 450 x 520 mm große Box, die draußen bleibt, und nur die 1270 x 1000 x 950 mm große Prozesseinheit geht hinein. Was die Kastenwand passiert, ist ein Kabelbaum und eine Luftleitung, keine Steuerungs-Hardware.
Die Beschichtung erfolgt über Drei-Walzen-Transfer mit Rasterrakel. Kontinuierlicher und intermittierender Lauf auf demselben Kopf, mit beschichteten Längen von 10 bis 5000 mm und unbeschichteten Abständen von 10 bis 500 mm, bei einer Dickentoleranz von ±3 μm und 1,5 % Flächengewichtstoleranz. Ein Geber-Regelkreis hält das Muster, der Servo-Rakelspalt bestimmt die Dicke. Für breitere Bahnen siehe die Rolle-zu-Rolle-Beschichtungsmaschine für Lithiumbatterie-Elektroden.
Die Trocknung erfolgt über einen einzigen 0,5 m langen Abschnitt, max. 150 °C, Oberseitenbelüftung mit Unterseiten-Zirkulation und 570 m³/h Abluft durch einen unabhängigen Anschluss am Ofeneinlass. In einer geschlossenen Box entscheidet dieser Anschluss, ob Lösungsmittel die Box verlässt oder sie füllt. Das Beschichtungsspektrum liegt bei 2000 bis 12000 mPa·s und 20 bis 85 % Feststoffgehalt.
Ideal für:
- Handschuhkasten-Beschichtung, bei der der Schaltschrank nicht nach innen gelangen kann
- Natrium-Ionen-, Festkörper- und Lithium-Schwefel-Arbeiten, die eine trockene oder innere Atmosphäre erfordern
- Labore, die 200-mm-Bahnen beschichten
- intermittierende Muster mit unbeschichteten Laschen von 10 bis 500 mm
- Arbeitsgruppen, die eine Formulierung vom Becherglas auf eine 200-mm-Rolle übertragen
Die mechanische Geschwindigkeit erreicht 1 m/min; die Beschichtung läuft mit 0 bis 0,2 m/min, da die Trocknung die Grenze setzt.
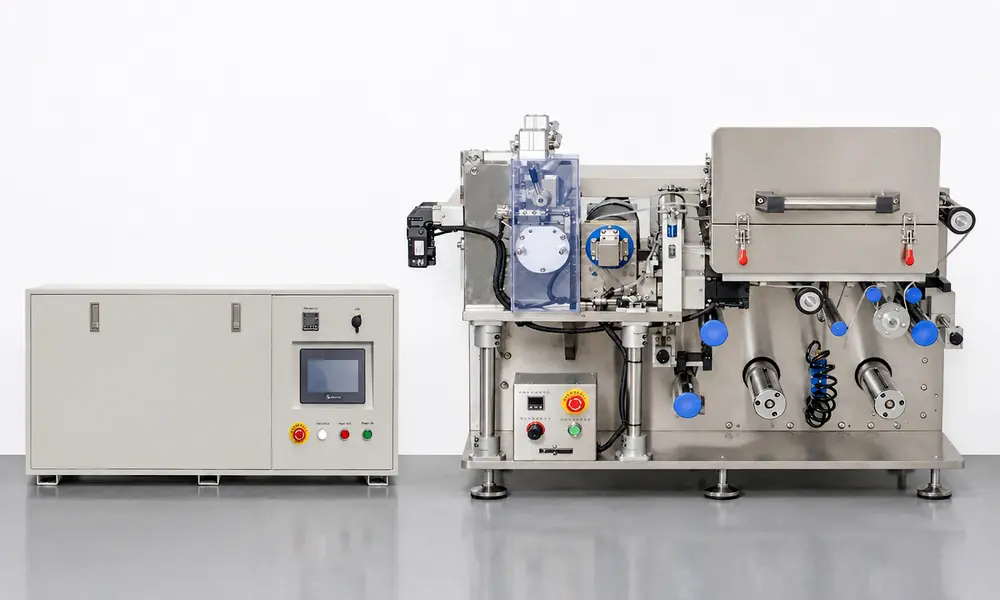
Teilen Sie uns Ihre Handschuhkasten-Schleusengröße, das Substrat und die Schlemme, die Sie verwenden, sowie das gewünschte Muster mit. Unser Ingenieur wird das geteilte Layout und den Ofenabluftweg vor der Bestellung bestätigen.
Füllen Sie das Anfrageformular unten aus und unser Ingenieur wird Ihre Anforderungen prüfen. Bevorzugen Sie E-Mail? Kontaktieren Sie tob.amy@tobmachine.com
Vollständige technische Daten
Es folgen sieben Tabellen: Beschichtungsleistung, Abwicklungs- und Beschichtungskopf, Ofen, Aufwickelende, Steuerungssystem, Abmessungen und die Hardware-Präzision, von der die Genauigkeitswerte abhängen. Wenn ein Wert ein Bereich ist, ist das untere Ende die praktische Grenze und das obere Ende das, was die Hardware halten kann. Für einen Breitschlitzdüsenkopf anstelle des Drei-Walzen-Transfers ist die Labor-Breitschlitzdüsen-Beschichtungsanlage mit 800 mm Hub für Batterieelektroden-Beschichtung die entsprechende Maschine.
1. Beschichtungsleistung
| Artikel | Parameter | Hinweise |
| Anwendbare Materialsysteme | Vanadium-Natrium, Lithium-Eisenphosphat, Lithium-Kobalt-Oxid, Lithium-Mangan-Oxid, Graphit, Silizium-Kohlenstoff | Kathoden- und Anodenformulierungen |
| Beschichtungsmodus | Kontinuierliche Beschichtung, intermittierende Beschichtung | Drei-Walzen-Transferbeschichter |
| Mechanische Geschwindigkeit | 1 m/min max. | Bahnlauf ohne Beschichtung |
| Beschichtungsgeschwindigkeit | 0 bis 0,2 m/min | Abhängig von der Trocknungsleistung |
| Beschichtungsspalt | Beschichtete Länge 10 bis 5000 mm; unbeschichteter Abstand 10 bis 500 mm | Auf dem Touchscreen einstellen |
| Zweiseitige Spaltausrichtung | Photoelektrische Erkennung, automatische Spaltverfolgung, Ausrichtung von Kopf und Ende der Rückseite | Für die A- und B-Seiten-Passermarke |
| Substratdicke | Aluminiumfolie 8 bis 30 μm; Kupferfolie 6 bis 30 μm | Al und Cu |
| Wirksame Walzenbreite | 200 mm | Beschichtungs- und Klebstoffwalzen |
| Garantierte Beschichtungsbreite | 180 mm max. | Hinterlässt einen Randabstand bei einer Bahnbreite von 200 mm |
| Durchmesser der Auftragswalze und Leimwalze | Ø 120 mm | Hartverchromt |
| Durchmesser der Dosierwalze | Ø 100 mm | Kommarakel-Dosierung |
| Genauigkeit der Beschichtungsdicke | ±3 μm | Einseitig |
| Toleranz der Flächenmasse | ±1,5 % oder besser | Einschließlich Substrat, ausgenommen anomale Randzonen |
| Zulässige Slurry-Viskosität | 2000 bis 12000 mPa·s | Bei Beschichtungstemperatur |
| Einseitige Trockenschichtdicke | 20 bis 200 μm | Nach dem Trocknen |
| Lösungsmittelbeständigkeit | Ölig: NMP, spezifisches Gewicht 1,033, Siedepunkt 204 °C; wässrig: H2O/NMP, spezifisches Gewicht 1,000, Siedepunkt 100 °C | Ofen- und Kanalmaterial ausgelegt für NMP |
| Zulässiger Feststoffgehalt | 20 bis 85 % | Slurry |
| Maßgenauigkeit der Beschichtung | Länge L ≤ ±1 mm; Breite W ≤ ±0,5 mm | L Längsrichtung, W Breitenrichtung |
| Passgenauigkeit von Vorder- zu Rückseite | L ≤ ±1 mm; B ≤ ±0,5 mm | Seite A zu Seite B |
| Abweichungskorrekturtoleranz | ±0,3 mm | Optoelektrische Kantensteuerung |
2. Abwicklungsende und Beschichtungskopf
| Position | Parameter | Hinweise |
| Führungswalzenmontage und -oberfläche | Starrer Stahlrahmen, Aluminiumwalzen mit eloxierter Oberfläche | Geringe Trägheit, keine Markierung der Folie |
| Zugspannungsregelung | Automatische Servomotor-Zugspannungsregelung | Abwicklungsende |
| Abweichungskorrektur | SPS-Automatiksteuerung, 30 mm Hub | Optoelektrischer Sensor |
| Materialrollenbeladung | Integrierte, starre 3-Zoll-Luftspannwelle; basierend auf Doppelgleiter-Zweireihen-Linearführung | Hohe Belastbarkeit |
| Anzahl der Abwicklungs-Luftwellen | 1 Stück | Max. Rollchendurchmesser Ø250 mm, max. Last 50 kg |
| Hauptantrieb | Servomotor | Beschichtungs- und Walzenantrieb über Servos |
| Rakelbaugruppe | Doppelseitige Komrakel, Ø100 mm Legierungsstahl, hartverchromt, präzisionsgeschliffen | Steifigkeit und Geradheit |
| Beschichtungsstahlwalze | Hartverchromt, zweireihige NSK-Lager auf beiden Seiten | Rundlauffehler ≤ ±1,5 µm |
| Gegen-Gummiwalze | Importierte EPDM-Gummi-Oberfläche, NSK-Lager | Gleichmäßiger Anpressdruck |
| Rückschub-Rollenbewegung | Doppelter Servo-Gewindespindel-Antrieb, einstellbarer Spaltkompensations- und Verfahrgeschwindigkeitsbereich | Nachlauf einstellbar für verschiedene Viskositäten |
| Rakelhub | Zweizylinderhub zur Walzenreinigung, Feineinstellung über Präzisions-Kugelgewindetrieb-Linearführung | Spalteinstellung über Servo |
| Ausrichtungsdatenerfassung | Omron-Geber überwacht die Klebstoffwalzendrehung | Geschlossener Regelkreis für die Beschichtungslänge |
| Kopfposition | Vor dem Trocknungsofen installiert | Bedienerzugang |
| Rührwerkseinheit | Im Lieferumfang enthalten | Verhindert Schlammsedimentation in der Wanne |
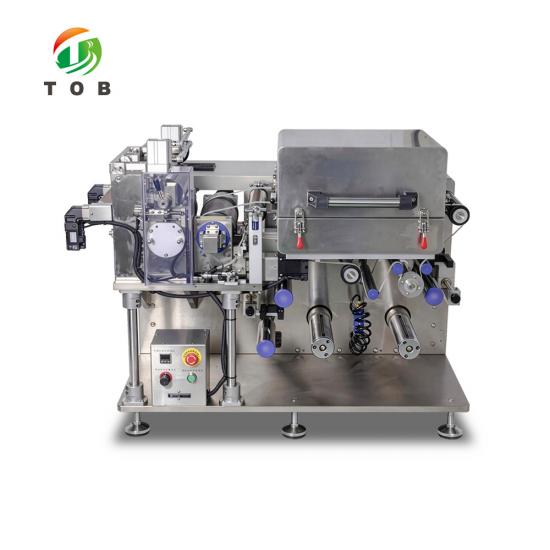
Drei Walzen erfüllen drei Aufgaben: Die Klebstoffwalze nimmt die Masse auf, die Dosierwalze dosiert sie, die Beschichtungswalze überträgt sie auf die Bahn. Das Kommarakel stellt den Film auf der Dosierwalze ein, weshalb das Rakel und die Beschichtungswalze denselben Rundlauffehler von 1,5 µm und Ra 0,4-Zielwert aufweisen.
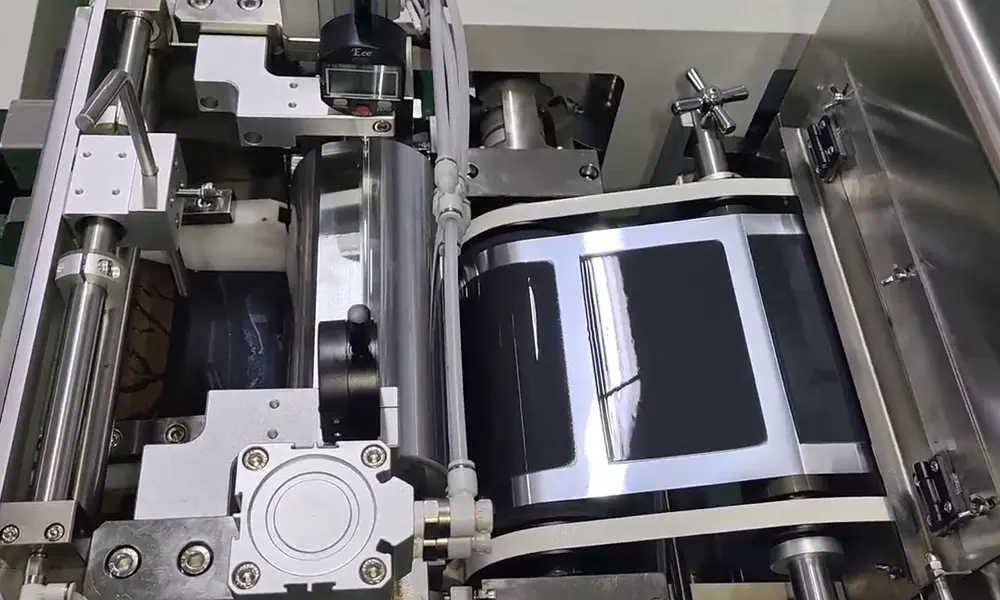
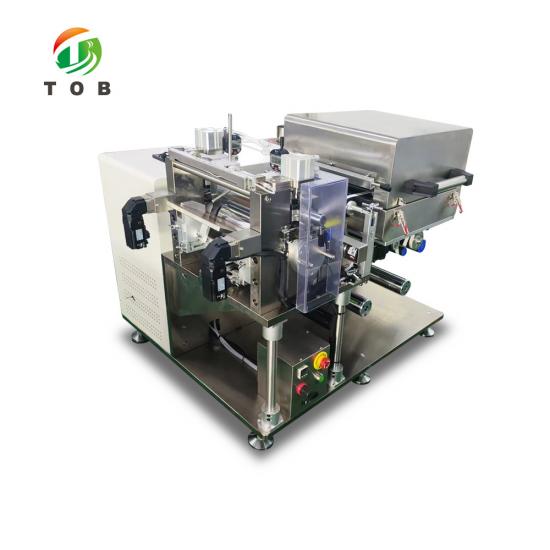
Beschichtungskopf in Betrieb: Kommarakel an der Dosierwalze, Chrombeschichtungswalze gegen die EPDM-Gegenwalze und ein beschichteter Bereich auf der Bahn bereits sichtbar.
3. Trocknungsofen
| Position | Parameter | Hinweise |
| Ofenkonstruktion | Einlagige Beheizung mit Umluft, Edelstahl SUS304 | 1 Sektion |
| Ofenlänge | 0,5 m pro Sektion | Eine Sektion bei diesem Modell |
| Temperaturregelung | Normale Regelung plus Übertemperaturalarm und -schutz bei Abschaltung des Hauptheizkreises; unabhängige Regelung pro Zone | Omron-Regler |
| Heizmethode | Analogsignal-modulierte Leistung mit Heißluftzirkulation | Regelgenauigkeit ±1 °C |
| Heizleistung | 1,5 kW pro Sektion | Halbleiterrelais, analoge Modulation |
| Ofeninnentemperatur | 150 °C max. Auslegetemperatur; Temperaturdifferenz innerhalb der Sektion ≤ ±2,5 °C | Abluftstrom 570 m³/h |
| Luftblasmodus | Oberseitiges Blasen, unterseitige Luftzirkulation | Formgefräste Spezialdüsen |
| Gebläse | SUS304 Edelstahl, Schützsteuerung | Einlass- und Auslassvolumen durch Frequenzumrichter |
| Abluft | Unabhängige Abluftöffnung am Ofeneinlass | Verhindert Geruchsaustritt in den Kasten |
| Heißluftrohr | Ø76 mm | Schneller Temperaturanstieg |
| Lösungsmittel-Rückgewinnungssystem | Optionales Zubehör | Getrennt angeboten |
4. Aufwickelende
| Artikel | Parameter | Hinweise |
| Funktionen | Identisch mit dem Abwickelende, einarmiges Aufwickeln | Montage auf starrem Stahlrahmen |
| Wegabhängige Abweichungskorrektur | Am Ofenauslass installiert | Korrigiert nach dem Trocknen |
| Zugspannungsregelung | Servomotor-automatische Zugspannungsregelung | Aufwickelende |
| Anzahl der Aufwickelluftwellen | 1 Stück | Einarmiges Aufwickeln |
5. Steuerungssystem
| Artikel | Parameter | Hinweise |
| Hauptsteuerung | Touchscreen plus SPS plus Servosystem | Inovance PLC und Servo, Weinview HMI |
| Betriebsarten | Manuell, automatisch, Not-Halt | Wahlschalter an der Schranktür |
| Alarmfunktion | Fehlermeldungsseiten auf dem Touchscreen angezeigt | Text plus Code pro Fehler |
6. Gesamtabmessungen und Gewicht
| Einheit | Abmessungen (L x B x H) | Nettogewicht |
| Haupteinheit, kommt in die Glovebox | 1270 x 1000 x 950 mm | 580 kg |
| Schaltschrank, bleibt draußen | 1280 x 450 x 520 mm | 82 kg |
Die Haupteinheit ist das einzige Teil, das durch die Glovebox-Schleuse passen muss. Prüfen Sie vor der Bestellung beide Grundrisse im Vergleich zu Ihrem Boden und Ihrer Schleuse, nicht danach.
7. Mechanische Hardware-Präzision
| Teil | Rundlaufabweichung | Oberfläche und Geradheit |
| Rakel | ≤ ±1,5 μm | Ra 0,4, Geradheit ≤ ±1,5 μm |
| Beschichtungsstahlwalze | ≤ ±1,5 μm | Ra 0,4, Geradheit ≤ ±1,5 μm |
| Leimwalze | ≤ 10 μm | Geradheit ≤ 10 μm |
Diese drei Zahlen bilden das Fundament unter dem Beschichtungswert von ±3 μm. Eine Rakel mit einer Rundlaufabweichung von 5 μm kann keine Toleranz von 3 μm einhalten, egal was das Steuerungssystem tut.
Elektrische und mechanische Komponenten
Die Steuerungskette ist durchgehend von Inovance, mit Omron für Temperatur und Position, Panasonic für die Sensorik sowie NSK und HIWIN/TBI unter den beweglichen Teilen. Die folgende Liste entspricht den Vorgaben der Zeichnung und ist keine Wunschliste.
| Komponente | Marke | Komponente | Marke |
| PLC | Inovance | Temperaturregler | Omron |
| Touchscreen | Weinview | Geber | Omron |
| Servomotor | Inovance | Glasfaser und Sensoren | Panasonic |
| Frequenzumrichter | Inovance | Elektronischer Druckmesser | Panasonic |
| Schrittmotor | Leadshine | Koppelrelais | IDEC |
| Planetengetriebe | Neugart | Elektrische Steuerungskomponenten | IDEC / Chint |
| Lager | NSK | Leistungsregler | Longke |
| Lüfter | Sanyue | Netzteil | Mean Well |
| Pneumatikkomponenten | Airtac | Linearführung und Gewindetrieb | HIWIN / TBI |
| Beschichtungswalze | Hartverchromt | Gegenwalze | EPDM-Kautschuk |
| Leitwalze | Aluminiumlegierung, eloxiert | Automatische Bahnsteuerung | Optoelektronisch |
| Automatische Zugregelung | Servomotorgetrieben | Hauptwalzen- und Leimwalzenantrieb | Servomotorgetrieben |
Um die Lieferanforderungen zu erfüllen, behält sich der Lieferant das Recht vor, eine Komponente durch ein gleichwertiges Teil zu ersetzen, vorausgesetzt, die in den obigen Tabellen genannte Nennleistung bleibt unverändert. Teilen Sie uns bereits bei der Anfrage mit, wenn Ihre eigene Qualifizierungs- oder Ersatzteilrichtlinie eine Marke vorschreibt, und dies wird in der Auftragsbeschreibung bestätigt.
Wichtigste technische Merkmale
- Geteilt ist das Design, keine Option. Der Schaltschrank ist eine separate 1280 x 450 x 520 mm große Einheit mit 82 kg. Nur die 1270 x 1000 x 950 mm große Prozesseinheit mit 580 kg ist dafür gedacht, im Inneren der Glovebox zu stehen, sodass der Boden der Box die Beschichtungshardware und sonst nichts trägt.
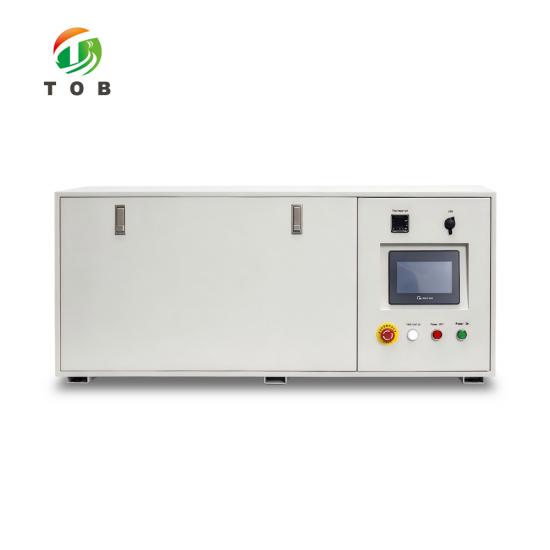
- Der Bediener steht draußen. Touchscreen, Betriebsartenwahlschalter und Not-Aus befinden sich an der Schranktür, sodass Rezepte eingestellt und die Maschine gestartet wird, während die Box geschlossen und die Handschuhe unberührt sind.
- 200 mm Walzen, 180 mm garantierte Breite. Die 20 mm Unterschied sind der Randabstand, der Schlamm von den Enden der Beschichtungswalze fernhält und die unbeschichtete Folie für die Lasche sauber hält. Oberhalb dieser Breite übernimmt die automatische Folienbeschichtungs- und Trocknungsmaschine mit 300 und 400 mm Hub.
- Muster wird durch Encoder gehalten, Dicke durch Servo. Die Beschichtungslänge stammt von einem Omron-Encoder an der Leimwalze im geschlossenen Regelkreis, 10 bis 5000 mm beschichtet mit 10 bis 500 mm Lücken; der Rakelspalt wird durch Servo eingestellt, worauf sich die Werte von ±3 μm und ±1,5 % stützen.
- Drei-Walzen-Übertragung sorgt für ein breites Prozessfenster. 2000 bis 12000 mPa·s, 20 bis 85 % Feststoffgehalt, 20 bis 200 μm Trockendicke auf einer Seite, was dem Bereich entspricht, in dem sich eine Laborformulierung normalerweise befindet, bevor sie optimiert wird.
- Doppelter Servo-Rückholzylinder. Spaltkompensation und Verfahrengeschwindigkeit werden separat eingestellt, sodass der Auslauf für eine dünne Anodenschlamm- und eine dicke Kathodenschlammschicht angepasst werden kann, ohne das Rakel zu wechseln.
- Ofenabluft verlässt die Box. 570 m³/h durch einen unabhängigen Anschluss am Ofeneinlass, 0,5 m Beheizung bei maximal 150 °C mit einer abschnittsinternen Streuung von ±2.5 °C, sodass NMP abtransportiert statt in die Atmosphäre abgegeben wird.
- Lösungsmittelrückgewinnung ist separat. Die Rückgewinnungseinheit ist ein optionales Zubehör, da die Notwendigkeit von Ihrem Abluftkanal und Ihren lokalen Emissionsvorschriften abhängt, nicht von der Beschichtungsmaschine.
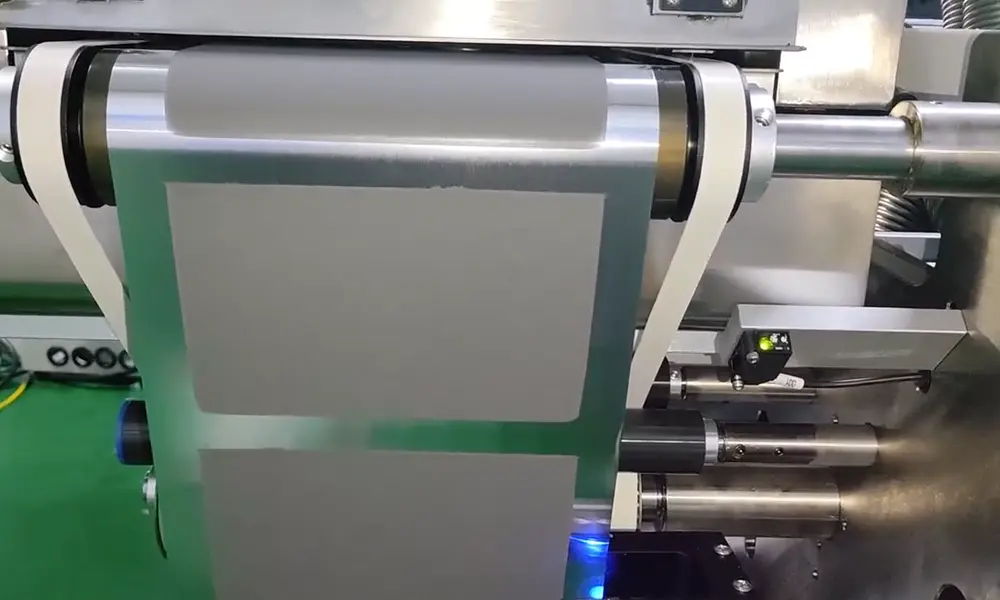
Fertige intermittierende Kathodenbeschichtung auf Aluminiumfolie, leere Lücken für die Lasche gelassen. Der photoelektrische Sensor am Ofenauslass verfolgt die Kante auf dem Weg zum Wickeln.
Warum der Schaltschrank separat ist
Ein Schaltschrank ist kein passiver Kasten. Er enthält die Frequenzumrichter, die Halbleiterrelais, den Leistungsregler und das Netzteil, und das sind die Teile, die warm werden. In einer versiegelten Glovebox kann diese Wärme nirgendwo hin: Sie erwärmt die Atmosphäre, deren Trocknung und Reinigung Sie bezahlt haben, und die Box muss sie dann entfernen. Das Verlegen des Schaltschranks nach draußen beseitigt die Wärmelast an der Quelle, anstatt sie mit dem Reiniger zu bekämpfen.
Der zweite Grund ist die Wartung. Fast jeder Fehler an einer Beschichtungsmaschine wird am Schaltschrank mit einem Messgerät und einem Schaltplan diagnostiziert. Wenn sich der Schaltschrank in der Box befindet, bedeutet eine durchgebrannte Sicherung, dass die Atmosphäre geöffnet, auf den Vorkammerzyklus gewartet und in Handschuhen an Teilen gearbeitet werden muss, die man nicht richtig sehen kann. Draußen ist derselbe Fehler eine Werkbankarbeit, während die Box unter Vakuum oder unter Argon bleibt.
Der dritte Grund sind Platz und Last. Der Schaltschrank fügt 1280 x 450 x 520 mm und 82 kg hinzu. Auf einem Laborboden ist das unerheblich; in einer Box ist das der Unterschied zwischen Passen und Nichtpassen, da der Engpass die Schleuse und die Vorkammer ist, nicht der Raum. 82 kg, die niemals durch eine Schleuse gehoben werden müssen, sind 82 kg, die beim Einbringen keinen Flansch beschädigen können.
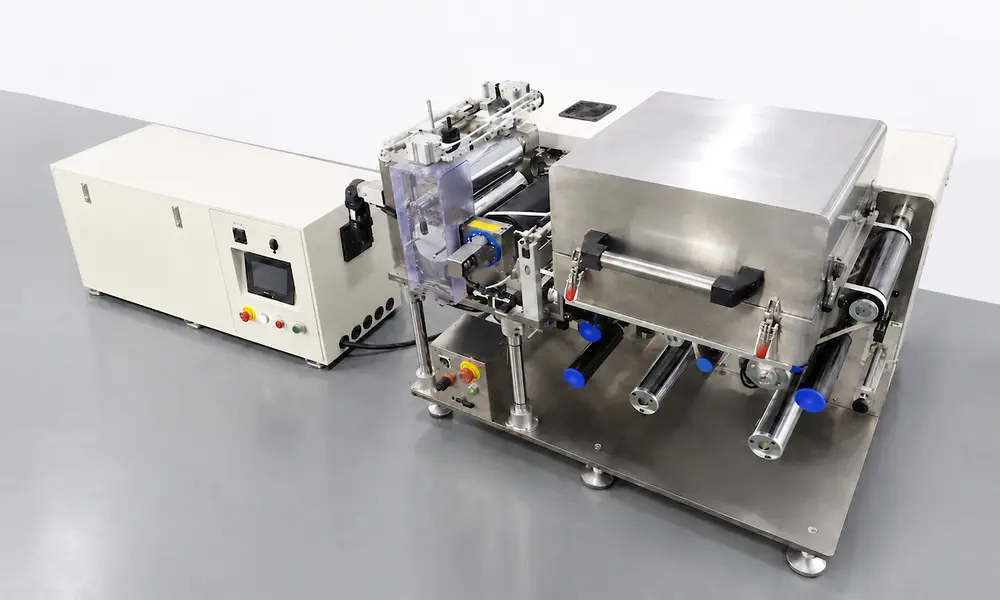
Schaltschrank links, Prozesseinheit rechts, von der Wickelseite aus gesehen. Die beiden sind durch ein Kabelbündel verbunden, sodass die Schleuse nur Kabel und die Luftleitung durchführen muss.
Das Aufteilen verändert auch, wer die Maschine bedient. Der Touchscreen befindet sich am Schaltschrank, sodass das Rezept außerhalb des Glases eingegeben wird. Ein Bediener muss die Box nicht öffnen, um die beschichtete Länge von 300 mm auf 450 mm zu ändern, und ein Lauf wird nicht durch ein Paar Handschuhe unterbrochen, die über eine sich bewegende Bahn greifen.
Der Kompromiss ist die Planung. Eine geteilte Maschine benötigt eine Kabelführung und eine ordnungsgemäße Erdung zwischen den beiden Einheiten, die 570 m³/h-Abluft muss aus der Box herausgeführt werden, und die Druckluftleitung muss den Kopf erreichen. Nichts davon ist schwierig, aber es muss entschieden werden, bevor die Maschine eintrifft, nicht erst, wenn sie sich im Inneren befindet. Senden Sie uns die Schleusengröße und den Abluftweg, und wir bestätigen das Layout dementsprechend.
Installation, Medien und Sicherheit
1. Raum- und Boxbedingungen
| Zone | Temperatur | Relative Luftfeuchtigkeit |
| Maschinenkopf | 25 bis 30 °C | ≤ 35 % rF für Kathode, ≤ 98 % rF für Anode |
| Andere Zonen | 10 bis 40 °C | ≤ 98 % rF |
Die Werte für den Kopf sind diejenigen, auf die es ankommt, und sie sind der Grund, warum die Maschine in eine Box gehört: Eine Kathodenschlammschicht auf Aluminiumfolie nimmt in einem gewöhnlichen Raum Feuchtigkeit zwischen Rakel und Ofeneinlass auf. Der Ofen und das Wickelende sind weitaus unempfindlicher, weshalb sie den größeren Bereich abdecken.
2. Medien
| Versorgungsanschluss | Anforderung |
| Stromversorgung | 3-phasig, 5-adrig, 380 V, 50 Hz, Spannungsschwankung +10 % bis -10 % |
| Gesamte Anlaufleistung | 5 kW |
| Druckluft | Getrocknet, gefiltert und stabilisiert, Auslassdruck ≥ 0,5 MPa |
| Abluft | 570 m³/h, aus der Glovebox über einen separaten Anschluss am Ofeneinlass abgeleitet |
Der Schaltschrank nimmt die 380-V-Zuleitung außerhalb des Gehäuses auf. Nur der Kleinspannungskabelbaum und die Druckluftleitung führen durch die Wand, weshalb die Durchführung klein bleibt.
3. Sicherheit und Handhabung
- Die Haupteinheit wiegt 580 kg und der Schaltschrank 82 kg. Planen Sie die Anschlagpunkte und den Transportweg in die Box vor dem Liefertermin und lassen Sie das Gerät beim Transport auf den Standfüßen statt auf Rollen.
- Schließen Sie beide Einheiten an dieselbe Erde an. Eine aufgeteilte Maschine mit zwei Gehäusen und einer gemeinsamen Erdungsreferenz ist sicherer als zwei potentialfreie Gehäuse, die durch ein Signalkabel verbunden sind.
- NMP mit einem Siedepunkt von 204 °C ist das Lösemittel, für das der Ofen ausgelegt ist. Halten Sie die Abluft angeschlossen, solange der Ofen heiß ist, selbst bei einem Probelauf, und schließen Sie die Lösemittelrückgewinnungsanlage (falls Sie eine erwerben) an denselben Kanal an.
- Der Not-Aus befindet sich an der Schaltschranktür. Jede Person, die in der Box arbeitet, benötigt eine zweite Möglichkeit zum Stoppen der Maschine, die mit dem eigenen Box-Sicherheitssystem geplant werden muss.
- Schalten Sie Strom und Luft ab, bevor Sie den Schaltschrank öffnen oder in den Beschichtungskopf greifen. Die Zylinder zum Anheben der Rakel halten den Druck auch nach dem Abschalten der Luft.
Zertifizierungen, Patente und Forschungsnachweis
1. CE-Status für dieses Modell
Wir besitzen zwei CE-Zertifikate für Transferbeschichtungsmaschinen aus dem Jahr 2024, ausgestellt im Mai 2024 von der CAC Conformity Assessment Center d.o.o. in Zagreb: M.2024.206.C00026 gemäß der Niederspannungsrichtlinie 2014/35/EU sowie M.2024.206.C00047 gemäß der Maschinenrichtlinie 2006/42/EG und der EMV-Richtlinie 2014/30/EU. In deren Modellspalte sind 19 Bezeichnungen aufgeführt, darunter TOB-SY300J, TOB-SY300-2J, TOB-SY400J, TOB-JYCM-250/300/800 und die TOB-VFC-Serie. TOB-SY200J-S gehört nicht zu diesen 19 Bezeichnungen, daher wird für dieses Modell auf dieser Seite keine CE-Kennzeichnung beansprucht. Wenn Ihr Import eine CE-Kennzeichnung für genau dieses Modell erfordert, geben Sie dies bitte in der Anfrage an, und wir bestätigen Ihnen vor der Bestellung, was der Geltungsbereich des Zertifikats abdeckt.
2. Managementsystem-Zertifikate
Das Werk, das den TOB-SY200J-S herstellt, verfügt über die ISO 9001 unter 3050260408100Q, ausgestellt am 8. April 2026 und gültig bis zum 7. April 2029, zusammen mit ISO 14001 (305026082585E) und ISO 45001 (305026082584HS).
|
|
|
3. Patente für Beschichtungsmaschinen
Dr. Dany Huang, Gründer und CEO, trat 2002 in die Branche ein und gründete TOB NEW ENERGY im Jahr 2012. Von den 55 chinesischen Patenten, die er mit Stand September 2026 hält, betreffen drei Beschichtungsmaschinen: CN215429971U Batteriebeschichtungsmaschine im Labormaßstab, angemeldet am 9. September 2021; CN215542414U, eine Lithium-Batteriebeschichtungsmaschine mit kontinuierlicher Zuführung, angemeldet am 1. September 2021; und CN215612935U, eine anhebbare Heizvorrichtung für Lithium-Batteriebeschichtungsmaschinen, angemeldet am 1. September 2021. Erstere stellt die Modellfamilie dar, von der dieses Modell abstammt: eine kleine Beschichtungsmaschine für den Laboreinsatz.
4. Forschungsnachweis
Unser Zitationsindex enthält 707 Einträge, von denen 70 ein spezifisches TOB-Modell nennen. Ein Eintrag nennt den TOB-SY300J, die 300-mm-Version dieses Transferbeschichters. Keiner nennt den TOB-SY200J-S. Wir trennen die beiden Nummern absichtlich: Die Serie wurde verwendet und zitiert, diese Bezeichnung jedoch nicht, und wir möchten lieber, dass Sie wissen, worum es sich jeweils handelt, als dass Sie einen Durchschnittswert lesen.
5. Referenzprojekte
Zwei Anlagen veranschaulichen, wo eine Beschichtungsanlage dieser Klasse angesiedelt ist. Das Projekt für eine Natrium-Ionen-Batterie-Laborlinie ist die passendste Entsprechung, da eine Natrium-Ionen-Linie in Bezug auf Feuchtigkeit und Sauerstoff genauso konzipiert ist wie eine Glovebox. Das Projekt für eine 60138-Superkondensator-Pilotlinie stellt den Skalierungsschritt dar, bei dem dieselbe Beschichtungslogik auf breiteren Walzen läuft. Keine der Projektseiten spezifiziert dieses Modell.
Technischer FAQ-Bereich
F1: Kann der Schaltschrank ebenfalls in der Glovebox untergebracht werden?
Er kann dort physisch platziert werden, sollte es aber nicht. Der Schaltschrank beherbergt die Frequenzumrichter, Halbleiterrelais und das Netzteil und fügt den Anforderungen der Box zusätzliche Maße von 1280 x 450 x 520 mm und ein Gewicht von 82 kg hinzu. Belassen Sie ihn außerhalb, sodass sich die Box nur mit dem Beschichtungsprozess befassen muss und nicht mit der Elektronik, die ihn steuert.
F2: Welche Anschlussgröße und Versorgungsmedien muss ich vorbereiten?
Nur die Haupteinheit passt durch die Schleuse: 1270 x 1000 x 950 mm bei 580 kg. Der Schaltschrank bleibt außen, sodass die Schleuse nicht für ihn ausgelegt sein muss. Planen Sie versorgungsseitig einen Fünfleiter-Drehstromanschluss mit 380 V und 5 kW Startleistung, trockene, gefilterte Druckluft mit 0,5 MPa oder mehr sowie einen Abluftkanal für 570 m³/h ein. Senden Sie uns die Abmessungen der Schleuse, und wir prüfen die Einheit vor Festlegung der Bestellung darauf.
F3: Verfügt das TOB-SY200J-S über eine CE-Kennzeichnung?
Nicht im Rahmen der Zertifikate, die uns derzeit vorliegen. Die Zertifikate für Transferbeschichter aus dem Jahr 2024 nennen 19 Bezeichnungen aus den Baureihen SY, JYCM, VFC und W400; dieses Modell gehört nicht dazu. Falls Ihr Import eine CE-Kennzeichnung genau für diese Typenbezeichnung erfordert, weisen Sie in Ihrer Anfrage darauf hin, damit der Geltungsbereich vor dem Versand und nicht erst nach der Ankunft geklärt werden kann.
F4: Welche Beschichtungsgeschwindigkeit lässt sich in der Praxis fahren?
0 bis 0,2 m/min beim Beschichten gegenüber einem mechanischen Maximum von 1 m/min. Der Unterschied zwischen beiden Werten ergibt sich aus der Trocknung: Der Ofen ist 0,5 m lang, sodass die Materialbahn bei 0,2 m/min 2,5 Minuten und bei 0,05 m/min 10 Minuten darin verweilt. Benötigt Ihr Slurry mehr als 2,5 Minuten zum Trocknen, läuft die Maschine langsamer als ihre Nenn-Beschichtungsgeschwindigkeit – daran ändert auch eine höhere mechanische Geschwindigkeit nichts.
F5: Kann eine Maschine sowohl Kathoden als auch Anoden beschichten?
Ja, innerhalb des Fensters von 2000 bis 12000 mPa·s und 20 bis 85 % Feststoffgehalt. Der Unterschied liegt in der Atmosphäre: Der Beschichtungskopf ist für eine relative Luftfeuchtigkeit von höchstens 35 % bei Kathoden und höchstens 98 % bei Anoden ausgelegt, wobei dieser Grenzwert durch den Slurry und nicht durch die Hardware vorgegeben wird. Wenn Ihre Glovebox für Kathoden trocken betrieben wird, beschichtet derselbe Kopf Anoden ohne Teilewechsel.
F6: Wie wird das intermittierende Beschichtungsmuster eingestellt und gehalten?
Das Muster wird am Touchscreen als beschichtete Länge und unbeschichtete Lücke (10 bis 5000 mm bzw. 10 bis 500 mm) eingegeben und im geschlossenen Regelkreis über den Omron-Drehgeber an der Auftragswalze gehalten. Das Anheben der Rakel zur Reinigung erfolgt über einen Doppelzylinder, während der Arbeitsspalt per Servoantrieb auf einer Kugelgewindetrieb-Linearführung eingestellt wird, sodass bei einem Musterwechsel kein manueller Eingriff an der Rakel erforderlich ist.
Senden Sie uns die Abmessungen der Glovebox-Schleuse, das verwendete Substrat und den Slurry sowie das gewünschte Muster, und wir prüfen die geteilte Anordnung, die Abluftführung und die Ofenlänge daraufhin.
E-Mail: tob.amy@tobmachine.com | Mobiltelefon: +86-18120715609
Geprüft von: Science Wang, Six Sigma Black Belt, Batterielinien | Zuletzt aktualisiert: 2026-11-16
Vorherige:
Kontinuierliche Rakelbeschichtungsmaschine für BatterieelektrodenNächste:
Dual-Mode-Batterieelektroden-Beschichtungsmaschine (Schlitzdüse & Transfer)
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.






 Abonnieren Sie uns