Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Von Dany Huang, Ph.D.
„Festkörperbatterien werden in fünf Jahren in Serie gehen.“ Varianten dieser Aussage tauchen seit über einem Jahrzehnt in Branchenpräsentationen und Technologie-Roadmaps auf. Der Zyniker sieht einen immer weiter in die Ferne rückenden Horizont. Der Ingenieur sieht etwas anderes: Die Lücke zwischen Labordemonstration und industrieller Fertigung – eine Lücke, die flüssige Lithium-Ionen-Batterien erst nach zwanzig Jahren schließen konnten – schließt sich in Echtzeit. In den letzten drei Jahren hat sich die Diskussion qualitativ verändert. Sie wird nicht mehr von universitären Veröffentlichungen mit Ladedaten von Knopfzellen dominiert. Vielmehr stehen zunehmend Ausbeutezahlen aus Pilotanlagen, Gerätespezifikationen und Parameter von Fertigungsprozessen im Vordergrund – die Sprache der Industrialisierung, nicht der Forschung.
Chinesische Batteriehersteller Unternehmen sehen sich einer steigenden Nachfrage nach Pilotanlagen für Festkörperbatterien, in Handschuhkästen integrierten Beschichtungssystemen und Trockenräumen gegenüber, die die für die Festkörperverarbeitung erforderlichen Umgebungsbedingungen gewährleisten können. Dieser Leitfaden behandelt die Voraussetzungen für die Herstellung von Festkörperbatterien im industriellen Maßstab – nicht deren Funktionsfähigkeit.
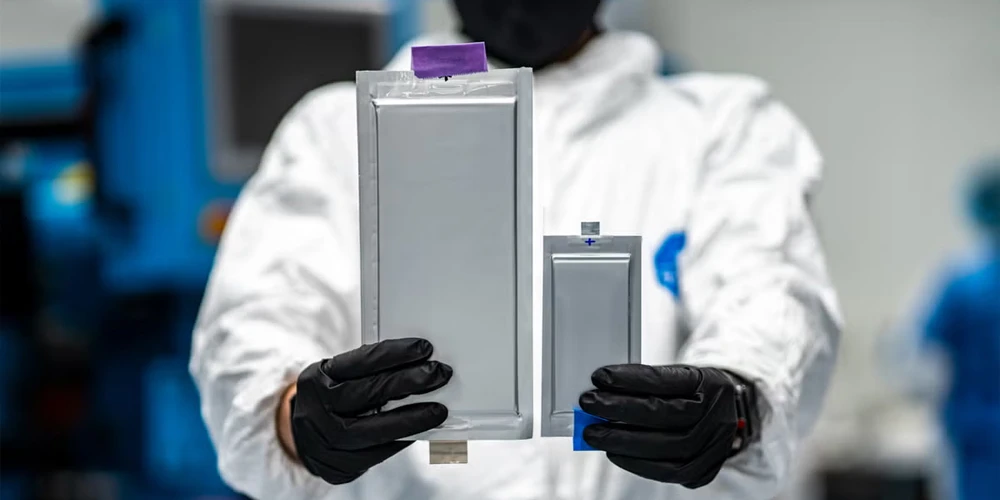
Festkörperbatterie
Element 1: Warum Festkörperphysik wichtig ist
Vier strukturelle Vorteile treiben die Investitionen in die Festkörperbatterietechnologie an. Jeder dieser Vorteile hat Auswirkungen auf die Fertigung, die in Technologieankündigungen oft vernachlässigt werden.
Sicherheit. Ersetzen eines brennbaren organischen flüssigen Elektrolyten durch einen nicht brennbarenFestelektrolyt Dadurch wird die Brennstoffquelle für ein thermisches Durchgehen entfernt. Die technische Realität ist jedoch komplexer. Sulfidelektrolyte reagieren mit Feuchtigkeit und setzen dabei Schwefelwasserstoff frei – der in Konzentrationen über 100 ppm giftig ist. Oxidelektrolyte sind chemisch stabil, aber spröde. Sicherheit in Festkörpersystemen bedeutet nicht die Abwesenheit von Gefahren. Es handelt sich um andere Gefahren, die andere Schutzmaßnahmen erfordern.
Energiedichte. Ein Festelektrolyt, der das Eindringen von Lithiumdendriten physikalisch verhindert, ermöglicht den Einsatz einer Lithiummetallanode – theoretische Kapazität 3.860 Milliamperestunden pro Gramm, im Vergleich zu 372 Milliamperestunden pro Gramm bei Graphit. Die technische Realität: Lithiumdendriten können auch in Festelektrolyten entlang der Korngrenzen wachsen. Ihre Unterdrückung erfordert Grenzflächenoptimierung – Beschichtungen, Zwischenschichten, Druckanwendung –, was die Prozesskomplexität und -kosten erhöht.
Breiter Temperaturbereich. Bestimmte Sulfidelektrolyte weisen eine hohe Ionenleitfähigkeit auch bei Temperaturen auf, bei denen flüssige Elektrolyte gefrieren oder träge werden. Dies vereinfacht das Wärmemanagement auf Packungsebene. Die Herausforderung in der Fertigung: Die Aufrechterhaltung der für Sulfide erforderlichen Trockenraumbedingungen bei gleichzeitiger Temperaturkontrolle entlang der gesamten Produktionslinie stellt eine Herausforderung für die Klimatechnik im Werksmaßstab dar.
Systemvereinfachung. Von Natur aus sicherere Zellen benötigen weniger Schutzstrukturen auf Packebene, was die Energiedichte des Systems erhöht. Bipolare Stapelung – bei der Zellen in Reihe in einem Gehäuse angeordnet sind – verbessert die Packeffizienz zusätzlich. Diese Vorteile zeigen sich in Kostenmodellen, nicht in Labordaten.
Element 2: Drei Elektrolytwege
Drei Festelektrolytfamilien dominieren die Entwicklung. Sie erfordern grundlegend unterschiedliche Herstellungsverfahren.
Oxidelektrolyte — LLZO UndLATP Oxide sind die vielversprechendsten Kandidaten – sie bieten hervorragende chemische Stabilität und ein breites elektrochemisches Fenster. Sie sind gegenüber Lithiummetall stabil und tolerieren Hochvoltkathoden. Ihre Ionenleitfähigkeit bei Raumtemperatur, typischerweise 10⁻⁴ bis 10⁻³ Siemens pro Zentimeter, erreicht nahezu die von flüssigen Elektrolyten. Die Herausforderung in der Herstellung: Oxide sind Keramiken. Sie müssen bei Temperaturen über 1000 °C gesintert werden, um die für die Ionenleitung notwendige Dichte zu erreichen. Während des Sinterns reagieren Elektrolyt und Kathodenmaterial an ihrer Grenzfläche und bilden hochohmige Sekundärphasen. Die Reduzierung der Sintertemperatur – durch Sinterhilfsmittel, Nanopartikel oder alternative Verarbeitungsmethoden – ist das zentrale Problem bei der Herstellung von Oxiden. Eine weitere Herausforderung ist mechanischer Natur: Dünne, dichte Keramikschichten sind spröde. Die Herstellung von Elektrolytschichten unter 50 Mikrometern – notwendig für eine wettbewerbsfähige Energiedichte – bei gleichzeitiger Aufrechterhaltung der mechanischen Integrität während der Zellmontage ist ein ungelöstes Problem in der Serienfertigung.
Sulfid-Elektrolyte Die LGPS-Familie und Argyrodite wie Li₆PS₅Cl erreichen bei Raumtemperatur eine Ionenleitfähigkeit von über 10⁻² Siemens pro Zentimeter. Dies ist höher als bei flüssigen Elektrolyten. Sulfide sind mechanisch weich und lassen sich durch Kaltpressen statt durch Hochtemperatursintern verdichten. Dies ist ein entscheidender Vorteil in der Fertigung: keine 1000-Grad-Öfen, keine Reaktionen an den Sintergrenzflächen. Der Nachteil ist die extreme Feuchtigkeitsempfindlichkeit. Sulfide reagieren irreversibel mit Wasser und setzen dabei H₂S frei. Die gesamte Fertigungskette – Mischen, Beschichten, Montage – muss bei einem Taupunkt von -50 °C oder darunter arbeiten. Bei einem Taupunkt von -50 °C enthält die Luft im Trockenraum weniger Feuchtigkeit als die Ausatemluft eines einzelnen Mitarbeiters. Eine Person, die den Raum betritt, ohne die Schleusenvorschriften zu beachten, kann den Taupunkt in weniger als einer Minute um 10 Grad erhöhen – und jede Charge des exponierten Sulfidelektrolyten wird unbrauchbar. Die Trockenrauminfrastruktur für die Sulfidverarbeitung ist keine bloße Erweiterung eines Trockenraums für Lithium-Ionen-Anlagen. Es handelt sich um eine völlig andere Anlagenklasse. TOB NEW ENERGY, deren Werk in Xiamen unter anderem Trockenräume umfasst, … mit nachgewiesener Taupunktkontrolle bei -50°C gehört zu den integrierten Anlagenlieferanten mit der für die Sulfidverarbeitung erforderlichen Umweltinfrastruktur.
Polymerelektrolyte – PEO-basierte Systeme sind am weitesten entwickelt – bieten den einfachsten Herstellungsprozess. PEO- und Lithiumsalzlösungen lassen sich mit geringfügigen Anpassungen auf bestehenden Rolle-zu-Rolle-Anlagen auftragen. Kein Sintern bei tausend Grad Celsius. Keine Trockenräume bei -50 °C. Der Nachteil: Die Ionenleitfähigkeit von PEO bei Raumtemperatur liegt bei 10⁻⁶ bis 10⁻⁵ Siemens pro Zentimeter – zwei bis drei Größenordnungen unter der von flüssigen Elektrolyten. Polymer-Festkörperzellen benötigen typischerweise Betriebstemperaturen von 60 bis 80 Grad Celsius, um nutzbare Leistung zu liefern. Dies beschränkt ihren Einsatz auf stationäre Speicher und spezielle industrielle Anwendungen. Kompositelektrolyte – PEO gemischt mit anorganischen Füllstoffen wie LLZO-Nanopartikeln – verbessern die Leitfähigkeit bei Raumtemperatur in den Bereich von 10⁻⁴ und verringern so die Lücke.
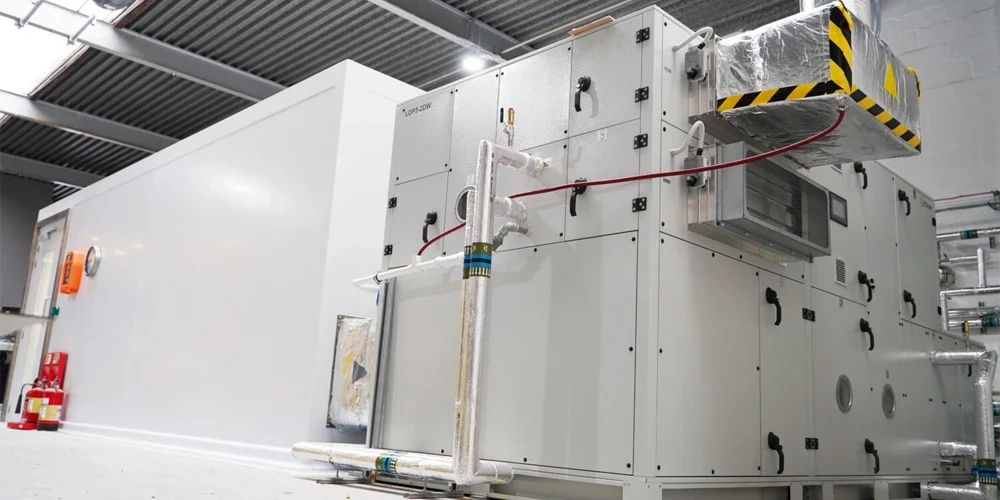
Trockenraum für Festkörperbatterie
Element 3: Herstellung der Realität durch Route
Der Engpass bei der Herstellung von Oxidzellen ist der Sinterprozess. Ein Tunnelofen, der Festkörperzellen bei über 1000 Grad Celsius verarbeitet, verbraucht Megawattstunden Strom und erfordert Investitionen in zweistelliger Millionenhöhe für eine Fabrik im Gigawattstundenmaßstab. Das Problem der Grenzflächenreaktion beim Co-Sintern ist noch nicht vollständig gelöst – aktuelle Lösungsansätze umfassen Kathodenoberflächenbeschichtungen mittels Sol-Gel- oder Sputterverfahren, was zusätzliche Prozessschritte und Kosten verursacht.
Der produktionstechnische Engpass bei der Sulfidroute ist dieTrockenraumDie Aufrechterhaltung eines Taupunkts von -50 bis -60 Grad Celsius in einer Produktionsanlage – mit Materialein- und -auslassschleusen, Personenschleusen und der zugehörigen Entfeuchtungsanlage – verursacht Investitions- und Betriebskosten, die die Kosten der Beschichtungs- und Montageanlagen selbst übersteigen können. Darüber hinaus sind Sulfide mit dem Standard-NMP/PVDF-Suspensionssystem inkompatibel. Sie erfordern unpolare Lösungsmittel wie Toluol, Xylol und Heptan sowie kompatible Bindemittel. Das bedeutet, dass das gesamte Beschichtungs- und Lösungsmittelrückgewinnungssystem für eine neue chemische Zusammensetzung ausgelegt werden muss. Für Unternehmen, die Anlagenlieferanten für die Festphasen-Sulfidherstellung evaluieren, ist das Vorhandensein oder Fehlen dieser Trockenrauminfrastruktur ein entscheidendes Kriterium: Ein Anbieter kann Sulfide verarbeiten oder nicht.
Der Flaschenhals bei der Polymertechnologie liegt in der Leistungsfähigkeit, nicht in der Herstellung. Die Anlagen sind vorhanden, der Prozess ist bekannt. Die Zellen funktionieren – bei 60 Grad Celsius. Für Anwendungen, die höhere Betriebstemperaturen zulassen, sind Polymer-Festkörperbatterien die kurzfristig realisierbare Lösung. Für die Automobil- und Unterhaltungselektronik – wo der Betrieb bei Raumtemperatur unerlässlich ist – benötigen Polymerelektrolyte jedoch Kompositformulierungen, die sich noch in der Entwicklung befinden.
Element 4: Ausrüstungsanforderungen – Ein anderer Maschinensatz
Die Herstellung von Festkörperbatterien verwendet nicht dieselben Anlagen wie die Lithium-Ionen-Batterieherstellung mit nur geringfügigen Anpassungen. Für mehrere kritische Schritte sind grundlegend andere Maschinen erforderlich.
Für die Sulfidverarbeitung werden Trockenräume benötigt, deren Taupunkte 10 bis 20 Grad niedriger liegen als die optimaler Lithium-Ionen-Trockenräume. Der Energieaufwand für die Beseitigung dieser zusätzlichen Feuchtigkeit steigt nicht linear, sondern exponentiell. Jedes zusätzliche Grad Taupunktabsenkung erfordert überproportional mehr Kühlleistung, da der Feuchtigkeitsgehalt der Luft gegen null tendiert.
Druckgesteuertes Stapeln ersetzt das herkömmliche Stapeln oder Wickeln. In einer Flüssigkeitszelle füllt der Elektrolyt die Zwischenräume zwischen Elektrode und Separator. In einer Festkörperzelle ist die Grenzfläche fest-fest. Um den Grenzflächenkontakt aufrechtzuerhalten, ist ein gleichmäßiger Außendruck über die gesamte Elektrodenfläche erforderlich. Zu geringer Druck führt zu einer hohen Grenzflächenimpedanz. Zu hoher Druck verursacht Risse in keramischen Elektrolyten. Die Stapelvorrichtungen für Festkörperzellen müssen einen präzisen Druck erzeugen und aufrechterhalten – eine Anforderung, die Stapelvorrichtungen für Flüssigkeitszellen nicht erfüllen.
Die Herstellung von Lithiummetallanoden stellt eine völlig neue Herausforderung an die Materialhandhabung. Lithiumfolie – typischerweise 20 bis 50 Mikrometer dick – ist weich, klebrig und reaktiv. Sie kann nicht mit denselben Walzen, Spannungsregelungssystemen und Schneidmechanismen wie Kupfer- und Aluminiumfolie verarbeitet werden. Anodenfreie Designs – bei denen Lithiummetall während der ersten Ladung direkt abgeschieden wird – eliminieren zwar die Handhabung der Lithiumfolie, verlagern die Herausforderung jedoch in den Formierungsschritt. Hier muss eine gleichmäßige Lithiumabscheidung über die gesamte Elektrodenfläche unter präzise kontrolliertem Druck und Stromdichte erreicht werden.
Die Anlagen zur Beschichtung und Abscheidung unterscheiden sich je nach Elektrolytverfahren. Sulfid-Suspensionsbeschichtungen erfordern Beschichtungsköpfe, die mit unpolaren Lösungsmitteln kompatibel sind, geschlossene Trocknungssysteme und die Rückgewinnung organischer Lösungsmittel – eine andere technische Anforderung als bei NMP-basierten Beschichtungen. Oxid-Elektrolyt-Abscheidungsverfahren können Dampfphasenverfahren wie CVD und PVD nutzen, die aus der Halbleiterindustrie und nicht aus der Batterieindustrie stammen. Es handelt sich um grundlegend verschiedene Fertigungsplattformen mit unterschiedlichen Kostenstrukturen und Durchsatzkapazitäten.
Element 5: Partnerschaften für die Industrialisierung
Die Unternehmen und Institutionen, die die Festkörperbatterietechnologie erfolgreich industrialisieren werden, sind diejenigen, die den Kreislauf zwischen Materialentwicklung und Fertigungstechnik schließen können – denn bei Festkörperbatterien handelt es sich um ein und dasselbe Problem.
Das Modell „universitäre Grundlagenforschung plus industrielle Umsetzung“, das sich bei Lithium-Ionen-Batterien bewährt hat, ist für Festkörperbatterien noch wichtiger. Die Herausforderungen im Bereich der Werkstoffe – Grenzflächenstabilität, Dendritenunterdrückung, Elektrolytverarbeitung – erfordern das grundlegende Verständnis, das akademische Labore vermitteln. Die Herausforderungen in der Fertigung – Reinraumtechnik, druckkontrolliertes Stapeln, Umgang mit Lithiummetall – erfordern die Produktionserfahrung der Anlagenhersteller. Beides allein kann das Problem nicht lösen.
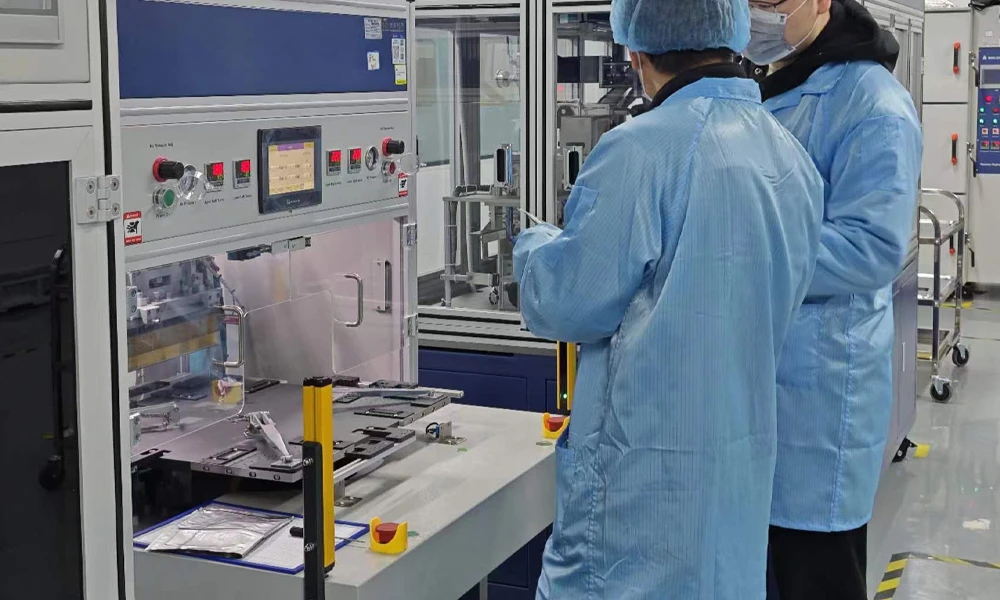
Festkörperbatterieforschung im gemeinsamen Labor von TOB
Agemeinsames Universitäts-Unternehmenslabor Die Zusammenarbeit zwischen TOB NEW ENERGY und der Festkörperbatterie-Forschungsgruppe der Central South University basiert auf diesem Prinzip. Die universitäre Forschung zu Elektrolytmaterialien und Grenzflächenmechanismen fließt in die Geräteentwicklung und Prozessgestaltung ein. Daten aus der Pilotanlage zur Herstellbarkeit geben die Richtung für die universitäre Forschung vor. Es handelt sich hierbei nicht um eine Sponsoring-Vereinbarung, sondern um eine partnerschaftliche Ingenieurkooperation – eine von mehreren solchen Partnerschaften im chinesischen Batterieforschungssektor, die akademische Erkenntnisse mit der industriellen Anwendung verbinden.
Element 6: Realistische Zeitabläufe
Die Industrialisierung der Festkörperbatterietechnologie wird kein einmaliges Durchbruchsereignis sein. Sie wird vielmehr eine Reihe von technischen Problemen darstellen, die über Jahre hinweg nacheinander gelöst werden.
Festkörperzellen auf Polymerbasis und aus Polymerverbundwerkstoffen erobern derzeit Nischenmärkte außerhalb der Automobilindustrie – stationäre Speichersysteme, Industrieanlagen und Anwendungen, bei denen erhöhte Betriebstemperaturen akzeptabel sind. Diese Einsätze liefern die Fertigungserfahrung, die die nächste Generation prägen wird.
Die Entwicklung von auf Sulfiden basierenden, für die Automobilindustrie geeigneten Zellen ist auf dem Weg zur Serienproduktion im Zeitraum 2027/2028, was mit den von Toyota, Samsung SDI und CATL veröffentlichten Zeitplänen übereinstimmt. Die Produktionsinfrastruktur – Trockenräume, Anlagen zur Beschichtung mit unpolaren Lösungsmitteln, Lithiummetall-Handhabungssysteme – wird derzeit aufgebaut. Die Zellen, die 2028 vom Band laufen sollen, werden bereits heute auf Pilotanlagen als Prototypen gefertigt.
Oxidbasierte Festkörperzellen, die sowohl die Herausforderungen des Sinterns als auch der mechanischen Integrität bewältigen müssen, sind für eine erste Produktion nach 2028 vorgesehen. Halbfeste Ansätze – Oxidelektrolyte in Kombination mit geringen Mengen flüssigen Elektrolyten – könnten als Brückentechnologie früher auf den Markt kommen.
Für Batteriehersteller und Investoren ist es heute nicht ratsam, auf die vermeintlich beste Elektrolyttechnologie zu setzen. Vielmehr sollten sie frühzeitig Produktionsdaten für diejenige Technologie sammeln, die am besten zu ihrer Anwendung passt – im Pilotmaßstab, auf produktionsnahen Anlagen und mit dem angestrebten Zelldesign. Unternehmen, die damit 2026 beginnen, verfügen zum Marktstart über drei Jahre Erfahrung in der Fertigung. Unternehmen, die auf die „Bewährtheit“ der Technologie warten, werden drei Jahre im Rückstand sein.
Zusammenfassung der Festkörperbatterieherstellung: Festkörperbatterien ersetzen brennbare flüssige Elektrolyte durch feste Elektrolyte und ermöglichen so Lithiummetallanoden und intrinsisch sicherere Zellen. Drei Elektrolytverfahren dominieren: Oxide, die Hochtemperatursintern erfordern, Sulfide, die extreme Trockenraumbedingungen mit einem Taupunkt von -50 bis -60 Grad Celsius benötigen, und Polymere, die den einfachsten Herstellungsweg bieten, jedoch die Leistung bei Raumtemperatur beeinträchtigen. Die Herstellung von Festkörperzellen erfordert grundlegend andere Anlagen – druckkontrolliertes Stapeln für Fest-Fest-Grenzflächen, Lithiummetall-Handhabungssysteme und Beschichtungsanlagen, die mit unpolaren Lösungsmittelsystemen kompatibel sind. Der Zeitplan für die Industrialisierung ist vom jeweiligen Verfahren abhängig: Polymerverbundzellen erobern derzeit Nischenmärkte, Sulfid-Automobilzellen werden voraussichtlich zwischen 2027 und 2028 auf den Markt kommen, und Oxid-Festkörperzellen sind für die Zeit nach 2028 geplant. Erfolgreiche Partnerschaften setzen die Integration von Materialwissenschaft und Fertigungstechnik voraus – eine Fähigkeit, die das Kooperationsmodell zwischen Universitäten und Unternehmen, wie beispielsweise das gemeinsame Labor von TOB NEW ENERGY mit der Central South University, gezielt bereitstellen soll.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns