Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Startseite
- >
- Andere Geräte
- >
- Wickelkerne für Elektrodenrollen
Kategorien
Heiße Produkte
Loading...
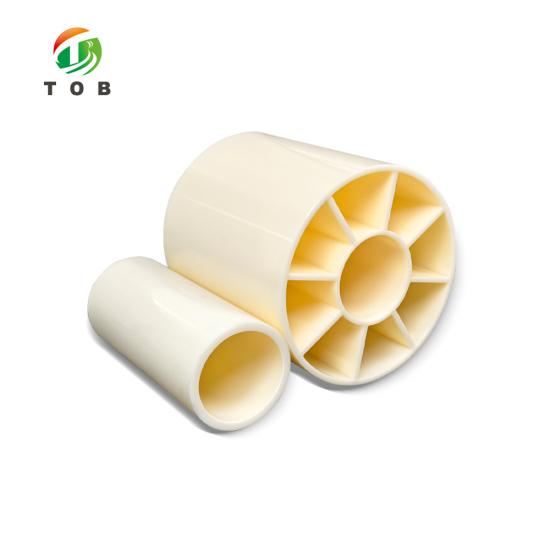


Wickelkerne für Elektrodenrollen
Marke:
TOB NEW ENERGYArt.-Nr.:
TOB-WR-SeriesBestellung (moq):
1Zahlung:
L/C, T/TProduktherkunft:
ChinaHafen:
XIAMEN
Wickelkerne Spulen für Elektrolytrollen - TOB-WR Serie
1 bis 8 Zoll Bohrungen, 4 bis 3000 mm Längen, wobei Durchmesser, Rundlaufabweichung und Geradheit bei etwa der Hälfte der Toleranz liegen, die für dieselbe Größe anderswo angegeben wird
Produktübersicht und ideale Anwendungen
Eine Elektrodenrolle ist nur so präzise wie der Kern, auf den sie gewickelt ist. Der Kern ist die rotierende Referenz für den Abwickelständer, den Kalander und die Schmiermaschine, und jeder Fehler, den der Kern aufweist, geht direkt als Rundlauffehler, Kantenlauf oder Spannungsrippe in die Rolle ein, was sich später als Beschichtungsdickenvariation äußert. Die TOB-WR-Serie ist der Kern, den wir für diese Aufgabe liefern: 1 bis 8 Zoll Bohrungen, 4 bis 3000 mm Längen und vier Toleranzen – Außendurchmesser, Bohrung, Rundlaufabweichung und Geradheit –, die enger gehalten sind als bei Kernen, die üblicherweise in derselben Nenngröße angeboten werden.
Die Serie ist für den mehrfachen Gebrauch statt für einen einmaligen Durchlauf durch die Anlage gebaut. Bohrungen von 1 Zoll bis 8 Zoll decken die Dorne auf Laborbeschichtungsanlagen und Produktionswicklern gleichermaßen ab; Längen von 4 mm bis 3000 mm decken alles von einer kurzen Schnittlänge bis hin zu einem Produktionskern in voller Breite ab. Wo keine Standardgröße passt, werden Bohrung, Wandstärke und Länge nach Maß gefertigt, was einen Großteil der auf dieser Seite gezeigten Kerne ausmacht, die die Werkstatt verlassen.
Ideal für:
- Elektrodenbeschichtungsanlagen, bei denen die Rolle unter Spannung abwickelt und jeder Kernfehler am Beschichtungsspalt zu Bahnlaufabweichungen führt
- Kalander und Walzpressen, bei denen die Elektrode nach der Verdichtung wieder auf einen Kern aufgewickelt wird
- Schneiden und Trennen, bei denen die fertige schmale Rolle auf einem frischen Kern rund laufen muss
- Vakuumtrocknung, bei der die Rolle auf ihrem Kern gebacken und danach wiederverwendet wird
- Laborbeschichtungsanlagen mit 1-Zoll- oder 3-Zoll-Dornen und Pilotlinien, die zwischen beiden wechseln
- Forschungsgruppen, die mit kurzen Schnittlängen arbeiten, bei denen ein 3000-mm-Kern nicht die Lösung ist
Diese Seite behandelt den Kern selbst, nicht die Hardware darum herum. Die Welle, das Futter oder der Spreizdorn, der den Kern trägt, gehört zur Maschine: Wenn Sie diese Seite der Anlage benötigen, ist die automatische Wickel- und Abwickelvorrichtung für die Batterieelektrodenrollenverarbeitung die Seite, die Sie lesen sollten. Ein Kern kann auch keine Bahn korrigieren, die ohnehin schon verläuft – er kann nur vermeiden, dies noch zu verschlimmern.
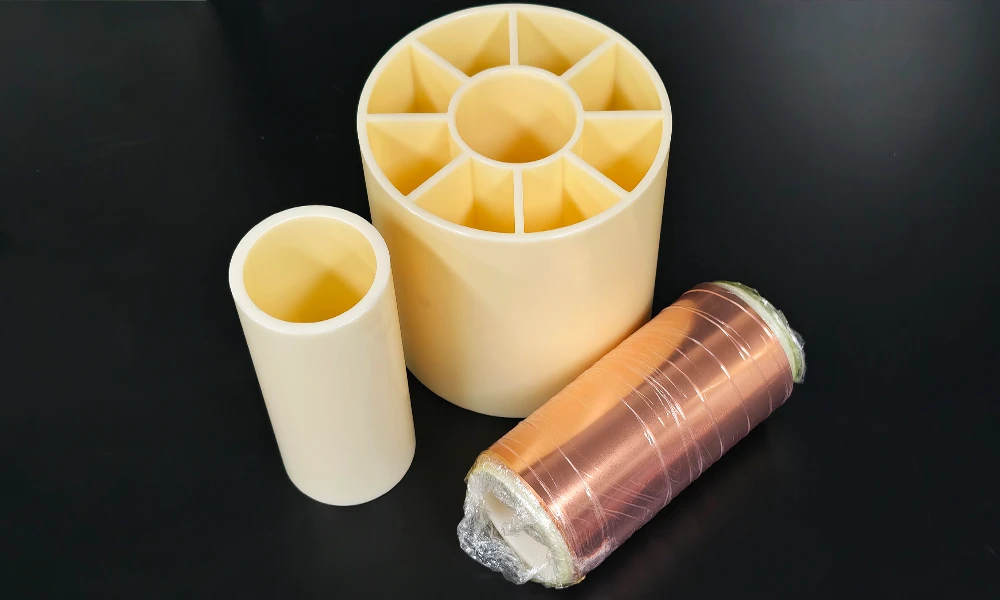
Eine Kupferfolienrolle, gewickelt auf einem unserer kleinen Kerne, neben zwei blanken Kernen mit unterschiedlichen Bohrungen.
Vollständige technische Daten
Drei Dinge entscheiden darüber, ob ein Kern auf Ihrer Anlage verwendbar ist: worauf er passt, welche Toleranz er einhält und woraus er in der Wand besteht. Die folgenden Tabellen behandeln die ersten beiden. Zuerst kommt das Größenraster, dann die Größen, die wir am häufigsten vorrätig haben, gefolgt von der Toleranztabelle, die diese Serie von den Kernen unterscheidet, die normalerweise bei derselben Nenngröße angeboten werden.
1. Größenraster
| Artikel | Bereich |
|---|---|
| Bohrung, Innendurchmesser | 1 bis 8 Zoll |
| Länge | 4 bis 3000 mm |
| Außendurchmesser und Wand | Wird durch die von Ihnen bestellte Bohrung bestimmt; die Größen, die wir am häufigsten führen, finden Sie in der nächsten Tabelle |
| Sonderanfertigung | Bohrung, Wandstärke und Länge außerhalb der Standardgrößen können nach Maß gefertigt werden |
2. Am häufigsten vorrätige Größen
| Bohrung, Innendurchmesser | Wandstärke | Länge |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 bis 2000 mm |
| 153 mm | 11,5 mm | 35 bis 2000 mm |
Dies sind die drei Größen, die wir am häufigsten herstellen, und nicht die Grenze dessen, was wir fertigen können. Eine Bohrung, die nicht auf dieser Liste steht, ist eine Anfrage, keine Ablehnung.
3. Toleranz im Vergleich zu derselben Größe an anderer Stelle
| Artikel | Einheit | Andere Lieferanten, 3 Zoll x 8,5 mm | TOB-WR, 3 Zoll x 8,5 mm |
|---|---|---|---|
| 1. Außendurchmesser | mm | 0,2 | 0,1 |
| 2. Innendurchmesser | mm | 0,4 | 0,25 |
| 3. Rundlaufabweichung | mm | 0,2 | 0,12 |
| 4. Geradheit | mm pro 600 mm | 0,52 | 0,2 |
Alle vier Werte sind in mm angegeben und beziehen sich auf dieselbe Nenngröße, eine 3-Zoll-Bohrung mit einer 8,5-mm-Wand. Die linke Spalte zeigt die Toleranz, die für vergleichbare Kerne anderer Lieferanten angegeben wird; die rechte Spalte zeigt die Werte, auf die diese Serie geprüft wird. Beide sollten anhand eines Musters überprüft werden, bevor Sie sich auf eine Produktionsmenge festlegen.
4. Auf dieser Seite verwendete Abmessungen

Schnitt durch einen Kern: D ist der Außendurchmesser, auf den die Bahn gewickelt wird, d ist die Bohrung, die auf Ihren Dorn passen muss, L ist die Länge.
| Außendurchmesser D | Innendurchmesser d | Länge L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Unter 300 |
Maße in mm. Die 76,5-mm-Bohrung ist bei einer Länge von 500 bis 800 mm für drei Außendurchmesser aufgeführt; die 152,7-mm-Bohrung bei einer Länge unter 300 mm. Nennen Sie uns die gewünschte Bohrung, und wir bestätigen Ihnen den passenden Außendurchmesser schriftlich vor der Auftragsvergabe.
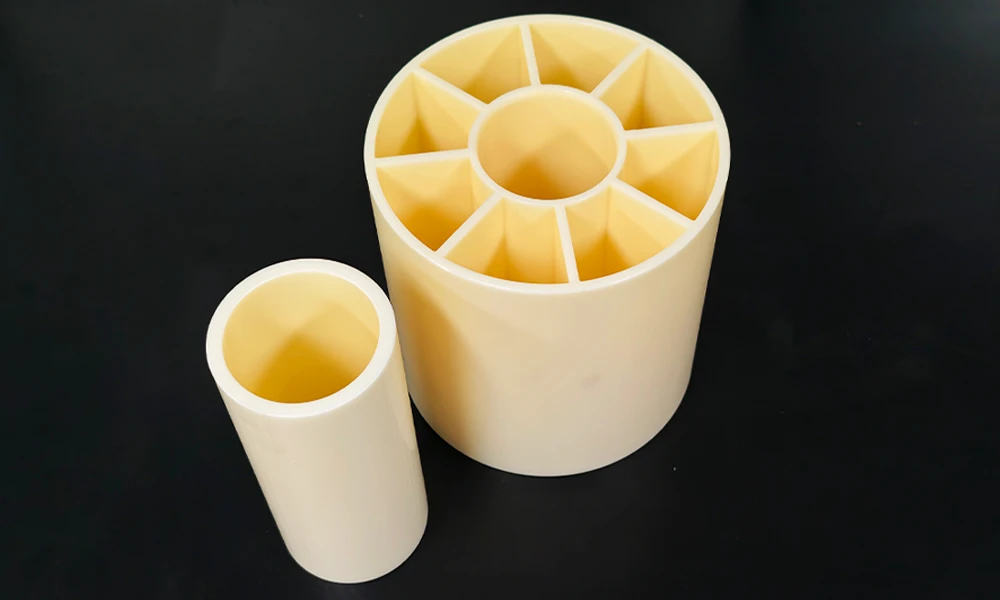
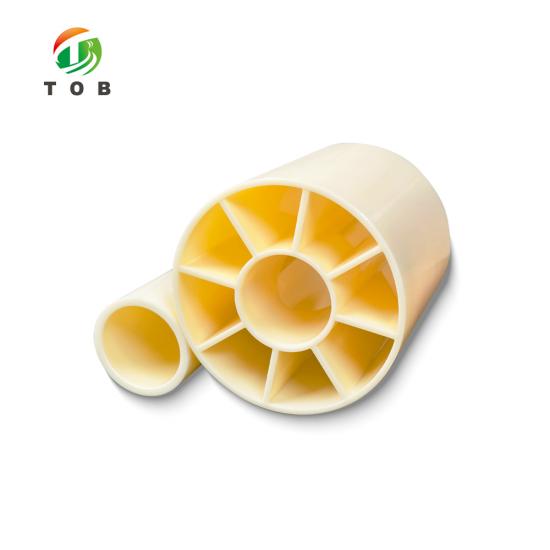
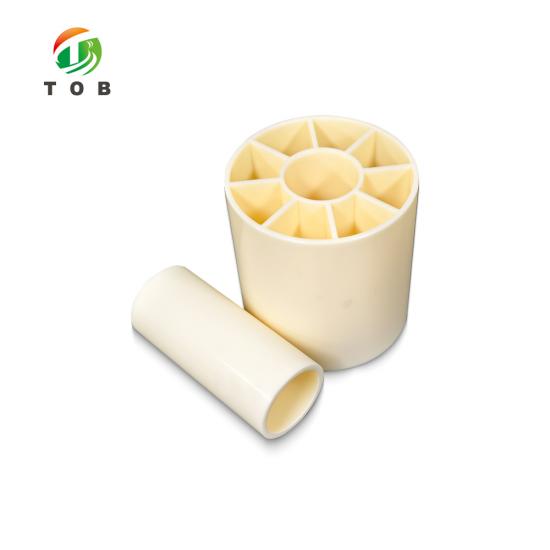
Zwei Bohrungen aus dem TOB-WR-Sortiment, beide innen gerippt. Bohrungen, Wandstärke und Länge werden entsprechend der von Ihnen in der Bestellung angegebenen Größe gefertigt.
Serienbereich und Spezifikation
Eine Kernbestellung erfordert vier Zahlen und ein Gewicht. Die vier Zahlen sind Innendurchmesser, Wandstärke, Länge und die Toleranz, die Sie geprüft haben möchten; das Gewicht ist die gewickelte Rolle, die der Kern tragen muss. Nennen Sie uns diese fünf Angaben, und Sie erhalten ein Angebot mit einem spezifischen Kern, anstatt einer Spanne, die Sie später erst eingrenzen müssen.
- Innendurchmesser – zwischen 1 Zoll und 8 Zoll. Der Innendurchmesser muss beim Lösen frei über den Spanndorn gleiten und beim Bestücken die Rolle sicher halten, weshalb die Innendurchmessertoleranz mit 0,25 mm und nicht mit 0,4 mm angegeben wird.
- Wandstärke – 6, 8 oder 11,5 mm bei den drei Standardinnendurchmessern. Die Wand trägt die Rolle; eine dünne Wand verformt sich bei einer schweren Rolle unter Spannung, und diese Verformung bleibt nach dem Abwickeln in der Elektrode erhalten.
- Länge - 4 mm bis 3000 mm. Alles, was kürzer als die Bahnbreite ist, lässt die Kante ungestützt; alles, was länger ist, muss in den Spanfutterbereich der Maschine passen.
- Toleranz - Die vier Werte in Tabelle 3 sind diejenigen, auf die diese Serie geprüft wird. Wenn Ihre Linie erfordert, dass einer davon enger gehalten wird, geben Sie an, welcher, und er wird Bestandteil des Angebots.
Nichts von den obigen Größen ist festgelegt. Bohrungen außerhalb von 1 bis 8 Zoll, Wandstärken abseits der drei aufgeführten und Längen außerhalb von 4 bis 3000 mm werden alle auf Bestellung gefertigt – das ist der übliche Weg für eine Linie, die bereits um einen bestimmten Dorn herum gebaut wurde.
Warum vier Toleranzen über den Ballen entscheiden, nicht nur eine
Die meisten Kernbestellungen basieren auf einer einzigen Zahl: dem Innendurchmesser. Es ist die Zahl, die auf den Spanndorn passen muss, also wird sie überprüft. Aber den Ballen kümmert nicht nur der Innendurchmesser. Was der Beschichtungsspalt sieht, ist die äußere Oberfläche der gewickelten Rolle, und diese Oberfläche trägt die Summe aus vier separaten Fehlern – wie rund die Außenseite ist, wie weit der Innendurchmesser aus der Mitte sitzt, wie gerade der Kern über seine Länge ist und wie gut der Innendurchmesser auf die Welle passt.
Die Exzentrizität ist der Faktor, der die Leute überrascht. Sie ist der Versatz zwischen der Achse des Innendurchmessers und der Achse der äußeren Oberfläche, sodass ein Kern mit 0,2 mm Exzentrizität eine Oberfläche präsentiert, die sich einmal pro Umdrehung um diesen Betrag hebt und senkt. Bei einer mit hoher Geschwindigkeit laufenden Beschichtungsanlage ist dies kein Schönheitsfehler: Es ist eine periodische Änderung der Bahnführung, die sich als Dickenschwelle mit derselben Frequenz in der Beschichtung niederschlägt. Die Einhaltung einer Exzentrizität von 0,12 mm statt 0,2 mm beseitigt grob 40 Prozent dieser Bewegung, bevor die Bahn sie überhaupt zu Gesicht bekommt.
Die Geradheit funktioniert anders. Ein Kern, der über seine Länge durchgebogen ist, bewegt die Bahn nicht auf und ab, sondern führt sie seitlich. Die Bahnregelung verbringt den Lauf dann damit, eine Drift zu korrigieren, die der Kern immer wieder neu einbringt, und die Kantenposition an der Schneidemaschine wandert entsprechend mit. Aus diesem Grund wird die Geradheit pro 600 mm angegeben und nicht als einzelner Wert – eine Durchbiegung ist eine Rate, und je länger der Kern, desto mehr davon sammelt sich an. Bei 0,52 mm pro 600 mm kann ein 2000 mm langer Kern weit über einen Millimeter Durchbiegung aufweisen; bei 0,2 mm pro 600 mm tut er das nicht.
Die Innendurchmessertoleranz ist eine Frage der Passung, und beide Fehlerrichtungen kosten Geld. Ist sie zu lose, rutscht der Kern unter dem Wickeldrehmoment auf dem Spanndorn durch, was sich eher als Stufe in der Rolle denn als Drift bemerkbar macht. Ist sie zu fest, lässt sich der Kern im kalten Zustand nicht aufschieben, sodass der Bediener ihn entweder mit Gewalt aufbringt oder erwärmt – und beides beschädigt den Innendurchmesser, den die nächste Prüfung messen wird. Eine Innendurchmessertoleranz von 0,25 mm bei einem 3-Zoll-Kern ist eng genug, um das Drehmoment zu halten, und lose genug, um ihn von Hand aufzustecken.
Der Vergleich in Tabelle 3 sollte eher als Behauptung denn als Fakt betrachtet werden, bis Sie ihn nachgemessen haben. Die linke Spalte zeigt die Toleranz, die für vergleichbare Kerne anderer Lieferanten bei gleicher Nenngröße angegeben wird; die rechte Spalte zeigt die Werte, auf die diese Serie geprüft wird. Bestellen Sie jeweils ein Exemplar, setzen Sie eine Bügelmessschraube und eine Messuhr an, und entweder hält die Tabelle, was sie verspricht, oder eben nicht – was eine bessere Grundlage für einen Produktionsauftrag ist als jeder Katalog.
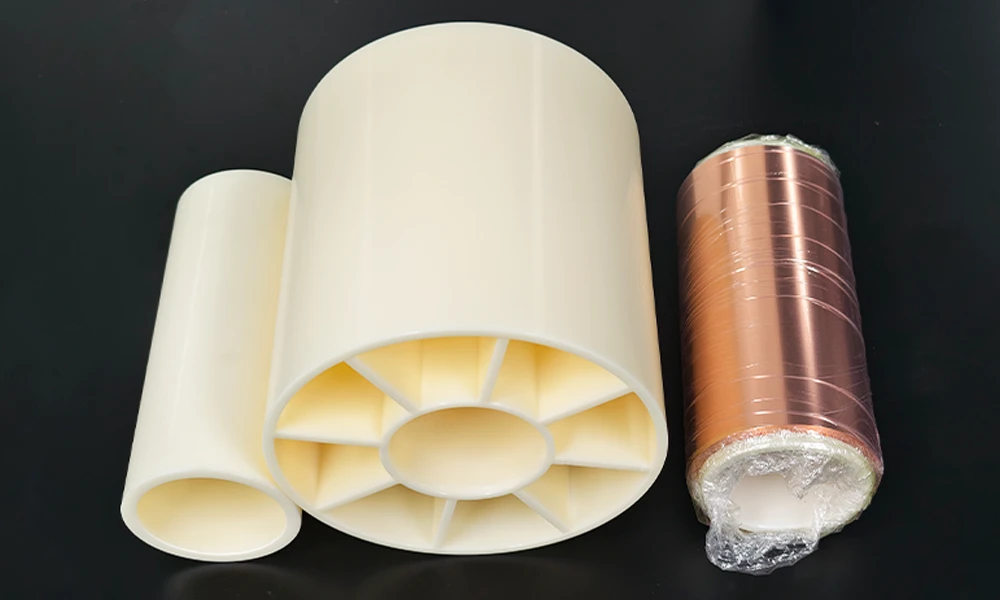
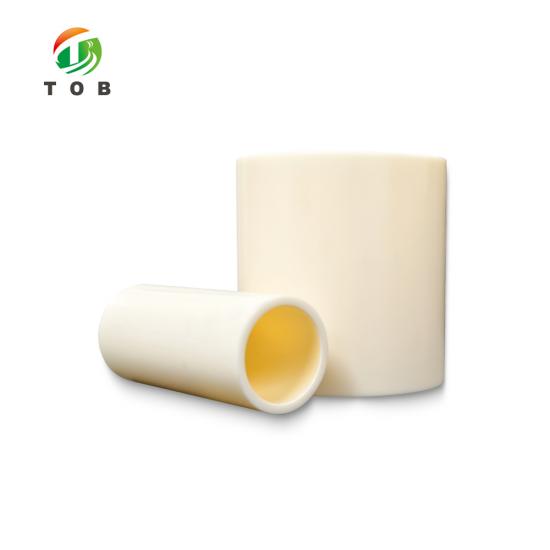
Kern und Rolle nebeneinander: Die von Ihnen gewählte Wandstärke muss die Rolle tragen, nicht nur zentrieren.
Wichtige technische Merkmale
- Innendurchmesserbereich von 1 Zoll bis 8 Zoll.Eine Serie deckt eine Labor-Beschichtungsanlage mit einem 1-Zoll-Spanndorn und einen Produktionswickler mit einer 6- oder 8-Zoll-Welle ab, sodass eine Pilotlinie bei der Skalierung den Kernlieferanten nicht wechseln muss.
- Bohrung eingehalten auf 0,25 mm bei 3 Zoll. Straff genug, um das Wickelmoment ohne Durchrutschen zu übertragen, lose genug, dass sich der Kern noch von Hand auf den Spanndorn schieben lässt.
- Außendurchmesser eingehalten auf 0,1 mm. Die Hälfte der Toleranz, die andernorts für dieselbe Größe angegeben wird, was der Wert ist, der bestimmt, mit wie viel Rundlauffehler die Rolle beginnt.
- Exzentrizität eingehalten auf 0,12 mm. Der Versatz zwischen Bohrungsachse und Außenachse, geprüft statt angenommen – er ist die Ursache für die einmal pro Umdrehung auftretende Welligkeit, die eine Beschichtungsanlage nachgeschaltet nicht entfernen kann.
- Geradheit eingehalten auf 0,2 mm pro 600 mm. Eine Rate, kein Gesamtwert, skaliert also mit dem von Ihnen bestellten Kern, anstatt sich hinter einer kurzen Bezugslänge zu verbergen.
- Drei Wandoptionen, 4 mm bis 3000 mm Längen. 6, 8 und 11,5 mm Wandstärken bei den Standardbohrungen, wobei die Länge auf die von Ihnen gefahrene Bahnbreife statt auf eine Lagergröße zugeschnitten ist.
- Gerippte Wand, verschiedene Bohrungsgrößen. Die auf den Fotos sichtbaren Innenrippen sorgen dafür, dass die Wand bei den Gewichten, die diese Kerne tragen, steif bleibt; das Bohrungs- und Rippenmuster richtet sich nach der von Ihnen bestellten Größe.
Handhabung, Lagerung und Inspektion
1. Laden eines Kerns
- Messen Sie vor dem Laden. Die beiden entscheidenden Werte sind die Bohrung und der Außendurchmesser, und beide sollten eher an der Maschine überprüft als dem Etikett vertraut werden.
- Schieben Sie den Kern von Hand auf. Wenn er Kraft benötigt, untersuchen Sie den Spanndorn auf Grate oder angetrocknete Schlichte, bevor Sie die Bohrung erweitern – die Bohrung ist das einzige Maß, das Sie nicht rückgängig machen können.
- Setzen Sie den Kern vollständig an der Futter-Anlagefläche an. Ein Kern, der über das Ende des Spanndorns hinausragt, läuft, als wäre er verbogen, ganz gleich, was sein Geradheitswert besagt.
- Lassen Sie einen Kern für den gesamten Lauf auf demselben Spanndorn. Das Umsetzen zwischen Futtern mitten im Rollenlauf führt den Passungsfehler wieder ein, mit dem Sie begonnen haben.
- Drehen Sie den bestückten Kern vor dem Start einmal von Hand durch. Ein sichtbares Taumeln bei niedriger Drehzahl lässt sich jetzt kostengünstiger erkennen als nach 800 mm beschichteter Elektrode.
2. Lagerung und Inspektion
- Auf einem Gestell lagern, nicht auf dem Boden. Ein Kern, auf den getreten oder über den gerollt wurde, weist eine Abflachung an seinem Außendurchmesser auf, und keine Inspektion bemerkt dies, sobald die Bahn darüber aufgewickelt ist.
- Kerke von Wärmequellen fernhalten und vor direktem Sonnenlicht schützen. Ein Kern, der sich bei der Lagerung unrund verformt hat, nimmt beim Einlegen seine Form nicht wieder an.
- Vor jeder Wiederverwendung inspizieren: Bohrung mit einem Grenzdorn oder Messschieber, Außendurchmesser mit einem Mikrometer an zwei Positionen und ein Lineal über die Länge, um eine Durchbiegung zu erkennen.
- Einen Kern ausmustern, wenn sich die Messwerte verändern, nicht wenn er schlecht aussieht. Ein Kern, der die vier Werte in Tabelle 3 einhält, erfüllt weiterhin seine Aufgabe, selbst wenn die Außenseite Kratzer aufweist.
Kerke reisen mit der Rolle, nicht mit der Anlage. Wenn die Rolle den Beschichtungsraum zum Trocknen oder Schneiden verlässt, sind das Vakuumtrockner für Batterieelektrodenrollen und die Abwickel- und Aufwickelvorrichtung für aufgerollte Materialien die beiden Seiten, die die Rolle dort übernehmen, wo diese hier aufhört.
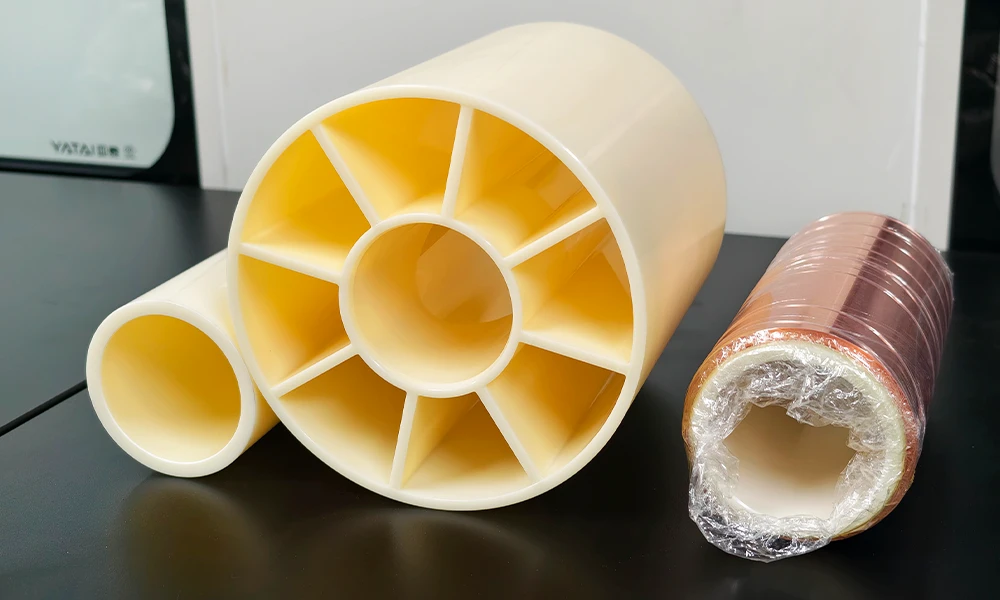
Dasselbe Paar direkt. Der eigene Kern der Rolle ist im Inneren der Folie sichtbar, was die Oberfläche ist, die bestimmt, wie ruhig die Rolle läuft.
Engineering-FAQ
F1: Mein Spanndorn ist 3 Zoll groß. Passt eine Bohrung von 76,5 mm?
Drei Zoll entsprechen 76,2 mm, sodass eine Bohrung von 76,5 mm ein radiales Spiel von etwa 0,15 mm ergibt – genug, um sie von Hand aufzuschieben, aber nicht genug, um zu rutschen. Der zu prüfende Wert ist Ihr Spanndorn, nicht die Nennmaßgröße: Wenn das Maß über dem Soll liegt, beginnt die Bohrungstoleranz von 0,25 mm das Spiel aufzuzehren. Senden Sie uns den gemessenen Spanndornndurchmesser, und die Bohrung wird passend dazu angeboten.
F2: Was bewirkt eine Exzentrizität von 0,12 mm tatsächlich bei meiner Beschichtung?
Sie bewirkt eine Bewegung dieser Größe einmal pro Umdrehung im Bahnpfad. Bei 0,12 mm statt 0,2 mm haben Sie etwa 40 Prozent der Bewegung eliminiert, bevor die Bahnsteuerung oder der Beschichtungsspalt diese ausgleichen muss. Sie werden es bei einem einzelnen Durchgang nicht sehen; Sie werden es als periodisches Dickenband sehen, sobald die Rolle mit hoher Geschwindigkeit betrieben wird.
F3: Warum wird die Geradheit pro 600 mm angegeben und nicht als Gesamtwert?
Weil sich eine Durchbiegung kumuliert. Ein Kern, der auf 600 mm Länge innerhalb von 0,2 mm gerade ist, kann auf 2000 mm Länge immer noch um fast 0,7 mm abweichen, und ein einzelner Gesamtwert würde dies verschleiern. Die Angabe pro 600 mm nennt Ihnen den Wert, sodass Sie ermitteln können, was Ihre eigene Kernlänge bewirken wird.
F4: 6, 8 oder 11,5 mm Wandstärke – wie wähle ich aus?
Die Wand trägt die aufgewickelte Rolle, richtet sich also nach dem Rollengewicht und der Wickelspannung, nicht nach dem Spanndorn. Nennen Sie uns das Rollengewicht, die Bahnbreite und die Spannung, und wir sagen Ihnen, welche der drei Varianten ausreicht. Wenn Sie eine dickere Wand als nötig wählen, erhöht sich das Kerngewicht bei jeder von Ihnen gehandhabten Rolle.
F5: Kann ich eine Bohrung bestellen, die nicht auf Ihrer Liste steht?
Ja. Die Liste umfasst Bohrungen von 1 bis 8 Zoll und Längen von 4 bis 3000 mm, und alles außerhalb dieser Maße wird auf Bestellung gefertigt. Maßanfertigungen sind der übliche Weg für eine Anlage, die um einen bestimmten Spanndorn herum gebaut wurde und nicht umgekehrt.
F6: Wie überprüfe ich die Toleranzangabe, bevor ich eine Produktionsbestellung erteile?
Bestellen Sie einen Kern in der benötigten Größe und messen Sie ihn nach. Bohrung mit einem Grenzdorn oder Innenmessschieber, Außendurchmesser an zwei um 90 Grad versetzten Positionen, Exzentrizität mit einer Messuhr an der Außenfläche, während sich der Kern auf seiner Bohrung dreht, Geradheit mit einem Lineal über die Länge. Wenn die vier Werte aus Tabelle 3 auf das Muster zutreffen, treffen sie auch auf die Bestellung zu.
Nennen Sie uns die Bohrung, die Wandstärke, die Länge sowie das Gewicht der Rolle, die Sie aufwickeln, und wir melden uns mit einer Kernspezifikation und deren Toleranz, nicht mit einem Bereich.
E-Mail: tob.amy@tobmachine.com | Telefon und WhatsApp: +86 181 2071 5609
Geprüft von: Science Wang, Six Sigma Black Belt, Battery Lines | Zuletzt aktualisiert: 2026-10-26
Vorherige:
Dummy-Modell für prismatische ZellenNächste:
Automatischer Klebebandabroller
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.




 Abonnieren Sie uns