Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
- So wählen Sie einen professionellen Anbieter von Batterieausrüstung für die Großserienfertigung aus
Automatisierte vs. manuelle Batteriemontage: Analyse von Kosten, Qualität und Durchsatz
Von Dany Huang, Ph.D.
Betreten Sie eine Batteriemontagehalle während einer Produktionsschicht. Links arbeiten Bediener in Reinraumanzügen in einem gleichmäßigen Rhythmus: Sie richten Elektrodenfolien aus, positionieren Separatorschichten und führen Komponenten in Vorrichtungen ein. Jede Bewegung ist präzise. Jede Zelle benötigt mehrere Minuten. Rechts läuft eine automatisierte Linie in einem Tempo, dem das menschliche Auge kaum folgen kann: Roboterarme greifen und platzieren Elektrodenstapel in weniger als einer Sekunde, Laserschweißköpfe pulsieren in Millisekunden-Impulsen, und alle paar Sekunden werden fertige Zellen gefertigt. Gleiche Produktspezifikationen. Zwei völlig unterschiedliche Herangehensweisen an die Herstellung.
Die Frage, vor der jeder Batteriehersteller steht – vom Start-up bis zur Gigafabrik –, lautet nicht, ob Automatisierung besser ist. Sondern: Wo auf dem Spektrum zwischen manueller und vollautomatisierter Fertigung ist die Wirtschaftlichkeit bei Ihrem Produktionsvolumen, Produktmix und Qualitätsanspruch sinnvoll? TOB NEUE ENERGIEEiner der in China ansässigen Hersteller, die das gesamte Spektrum abdecken, fertigt sowohl vollautomatisierte Produktionslinien als auch halbautomatisierte Arbeitsplätze – eine doppelte Kompetenz, die die Analyse in diesem Artikel prägt. Dieser Artikel beschreibt den Entscheidungsrahmen.
Kapitel 1: Was die Versammlung tatsächlich umfasst
Die Batteriemontage umfasst sechs Kernprozessschritte, von denen jeder eine unterschiedliche Empfindlichkeit gegenüber Präzision und eine unterschiedliche Anfälligkeit für menschliche Variabilität aufweist.
Elektrodenschneiden und -spalten.Beschichtete und kalandrierte Elektrodenspulen werden auf präzise Abmessungen zugeschnitten. Die Maßgenauigkeit – typischerweise innerhalb von ±0,1 bis 0,2 Millimetern – beeinflusst direkt die Ausrichtungsgenauigkeit beim nachfolgenden Stapeln oder Wickeln.
Stapeln oder Aufwickeln.Elektrodenfolien und Separatorschichten werden zur Zellstruktur zusammengefügt. Dieser Montageschritt hat den größten Einfluss auf die Zellleistung – Innenwiderstand, Energiedichte und Zyklenlebensdauer hängen alle von der hier festgelegten Geometrie ab.
Laschenschweißen.Die positiven und negativen Elektrodenanschlüsse werden üblicherweise mittels Ultraschall- oder Laserschweißen mit den Stromabnehmerklemmen verbunden. Die Schweißnahtqualität und -festigkeit bestimmen direkt den Innenwiderstand der Zelle und deren Langzeitstabilität. Dies ist einer der qualitätssensibelsten Schritte im gesamten Montageprozess.
Gehäuse.Die Elektrodenanordnung wird in das Zellgehäuse – Aluminiumdose, Stahldose oder Aluminiumlaminatbeutel – eingesetzt. Der Gehäuseprozess erfordert taktiles Feedback, um geringfügige Maßabweichungen zwischen dem Elektrodenstapel und dem Gehäuse auszugleichen.
Elektrolytfüllung.Der Elektrolyt wird unter kontrollierten Umgebungsbedingungen in die Zelle eingefüllt. Die Genauigkeit des Füllvolumens und die Gleichmäßigkeit der Verteilung beeinflussen die Benetzung der Elektroden und die Qualität der Elektrolytformung.
Abdichtung.Die Zelle ist hermetisch abgedichtet. Die Dichtheit der Dichtung bestimmt direkt die Lebensdauer und Sicherheit der Zelle – eine undichte Dichtung lässt Feuchtigkeit eindringen, die mit dem Elektrolyten reagiert und Fluorwasserstoff (HF) bildet, welcher alle Komponenten, mit denen er in Kontakt kommt, schädigt.
Jeder dieser Schritte befindet sich an einem anderen Punkt im Spektrum der Automatisierungsmöglichkeiten. Das Verständnis, welche Schritte am empfindlichsten auf menschliche Fehler reagieren und welche am tolerantesten sind, bildet die Grundlage einer intelligenten Automatisierungsstrategie.
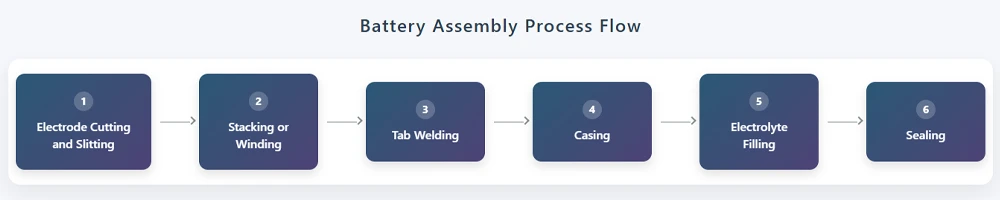
Ablaufdiagramm des Batteriemontageprozesses
Kapitel 2: Kosten – Mehr als nur der Gerätepreis
Der Vergleich der Investitionskosten zwischen manueller und automatisierter Montage ist trügerisch einfach. Eine vollautomatisierte Montagelinie kostet zwei- bis fünfmal so viel wie eine halbautomatisierte und mehr als zehnmal so viel wie eine manuelle Arbeitsplatzeinrichtung. Doch die Investitionskosten (CAPEX) sind nur die sichtbaren Kosten.
Die manuelle Montage verursacht Betriebskosten, die linear mit dem Produktionsvolumen steigen. Dazu gehören direkte Arbeitskosten, Kosten für die Qualitätskontrolle, Schulungskosten (ein neuer Mitarbeiter benötigt in der Regel zwei bis vier Wochen, um die Standardleistung und -ausbeute zu erreichen) und Fluktuationskosten (jeder ausscheidende Mitarbeiter nimmt sein erworbenes Wissen mit, und jeder Ersatz beginnt die Einarbeitung wieder bei null). In Arbeitsmärkten mit hoher Fluktuation können diese Kosten die Lohnkosten übersteigen.
Die automatisierte Montage ersetzt zwar Arbeitskräfte durch Kapital, tauscht aber gleichzeitig eine Reihe versteckter Kosten gegen eine andere. Dazu gehören Programmier- und Fehlerbehebungsingenieure sowie Ausfallzeiten bei Wartungsarbeiten – wenn eine automatisierte Linie stillsteht, stehen alle Stationen gleichzeitig still. Die Gesamtanlageneffektivität (OEE) einer automatisierten Linie hängt stärker von der Reaktionsgeschwindigkeit bei Wartungsarbeiten ab als bei einer manuellen Linie, bei der der Ausfall eines Bedieners die anderen nicht beeinträchtigt.
Die am wenigsten sichtbaren Kosten entstehen durch mangelnde Qualität. Die Ausschussquote bei manueller Montage liegt typischerweise zwischen 1 und 5 Prozent, abhängig von der Prozesskomplexität und dem Können des Bedieners. Bei automatisierter Montage kann die Ausschussquote unter 0,1 bis 1 Prozent bleiben. Eine Ausschusszelle in der Montage hat jedoch den gesamten Wert der vorgelagerten Prozesse – Materialvorbereitung, Mischen, Beschichten, Kalandrieren – verbraucht. Jeder Prozentpunkt höherer Ausschussquote repräsentiert nicht nur die Kosten der Ausschusszelle selbst, sondern die kumulierten Kosten aller darin investierten Prozessschritte. Diese Kosten sind im Anlagenbudget nicht enthalten. Sie tauchen erst Monate später im Abweichungsbericht der Fertigung auf.
Der Break-Even-Punkt hängt von den lokalen Lohnkosten, dem Produktwert, der Anlagenauslastung und dem Produktlebenszyklus ab. Die Anwendungstechniker von TOB NEW ENERGY erstellen regelmäßig Modelle für ihre Kunden, um diesen Break-Even-Punkt zu ermitteln – denn die korrekte Antwort hängt von Variablen ab, die keine Standard-Tabelle erfassen kann. Bei jährlichen Produktionsmengen unter etwa einer Million Zellen, mit verschiedenen Produktformaten und moderaten Lohnkosten kann die manuelle oder halbautomatisierte Montage die geringeren Gesamtkosten ermöglichen. Bei jährlichen Produktionsmengen über zehn Millionen Zellen, mit einem einzigen Produktformat und hohen Anforderungen an die Konsistenz – wie beispielsweise in der Automobilfertigung – verstärkt sich der Kostenvorteil der automatisierten Montage mit jedem weiteren Betriebsjahr.
Kapitel 3: Qualität – Menschliche Hand und maschinelle Präzision
Die menschliche Variabilität bei Montagearbeiten hat physiologische, nicht managementbedingte Ursachen. Nach vier Stunden Dauerbetrieb nehmen Feinmotorik und Aufmerksamkeit messbar ab. Zwei Bediener...Wer von demselben Ausbilder angeleitet wird, entwickelt im Laufe monatelanger selbstständiger Arbeit unterschiedliche Handdrücke, unterschiedliche Ausrichtungsgewohnheiten und unterschiedliche Schwellenwerte für die Fehlererkennung. Bei sich wiederholenden Aufgaben schaltet das menschliche Gehirn in einen Autopilotmodus, in dem subtile Abweichungen – eine Falte im Trennelement, eine leicht falsch ausgerichtete Elektrode – unbemerkt bleiben.
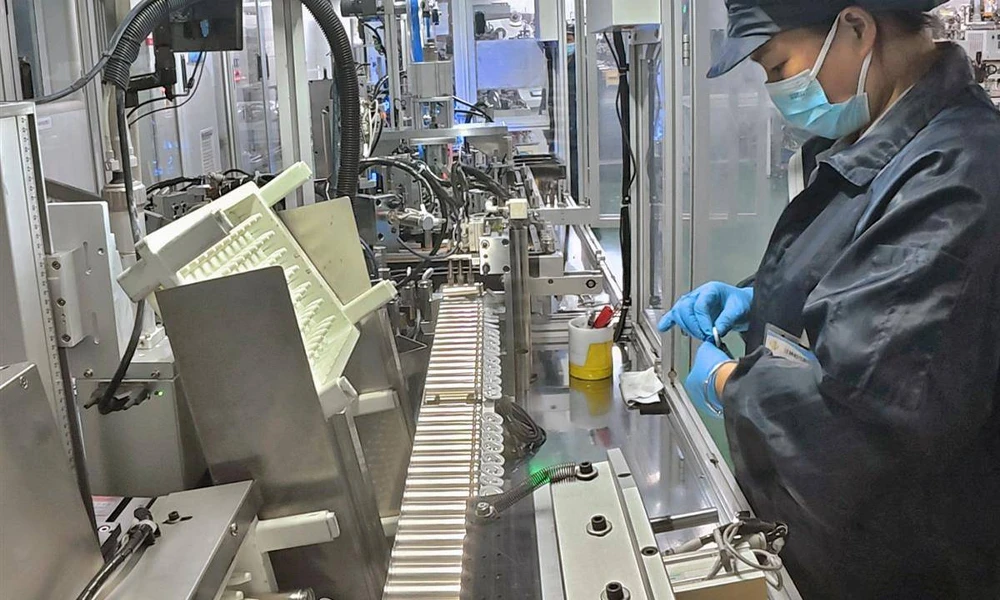
Ein Arbeiter schweißt eine Batteriekappe an einer manuellen Montagelinie für zylindrische Batterien.
Die Präzision von Maschinen funktioniert anders. Ein kalibriertes Roboter-Bestückungssystem hält die gleiche Positioniergenauigkeit über Millionen von Zyklen hinweg aufrecht. Ein Laserschweißgerät liefert an jeder Verbindung das gleiche Energieprofil. Die Präzision von Maschinen hingegen ist starr – sie hängt von der Konsistenz des Eingangsmaterials ab. Wenn die Abmessungen der Elektrodenbleche innerhalb einer Charge um ±0,05 Millimeter variieren, platziert ein automatischer Stapler jedes Blech an der programmierten Position, und der resultierende Stapel trägt diese Abweichung in die Zelle. Ein menschlicher Bediener kann die Abweichung bemerken und kompensieren.
Dies führt zu einer paradoxen Dynamik: Automatisierung verbessert die Qualität bei gleichbleibender Materialqualität und kann Qualitätsprobleme verstärken, wenn dies nicht der Fall ist. Die überzeugendsten Argumente für Automatisierung hinsichtlich der Qualität sind jene Schritte, bei denen sowohl eine hohe Qualitätssensibilität als auch eine gute Kontrolle der Materialqualität erforderlich sind.
Das Verschweißen und Versiegeln von Laschen hat höchste Priorität bei der Automatisierung. Beide Prozesse beeinflussen die Sicherheit und Lebensdauer der Produktionszelle. Sie erfordern Präzision und Konsistenz, die bei manueller Bedienung während einer gesamten Produktionsschicht nur schwer gewährleistet werden können.TOB'sBatterieMontageMaschine Das Portfolio umfasst automatisierte Schweiß- und Siegelstationen speziell für diese qualitätskritischen Arbeitsschritte. Der Cpk-Wert für Zellen in Automobilqualität – typischerweise 1,33 oder höher – ist ein statistischer Schwellenwert, der durch manuelles Schweißen und Siegeln nicht zuverlässig erreicht werden kann.
Die Automatisierung des Stapelns und Wickelns hängt von Format und Volumen ab. Das Wickeln zylindrischer Zellen ist der ausgereifteste automatisierte Montageprozess der Branche. Das Stapeln von Pouchzellen mit hoher Geschwindigkeit ist weiterhin ein Bereich, in dem der Kompromiss zwischen Automatisierungsgeschwindigkeit und Stapelgenauigkeit aktiv optimiert wird.
Beim Gehäusebau ist manuelle Geschicklichkeit weiterhin von größter Bedeutung. Die geringfügigen Maßabweichungen zwischen Elektrodenstapeln und Zellgehäusen erfordern eine präzise Anpassung, die automatisierte Systeme durch aufwendige Sensor- und Nachgiebigkeitsmechanismen bewältigen. Bei kleinen bis mittleren Stückzahlen rechtfertigt der Qualitätsgewinn durch den Automatisierungsaufwand für den Gehäusebau möglicherweise nicht den höheren Aufwand.
Kapitel 4: Durchsatz – Geschwindigkeit, Engpässe und Flexibilität
Der Vergleich der Zykluszeiten liefert eindeutige Ergebnisse. Eine vollautomatische Linie liefert Zellen alle 2 bis 5 Sekunden. Eine halbautomatische Linie alle 15 bis 60 Sekunden. An einem manuellen Arbeitsplatz werden mehrere Minuten pro Zelle benötigt. Diese Zahlen beziehen sich jedoch nur auf den Dauerbetrieb bei voller Auslastung.
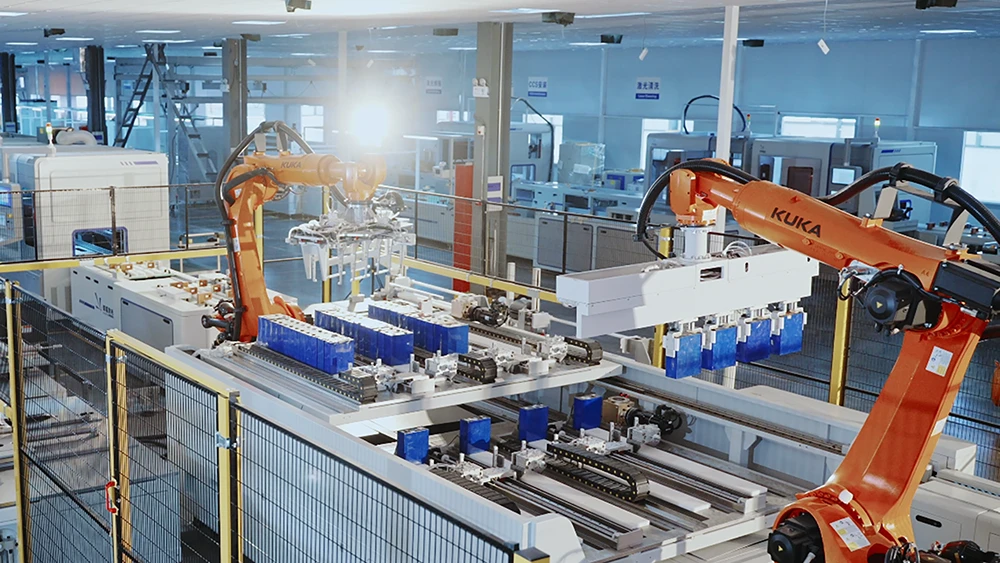
Ein vollautomatischesprismatische ZellanordnungLinie
Das Verhalten von Engpässen unterscheidet sich zwischen manuellen und automatisierten Fertigungslinien. Bei einer manuellen Linie ist der Engpass typischerweise der präziseste Arbeitsschritt – das Laschenschweißen oder Stapeln –, bei dem die Bediener naturgemäß langsamer arbeiten, um die Qualität zu gewährleisten. Bei einer automatisierten Linie ist der Engpass der physikalisch langsamste Schritt – das Befüllen mit Elektrolyt aufgrund der erforderlichen Benetzungszeit oder die Formgebung aufgrund ihrer mehrstündigen Dauer –, der durch keine Automatisierung beschleunigt werden kann.
Die hohe Umrüstflexibilität ist das stärkste Argument für den Erhalt manueller oder halbautomatisierter Stationen. Eine manuelle Linie kann mit einer neuen Arbeitsanweisung und einem Vorrichtungswechsel innerhalb von Minuten bis Stunden zwischen verschiedenen Zellformaten umschalten. Eine automatisierte Linie hingegen erfordert Neuprogrammierung, Vorrichtungswechsel und Neukalibrierung – was Stunden bis Tage dauern kann. Die Schnellwechsel-Schneid- und -Trennmaschinen, die durch die Patente CN202122021936 und CN202122020284 von TOB NEW ENERGY geschützt sind, verbessern gezielt die Umrüstgeschwindigkeit. Für Hersteller, die mehrere Zellformate in kleinen Chargen produzieren, können die Umrüstkosten einer Vollautomatisierung den Durchsatzvorteil zunichtemachen.
Die gängigste Konfiguration in der Praxis ist hybrid: Qualitätskritische Schritte, bei denen Präzision die Investition rechtfertigt, werden automatisiert, während manuelle oder halbautomatisierte Stationen dort erhalten bleiben, wo Flexibilität im Vordergrund steht. TOB NEW ENERGY liefert Montageanlagen für dieses gesamte Spektrum – von eigenständigen, halbautomatisierten Arbeitsplätzen für Startups und F&E-Umgebungen bis hin zu vollintegrierten automatisierten Linien für die Serienproduktion. So können Hersteller ihre Investitionen in die Automatisierung schrittweise tätigen, sobald ihre Qualitätsdaten die Schritte identifizieren, bei denen eine Verbesserung der Konsistenz den größten Nutzen bringt.
Kapitel 5: Die hybride Realität
Die meisten Batteriemontagelinien sind weder vollständig manuell noch vollständig automatisiert. Sie sind hybrid – und die Entscheidung, welche Schritte automatisiert werden, folgt einer technischen Logik, nicht einer Budgetlogik.
Die rentabelsten Automatisierungsprojekte sind jene Arbeitsschritte, bei denen drei Bedingungen erfüllt sind: hohe Qualitätssensibilität, gut kontrollierte Eingangsmaterialkonsistenz und eine manuelle Cpk-Messung, die den Qualitätsstandard nicht zuverlässig erreicht. Laschenschweißen und Versiegeln sind hierfür die deutlichsten Beispiele. Beide sind sicherheitskritisch. Beide erfordern eine Präzision, die ermüdete Bediener über eine Schicht hinweg nicht aufrechterhalten können. Bei beiden Arbeitsschritten übersteigen die Kosten eines einzigen Fehlers im Feld die Investition in die Automatisierung um ein Vielfaches.
Arbeitsschritte mit hohen Materialschwankungen – wie beispielsweise die Gehäusefertigung – profitieren weniger von einer Vollautomatisierung. Die Gehäusedesignpatente von TOB NEW ENERGY (CN202230781031 für zylindrische Zellen, CN202230775678 für prismatische Zellen) belegen die besondere Aufmerksamkeit, die dem Gehäusefertigungsschritt gewidmet wurde. Eine Vorrichtung, die das Gehäuse positioniert, während der Bediener die Einführung steuert, bietet den größten Nutzen hinsichtlich der Konsistenz zu einem Bruchteil der Kosten einer vollautomatischen Gehäusestation.
Die Automatisierung erfolgt stufenweise. Phase eins: Zuerst werden qualitätskritische Schritte automatisiert – Laschenschweißen, Versiegeln – auch bei geringen Stückzahlen. automatisierten Schweißstationen von TOB NEW ENERGY Diese Phase wird direkt angegangen. Phase zwei: Mit zunehmender Produktionsskalierung und Verfügbarkeit von Qualitätsdaten werden die Schritte automatisiert, bei denen die Chargenkonsistenzdaten die größten Schwankungen aufweisen. Phase drei: Eine Automatisierung der gesamten Produktionslinie wird geprüft, sobald Volumen, Formatstabilität und Prozessreife die Umstellungskosten rechtfertigen.
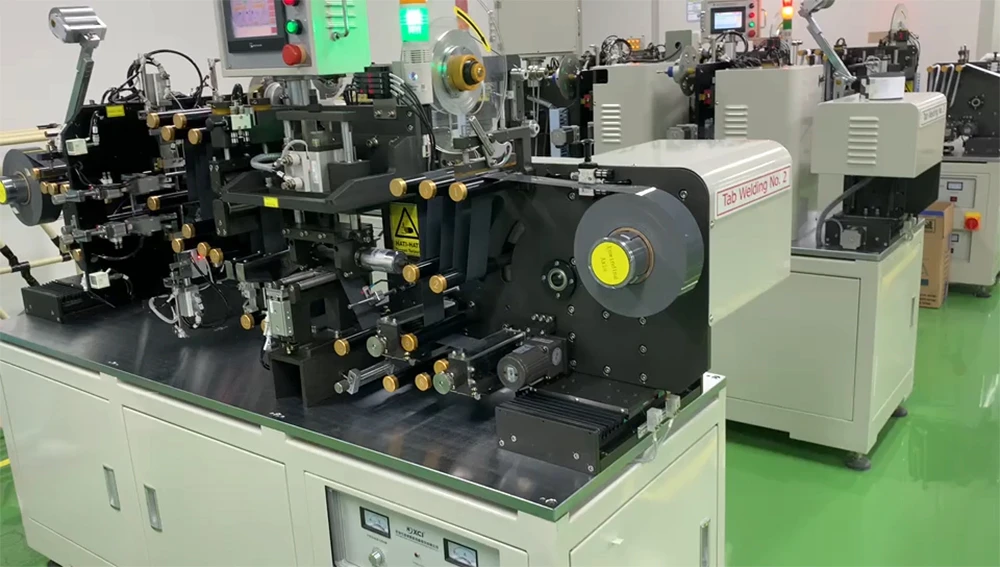
Automatisierte Schweißmaschine für Batterielaschen
Anlagenlieferanten, die sowohl vollautomatisierte als auch halbautomatisierte Montagelösungen anbieten – und nicht nur das eine oder das andere – können diesen schrittweisen Entwicklungsprozess unterstützen, ohne dass der Hersteller zwischen den Phasen den Lieferanten wechseln muss. Die von TOB NEW ENERGY gehaltenen Patente für Montageanlagen spiegeln diese doppelte Kompetenz wider: Ein Patent für eine Batterieschneidevorrichtung (CN202122021936) betrifft präzises Schneiden mit integrierter Reinigung zur Vermeidung von Partikelverunreinigungen; ein Patent für eine Schneidevorrichtung (CN202122020284) deckt die Möglichkeit des schnellen Formatwechsels ab – ein technisches Detail, das die Umrüstzeit in einer Hybridlinie bestimmt; Designpatente für zylindrische Zellgehäuse (CN202230781031) und prismatische Zellgehäuse (CN202230775678) betreffen den Gehäuseschritt, bei dem formatspezifische Werkzeuge die Automatisierungsmöglichkeiten direkt beeinflussen.
Kapitel 6: Der Entscheidungsrahmen für die Automatisierung
Die Entscheidung, einen Montageschritt von Batterien zu automatisieren, ist nicht binär. Es handelt sich um eine mehrdimensionale Bewertung, die Schritt für Schritt, nicht Zeile für Zeile, erfolgen sollte.
Schritt eins: Bestimmung der Qualitätssensitivität für jeden Arbeitsschritt. Das Verschweißen und Versiegeln von Laschen rechtfertigt die Automatisierung aus Qualitätsgründen unabhängig vom Produktionsvolumen – ein einziger Fehler im Feld hat schwerwiegende Folgen für Sicherheit und Gewährleistung, die die Investitionskosten der Anlagen bei Weitem übersteigen. Dies ist die Logik hinter den automatisierten Schweiß- und Versiegelungsstationen im Montageportfolio von TOB NEW ENERGY.
Schritt zwei: Prüfen Sie die Konsistenz des Eingangsmaterials für jeden Schritt. Schritte mit hoher Materialstreuung profitieren möglicherweise nicht von einer vollständigen Automatisierung. Investieren Sie zunächst in die vorgelagerte Prozesskontrolle, um die Streuung zu reduzieren, und automatisieren Sie erst dann.
Schritt drei: Modellieren Sie die Gesamtbetriebskosten, nicht nur den Anschaffungspreis der Ausrüstung. Berücksichtigen Sie die Kosten für mangelhafte Qualität – Ausschuss multipliziert mit den kumulierten Kosten der vorgelagerten Verarbeitung. Berücksichtigen Sie die Umrüstkosten, wenn mehrere Formate produziert werden. Berücksichtigen Sie die Kosten für die Schulung und den Personalwechsel der Bediener bei manuellen Arbeitsschritten.
Schritt vier: Automatisierung als stufenweises Programm planen – ein vom Hersteller unterstützter Prozess, der von halbautomatisierten Arbeitsplätzen bis hin zu kompletten Fertigungslinien reicht und nicht in einem einzelnen Projekt realisiert wird. Zuerst die qualitätskritischen Schritte automatisieren. Die Qualitätsdaten aus den automatisierten Schritten nutzen, um die nächsten Automatisierungsprioritäten festzulegen. Die Automatisierung der gesamten Fertigungslinie sollte erst dann erfolgen, wenn die Daten dies zulassen, nicht erst, wenn das Budget es erlaubt. Der Ansatz von TOB bei der Lieferung von Montageanlagen – das Angebot von manuellen, halbautomatisierten und vollautomatisierten Arbeitsplätzen innerhalb desselben Engineering-Rahmens – unterstützt diesen Prozess, ohne voreilige Investitionen zu erzwingen oder Lieferantenwechsel zwischen den Phasen zu erfordern.
Automatisierung ist kein Schalter. Sie ist ein Drehregler – und die richtige Einstellung hängt davon ab, wo man sich auf der Kurve vom Prototyp bis zur Gigawattstunden-Produktion befindet.
Zusammenfassung des Batteriemontageprozesses: Die Entscheidung zwischen automatisierter und manueller Batteriemontage ist eine wirtschaftlich und qualitätsorientierte Ingenieursentscheidung und keine Frage der Technologiepräferenz. Die Batteriemontage umfasst sechs Kernschritte – Elektrodenschneiden, Stapeln oder Wickeln, Lötfahnenverschweißen, Gehäusebau, Elektrolytbefüllung und Versiegelung –, die jeweils unterschiedlich präzise und von menschlichen Fehlern abhängig sind. Die Gesamtbetriebskostenanalyse muss die versteckten Kosten mangelnder Qualität berücksichtigen, da höhere Ausschussquoten bei manueller Bearbeitung den Wert aller vorgelagerten Prozesse zunichtemachen. Lötfahnenverschweißen und Versiegeln haben höchste Priorität für die Automatisierung – ihre Qualitätsanforderungen übersteigen die Möglichkeiten der manuellen Bearbeitung. Die meisten Produktionslinien setzen auf ein Hybridmodell: Automatisierung dort, wo Qualität und Durchsatz die Investition rechtfertigen, und Beibehaltung manueller oder teilautomatisierter Stationen, wo Flexibilität und die Wirtschaftlichkeit kleiner Losgrößen im Vordergrund stehen. Die wirtschaftlichste Automatisierungsstrategie ist stufenweise und datenbasiert – Automatisierung sollte dort beginnen, wo die Qualitätsschwankungen am größten sind, nicht dort, wo das Budget am höchsten ist.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns