Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Chinas führender Anbieter von Batteriematerialien: Eine umfassende Lieferkette von der F&E im Labormaßstab bis zur Massenproduktion
Vom TOB Technical Team
Zwei Lieferungen von NMC-Kathodenpulver treffen an der Laderampe einer Batteriefertigungsanlage ein. Mit bloßem Auge erscheinen sie identisch: das gleiche dunkelgraue bis schwarze Aussehen und die feine körnige Textur. Beide werden von Spezifikationsblättern begleitet, die Nickel-Kobalt-Mangan-Verhältnisse, Klopfdichte und Partikelgrößenverteilung auflisten, alle innerhalb der branchenüblichen Toleranzen. Doch wenn diese Pulver zu Schlämmen verarbeitet, auf Elektroden beschichtet und zu Zellen zusammengebaut werden, weicht ihre Leistung erheblich voneinander ab. Eine Charge erreicht 98 % Coulomb-Effizienz im ersten Zyklus und hält über 2.000 Zyklen stand. Die andere liefert 92 % Effizienz und beginnt bereits bei Zyklus 500 Kapazitätsverluste zu zeigen. Die zugrunde liegenden Ursachen – metallische Verunreinigungen in Spuren im Parts-per-Million-Bereich, subtile Variationen in der Partikeloberflächenmorphologie und Unterschiede im Feuchtigkeitsgehalt – spiegeln sich nicht im Spezifikationsblatt wider, bestimmen jedoch entscheidend die elektrochemische Leistung.
Batteriematerialien sind keine Massenware. Die Leistung einer Batterie wird grundlegend auf Pulverebene definiert. China hat sich zum globalen Zentrum für Batteriematerialien entwickelt, nicht wegen niedriger Arbeitskosten, sondern aufgrund einer vertikal integrierten Lieferkette, die Vorläufersynthese, Kathoden- und Anodenproduktion, Elektrolytformulierung und Zelltests innerhalb eines geografisch konzentrierten Ökosystems verbindet. Diese Struktur ermöglicht schnelle Prozess-Feedbackschleifen, die in Lieferketten über mehrere Kontinente hinweg schwer zu erreichen sind. Für internationale Batteriehersteller bedeutet die Beschaffung von Materialien aus China daher die Einbindung in dieses integrierte Ökosystem. Das Verständnis der Unterschiede zwischen Materialien in Batteriequalität und Industriequalität ist der erste Schritt.
TOB NEW ENERGY, ein in China ansässiger integrierter Anbieter von Batteriematerialien und Batterie ausrüstung, arbeitet nach diesem Prinzip in seiner Materialsparte, wo jede Pulverlieferung vor der Auslieferung an Kunden im hauseigenen Batterietestlabor validiert wird.
Dimension 1: Die Materiallandkarte — Was eine Batterie tatsächlich benötigt
Eine einzelne Batteriezelle greift auf eine überraschend breite Palette von Materialien zurück, jedes mit seinen eigenen Qualitätsspezifikationen und Fehlermodi.
Kathodenmaterialien sind die primäre Energiequelle der Zelle. NMC (Nickel-Mangan-Kobalt) dominiert Automobilanwendungen mit seiner hohen Energiedichte und dem einstellbaren Nickelgehalt. LFP (Lithium-Eisenphosphat) ist führend bei kostenorientierten Energiespeichern aufgrund seiner strukturellen Stabilität und langen Lebensdauer. LCO (Lithium-Kobalt-Oxid) bleibt der Standard für Unterhaltungselektronik. Aufkommende Formulierungen — NMC mit hohem Nickel- und niedrigem Kobaltgehalt, lithiumreiche Kathoden auf Manganbasis, Natrium-Ionen-Schichtoxide — erweitern die Kathodenpalette weiter.
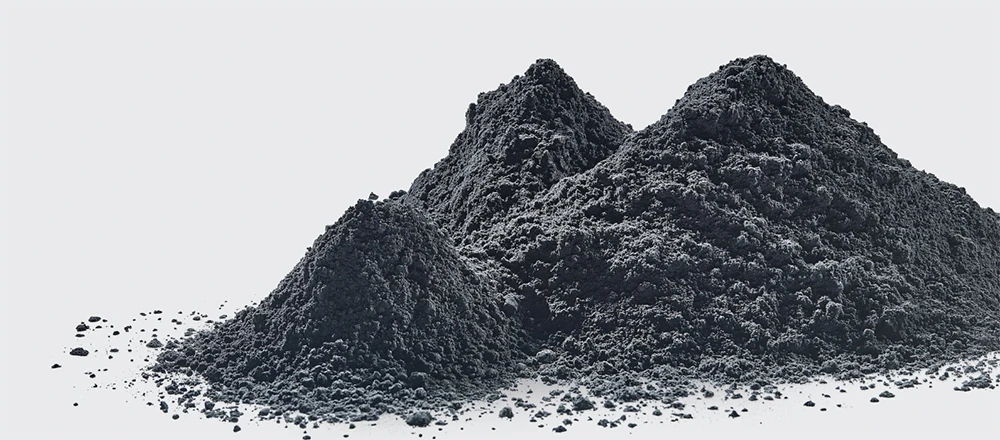
Lithium-Ionen-Batterie-Kathode und Anodenaktivmaterial Materialien
Anodenmaterialien fungieren als Lithium-Wirt. Graphit — sowohl natürlicher als auch synthetischer — bleibt das dominierende Anodenmaterial, wobei synthetischer Graphit eine höhere Konsistenz zu höheren Kosten bietet. Silizium-Kohlenstoff-Verbundwerkstoffe steigern die Kapazität, bringen jedoch Herausforderungen bei der Volumenausdehnung mit sich. Hartkohlenstoff dient als Anode der Wahl für Natrium-Ionen-Batterien. Lithium-Metall-Anoden stellen die ultimative Grenze der Energiedichte für Festkörperzellen dar.
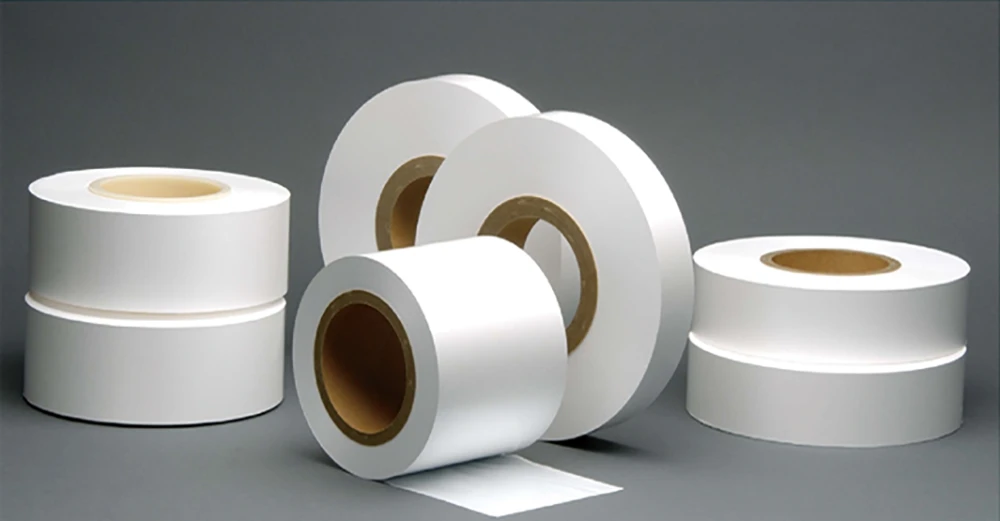
Batterieseparator
Elektrolyte, Separatoren, leitfähige Additive und Bindemittel bilden die unterstützende Materialinfrastruktur. LiPF₆ in Carbonatlösungsmitteln bleibt das Standard-Elektrolytsystem. Keramikbeschichtete Separatoren verbessern die thermische Stabilität für Automobilzellen. Kohlenstoff-Nanoröhrchen und leitfähige Additive auf Graphenbasis steigern die Leitfähigkeit über das hinaus, was herkömmlicher Industrieruß erreichen kann. PVDF-Bindemittel in NMP-Lösungsmittel bleiben der Standard, obwohl wässrige Bindemittel (CMC/SBR) und Trockenverfahren-PTFE-Bindemittel an Boden gewinnen, da sie die Kosten für die Lösungsmittelrückgewinnung eliminieren.
Das Zellgehäuse — Aluminiumdosen für zylindrische und prismatische Zellen, Aluminium-Verbundfolie für Pouch-Zellen — vervollständigt die Materialliste. Jede Materialkategorie repräsentiert eine Lieferkette mit eigenen Qualitätsstandards, eigenen führenden Lieferanten und eigenen Fehlermodi.
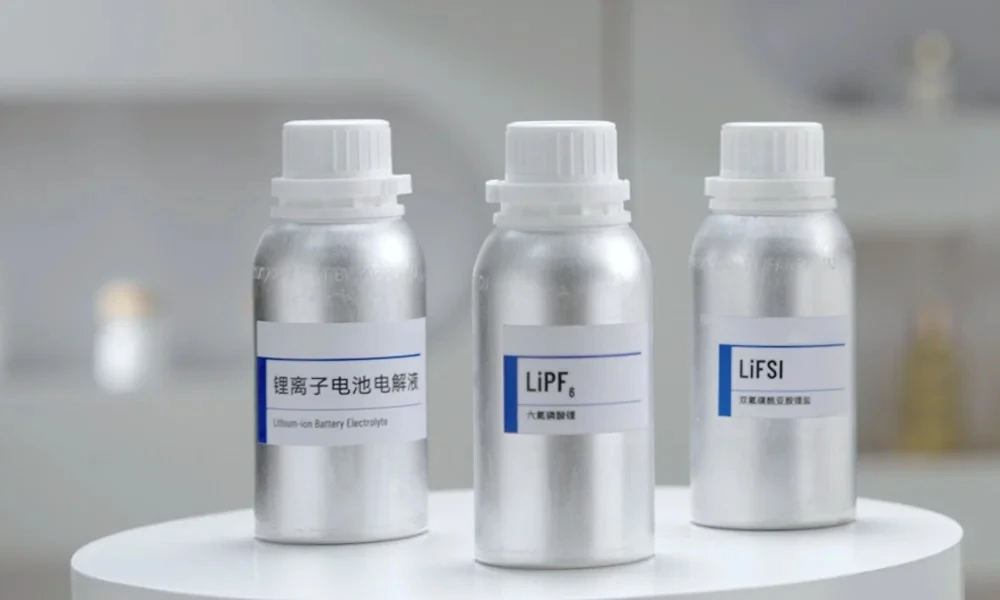
Batterieelektrolyt
Integrierte Lieferanten, die das gesamte Materialspektrum abdecken — Kathode, Anode, Elektrolyt, Separator und Hilfsmaterialien aus einer Hand —, reduzieren den Koordinationsaufwand für Hersteller bei Kathodenpulver, Anodenpulver, Elektrolyt, Separator, leitfähigem Additiv, Bindemittel und Gehäusematerialien. Bei dieser Konsolidierung geht es nicht um kommerzielle Bequemlichkeit. Es geht um Qualitätsverantwortung — wenn eine Zelle ausfällt und die Grundursache in einer der sieben Materialkategorien liegen könnte, hat ein Lieferant aus einer Hand niemanden sonst, dem er die Schuld geben kann.
Dimension 2: Die verborgenen Qualitätsdimensionen
Ein Spezifikationsblatt liefert Ihnen Zahlen. Es liefert Ihnen keine Qualität. Mehrere Materialeigenschaften, die die Zellleistung bestimmen, fehlen entweder in Standard-Analysenzertifikaten oder werden auf eine Weise berichtet, die die Schwankungen zwischen den Chargen verschleiert.
Die Partikelgrößenverteilung ist weit über die D50-Zahl hinaus von Bedeutung. Zwei Pulver mit identischen D50-Werten können völlig unterschiedliche D10- und D90-Werte aufweisen — die Enden der Verteilung. Eine breite Verteilung bedeutet, dass kleine Partikel die Lücken zwischen großen Partikeln füllen, was die Elektrodendichte erhöht, aber die Ionentransportwege verlängert. Eine enge Verteilung verbessert die Ratenfähigkeit auf Kosten der volumetrischen Energiedichte. Die optimale PSD hängt vom angestrebten Elektrodendesign und dem Elektrolytsystem ab. Es gibt kein universelles Optimum.
Die spezifische Oberfläche — gemessen mittels BET — ist ein zweischneidiger Parameter. Eine hohe Oberfläche erhöht den Elektrolytkontakt und verbessert die Ratenfähigkeit. Sie erhöht auch die SEI-Bildung während der ersten Ladung, verbraucht Lithium und reduziert die Effizienz des ersten Zyklus. Hoch-Nickel-NMC-Materialien zielen typischerweise auf 0,3 bis 0,8 m²/g ab, aber der optimale Wert hängt vom Gleichgewicht zwischen Leistungs- und Energiedichte der Anwendung ab.
Metallische Verunreinigungen im ppm-Bereich (parts-per-million) können eine Batterie zerstören. Eisen-, Kupfer-, Zink- und Chrompartikel — die durch Rohstoffe, Verschleiß von Syntheseanlagen und Umweltverschmutzung eingebracht werden — lösen sich während des Ladevorgangs auf und lagern sich als metallische Dendriten auf der Anode ab. Ein einziger Dendrit kann den Separator durchdringen und einen internen Kurzschluss verursachen. Der Verunreinigungsschwellenwert, der batterietaugliche von industrietauglichen Materialien trennt, wird im einstelligen ppm-Bereich gemessen. Das Erreichen dieses Reinheitsgrades erfordert eine Synthese unter kontrollierter Atmosphäre, magnetische Trennung und eine strenge Eingangskontrolle der Materialien. Für Lieferanten wie TOB NEW ENERGY, deren Materialien in die Zellen von Automobil- und Energiespeicherkunden gelangen, ist eine einzelne Charge mit erhöhtem Eisengehalt keine Spezifikationsabweichung — es ist ein Rückrufrisiko.
Der Feuchtigkeitsgehalt in Kathodenpulvern — insbesondere bei hoch-nickelhaltigem NMC und NCA — ist ein stiller Kapazitätskiller. Adsorbiertes Wasser reagiert mit LiPF₆ im Elektrolyten zu HF, was die Kathodenoberfläche angreift, Übergangsmetalle auflöst und die SEI abbaut. Batterietaugliche Kathodenpulver erfordern typischerweise eine Feuchtigkeit unter 500 ppm. Hoch-Nickel-Materialien erfordern unter 200 bis 300 ppm. Industriequalität-Pulver können über 1000 ppm enthalten.
Die Phasenreinheit in Kathodenmaterialien bestimmt, ob der Nickelgehalt auf dem Spezifikationsblatt in tatsächliche Kapazität umgesetzt wird. Kationenmischung — bei der Ni²⁺-Ionen Li⁺-Plätze in der Schichtstruktur besetzen — blockiert Lithium-Diffusionspfade und reduziert die Kapazität. Das I(003)/I(104)-Peakintensitätsverhältnis aus der XRD ist der klassische Indikator: über 1,2 ist akzeptabel; über 1,5 deutet auf ein gut geordnetes Material hin. Ein Pulver mit der Bezeichnung "NMC811" mit starker Kationenmischung wird schlechter abschneiden als ein gut geordnetes NMC622.
Bei LFP ist die Qualität der Kohlenstoffbeschichtung der entscheidende Parameter. Die intrinsische elektronische Leitfähigkeit von LFP ist extrem niedrig – etwa 10⁻⁹ S/cm. Eine gleichmäßige, dünne, teilweise graphitierte Kohlenstoffbeschichtung bringt sie in den nutzbaren Bereich. Eine zu dicke Beschichtung verringert die Klopfdichte. Eine zu dünne oder ungleichmäßige Beschichtung hinterlässt schlecht leitende Bereiche. Das Spezifikationsblatt gibt einen Wert für den Kohlenstoffgehalt an. Es verrät jedoch nicht, ob dieser Kohlenstoff eine gleichmäßige 5-Nanometer-Beschichtung oder verstreute Inseln bildet.
Dimension 3: Vom Labor-Muster zur Produktionsmenge
Die Lücke zwischen einem 10-Gramm-Labormuster, das 2000 Zyklen lang hervorragend funktioniert, und einer 10-Tonnen-Produktionscharge ist die am meisten unterschätzte Herausforderung bei Batteriematerialien. Laborsynthese – ein kleiner Röhrenofen mit präziser Temperaturregelung und gleichmäßigem Gasfluss – schafft ideale Bedingungen. Produktionssynthese – ein großer Drehrohrofen oder Herdwagenofen, der Hunderte von Kilogramm pro Stunde verarbeitet – erzeugt Temperaturgradienten, Atmosphärenschwankungen und Verweilzeitverteilungen, die chargenweise Unterschiede verursachen, die im Labormaßstab unsichtbar sind.
Die Fertigungsinfrastruktur eines Lieferanten – Ofengröße, Temperaturgleichmäßigkeit, Atmosphärenkontrolle, Konsistenz der Vorproduktqualität – bestimmt, ob Produktionschargen die Laborergebnisse reproduzieren können. Materialunternehmen, die auch eigene Batterietestlabore betreiben, können diesen Kreislauf intern schließen und jede Produktionscharge vor dem Versand in tatsächlichen Zellen verifizieren. Ohne diese Fähigkeit wird der Kunde zur Qualitätskontrollabteilung.
Die Konsistenz von Charge zu Charge über Dutzende oder Hunderte von Produktionslosen ist das, was etablierte Materiallieferanten von Neueinsteigern unterscheidet. Eine Batteriefabrik kann ihre Misch- und Beschichtungsparameter nicht für jedes eingehende Pulverlos neu optimieren. Eine Batteriefabrik kann ihre Misch- und Beschichtungsparameter nicht für jedes eingehende Pulverlos neu optimieren. Die statistischen Prozessdaten des Lieferanten – D50-Variation über 50 aufeinanderfolgende Lose, BET-Bereich, Verunreinigungstrenddiagramme – sind das ehrlichste Qualitätsdokument, das ein Materialeinkäufer anfordern kann. Weitaus ehrlicher als ein einzelnes Analysenzertifikat.
Der in Xiamen ansässige Hersteller TOB NEW ENERGY betreibt eine eigene Batterietestanlage, in der Knopf- und Pouch-Zellen betrieben werden, um Materialien zu validieren, bevor sie den Kunden erreichen. Der Materialkatalog des Unternehmens umfasst Kathoden- und Anodenpulver, Elektrolyte, Separatoren, Bindemittel, leitfähige Additive und Zellgehäuse – und deckt Lithium-Ionen-, Natrium-Ionen- und Festkörperchemie aus einer einzigen Lieferkette ab. Diese Breite bedeutet, dass Qualitätsprobleme über die gesamte Kette hinweg rückverfolgbar sind – von der Pulversynthese bis zum Zellzyklus –, anstatt an der Grenze zwischen Lieferanten zu stoppen, wo die Verantwortung zersplittert. Diese Breite bedeutet, dass Qualitätsprobleme über die gesamte Kette hinweg rückverfolgbar sind – von der Pulversynthese bis zum Zellzyklus –, anstatt an der Grenze zwischen Lieferanten zu stoppen, wo die Verantwortung zersplittert.
Dimension 4: Chinas Material-Ökosystem
Die geografische Konzentration der chinesischen Batteriematerialindustrie – von der Lithiumsalzverarbeitung in Sichuan über die Kathodenvorläufersynthese in Hunan bis zur Graphitproduktion in Shandong – schafft Prozess-Feedback-Zyklen, die verteilte Lieferketten nicht replizieren können. Ein Kathodenpulverproduzent, dessen Kunde eine Batterie-Pilotlinie 200 Kilometer entfernt betreibt, kann die Syntheseparameter innerhalb weniger Wochen nach Erhalt der Lebensdauerdaten anpassen. Derselbe Feedback-Kreislauf über Kontinente hinweg dauert Monate.
Dieses Ökosystem wurde auf zwei Jahrzehnten Lithium-Ionen-Batterieherstellung aufgebaut – dem gleichen Zeitraum, in dem Unternehmen wie TOB NEW ENERGY die Materialexpertise ansammelten, die sich in Patenten für Kathodenchemie, Zelldesign und Sicherheitssysteme widerspiegelt. Die gleiche Ausrüstung, die NMC-Kathodenpulver produziert, kann für Natrium-Ionen-Schichtoxide angepasst werden. Die gleiche Expertise in der Elektrolytformulierung, die LiPF₆-basierte Systeme optimierte, entwickelt nun NaPF₆-Formulierungen. Chinas Batteriematerialindustrie ist nicht aus einem Regierungsprogramm entstanden. Sie entstand aus der gemeinsamen Ansiedlung von Batterieherstellern, Anlagenbauern und Chemieunternehmen – wobei jeder die Lernkurven der anderen speiste.
Für internationale Käufer ist die Herausforderung die Bewertung. Hunderte chinesischer Unternehmen bieten batterietaugliche Materialien an. Ein Lieferant wie TOB NEW ENERGY, dessen Materialabteilung durch ein internes Batterietestlabor und zwei Jahrzehnte elektrochemische Forschung und Entwicklung unterstützt wird, repräsentiert ein Ende des Qualitätsspektrums. Einen Produzenten mit eigener Synthese, Qualitätskontrolllaboren und statistischen Daten über mehrere Chargen von einem Handelsunternehmen mit einer Website und einem Analysenzertifikat zu unterscheiden, erfordert eine Bewertung vor Ort.
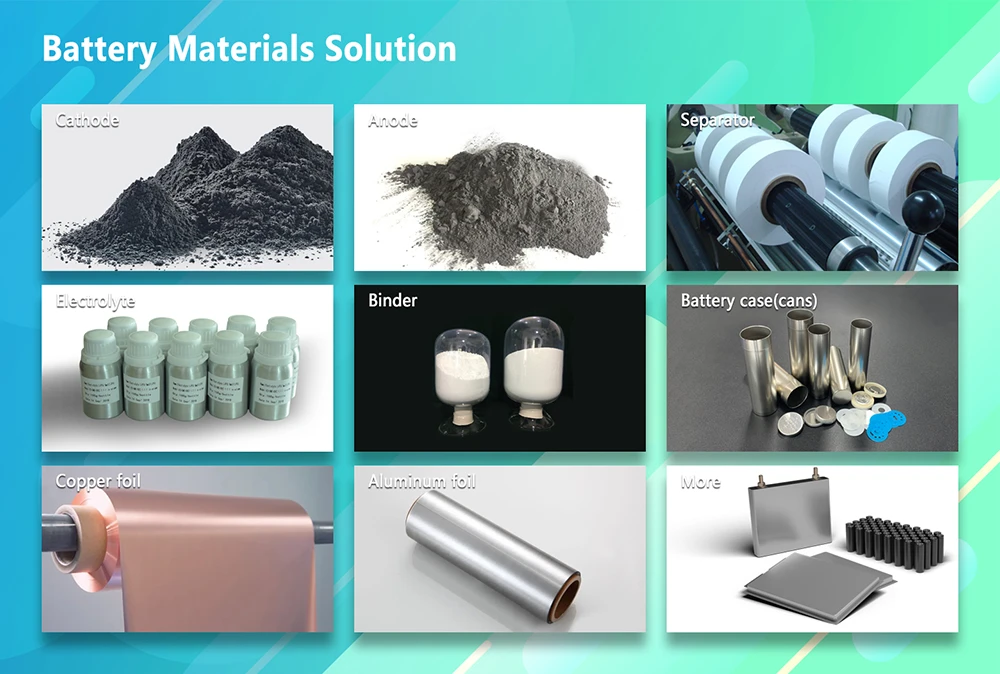
TOB NEW ENERGY Batteriematerialien
Dimension 5: Bewertung eines Batteriemateriallieferanten
Drei Fragen unterscheiden Materialproduzenten von Materialhändlern.
„Bitte stellen Sie D50-, BET- und wichtige Verunreinigungsdaten für 20 aufeinanderfolgende Produktionslose bereit.“ Ein Produzent, der seine eigenen Materialien synthetisiert, verfügt über diese Daten. Ein Händler, der kauft und umverpackt, tut dies nicht.
„Welche Nachweismethoden und Geräte verwenden Sie, und verfügen Sie über Kreuzvalidierungsdaten gegenüber Standardmethoden?“ Verschiedene Labore erzeugen unterschiedliche BET-Werte aus demselben Pulver – manchmal um 5 bis 10 Prozent. Ein Lieferant, der seine Messmethodik nicht erklären kann, kann sein Spezifikationsblatt nicht garantieren.
„Wurde Ihr Material in tatsächlichen Zellen getestet – Knopfzellen, Pouch-Zellen oder zylindrischen Zellen – und können Sie die Zyklendaten bereitstellen?“ Der einzige Beweis dafür, dass ein Kathodenpulver funktioniert, ist eine Zelle, die zykliert. Das interne Batterietestlabor des Lieferanten führt diese Validierung durch, bevor Materialien versandt werden – und führt elektrochemische Tests durch, die Materialspezifikationen mit der Zellleistung verbinden.
Über diese Fragen hinaus bietet das Patentportfolio eines Lieferanten objektive, öffentlich überprüfbare Beweise für interne Forschung und Entwicklung. Vier frühe Patente – eine Hochleistungs-Lithium-Ionen-Batterie (CN200610034052, angemeldet 2006), eine Lithium-Eisenphosphat-Hochleistungsbatterie (CN200710124463, 2007), eine Nickel-Kobalt-Mangan-Hochleistungsbatterie (CN200710124332, 2007) und ein druckeinstellbares Sicherheitsventil für Lithium-Ionen-Batterien (CN200810216371, 2008) – demonstrieren die Entwicklung von Materialien und Zelltechnik, die vor fast zwei Jahrzehnten begann und mehrere Kathodenchemiearten umfasst. Diese Patente sind in der nationalen Datenbank Chinas durchsuchbar. Ihre Existenz ist keine Marketingbehauptung. Es ist eine rechtliche Tatsache.
Dimension 6: Materialien definieren den genetischen Code der Batterie
Jeder nachgelagerte Herstellungsprozess – Mischen, Beschichten, Kalandrieren, Zellmontage, Formation – arbeitet mit dem Material, das in das Werkstor gelangt. Ein Kalander kann eine Elektrode verdichten. Er kann kein Verunreinigungsprofil korrigieren. Ein Formationsprotokoll kann das Wachstum des SEI-Films optimieren. Es kann nicht für ein Kathodenpulver kompensieren, dessen Kationenmischung bereits die Kapazitätsobergrenze festgelegt hat.
Die Beschaffung von Batteriematerialien aus China bedeutet, sich mit dem weltweit vollständigsten und wettbewerbsfähigsten Batteriematerial-Ökosystem auseinanderzusetzen. Es bedeutet auch, die Bewertungsbürde zu akzeptieren, die mit dieser Wahl einhergeht – die Notwendigkeit, echte Produzenten von Händlern zu unterscheiden, Spezifikationsblätter durch unabhängige Tests zu verifizieren und Lieferbeziehungen aufzubauen, die den Übergang von der heutigen Lithium-Ionen-Chemie zur morgigen Natrium-Ionen- und Festkörperchemie überstehen können. TOB NEW ENERGY, deren materialbezogene Patente bis ins Jahr 2006 zurückreichen und mehrere Kathodenchemiearten umfassen, bietet etwas, das ein Lieferant mit nur einer Chemie nicht kann: die Fähigkeit, denselben Kunden durch mehrere Technologieübergänge zu begleiten, ohne den Qualifizierungsprozess jedes Mal neu starten zu müssen.
Zusammenfassung der Lieferkette für Batteriematerialien: Batteriematerialien — Kathoden- und Anodenaktivmaterialien, Elektrolyte, Separatoren, leitfähige Additive, Bindemittel und Zellgehäuse bilden die genetische Grundlage jeder Zelle und definieren Leistungsobergrenzen, denen sich nachgelagerte Prozesse annähern, die sie jedoch nicht überschreiten können. Die Materialqualität wird durch verborgene Dimensionen bestimmt: die Breite der Partikelgrößenverteilung, die spezifische Oberfläche, metallische Verunreinigungsgrade im ppm-Bereich (parts-per-million), Feuchtigkeitsgehalt, Phasenreinheit und die Gleichmäßigkeit der Kohlenstoffbeschichtung. Die Konsistenz zwischen den Chargen über Dutzende oder Hunderte von Chargen hinweg ist genauso wichtig wie die Kennzahlen einer einzelnen Charge, und der zuverlässigste Nachweis sind statistische Prozessdaten. Chinas vertikal integriertes Ökosystem für Batteriematerialien – von der Vorläufersynthese über die Kathodenproduktion bis hin zum Zelltest – ermöglicht ein schnelles Prozess-Feedback zwischen Lieferanten und Herstellern. Bei der Bewertung von Lieferanten liefern verifizierbare Patente für relevante Batteriechemien objektive Beweise für die F&E-Fähigkeit, während interne Zelltestdaten der aussagekräftigste Beurteilungsmaßstab für die Materialqualität.
TOB Technical Team – Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns