Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Batterieschweißmaschine in der Lithiumbatterieherstellung: Ausrüstung, Prozess und Anwendungen
Von Neil Zhao
In der Batterieherstellung kann eine nur wenige Millimeter große Schweißnaht darüber entscheiden, ob eine Zelle über ein Jahrzehnt hinweg konstante Leistung liefert oder innerhalb weniger Monate eine Drift des Innenwiderstands entwickelt. Sie ist eines der kleinsten Bauteile einer Produktionslinie – und gleichzeitig eine der größten Quellen für langfristiges Qualitätsrisiko. Schweißarbeiten an Batterien finden an verschiedenen Stellen innerhalb einer Zelle statt: Anschlüsse zwischen Anschlussfahne und Kollektor, Polverbindungen und Gehäusedichtungen. Jede dieser Stellen birgt unterschiedliche Materialkombinationen, geometrische Einschränkungen und Ausfallfolgen. Das Verständnis der verfügbaren Schweißtechnologien, ihrer Parameterempfindlichkeit und ihrer Qualitätsprüfungsmethoden ist daher entscheidend für die Zuverlässigkeit von Batterien. Ausrüstungslieferanten wieTOB NEUE ENERGIEUnternehmen, die Ultraschall- und Laserschweißsysteme als Teil integrierter Produktionslösungen anbieten, begegnen diesen Fragen in jeder Phase der Kundenbeziehung – von Forschungs- und Entwicklungslaboren bis hin zu Gigawattstundenfabriken.
Aspekt 1: Wo Schweißnähte in einer Batteriezelle auftreten
In einer Lithium-Ionen-Zelle gibt es vier verschiedene Schweißstellen, die jeweils unterschiedliche Anforderungen stellen und unterschiedliche Ausfallmechanismen aufweisen.
Schweißen tritt in einer Batteriezelle auf
Die Lötverbindung verbindet den positiven Anschluss (Aluminium) mit dem Aluminium-Stromkollektor und den negativen Anschluss (Nickel oder vernickeltes Kupfer) mit dem Kupfer-Stromkollektor. Diese Verbindung muss einen extrem niedrigen Kontaktwiderstand aufweisen – jeglicher Überschuss führt beim Laden und Entladen zu lokaler Erwärmung. Sie muss ausreichend mechanisch fest sein, um der nachfolgenden Handhabung standzuhalten. Die Lötverbindung darf die Beschichtung des aktiven Materials im Bereich der Schweißnaht nicht beschädigen.
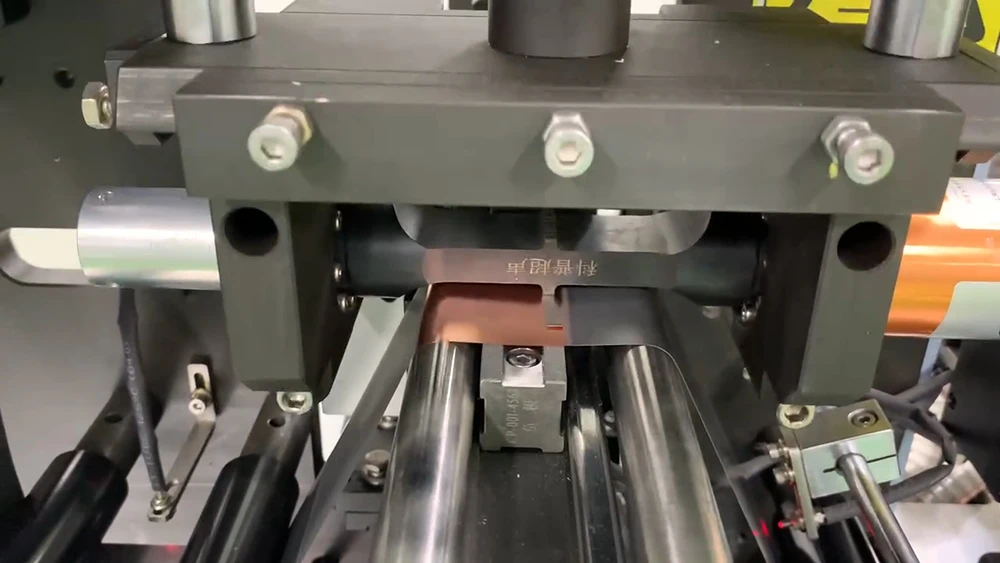
Automatisches Löten der Batterieklemmen (Klemme-zu-Stromabnehmer)
Die Laschenverschweißung verbindet die Elektrodenlaschen mit den externen Anschlüssen der Zelle – der elektrischen Schnittstelle zwischen dem Zellinneren und der Außenwelt. Mehrere Folienlagen – typischerweise 10 bis 40 Lagen Kupfer oder Aluminium – müssen in einem einzigen Schweißvorgang verbunden werden. Eine Kaltverschweißung zwischen den Lagen – bei der die inneren Folien nicht vollständig verbunden sind – führt zu einer Zelle, die zwar die anfängliche elektrische Prüfung besteht, aber während des Lade- und Entladezyklus einen steigenden Widerstand entwickelt, da sich die nicht verbundenen Lagen trennen.
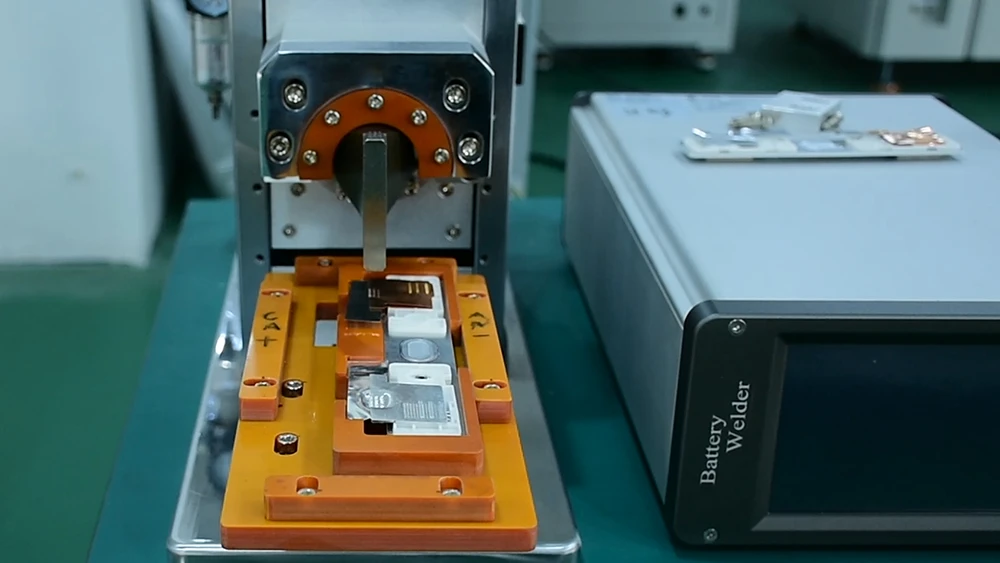
Batterieanschlussverschweißen (Anschluss-zu-Pol-Verschweißen)
Die Gehäuseversiegelungsschweißungen verbinden die Deckelplatte mit dem Aluminiumgehäuse bei prismatischen Zellen bzw. den Deckel mit dem Stahlgehäuse bei zylindrischen Zellen. Die Dichtheit der Versiegelung bestimmt direkt die Lebensdauer der Zelle. Ein Mikroleck – eine mit bloßem Auge nicht sichtbare Schweißpore – lässt Feuchtigkeit über Monate hinweg in die Zelle eindringen. Die Feuchtigkeit reagiert mit LiPF₆ zu HF, welches die Kathode schädigt, Übergangsmetalle auflöst und die SEI destabilisiert. Die Zelle besteht die Werksqualitätskontrolle. Sechs bis zwölf Monate später fällt sie im praktischen Einsatz aus.
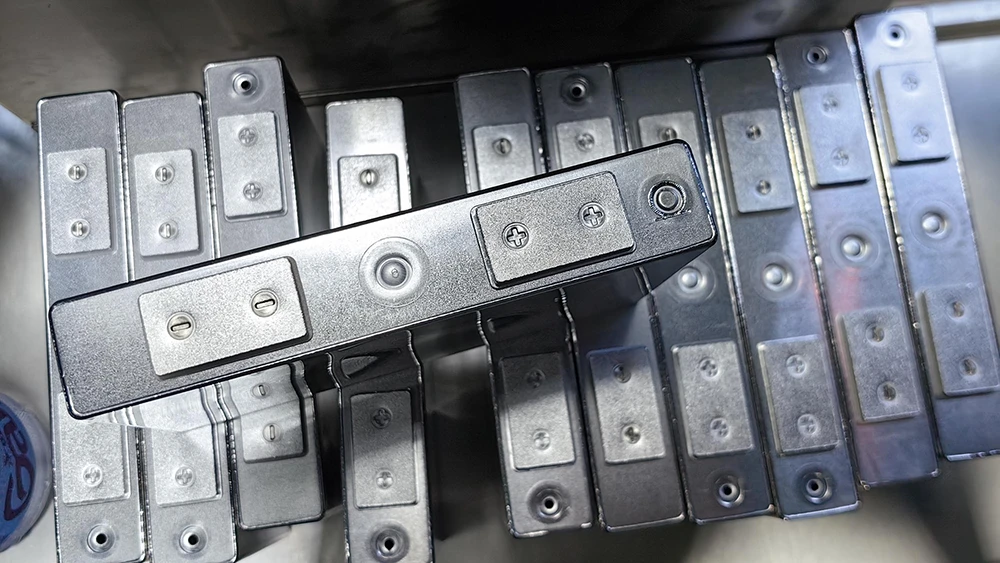
Prismatische ZelleCase-Abdichtung(Laserschweißen)
Beim Busbar-Schweißen auf Modul- und Packebene werden mehrere Zellen über Aluminium- oder Kupferbusbars in Reihe und parallel geschaltet. Bei Packs erreichen die täglichen Schweißzahlen Zehntausende. Eine einzige unzuverlässige Verbindung wird zum Produktionsengpass. Eine einzige unentdeckte Kaltverbindung führt zu einem Ausfall im Feld.
Aspekt 2: Drei Schweißtechnologien
Drei Schweißtechnologien dominieren die Batterieherstellung. Jede von ihnen nimmt eine andere Position im Dreieck aus Präzision, Geschwindigkeit und Kosten ein.
Beim Ultraschallschweißen werden Metalle im festen Zustand verbunden.TOB NEUE ENERGIEUltraschallschweißgeräte Für Anwendungen mit Batteriekontakten, bei denen das Verbinden mehrerer Folienlagen Standard ist, kommt eine Sonotrode zum Einsatz, die gegen das Werkstück gepresst wird und mit 20 bis 40 Kilohertz vibriert. Die Reibung an der Grenzfläche erzeugt Wärme und plastische Verformung, wodurch eine metallurgische Verbindung entsteht, ohne dass eines der Werkstücke schmilzt. Es wird kein Zusatzwerkstoff benötigt. Es wird kein Schutzgas benötigt. Es entsteht kein Schmelzbad, das auf benachbarte Bauteile spritzen könnte.
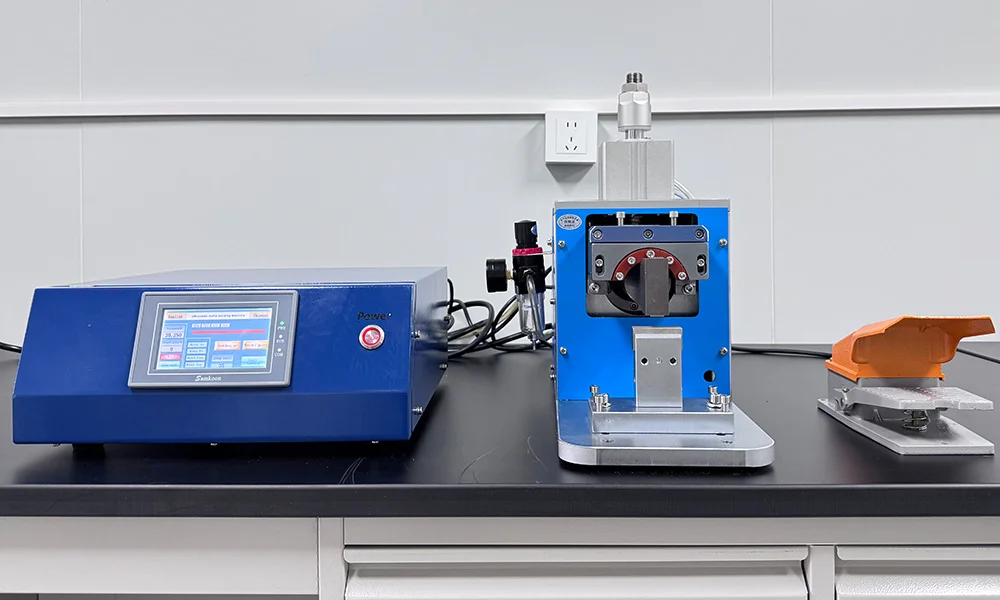
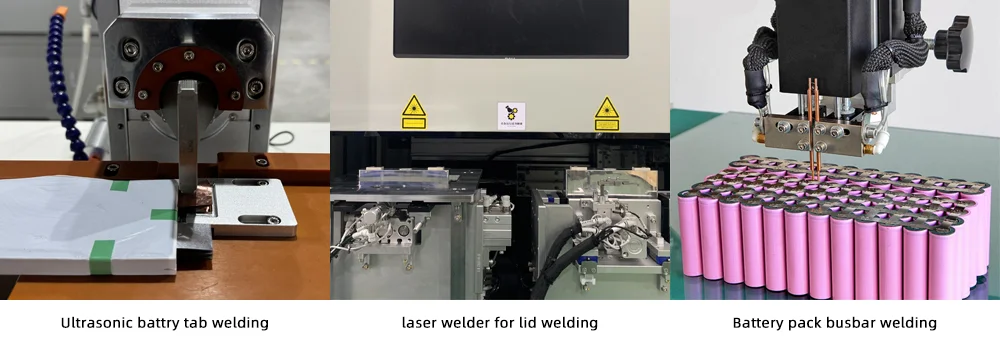
UltraschallBatterie-Tab-Schweißgerät
Der Hauptvorteil des Ultraschallschweißens in der Batterieherstellung liegt in seiner Fähigkeit, unterschiedliche Metalle – Aluminium und Kupfer, Aluminium und Nickel – zu verbinden und mehrere Folienlagen gleichzeitig zu schweißen. Die Vibration der Sonotrode überträgt sich auf den gesamten Folienstapel und erzeugt so Verbindungen zwischen jeder einzelnen Lage. Dadurch ist das Ultraschallschweißen die bevorzugte Methode für Verbindungen zwischen Anschlussfahne und Stromkollektor, bei denen 10 bis 40 Folienlagen in einem einzigen Arbeitsgang verbunden werden müssen.
Die größte Einschränkung liegt in der Empfindlichkeit gegenüber dem Oberflächenzustand – eine Variable, die das Schweißanwendungsteam von TOB durch Oberflächenvorbereitungsprotokolle vor dem Schweißen und Echtzeit-Überwachung der Sonotrodenverschiebung kontrolliert. Oxidschichten auf Aluminium- und Kupferoberflächen absorbieren Ultraschallenergie, ohne Verbindungen einzugehen. Verunreinigungen wie Öl, Staub oder Elektrolytreste beeinträchtigen die Haftfestigkeit unvorhersehbar. Eine Oberfläche, die morgens perfekt schweißbar ist, kann nachmittags versagen, da die Luftfeuchtigkeit die Oxidwachstumsrate verändert.
Beim Laserschweißen wird ein fokussierter Laserstrahl – typischerweise ein Faser- oder Diodenlaser mit einer Wellenlänge von ca. 1064 Nanometern – eingesetzt, um ein Schmelzbad zu erzeugen, das zu einer Schweißnaht erstarrt. Das Verfahren ist berührungslos, zeichnet sich durch eine hohe Energiedichte aus und ermöglicht tiefes Eindringen bei minimalem Wärmeeintrag außerhalb der Schweißzone. Der Strahl kann über Glasfasern auch in beengte Bereiche geleitet werden, die mit mechanischen Schweißköpfen nicht erreichbar sind.
Beim Laserschweißen dominiert die Gehäuseversiegelung.TOB NEW ENERGY'sLaserschweißsysteme Diese Technologie erfüllt genau diese Funktion – das Hochgeschwindigkeits-Durchlaufschweißen von prismatischen und zylindrischen Zellgehäusen. Die hohe Schweißgeschwindigkeit – Meter pro Minute durchgehender Naht – entspricht den Durchsatzanforderungen der Zellfertigung im Produktionsmaßstab. Die schmale Wärmeeinflusszone minimiert thermische Schäden an der Elektrodenanordnung in Millimetern Entfernung von der Schweißnaht. Das Laserschweißen von Aluminium stellt jedoch eine besondere Herausforderung dar: Die hohe Reflektivität von Aluminium bei 1064 Nanometern führt zu einer ineffizienten anfänglichen Laserkopplung. Sobald sich ein Schmelzbad bildet, verbessert sich die Absorption. Der Übergang von Reflexion zu Absorption muss durch eine Leistungsrampe zu Beginn des Schweißvorgangs gesteuert werden.
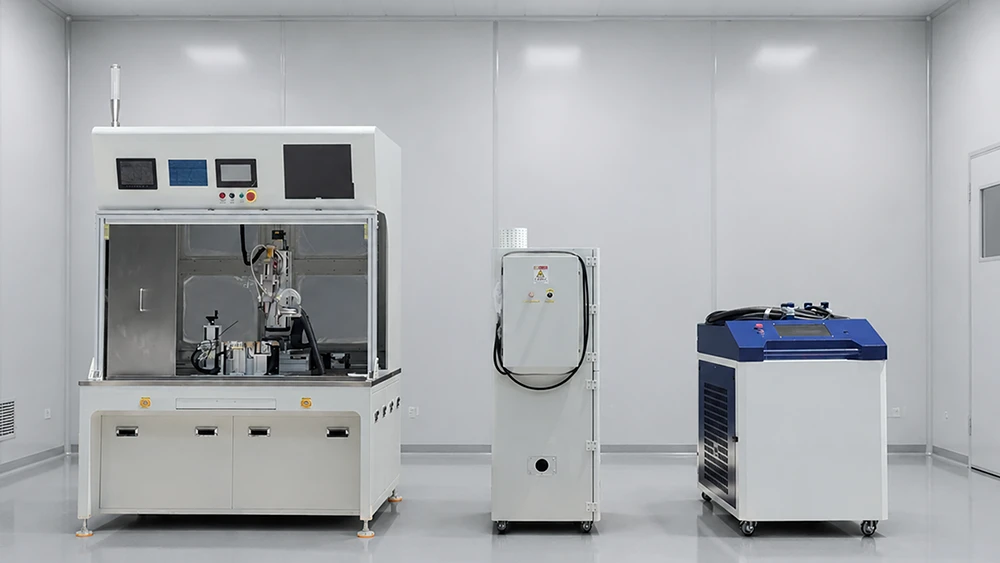
Prismenzellen-Laserschweißmaschine
Beim Widerstandsschweißen wird Strom durch die Werkstücke geleitet. Die Joulesche Wärme an der Kontaktfläche erzeugt einen Schmelzpunkt, der unter Druck erstarrt. Geringe Anlagenkosten, ausgereifte Technologie und einfache Bedienung zeichnen das Verfahren aus. Widerstandsschweißen findet nach wie vor Anwendung in kostengünstigen Elektronikzellen, wo Nickelkontakte mit Stahlgehäusen verschweißt werden. In der Automobilindustrie und bei High-End-Energiespeicherzellen wurde es aufgrund des höheren Wärmeeintrags, der geringeren Schweißnahtqualität durch Elektrodenverschleiß und der eingeschränkten Eignung für unterschiedliche Metalle weitgehend durch Ultraschall- und Laserverfahren verdrängt.
Aspekt 3: Die Parameter, die die Schweißnahtqualität bestimmen
Beim Ultraschallschweißen interagieren drei Parameter – und zwar nicht linear. Die Ultraschallschweißsysteme von TOB steuern diese Parameter unabhängig voneinander. So können Verfahrenstechniker das gesamte Prozessfenster abbilden, anstatt sich auf einen einzelnen Betriebspunkt festzulegen. Hohe Amplitude bei niedrigem Druck und kurzer Zeit kann die gleiche Energiezufuhr liefern wie niedrige Amplitude bei hohem Druck und langer Zeit – die resultierende Schweißnahtqualität, insbesondere die Haftfestigkeit zwischen den Lagen und die Folienausdünnung, ist jedoch völlig anders. Aufgrund dieser Wechselwirkung erfordert die Entwicklung von Ultraschallschweißprozessen statistische Versuchsplanungsmethoden und nicht die Optimierung einzelner Faktoren. Ändern Sie einen Parameter. Optimieren Sie die anderen neu. Wiederholen Sie den Vorgang.
Beim Laserschweißen zur Gehäuseversiegelung ist das Prozessfenster eng – und seine Ermittlung erfordert mehr als ein Datenblatt. Die Laserschweißsysteme von TOB NEW ENERGY werden mit Prozessparameterkennfeldern geliefert, die im firmeneigenen Schweißlabor entwickelt wurden und nicht auf den allgemeinen Empfehlungen des Laserquellenherstellers basieren. Laserleistung und Schweißgeschwindigkeit bestimmen gemeinsam den Wärmeeintrag pro Längeneinheit. Zu schnell: unvollständiger Durchschweißen, unterbrochene Naht, Leckagepfad. Zu langsam: übermäßiger Wärmeeintrag, Gehäuseverformung, thermische Beschädigung interner Bauteile Millimeter von der Schweißnaht entfernt. Die Abweichung zwischen zu schnell und zu langsam kann 10 bis 15 Prozent des Sollwerts betragen. Die Fokusposition relativ zur Werkstückoberfläche verändert den Schweißnahtquerschnitt von flach und breit zu tief und schmal. Eine Fokusverschiebung von 0,2 Millimetern bei einer 0,5 Millimeter dicken Gehäusewand kann den Unterschied zwischen vollständigem Durchschweißen und einer oberflächlichen Schweißnaht ausmachen, die zwar die Sichtprüfung besteht, aber keine strukturelle Integrität aufweist.
Die Folgen von Parameterabweichungen sind gravierend. Eine Ultraschallschweißung zwischen Kaltkontakt und Kollektor führt zu einer Zelle mit einem um 20 Prozent höheren Innenwiderstand als spezifiziert. Die Zelle besteht die Kapazitätsprüfung, wird in einen Akku eingebaut und erzeugt bei jedem Ladezyklus unverhältnismäßig viel Wärme. Eine Laserschweißung mit intermittierendem Durchschweißen erzeugt eine Zelle, die zwar den Helium-Dichtheitstest im Werk besteht – da die Leckrate unter dem Prüfgrenzwert liegt –, aber einen Feuchtigkeitseintrittspfad öffnet, der die Zelle im Laufe der Monate im Feldbetrieb beeinträchtigt. Die Schweißnahtqualität wird nicht bei der Endkontrolle überprüft, sondern im Moment der Verbindung festgelegt.
Aspekt 4: Qualitätsprüfung
Zerstörende Prüfverfahren dienen der Prozessqualifizierung und der regelmäßigen Überprüfung.Peel-TestmaßnahmenDie zum Trennen der Schweißlagen erforderliche Kraft – der branchenübliche mechanische Test für Ultraschall-Laschenschweißungen. Bei einem Zugversuch wird die Verbindung bis zum Bruch beansprucht und das Bruchverhalten dokumentiert: Ein Bruch durch das Grundmaterial ist akzeptabel, ein Bruch durch die Schweißnaht hingegen nicht. Die Querschnittsmetallografie zeigt die innere Struktur – Eindringtiefe, Porosität, Risse, Grenzflächenhaftung –, die bei einer äußeren Inspektion nicht sichtbar ist.
Zerstörungsfreie Prüfverfahren ermöglichen die Qualitätskontrolle in der Produktionslinie. Die visuelle Inspektion erkennt Oberflächenfehler – Hinterschneidungen, Spritzer, unvollständige Nähte – mittels automatisierter Bildverarbeitung in Produktionsgeschwindigkeit.Helium-Leckprüfung Die Dichtheit der Gehäuseabdichtung wird geprüft: Eine Leckrate unter 1 × 10⁻⁸ Pa·m³/s ist die Standardanforderung der Automobilindustrie. Die Widerstandsmessung dient der Überprüfung der elektrischen Qualität der Laschenschweißung.
Die höchste Stufe der Qualitätssicherung ist die Prozessüberwachung – die Erkennung von Schweißfehlern im Moment ihres Auftretens, nicht erst im Nachhinein. Ultraschallschweißsysteme überwachen die Auslenkung der Sonotrode während jedes Schweißzyklus. Eine Abweichung von der normalen Auslenkungskurve – wenn die Sonotrode im Verhältnis zur Energiezufuhr zu schnell oder zu langsam absinkt – deutet auf eine Änderung des Oberflächenzustands oder eine Abweichung im Folienstapel hin, die zu einer fehlerhaften Verbindung führt. Laserschweißsysteme überwachen das rückreflektierte Licht oder die optische Emission des Schmelzbades. Ein Signalspitzenwert deutet auf Spritzer hin. Ein Abfall signalisiert eine Lücke in der Naht. Das System markiert die Verbindung, bevor die Zelle zur nächsten Station wechselt.
Aspekt 5: Geräteauswahl und Lieferantenbewertung
Die Auswahl eines batteriebetriebenen Schweißgeräts beginnt mit drei Fragen.
Wurde dieses Gerät mit meiner Materialkombination und -dicke getestet? Dasselbe Ultraschallschweißgerät, das 20 Lagen 12-Mikron-Kupferfolie perfekt verschweißt, kann bei 30 Lagen 9-Mikron-Folie ungleichmäßige Verbindungen erzeugen. Dasselbe Laserschweißgerät, das 0,5 Millimeter dicke Aluminiumdosenwände mit 3 Metern pro Minute verschweißt, benötigt möglicherweise völlig andere Parameter für 0,3 Millimeter dicke Wände. TOB NEW ENERGY stellt Schweißproben und Prozessdaten aus kundenspezifischen Materialversuchen bereit, bevor die Gerätespezifikation festgelegt wird – genau diese Art von Vorberatung unterscheidet einen Hersteller von Schweißgeräten von einem Kataloganbieter. Wer nur das Datenblatt des Geräts liefert, hat dies nicht getan.
Was ist das Prozessfenster, und was passiert bei Abweichungen im Eingangsmaterial? Die Produktionsmaterialien sind nicht identisch mit den Qualifizierungsmustern. Die Dicke der Kupferfolie variiert innerhalb ihrer Toleranz. Die Abmessungen der Aluminiumdosen ändern sich geringfügig zwischen den Produktionschargen. Die Schweißanlage muss diese Abweichungen ausgleichen, ohne dass Schweißnähte außerhalb der Spezifikation entstehen. Ein Lieferant, der das Prozessfenster – den Bereich der Materialbedingungen, in dem die Schweißqualität innerhalb der Spezifikation bleibt – quantifizieren kann, liefert die entsprechenden technischen Daten. Ein Lieferant, der dies nicht kann, verlangt vom Kunden, das Prozessfenster in der Produktion selbst zu ermitteln.
Welche langfristigen Wartungsanforderungen bestehen? Ultraschallsonotroden verschleißen. Laseroptiken müssen gereinigt und neu kalibriert werden. Widerstandsschweißelektroden verformen sich. Die Verfügbarkeit von Ersatzteilen, der Sonotroden-Überholungsservice und der vorbeugende Wartungsplan des Lieferanten bestimmen die Gesamtanlageneffektivität (OEE) der Anlage über ihre gesamte Lebensdauer. Eine Akkuschweißmaschine, deren Hersteller innerhalb einer Woche keine Ersatzsonotroden liefern kann, stellt ein Produktionsrisiko dar. Die After-Sales-Infrastruktur von TOB NEW ENERGY umfasst die Sonotroden-Überholung und die Lagerhaltung von Ersatzteilen, um genau solche Ausfallzeiten zu vermeiden.
Das Portfolio an Schweißanlagen von TOB NEW ENERGY wird durch zwei Patente im Bereich der Versiegelung unterstützt: eine Versiegelungsvorrichtung für die Batterieproduktion (CN202122096808), die die Zuverlässigkeit der Versiegelung von Kappe zu Dose verbessert, und eine Versiegelungsmaschine mit austauschbaren Versiegelungsvorrichtungen (CN202122023872), die einen schnellen Formatwechsel ermöglicht – die Art von Produktionsflexibilität, die darüber entscheidet, ob eine Schweißstation ein Zellformat oder eine ganze Produktfamilie unterstützt.
Aspekt 6: Die Schweißnahtqualität wird nicht in die Verbindung hinein geprüft.
Der strengste Helium-Lecktest erkennt bereits vorhandene Lecks. Er kann jedoch keine Leckagequelle abdichten, die durch eine instabile Laserschweißung entstanden ist. Die hochentwickeltste Sonotroden-Wegüberwachung erkennt eine fehlerhafte Schweißnaht erst nach deren Herstellung – wodurch die Zelle isoliert, aber nicht repariert werden kann.
Die Qualität einer Schweißverbindung hängt von der Stabilität des Schweißprozesses ab – der Gleichmäßigkeit der Energiezufuhr, der Kontrolle der Materialgrenzfläche und der Präzision der Anlagen. Dies sind keine Prüfvariablen, sondern Prozessvariablen. Ein Anbieter wie TOB NEW ENERGY, dessen Schweißtechnologie auf eigener Prozessentwicklung und öffentlich nachvollziehbaren Patenten basiert, verkörpert die praktische Umsetzung eines Prozesses – und ein Anbieter, der diesen Unterschied versteht, liefert mehr als nur Hardware.
Zusammenfassung der Batterieschweißmaschinen: Beim Schweißen in der Lithium-Ionen-Batterieherstellung spielen vier kritische Stellen eine Rolle – die Verbindung von Anschlussfahne zu Kollektor, Anschlussfahne zu Anschlussklemme, die Gehäuseversiegelung und die Stromschienenverbindungen. Jede dieser Stellen ist durch spezifische Materialkombinationen und Fehlerfolgen gekennzeichnet. Drei Technologien dominieren: Ultraschallschweißen für die Verbindung mehrlagiger, unterschiedlicher Metalle, Laserschweißen für die schnelle Gehäuseversiegelung und Widerstandsschweißen für kostengünstige Verbraucherzellen. Die Prozessparameterkontrolle bestimmt die Schweißnahtqualität von Anfang an – durch die Wechselwirkungen von Ultraschallamplitude, Druck und Zeit, die Abwägung von Laserleistung, Geschwindigkeit und Fokus sowie die engen Prozessfenster, die für das Schweißen dünnwandiger Batteriegehäuse charakteristisch sind. Die Qualitätssicherung umfasst zerstörende Prüfverfahren zur Prozessqualifizierung, zerstörungsfreie Prüfverfahren zur Produktionsprüfung und die Prozessüberwachung zur Echtzeit-Fehlervermeidung. Das effektivste System zur Schweißqualitätssicherung integriert alle drei Aspekte, denn die Schweißnahtqualität wird nicht bei der Inspektion festgestellt, sondern im Moment der Verbindung festgelegt.
Neil Zhao — Technischer Direktor, Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns