Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Integriertes Batterieformierungssystem und Sortierlösungen für schlüsselfertige Produktionslinien
Von Neil Zhao
Eine Lithium-Ionen-Zelle verlässt die Fertigungslinie als eine Ansammlung von Materialien – beschichtete Elektroden, Separator, Elektrolyt –, aber sie ist noch keine Batterie. Für die nächsten 12 bis 48 Stunden befindet sie sich in einem Formierungsschrank, der mit Präzisionselektronik verbunden ist, die programmierte Lade- und Entladeimpulse anwendet. Ein unsichtbarer Film im Nanometerbereich wächst an der Grenzfläche zwischen Elektrolyt und Anode. Die Zelle setzt Gase frei, die durch Nebenreaktionen entstehen. Ihre wahre Kapazität – die Zahl, die auf ihrem Datenblatt erscheinen wird – wird zum ersten Mal gemessen. Das ist die Formierung. Das System, das dies steuert – Formierungsschränke, Alterungskammern, Sortiereinheiten und die Dateninfrastruktur, die sie verbindet –, ist das letzte Qualitätstor in der Batterieherstellung.Chinesische Hersteller von Batterieformierungssystemen, einschließlich integrierter Anbieter wie TOB NEW ENERGY, haben diesen Prozess zu einer Kernkompetenz entwickelt. Dieser Artikel behandelt, was ein Batterieformierungs- und Alterungssystem tut, wie man eines bewertet und warum die Integration von Formierung, Alterung und Sortierung in eine einheitliche Plattform wichtiger ist als die Spezifikationen einer einzelnen Komponente.
Modul 1: Die Elektrochemie, die die Formierung unersetzlich macht
Während der Formierung finden drei elektrochemische Ereignisse statt. Jedes definiert eine Leistungsobergrenze, die kein nachgelagerter Prozess anheben kann.
SEI-Filmbildung
Während der ersten Ladung unterliegen Elektrolytlösungsmittel und Lithiumsalze einer Reduktion an der Anodenoberfläche, wodurch eine Passivierungsschicht abgelagert wird – die Festelektrolyt-Grenzfläche (Solid Electrolyte Interphase, SEI). Der SEI-Film leitet Ionen. Er blockiert Elektronen. Seine Qualität – Dicke, Dichte, chemische Zusammensetzung, Gleichmäßigkeit – bestimmt die Coulomb-Effizienz des ersten Zyklus, die langfristige Zyklenlebensdauer und das Sicherheitsverhalten unter Missbrauchsbedingungen.
Die Stromdichte bei der Formierung steuert direkt die SEI-Morphologie. Niedrigere Ströme erzeugen dichtere, gleichmäßigere Filme auf Kosten einer längeren Formierungszeit. Höhere Ströme beschleunigen den Durchsatz, erzeugen aber rauere, porösere Filme, die mehr Lithium verbrauchen und schneller degradieren. Mehrstufige Formierungsprotokolle – bei denen der Strom in mehreren Stufen durchlaufen wird – gleichen Filmqualität und Durchsatz aus. Sobald die SEI gebildet ist, kann sie durch nachfolgende Zyklen nur noch schrittweise modifiziert werden. Das Formierungsprotokoll legt die Obergrenze für die Zyklenlebensdauer fest – eine Einschränkung, innerhalb derer die Anwendungsingenieure von TOB NEW ENERGY bei der Entwicklung kundenspezifischer Formierungsrezepte arbeiten.
Gasentwicklung
Die Elektrolytzersetzung während der ersten Ladung erzeugt Gase – Ethylen, Wasserstoff, CO, CO₂. Bei Pouch-Zellen muss dieses Gas in einem Gasbeutel gesammelt und vor der endgültigen Versiegelung entfernt werden. Restgas verdrängt den Elektrolyten aus den Elektrodenporen, erhöht die interne Impedanz und kann zu einem Anschwellen der Zelle führen. Die Pouch-Zell-Formierungssysteme von TOB NEW ENERGY integrieren die Druckanwendung auf diesen Ebenen, um den Elektrodenkontakt aufrechtzuerhalten und gleichzeitig einen Gasabführungsweg bereitzustellen. Ohne gleichmäßigen Druck während der Gasentwicklung können sich Elektrodenschichten lokal ablösen. Zylindrische und prismatische Zellen in Hartgehäusen bewältigen Gas durch starre Einschließung, aber der interne Druckaufbau beeinflusst dennoch die Grenzflächenqualität, wenn das Formierungsprotokoll dies nicht berücksichtigt.
Kapazitätsaktivierung und -stabilisierung
Die Formierung umfasst die erste Ladung (SEI-Bildung), die erste Entladung (Kapazitätsaktivierung) und nachfolgende Zyklen mit niedriger Rate (Kapazitätsstabilisierung). Die während der Formierung gemessene Kapazität ist der erste echte Datenpunkt der Zelle – aber sie driftet über die anfänglichen Zyklen, während sich die SEI stabilisiert und die Elektrodenmaterialien eine strukturelle Entspannung erfahren. Die Rate, mit der die Kapazität auf einen stabilen Wert konvergiert, ist selbst ein Qualitätsindikator. Zellen, die viele Zyklen zur Stabilisierung benötigen, weisen oft zugrunde liegende Inkonsistenzen auf, die Monate nach dem Versand als Feldausfälle wieder auftreten.
Modul 2: Formierung, Alterung, Sortierung – Ein System, drei Funktionen
Ein Batterieformierungssystem ist keine einzelne Maschine. Es integriert drei Prozessfunktionen, die durch eine Datenarchitektur verbunden sind.
Die Formierung wendet die ersten Lade-Entlade-Zyklen an. Jede Zelle belegt einen unabhängigen Kanal in einem Formierungsschrank und erhält ihr programmiertes Strom- und Spannungsprofil. Kanalunabhängigkeit ist entscheidend – elektrisches Übersprechen zwischen benachbarten Kanälen verschlechtert die Messpräzision der einzelnen Zelle. Die Formierungsdauer reicht je nach Chemie und Protokoll von 12 bis 48 Stunden, was sie zum längsten Einzelschritt in der Batterieherstellung macht.
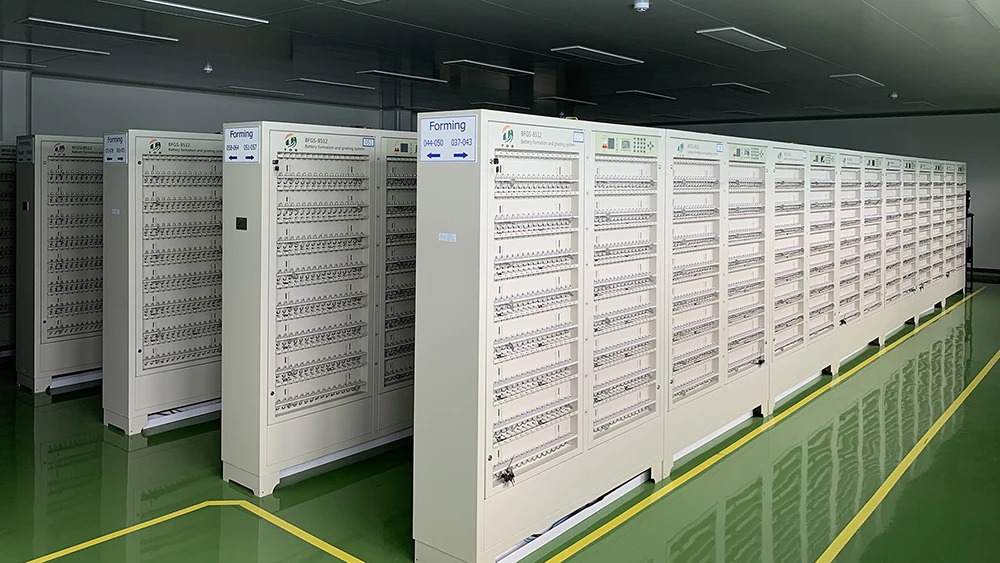
Formierungsmaschine für zylindrische Batterien
Die Alterung folgt auf die Formierung. Die Zellen werden bei kontrollierter Temperatur – Alterung bei erhöhter Temperatur von 35 bis 45 Grad Celsius, gefolgt von Alterung bei Raumtemperatur – über Tage bis Wochen gelagert. Während dieser Zeit stabilisiert sich die SEI, der Elektrolyt benetzt die Elektrodenporen vollständig, und Zellen mit abnormaler Selbstentladung zeigen sich durch einen Abfall der Leerlaufspannung. Alterung ist kein Warten. Es ist ein Screening-Prozess, der Zeit in Anspruch nimmt, weil die physikalischen und chemischen Stabilisierungsprozesse, die er überwacht, Zeit benötigen.
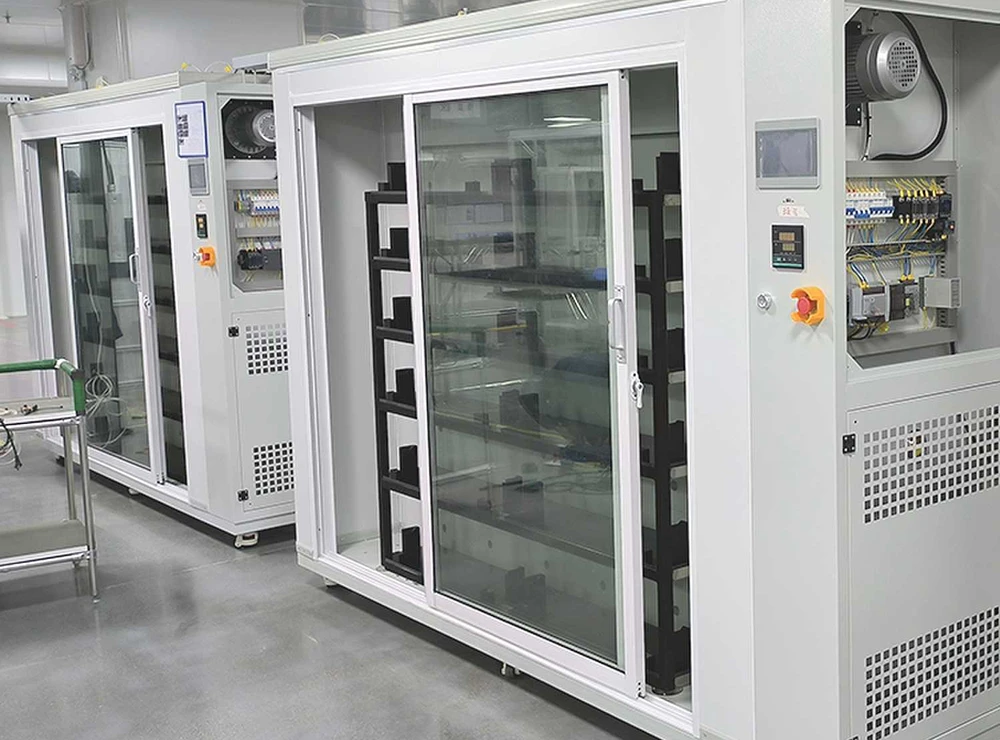
Batteriealterungsschrank
Die Sortierung schließt die Sequenz ab. Nach der Alterung erhält jede Zelle eine endgültige Kapazitäts- und Innenwiderstandsmessung. Die Zellen werden in Leistungsklassen sortiert – Kapazitätsklasse, Innenwiderstandsklasse, Selbstentladungsklasse –, um sicherzustellen, dass Zellen, die in derselben Charge versandt werden, eine konsistente Leistung liefern. Die Sortiertoleranzen für den Automobilbereich können ±0,1 Prozent der Nennkapazität erreichen, was eine Messpräzision erfordert, die nur hochpräzise Elektronik der Formierungsklasse liefern kann.
Die Datenarchitektur, die diese drei Funktionen verbindet, ist genauso wichtig wie die Hardware. Formierungsdaten – Spannung, Strom, Kapazität, Temperatur pro Kanal – müssen für Sortierentscheidungen in die Sortierung einfließen. Alterungsdaten – OCV-Abfallraten – müssen mit Formierungsdaten abgeglichen werden, um Zellen zu identifizieren, deren Selbstentladungsverhalten im Verhältnis zu ihren Formierungsmetriken anomal ist. Wenn diese drei Funktionen von verschiedenen Anbietern stammen, werden die Datenschnittstellen zu einem separaten Ingenieurprojekt. TOB NEW ENERGY eliminiert dieses Problem auf Architekturebene.
Integrierte Formierungs-, Alterungs- und Sortiersysteme auf einer einheitlichen Datenplattform verhindern, dass diese Fragmentierung die Inbetriebnahme der Produktion verzögert. Die drei Funktionen teilen sich eine Datenarchitektur. Formierungsdaten fließen direkt in die Sortierung, ohne Export, Import oder Formatkonvertierung. Für Produktionsleiter, die die Alternative erlebt haben – drei Anbieter, drei Datenformate, drei Sätze von Schnittstellendokumentationen –, ist diese Integration kein Feature. Es ist das Fehlen eines wiederkehrenden Produktionsproblems.
Modul 3: Wichtige Spezifikationen für Batterieformierungsausrüstung
Kanalunabhängigkeit
Die Kanalanzahl bestimmt den Durchsatz pro Schrank. Kanalunabhängigkeit – der Grad der elektrischen Isolierung zwischen benachbarten Kanälen – bestimmt die Messgenauigkeit. Für Zellen in Automobilqualität, die eine Kapazitätssortierung von ±0,1 Prozent erfordern, ist Kanalübersprechen keine nebensächliche Spezifikation. Es ist ein Bestehen-Nichtbestehen-Kriterium.
Strom- und Spannungsgenauigkeit
Die Stromgenauigkeit wird typischerweise mit ±0,05 Prozent des Skalenendwerts angegeben, die Spannungsgenauigkeit mit ±0,02 Prozent. Diese Zahlen definieren die Sortierpräzision. Aber die Genauigkeit auf dem Spezifikationsblatt und die Genauigkeit in der realen Welt driften über Monate des kontinuierlichen 24/7-Betriebs auseinander. Ein Formierungsschrank unterliegt einer Komponentendrift. Die Genauigkeit sechs Monate nach der Kalibrierung – nicht die Genauigkeit am Tag der Installation – bestimmt die Zuverlässigkeit der Sortierung. Die Formierungssysteme des Anbieters beinhalten veröffentlichte Langzeit-Driftspezifikationen und definierte Kalibrierungsprotokolle – denn in der Produktion ist die Genauigkeitszahl auf dem Datenblatt weniger wichtig als die Genauigkeitszahl, die das System nach 5.000 Stunden Dauerbetrieb noch hält.
Temperaturgleichmäßigkeit
Zellen erzeugen während der Formierung Wärme – durch Joulesche Erwärmung und exotherme SEI-Bildungsreaktionen. Wenn der Formierungsschrank diese Wärme nicht gleichmäßig abführen kann, formieren sich Zellen an verschiedenen Positionen innerhalb des Schranks bei unterschiedlichen Temperaturen. Die Kinetik des SEI-Wachstums ist temperaturabhängig. Zellen, die bei unterschiedlichen Temperaturen formiert wurden, entwickeln systematisch unterschiedliche Zyklenlebensdauern. Die Temperaturgleichmäßigkeit im Schrank sollte innerhalb von ±1 Grad Celsius liegen. Die Formierungsschränke von TOB NEW ENERGY halten beispielsweise eine Gleichmäßigkeit von ±0,5 Grad ein.
Druckregelung für Pouch-Zellen
Pouch-Zellen erfordern während der Formierung einen gleichmäßigen externen Druck – typischerweise 0,3 bis 1,0 MPa –, um den Elektrodenkontakt aufrechtzuerhalten und entstandenes Gas in den Sammelbeutel zu leiten. Druckungleichmäßigkeiten über die Zellfläche führen zu lokaler Elektrolytverdrängung und dauerhaftem Kapazitätsverlust in diesem Bereich. Die Ebenheit der Druckplatte, die Sensorverteilung und die Regelungsauflösung bestimmen die Gleichmäßigkeit.
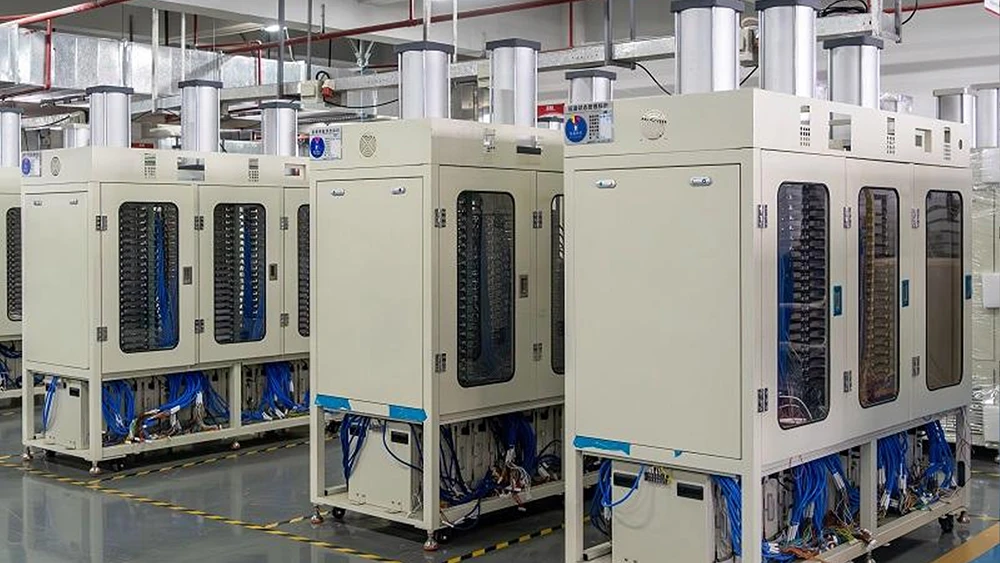
Heißpress-Formierungsmaschine für Pouch-Zellen
Energierückgewinnung
Die Formierung ist der energieintensivste Fertigungsschritt. Eine Gigawattstunden-Fabrik kann zehntausende Kanäle haben, die gleichzeitig arbeiten. Regenerative Formierungssysteme gewinnen 70 bis 85 Prozent der Energie zurück, diewährend der Formierung entladen wurde, und speisen sie zurück in das Stromnetz oder in andere Kanäle, die gerade laden. Die regenerativen Formierungssysteme von TOB NEW ENERGY gewinnen Entladeenergie auf diesem Niveau zurück. Im Produktionsmaßstab ist dies keine ökologische Präferenz – es sind Betriebskosten, die sich über ein Jahrzehnt Betriebsdauer summieren.
Datenrückverfolgbarkeit
Jede Zelle, die eine Batteriefabrik verlässt, benötigt eine digitale Geburtsurkunde – welcher Kanal, welche Alterungsstation, welche Sortiereinheit, welches Protokoll, welches Ergebnis. Das Formierungsdatensystem muss über industrielle Standardprotokolle – OPC-UA, SECS/GEM – mit dem MES der Fabrik kommunizieren. Die Formierungsdatenarchitektur von TOB NEW ENERGY unterstützt Standardprotokolle speziell, um dieses Problem zu vermeiden. Ein proprietäres geschlossenes Format erzeugt Integrationsschulden, die sich bei jeder produzierten Zelle summieren.
Modul 4: Anpassung des Formierungssystems an den Produktionsmaßstab
Labormaßstab – einige bis einige Dutzend Kanäle. Priorität: Messpräzision und Protokollflexibilität. Die Formierungsausrüstung von TOB NEW ENERGY im Labormaßstab unterstützt eine breite Parametererkundung bei gleichzeitiger Beibehaltung einer Messgenauigkeit auf Forschungsniveau.
Pilotmaßstab – hunderte Kanäle. Priorität: Protokollvalidierung im produktionsnahen Maßstab. Das Pilot-Formierungssystem muss identische Kanal-Hardware und -Software wie das Produktionssystem verwenden, damit die im Pilotmaßstab validierten Formierungsprotokolle direkt auf die Fabrikhalle übertragen werden können. Die Pilot-Formierungssysteme von TOB sind hardwareseitig identisch mit den Produktionseinheiten – das Protokoll, das auf der Pilotlinie funktioniert, ist das Protokoll, das in die Fabrik geladen wird.
Produktionsmaßstab – tausende bis zehntausende Kanäle. Priorität: Durchsatz, Kanaldichte und Zuverlässigkeit der automatisierten Sortierung. Der Formierungsbereich nimmt 30 bis 40 Prozent der gesamten Fabrikfläche ein. Die Kanaldichte – Kanäle pro Quadratmeter – beeinflusst direkt die Kapitaleffizienz der Fabrik. Die automatisierte Zellhandhabung zwischen Formierungs-, Alterungs- und Sortierstationen reduziert Arbeitskosten und Handhabungsschäden.
Die Sortierausrüstung, geschützt durch die Patente CN202122171465 und CN202122170781, adressiert die Herausforderung der Zuverlässigkeit bei der automatisierten Sortierung im Produktionsdurchsatz. Insbesondere das Patent zur Vermeidung von Verstopfungen löst ein Problem, das im Labor- oder Pilotmaßstab unsichtbar, aber in der Produktion entscheidend ist: Eine einzige verklemmte Zelle auf einem Sortierförderband – eine Zelle von zehntausenden, die an diesem Tag verarbeitet werden – stoppt die gesamte Sortierlinie, bis ein Bediener eingreift.
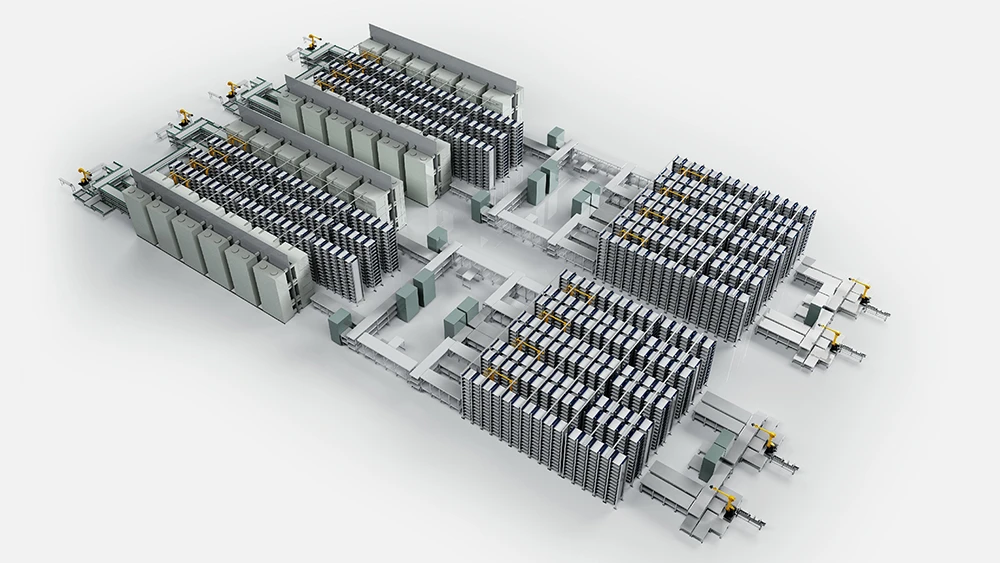
Batterieformierungssystem und Sortierlinie
Modul 5: Bewertung eines Lieferanten für Batterieformierungssysteme
Jenseits von Spezifikationsblättern – bei denen Stromgenauigkeit und Kanalanzahl bei verschiedenen Anbietern oft ähnlich aussehen – unterscheiden mehrere Bewertungskriterien Formierungssystem-Partner von reinen Ausrüstungslieferanten.
Erstens: ist die Formierung-Alterung-Sortierung auf einer einheitlichen Datenplattform integriert? Bitten Sie den Lieferanten, den vollständigen Datenfluss vom Formierungskanal über die Alterungsstation bis zum Sortierbehälter zu demonstrieren. Wenn die Demonstration an irgendeinem Punkt ein USB-Laufwerk oder einen manuellen Dateiexport beinhaltet, ist das System nicht integriert. Die Formierungsplattform von TOB leitet Formierungsdaten direkt an die Alterung und Sortierung weiter – keine manuellen Exporte.
Zweitens: wie hoch ist die langfristige Genauigkeitsdrift und wie sieht das Kalibrierungsprotokoll aus? TOB NEW ENERGY stellt Daten zur Zwölf-Monats-Drift und dokumentierte Kalibrierungsverfahren bereit. Ein Lieferant, der nur anfängliche Genauigkeitsspezifikationen anbietet, verlangt von Ihnen, die Drift selbst zu entdecken.
Drittens: verfügt der Lieferant über Fachwissen zum Formierungsprozess, das über die Hardware hinausgeht? Das wertvollste Ergebnis eines Lieferanten für Formierungssysteme ist nicht der Schrank. Es ist das Formierungsprotokoll – das spezifische Strom-, Spannungs-, Temperatur- und Druckprofil, das eine optimale SEI-Filmqualität für Ihre Zellchemie erzeugt. Die interne Protokollentwicklung von TOB für verschiedene Chemien bedeutet, dass die Ausrüstung mit Prozesswissen geliefert wird, nicht nur mit Hardware.
Viertens: wie werden ausgefallene Kanäle im Produktionsmaßstab verwaltet? In einer Fabrik mit zehntausenden Kanälen sind individuelle Kanalausfälle statistisch unvermeidlich. Das System muss ausgefallene Kanäle automatisch erkennen, isolieren und melden. Entscheidend ist, dass ein ausgefallener Kanal die Messgenauigkeit benachbarter Kanäle nicht beeinträchtigen darf. Bitten Sie den Lieferanten, die Isolierung von Kanalausfällen zu demonstrieren. Wenn ein ausgefallener Kanal seine Nachbarn beeinflusst, weist das System einen kaskadierenden Fehlermodus auf, der erst im Produktionsmaßstab sichtbar wird.
Modul 6: Die Formierung definiert die Basislinie der Batterie
Jeder Fertigungsprozess vor der Formierung – Mischen, Beschichten, Kalandrieren, Montage – definiert das Potenzial der Zelle. Die Formierung definiert ihre Realität. Die Qualität des SEI-Films legt die Obergrenze der Zyklenlebensdauer fest. Die Sortierpräzision legt die Konsistenz der ausgelieferten Ware fest. Beides ist irreversibel.
Das Formierungssystem beansprucht mehr Fabrikfläche und verbraucht mehr Energie als jeder andere einzelne Fertigungsschritt. Es ist auch am wenigsten sichtbar – Formierungsschränke sind Elektronik-Racks ohne bewegliche Teile. Die Kosten eines unzureichenden Batterieformierungssystems sind in der Investitionskosten-Tabelle nicht sichtbar. Sie werden Monate später sichtbar: in Garantie-Rücklaufquoten, in Verzögerungen bei der Qualifizierung durch Automobil-OEMs, die auf Kapazitätsinkonsistenzen zurückzuführen sind, welche durch Übersprechen der Formierungskanäle oder Temperaturungleichmäßigkeiten entstehen.
Die Auswahl eines Batterieformierungs- und Alterungssystems bedeutet den Kauf der Qualitätsinfrastruktur, die jede Zelle vor dem Versand durchläuft. Chinesische Hersteller von Batterieformierungssystemen wie TOB NEW ENERGY haben in diese Infrastruktur investiert – nicht nur in die Elektronik, sondern in das Prozesswissen, die Datenarchitektur und das Präzisionsmanagement, die die Formierung von einem Fertigungsschritt in eine Qualitätsgarantie verwandeln.
Zusammenfassung Batterieformierungssystem: Das Formierungssystem – bestehend aus Ladeschränken, Alterungskammern und Sortiereinheiten – ist das letzte Qualitätstor in der Batteriefertigung. Während 12 bis 48 Stunden definieren drei irreversible Ereignisse die Zellleistung: SEI-Filmwachstum auf der Anode, Gaserzeugung und -entfernung sowie die anfängliche Kapazitätsmessung für die Sortierung. Zu den wichtigsten Ausrüstungsspezifikationen gehören Kanalunabhängigkeit, Strom- und Spannungsgenauigkeit mit Langzeit-Drift-Daten, Temperaturgleichmäßigkeit über Schrankpositionen hinweg, Druckregelung für Pouch-Zellen und regenerative Energierückgewinnung. Ein integriertes Formierungs-Alterungs-Sortier-System auf einer einheitlichen Datenplattform eliminiert die Datenkompatibilitäts- und Inbetriebnahmerisiken, die fragmentierte Systeme verschiedener Anbieter mit sich bringen.TOB NEW ENERGY bietet integrierte Batterieformierungssysteme mit veröffentlichten Driftspezifikationen, interner Entwicklung von Formierungsprotokollen für verschiedene Chemien und Sortierausrüstung, die durch die Patente CN202122171465 und CN202122170781 geschützt ist.
Neil Zhao — Technischer Direktor, Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns