Chinese
 English
 français
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Sechs Trends, die die Nachfrage nach Batterieausrüstung neu gestalten
- Leitfaden für die schlüsselfertige Einrichtung eines Festkörperbatterielabors
- Leitfähige Materialien für Lithiumbatterien: CNT vs. Graphen-Leitfaden
- Schritt-für-Schritt-Anleitung für die Partnerschaft mit einem Entwickler von Natrium-Ionen-Batterietechnologie in China
- Ein vollständiger Leitfaden zur Implementierung industrieller Festkörperbatterietechnologie in der Fertigung
Leitfaden zur Beschaffung hochwertiger Lithiumbatterie-Beschichtungsmaschinen von chinesischen Herstellern
Von Dr. Dany Huang.
Wenn Elektroden-Slurry zum ersten Mal mit der Stromabnehmerfolie in Kontakt kommt – einem Streifen aus Aluminium oder Kupfer, der sich mit Metern pro Minute bewegt –, setzt ein Sekundenbruchteil eine Kettenreaktion in Gang, die kein nachgelagerter Prozess mehr rückgängig machen kann. Wenn sich der Slurry gleichmäßig ablagert und sich zu einem Nassfilm mit gleichbleibender Dicke und fehlerfreier Oberfläche ausbreitet, hat alles, was danach kommt, eine Chance. Wenn die Beschichtung ungleichmäßig ist – die Dicke variiert über die Bahn um mehr als ein paar Mikrometer, Nadellöcher sind über die aktive Schicht verstreut –, kann kein Kalander, kein Längsschneider und keine Wickelmaschine mehr korrigieren, was bereits festgelegt wurde. Die Beschichtungsmaschine ist der Ort, an dem die Elektrode ihre physische Identität erhält.
Chinesische Beschichtungsmaschinenhersteller haben sich zur dominierenden globalen Quelle für diese Ausrüstung entwickelt – von Beschichtungsanlagen im Labormaßstab für universitäre F&E-Gruppen bis hin zu Produktionsanlagen in voller Breite für Gigawattstunden-Fabriken.TOB NEW ENERGY ist einer dieser Hersteller. Die Herausforderung für internationale Käufer besteht darin, zu wissen, worauf man achten muss. Eine Beschichtungsmaschine definiert sich nicht über ihre Bahnbreite oder ihre maximale Geschwindigkeit. Sie definiert sich über die Qualität der Elektrode, die sie produziert.
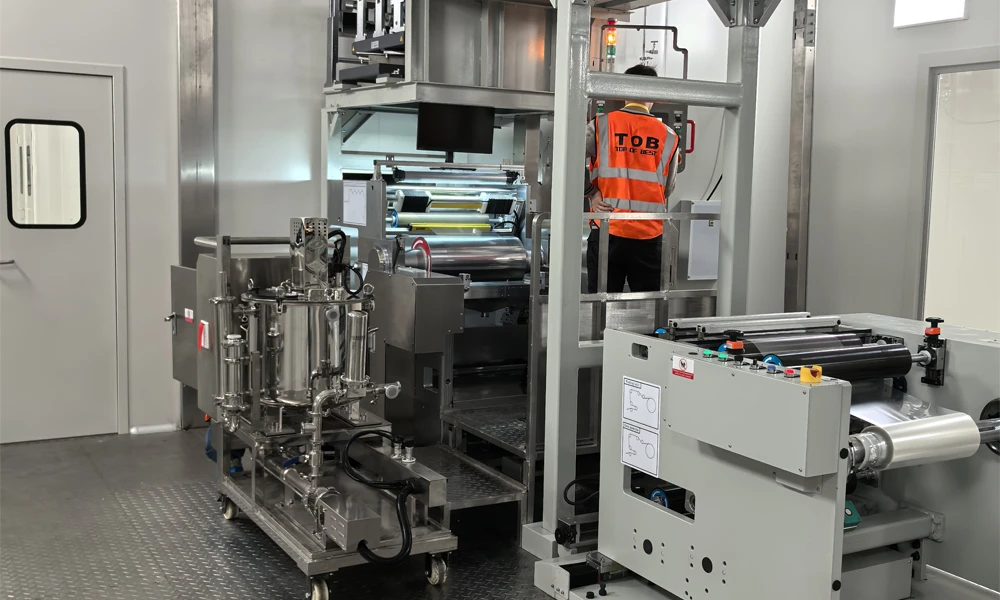
TOB NEW ENERGY Batteriebeschichtungsmaschinen-Lösung
Schritt 1: Was während der Beschichtung passiert
Beschichtung ist kein einzelnes Ereignis. Es sind drei physikalische Prozesse, die zeitlich überlappen.
Slurry-Auftrag. Der Slurry verlässt den Beschichtungskopf und überträgt sich auf die bewegte Folie. Die Rheologie des Slurrys – sein strukturviskoses Verhalten, seine Fließgrenze, seine Thixotropie – bestimmt, wie er sich ausbreitet. Ein Slurry mit hoher Fließgrenze nivelliert sich nach dem Auftrag möglicherweise nicht, was zu Beschichtungsstreifen führt, die während der Trocknung bestehen bleiben. Ein Slurry mit übermäßiger Strukturviskosität kann sich zu weit ausbreiten und Randwülste erzeugen, die beschnitten werden müssen – und jeder Millimeter Verschnitt ist Material, das gekauft, gemischt, beschichtet und entsorgt wurde.
Nassfilmbildung. Oberflächenspannung und Schwerkraft nivellieren den aufgetragenen Slurry zu einem Film gleichmäßiger Dicke. Die Nivellierung muss abgeschlossen sein, bevor der Film in den Trockner eintritt – sobald die Trocknung beginnt, steigt die Viskosität und der Fluss stoppt. Die Nivellierungszeit wird in Sekunden gemessen. Die Beschichtungsgeschwindigkeit und der Abstand zwischen Beschichtungskopf und Trocknereinlass bestimmen, ob die Nivellierung abgeschlossen wird.
Randeffekte. Die Oberflächenspannung an den Rändern des Nassfilms zieht den Slurry nach außen und erzeugt einen erhöhten Wulst – den Randwulst –, der 20 bis 50 Prozent dicker als die Mitte sein kann. Dieser Wulst muss beim anschließenden Längsschneiden abgeschnitten werden. Die Breite der Beschnittzone ist ein direkter Materialverlust. Die Reduzierung der Randwulstbreite ist eine Prozessoptimierung mit millionenschwerer Wirtschaftlichkeit im Produktionsmaßstab.
Diese drei Prozesse – Auftrag, Nivellierung, Randbildung – finden in den wenigen Sekunden zwischen Beschichtungskopf und Trockner statt. Das Design des Beschichtungskopfs, die Slurry-Formulierung und die Bahnführungsparameter müssen gemeinsam optimiert werden. Ändert man einen, verschieben sich die anderen beiden.
Schritt 2: Drei Beschichtungsmethoden
Schlitzdüsenbeschichtung ist der Präzisionsstandard. Der Slurry wird durch eine Präzisionsdüse gepumpt – einen engen Schlitz, der auf Mikrometer-Toleranzen gefertigt ist – direkt auf die bewegte Folie. Der Spalt zwischen Düse und Folie, die Slurry-Durchflussrate und die Bahngeschwindigkeit bestimmen zusammen die Nassfilmdicke. Das System ist geschlossen – der Slurry ist nicht der Umgebungsluft ausgesetzt, sodass Lösungsmittelverdunstung und Viskositätsdrift während der Beschichtung minimiert werden. Ab einer Breite von 600 Millimetern und bei Geschwindigkeiten von über 10 Metern pro Minute ist die Schlitzdüsenbeschichtung die einzige Methode, die zuverlässig eine Flächengewichtsgleichmäßigkeit innerhalb von ±1,0 bis 1,5 Prozent liefert – die Anforderung für Elektroden in Automobilqualität.
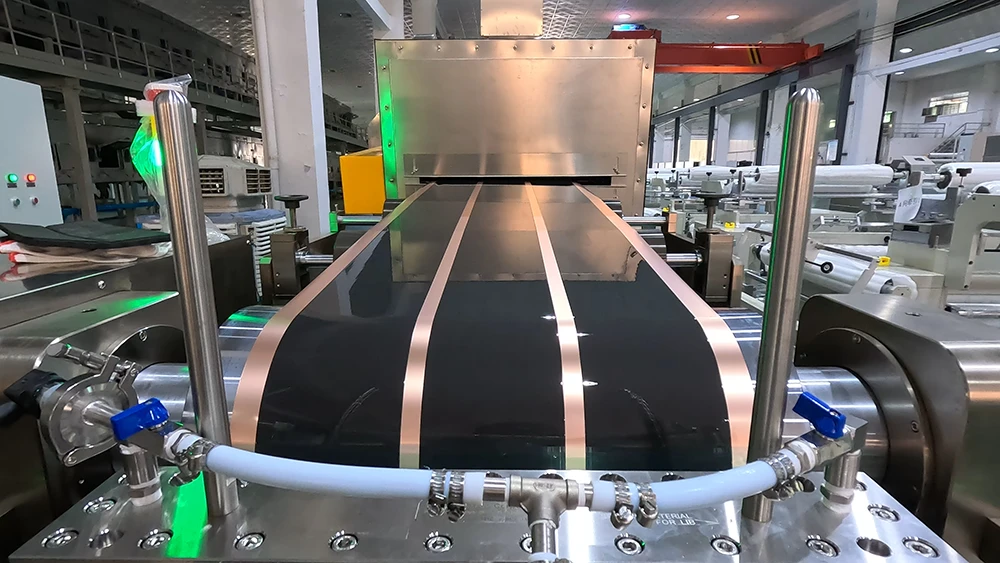
Schlitzdüsenbeschichtung
Die Düse ist das Herzstück des Systems. Ihre interne Strömungskanalgeometrie bestimmt die Dickenverteilung in Querrichtung. Eine schlecht konstruierte Düse erzeugt eine Beschichtung, die unabhängig von Prozesseinstellungen systematisch an einer Position oder systematisch in der Mitte dicker ist. Das Düsendesign ist ein strömungsmechanisches Problem, das als mechanisches Bearbeitungsproblem getarnt ist. Die Düsenlippe, die Oberfläche, die den Slurry kurz vor dem Austritt berührt, ist anfällig für mechanische Beschädigungen. Ein Kratzer auf der Lippe erzeugt einen durchgehenden Streifen auf jedem Meter Elektrode. Die Schlitzdüsen-Beschichtungssysteme von TOB verwenden intern entwickelte und gefertigte Düsen und kontrollieren damit die Komponente, die die Beschichtungsqualität am stärksten bestimmt.
Rakelbeschichtung verwendet eine starre Klinge, die in einem präzisen Abstand über der Folie positioniert ist. Der Slurry wird vor der Klinge aufgetragen, und die Klinge streift den Überschuss ab, wodurch ein Film zurückbleibt, dessen Dicke durch den Spalt bestimmt wird. Das System ist offen – der Slurry ist der Luft ausgesetzt, und Lösungsmittelverdunstung verändert die Viskosität während der Beschichtung. Für Forschung und Produktion im mittleren Bereich bei Breiten unter 400 Millimetern und Geschwindigkeiten unter 5 Metern pro Minute bietet die Rakelbeschichtung eine einfachere, kostengünstigere Alternative zur Schlitzdüse. Die erreichte Flächengewichtsgleichmäßigkeit – typischerweise ±2 bis 3 Prozent – ist für Zellen der Unterhaltungselektronik und einige Energiespeicheranwendungen ausreichend. Für Automobilzellen ist sie nicht ausreichend.
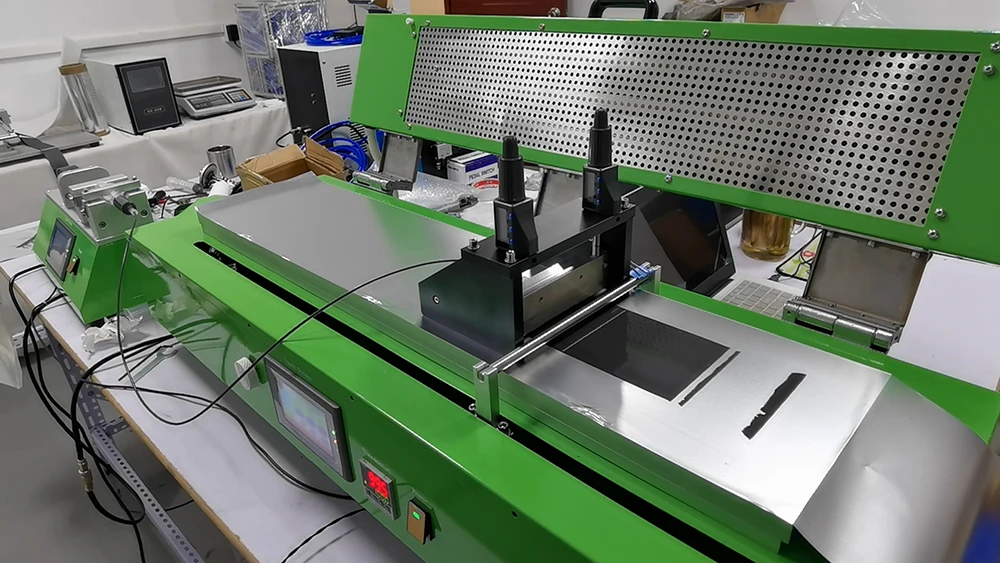
Rakelbeschichtung
Transferbeschichtung trägt Slurry auf eine Transferwalze auf, die ihn dann auf die Folie überträgt. Es ist die kostengünstigste und am wenigsten präzise Methode. Eine Flächengewichtsgleichmäßigkeit von über ±3 Prozent ist typisch. In der Premium-Batterieherstellung wurde die Transferbeschichtung durch die Schlitzdüsenbeschichtung ersetzt. Sie überlebt in extrem kostenempfindlichen Anwendungen, bei denen die Beschichtungspräzision nicht der limitierende Faktor für die Zellleistung ist.
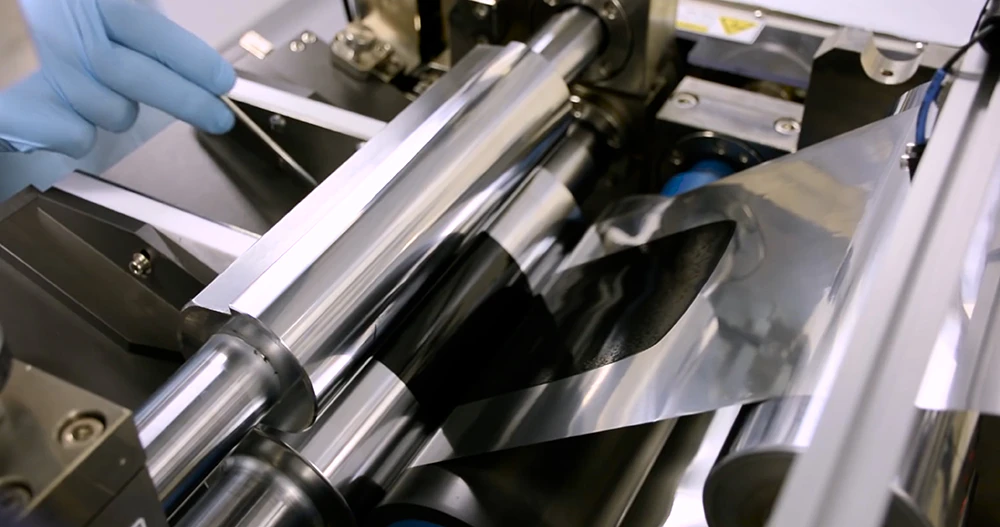
Transferbeschichtung
Schritt 3: Trocknung – Die unsichtbare Hälfte der Beschichtung
Der Trocknerabschnitt nimmt 60 bis 80 Prozent der physischen Länge einer Beschichtungsmaschine ein. Er ist kein Zubehör. Er ist ein Prozess.
Die Trocknung erfolgt in zwei Phasen. Die Phase mit konstanter Rate, in der die Nassfilmoberfläche mit Lösungsmittel gesättigt ist und die Verdunstungsrate durch die Lufttemperatur und -geschwindigkeit im Trockner gesteuert wird. Die Phase mit fallender Rate, in der die Oberfläche nicht mehr gesättigt ist und die Verdunstungsrate durch die Diffusion des Lösungsmittels aus dem Inneren des Films an die Oberfläche gesteuert wird.
Wenn die Phase mit konstanter Rate zu aggressiv ist – Temperatur zu hoch, Luftgeschwindigkeit zu hoch –, trocknet die Oberfläche, bevor das innere Lösungsmittel nach außen diffundieren kann. Die Oberfläche bildet eine Haut. Das eingeschlossene Lösungsmittel verdampft schließlich und bricht durch die Haut, wodurch Nadellöcher entstehen. Die Elektrode verlässt den Trockner gleichmäßig aussehend. Unter einem Mikroskop ist sie perforiert.
Bindemittelmigration ist der heimtückischste Defekt bei der Elektrodentrocknung. Wenn Lösungsmittel verdampft und sich zur Filmoberfläche bewegt, trägt es gelöstes Bindemittel – PVDF – mit sich. Das Ergebnis ist ein Bindemittelkonzentrationsgradient durch die Elektrodendicke: hohe Bindemittelkonzentration nahe der Oberfläche, niedrige Bindemittelkonzentration nahe dem Stromabnehmer. Das aktive Material nahe dem Stromabnehmer verliert die Haftung. Während des Betriebs delaminiert es. Die Kapazität schwindet. Die Grundursache – Bindemittelmigration während der Trocknung sechs Monate zuvor – wird fast nie als Grundursache identifiziert.
Die Minderung erfordert eine Trocknung mit Temperaturgradienten. Die erste Zone arbeitet bei niedrigerer Temperatur, wodurch das Lösungsmittel langsam verdampfen kann, während das Bindemittel gleichmäßig verteilt bleibt. Nachfolgende Zonen erhöhen die Temperatur, während der Film erstarrt und die Bindemittelmobilität abnimmt. Dieses Temperaturprofil ist chemiespezifisch. NMC-Elektroden vertragen andere anfängliche Trocknungstemperaturen als LFP-Elektroden mit anderen Lösungsmittelsystemen. Die Produktionsbeschichtungsmaschinen von TOB NEW ENERGY verfügen über konfigurierbare Trockner – unabhängige Zonentemperaturregelung, einstellbare Luftgeschwindigkeit pro Zone, ausgeglichener Abluftstrom. Dies sind keine Premium-Optionen. Sie sind das technische Minimum, das erforderlich ist, um die oben beschriebene Bindemittelmigration zu verhindern.
NMP-Rückgewinnungist im Produktionsmaßstab nicht optional – und die Beschichtungsmaschinen von TOB integrieren Rückgewinnungssysteme, anstatt sie als nachträgliche Ergänzungen zu behandeln. NMP-Dampf ist eine regulierte Emission mit Grenzwerten für die berufliche Exposition. Rückgewinnungssysteme – Kondensation oder Wasserabsorption – erfassen über 95 Prozent des verdampften Lösungsmittels zur Wiederverwendung. Bei Produktionsvolumina im Gigawattstundenbereich hat das zurückgewonnene NMP einen wirtschaftlichen Wert, der die Betriebskosten des Rückgewinnungssystems teilweise oder vollständig ausgleicht. Eine Beschichtungsmaschine ohne integrierte Lösungsmittelrückgewinnung ist ein Laborwerkzeug. Die Produktionsbeschichtungssysteme von TOB NEW ENERGY beinhalten NMP-Rückgewinnung als Standardtechnik, nicht als optionales Zubehör.
Schritt 4: Qualitätskennzahlen, auf die es ankommt
Die Gleichmäßigkeit der Flächenmasse ist die erste Qualitätskennzahl. Die Beladung der Elektrode mit Aktivmaterial pro Flächeneinheit – gemessen in Milligramm pro Quadratzentimeter – bestimmt die Zellkapazität. Die Quergleichmäßigkeit (über die Bahnbreite) sollte bei Elektroden in Produktionsqualität innerhalb von ±1,5 Prozent liegen. Die Gleichmäßigkeit in Maschinenrichtung (entlang der Bahnlänge) sollte innerhalb von ±1,0 Prozent liegen. Diese Werte werden durch Inline-Betastrahl- oder Röntgensensoren gemessen, die nach dem Trockner positioniert sind.
Die Beschichtungsdicke, gemessen durch Lasertriangulationssensoren, ergänzt die Flächenmasse. Die Flächenmasse geteilt durch die Dicke ergibt die Beschichtungsdichte – ein Indikator für die Verdichtung, der aufzeigt, ob der Feststoffgehalt der Suspension während des Beschichtungsvorgangs abgewichen ist. Wenn die Flächenmasse dem Zielwert entspricht, die Dicke jedoch hoch ist, wurde die Suspension verdünnt – durch Lösungsmittelverdunstung aus einem offenen Zuführsystem oder durch einen Bediener, der Lösungsmittel zur Viskositätsanpassung hinzugefügt hat.
Oberflächenfehler – Nadellöcher, Streifen, Agglomeratflecken – werden durch Bildverarbeitungssysteme erkannt, die mit Liniengeschwindigkeit arbeiten. Ein Nadelloch erzeugt während des Zellbetriebs eine lokale Stromdichteanomalie. Ein einzelnes Nadelloch in einer großformatigen Zelle ist eine Spannungskonzentration für Lithium-Plating. Mehrere Nadellöcher über einen Produktionslauf hinweg führen zur Ablehnung der gesamten Charge.
Intermittierende Beschichtung – bei der der Suspensionsfluss startet und stoppt, um unbeschichtete Lücken für das Laschenschweißen zu erzeugen – stellt eine dynamische Qualitätsherausforderung dar. Die Beschichtungsdicke an den Start- und Stoppübergängen – den Ramp-up- und Ramp-down-Zonen – ist von Natur aus weniger gleichmäßig als bei der stationären Beschichtung. Die Länge dieser Übergangszonen bestimmt, wie viel Elektrodenmaterial durch Besäumen verloren geht. Die Reduzierung der Übergangszonenlänge ist eine Prozessoptimierung mit direktem Einfluss auf die Materialausbeute.
Schritt 5: Auswahl eines Beschichtungsmaschinenlieferanten
Der Vergleich von Spezifikationsblättern ist irreführend. Bahnbreite, maximale Geschwindigkeit und Ofenlänge sehen bei allen Lieferanten ähnlich aus. Die Unterschiede, die die Elektrodenqualität bestimmen, stehen nicht auf dem Blatt.
„Wurde diese Beschichtungsmaschine mit meiner Suspension getestet?“ Die Schlitzdüse, die eine NMC-Suspension mit 55 Prozent Feststoffgehalt und leitfähigem Rußzusatz bei einem bestimmten Spalt und einer bestimmten Geschwindigkeit beschichtet, kann mit einer LFP-Suspension mit 62 Prozent Feststoffgehalt und leitfähigem Kohlenstoff-Nanoröhrchen-Zusatz ein völlig anderes Ergebnis liefern – weil die Rheologie anders ist, das Verlaufverhalten anders ist und die Trocknungskinetik anders ist. TOB NEW ENERGY, deren internes Beschichtungslabor kundenspezifische Suspensionstests vor der Anlagenspezifikation durchführt, liefert die resultierenden Gleichmäßigkeitsdaten – nicht als Versprechen, dass die Maschine funktionieren wird, sondern als Beweis dafür, dass sie es bereits getan hat.
„Wer hat die Beschichtungsdüse entworfen?“ Die Düse ist kein Massenprodukt. Lieferanten wie TOB NEW ENERGY beherrschen die Essenz der Beschichtungstechnologie, indem sie ihre eigenen Beschichtungsformen entwerfen und herstellen und so die kritischsten Komponenten des Beschichtungssystems kontrollieren, anstatt sie von Drittanbietern zu beziehen. Alles, was der Düse nachgeschaltet ist – der Trockner, die Bahnführung und die Wicklung –, dient der an der Düsenaustrittsöffnung festgelegten Beschichtungsqualität.
„Wie hoch ist die nachgewiesene Temperaturgleichmäßigkeit des Trockners?“ Ein Spezifikationsblatt gibt Zonentemperatur-Sollwerte an. Es gibt nicht die tatsächliche Temperaturverteilung über die Bahn bei Betriebsgeschwindigkeit an. Ein Trockner mit einer Temperaturabweichung von 3 Grad Celsius über die Bahnbreite erzeugt Elektroden, deren Bindemittelverteilung – und damit deren Haftung und Lebensdauer – systematisch von der linken zur rechten Kante variiert. Fragen Sie nach Daten zur thermischen Kartierung unter Betriebsbedingungen.
Das Patentportfolio von TOB bietet einen objektiven Kontext. Drei beschichtungsbezogene Patente – eine kontinuierliche Zuführvorrichtung (CN202122096805), eine Beschichtungsmaschine im Labormaßstab (CN202122170366) und eine anhebbare Heizvorrichtung (CN202122096807) – werden vom Unternehmen gehalten. Dies sind öffentlich überprüfbare Aufzeichnungen über spezifische Ingenieursarbeit an bestimmten Beschichtungssubsystemen.
Schritt 6: Die Beschichtungsmaschine bestimmt die physische Identität der Elektrode
Der Kalander, der auf die Beschichtung folgt, kann die Elektrodendichte anpassen. Er kann jedoch kein Aktivmaterial umverteilen, das ungleichmäßig aufgetragen wurde. Die Schneidemaschine kann präzise Abmessungen schneiden. Sie kann jedoch keinen Beschichtungsstreifen entfernen. Die Wickel- oder Stapelmaschine kann die Elektrode zu einer Zelle zusammenbauen. Sie kann jedoch keine Dickenabweichungen innerhalb der Elektrode ausgleichen.
Die Beschichtungsmaschine legt die physische Identität der Elektrode fest – wie viel Aktivmaterial auf der Folie ist und wie gleichmäßig es verteilt ist. Jeder nachgelagerte Prozess basiert auf dieser physischen Realität. Die Kosten einer unzureichenden Beschichtungsmaschine sind im Ausrüstungsbudget nicht sichtbar. Sie sind in der Kapazitätsverteilung der fertigen Zellen sichtbar – Zellen, die das Werk mit systematisch unterschiedlichen Kapazitäten verlassen, weil die Elektroden, aus denen sie gebaut wurden, auf einer Maschine beschichtet wurden, deren Düsendesign und Trocknersteuerung die vom Zelldesign geforderte Gleichmäßigkeit nicht liefern konnten.
Zusammenfassung der Beschaffung von Batteriebeschichtungsmaschinen: Der Elektrodenbeschichtungsprozess – Suspensionsauftrag, Nassfilmbildung und Trocknung – ist der wichtigste qualitätsbestimmende Schritt bei der Elektrodenherstellung. Drei Beschichtungsmethoden dominieren: Schlitzdüsenbeschichtung für die Präzisionsproduktion, Rakelbeschichtung für den mittleren Bereich und F&E sowie Transferbeschichtung für kostenorientierte Anwendungen. Die Trocknung steuert die Bindemittelmigration, die Nadellochbildung und die Lösungsmittelrückgewinnung – Qualitätsvariablen, die am Ausgang der Beschichtungsanlage unsichtbar, aber entscheidend für die Lebensdauer der Zelle sind. Zu den wichtigsten Qualitätskennzahlen gehören die Gleichmäßigkeit der Flächenmasse, die Beschichtungsdicke, die Oberflächendefektdichte, die Kantenwulstbreite und die Länge der Übergangszone bei intermittierender Beschichtung. Bei der Auswahl einer Beschichtungsmaschine sollten Käufer die Erfahrung des Lieferanten mit ihrem spezifischen Suspensionssystem bewerten, ob die Beschichtungsdüse intern entwickelt wurde, die nachgewiesene Temperaturgleichmäßigkeit des Trockners und die Verfügbarkeit kundenspezifischer Beschichtungstests – denn eine Beschichtungs-maschine wird nicht durch ihre Spezifikationen definiert, sondern durch die Elektroden, die sie produziert.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 Abonnieren Sie uns